



Prevenção da Formação de Escama em Fornos de Reaquecimento: Estratégias para Eficiência na Laminação
Fornos de reaquecimento constituem elemento importante na laminação de aços, onde produtos semi-acabados são aquecidos à temperatura desejada para alcançar propriedades plásticas para laminação. Os propósitos básicos do aquecimento incluem: (i) amolecer o aço para torná-lo adequado para laminação; (ii) fornecer temperatura inicial suficientemente alta para que o processo de laminação seja completado na região de temperatura totalmente austenítica.
Zonas do Forno e Atmosfera
Durante o reaquecimento, o aço passa pelo forno onde a temperatura aumenta gradualmente até a zona de soaking. Nela, a temperatura é mantida constante para homogeneidade térmica e química. O forno é de queima direta usando combustível gasoso, líquido ou sólido e ar. A composição da atmosfera consiste principalmente de nitrogênio (N₂), dióxido de carbono (CO₂), vapor d'água (H₂O) e oxigênio livre (O₂). A composição pode variar drasticamente durante a operação, sendo função da razão ar/combustível, que por sua vez depende das condições de operação do forno e laminação.
O forno é conceitualmente dividido em três zonas a partir da extremidade de descarga: (i) zona de soaking; (ii) zona(s) de aquecimento; (iii) zona de pré-aquecimento.
- Zona de soaking: Combustível e ar disparados pelos queimadores em estequiometria normal ou reduzida. Alta temperatura. Temperatura do aço equalizada através da seção. Gases de exaustão desta zona viajam para zonas de aquecimento.
- Zonas de aquecimento: Entre pré-aquecimento e soaking, requerem alta transferência de calor radiante para elevar temperatura superficial até cerca de temperatura de laminação. Enriquecimento de O₂ do ar de combustão promove transferência de calor e diminui fluxos volumétricos, com resultado benéfico de aumento de produtividade e eficiência térmica.
- Zona de pré-aquecimento: Fluxo de gases das zonas anteriores fornece calor ao aço entrante principalmente por convecção. Ar adicional adicionado no início desta zona ou no final da zona de aquecimento para queimar todo combustível remanescente. Calor sensível dos gases recuperado por transferência ao aço ou no recuperador. Velocidade dos gases deve ser a menor possível para maior tempo de residência para transferência de calor.
Formação de Escama (Scale) e Consequências
Durante o aquecimento, superfícies quentes do aço reagem com a atmosfera oxidante do forno resultando na formação de camada de óxidos de ferro conhecida como escama (scale). A perda de rendimento devido a este fenômeno pode variar de 1,0% a 3% do aço reaquecido.
A oxidação do aço para formar escama é consequência básica e geralmente inevitável do processo de reaquecimento. Principais consequências são perdas econômicas significativas em duas áreas: (i) perda de rendimento do aço como óxidos de ferro; (ii) perda de produto de qualidade prima através de superfície defeituosa causada por defeitos de escama laminada ou superfícies rugosas. A escama constitui perda de aço valioso.
A formação de escama é reação complexa no forno. As morfologias e microestruturas que se desenvolvem durante o aquecimento são consideravelmente modificadas pela formação e transformação da escama.
A quantidade de formação de escama depende de vários fatores: (i) composição do aço; (ii) condição inicial da superfície; (iii) temperatura de reaquecimento; (iv) composição da atmosfera do forno que determina sua agressividade para formação de escama; (v) tempo de residência determinado pelo ciclo de reaquecimento. Para prever efeito de mudanças de parâmetros na escama resultante, é necessário ter dados de oxidação correspondentes a condições variadas do forno. Controle melhorado da atmosfera permite menor e mais estável teor de O₂ e redução de perda de aço por escama.
Os fenômenos de formação de escama (oxidação) na superfície do aço durante o reaquecimento são inevitáveis e difíceis de controlar. Desvantagens incluem consumo de aço e queda de escama no caminho para laminação, exigindo limpeza e causando questões ambientais.
Mecanismo de Oxidação
O mecanismo para oxidação a alta temperatura do aço é mostrado na Fig 1. Pode depender de: (i) transporte de gás oxidante da fase gasosa em massa; (ii) reação(s) de fronteira de fase na interface gás/escama; (iii) difusão de cátions Fe para interface escama/gás.
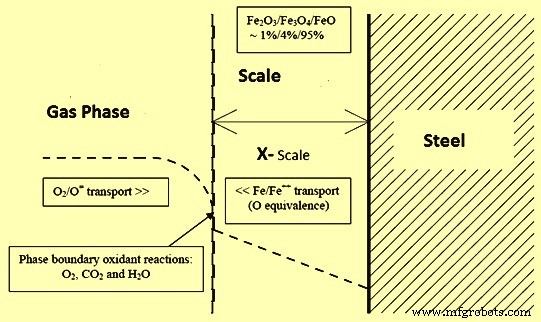
Fig 1 Mecanismo para oxidação a alta temperatura do aço
A formação de escama na presença de produtos gasosos de combustão adiciona complexidade ao processo de oxidação. Um elemento maior nesta complexidade é a inconsistência, resultado de parâmetros interagentes no forno.
Uma economia de até 35% do aço perdido para escama pode ser alcançada reduzindo o ar excesso no forno de 70% para 20%. Tempo de residência maior e temperaturas mais altas resultam em formação excessiva de escama.
Fontes de Oxigênio no Forno
Normalmente duas fontes de O₂: (i) ar de combustão suprido ao queimador; (ii) entrada de ar (air ingress) quando há pressão negativa no forno criada por várias razões, levando a entrada de ar na atmosfera.
O aquecimento normal é aquecer aço em forno disparado por queimadores operando na razão estequiométrica ou ligeiramente acima. A razão de 100% é definida como razão ar/gás que resulta em combustão perfeita e atmosfera de gases de chaminé composta apenas de N₂, CO₂, H₂O, sem O₂ livre. Combustão ligeiramente acima de 100% resulta em pequena porcentagem de O₂ nos gases.
À medida que o material avança, sua temperatura sobe. A taxa de aumento depende das taxas de queima nas zonas individuais. Nos estágios iniciais, o material é exposto a baixas taxas para evitar tensões térmicas. Então exposto a aquecimento intenso até a zona de soaking, onde temperatura é mantida para temperatura uniforme para laminação subsequente.
À medida que a temperatura superficial sobe, reage com atmosfera oxidante (O₂, CO₂, H₂O), produzindo camada de óxido (escama). Espessura depende de vários fatores.
Vantagens e Desvantagens da Escama
Vantagens: (i) Escama elimina defeitos superficiais como impurezas de pó de molde embutidas na superfície da lingotamento contínuo, óxidos e trincas superficiais, resultando em superfície lisa e limpa; (ii) Calor liberado durante oxidação, sendo reação exotérmica, responde por 2% a 3% do calor total; (iii) Camada de escama reduz fluxo de calor do aço para o ambiente (devido à menor condutividade térmica) quando transportado à laminação.
Desvantagens: (i) Perda de aço de 1% a 3% dependendo das condições operacionais; (ii) Acúmulos de escama dentro do forno e caminho de transporte requerem parada para limpeza; (iii) Transferência de calor retardada do ambiente do forno para o aço, necessitando períodos de aquecimento mais longos.
É importante minimizar a formação de escama a nível vantajoso. Isso torna necessário monitorar e controlar todos os parâmetros relevantes durante a operação.
Cinética de Oxidação
O assunto de oxidação a alta temperatura de aços sob diferentes condições foi extensivamente estudado. Consideração teórica mostra dois mecanismos principais de controle. Inicialmente, crescimento linear da escama quando taxa é determinada por reações químicas de superfície. Geralmente dura curto período até camada estabelecer-se e taxa de difusão de um dos reagentes através da camada torna-se mecanismo controlador. No ferro puro, é a difusão de ferro para fora da interface metal/escama que controla. Isso leva à lei parabólica: peso oxidado por unidade de área proporcional à raiz quadrada do tempo decorrido.
Quando aço é aquecido em atmosferas de gases mistos, como no forno, desvios marcados do comportamento do ferro puro são observados. Isso resulta de elementos de liga. Causam numerosos desvios do mecanismo clássico, um sendo inibição do movimento de discordâncias sob ação de tensões superficiais geradas pelo crescimento da escama. Isso favorece geração de linha de poros ou gaps na interface metal-escama que inibe difusão de ferro e resulta em taxas menores de formação de escama. Frequentemente é difícil distinguir período inicial discreto de oxidação linear enquanto desvio significativo da lei parabólica durante todo período é frequentemente observado.
As escamas formadas em aços frequentemente contêm trincas que, se normais à interface metal-escama, dão origem a vias alternativas para gases de oxidação serem transportados através da escama. Isso significa que difusão através da escama não é mais mecanismo controlador e oxidação aumentada pode resultar. Estas trincas podem ter surgido da fuga de produtos gasosos de oxidação como monóxido de carbono (CO), da interface escama-metal ou como resultado de tensões geradas durante crescimento. A geometria do aço também influencia geração de trincas.
Constituintes dos gases de chaminé CO₂, H₂O e O₂ são todos oxidantes para aço quando temperatura superficial está acima de ~750 °C. Para oxidação em atmosferas de CO₂ e H₂O, etapa limitante é taxa de dissociação de CO₂ ou H₂O a O₂ e CO ou H₂ na superfície do óxido. Para oxidação em atmosferas de O₂, etapa limitante no período inicial é taxa de transporte de O₂ da fase gasosa para superfície de reação. Após camada atingir certa espessura, oxidação segue lei parabólica onde taxa é controlada por difusão de espécies iônicas e lacunas através da camada de óxido.
O efeito de níveis de O₂ nas taxas de oxidação de ferro a 700, 800 e 900 °C mostra que taxa parabólica aumenta com aumento de porcentagem de O₂, especialmente em temperaturas maiores. Aumento mais significativo entre 0,4% e 2% O₂ a 950 °C.
O efeito de vapor d'água e CO₂ na oxidação de ferro mostra que taxa de formação de escama não é influenciada por vapor a 750 °C, mas a 850 e 950 °C aumenta por fatores de 1,2 e 1,6 respectivamente. CO₂ produz aumento menor que vapor. No caso de oxidação por CO₂ na faixa 600-1100 °C, taxas seguem leis linear e parabólica para tempos curtos e longos respectivamente.
A dependência das taxas de oxidação na temperatura é bem estabelecida e obedece relação de Arrhenius (indica dependência da temperatura nas taxas de reação). Em geral, oxidação pode ser classificada em três estágios: (i) inicial caracterizado por oxidação linear; (ii) final onde oxidação é parabólica; (iii) intermediário onde transição de linear para parabólica ocorre. Formação de escama depende fortemente de temperatura superficial e tempo de residência. Também depende de porcentagem de O₂ nos produtos de combustão.
Influência da Temperatura e Atmosfera
Temperatura influencia oxidação. Em baixas temperaturas (900 °C e abaixo), teor de O₂ tem pouca influência. Em altas temperaturas (1150 °C e acima), aumento de O₂ de 0,3% para 3% aumenta taxa em 50%. Aumento adicional acima de 3% tem pouco efeito.
Oxidação em atmosferas complexas como as do forno mostra que oxidação em gases multi-componentes pode causar os três mecanismos juntos.
É bem conhecido que ferro (Fe) oxida para formar três óxidos: wüstita (FeO), magnetita (Fe₃O₄) e hematita (Fe₂O₃) em proporções determinadas por cinética, sendo magnetita o óxido predominante. Entendimento básico: após estágio inicial, processo procede por difusão para fora de ferro (Fe²⁺) para reagir com oxigênio da atmosfera do forno. Processo definido como procedendo em taxas de crescimento parabólico, levando à formação de três camadas de tipos de óxido: FeO, Fe₃O₄, Fe₂O₃ progressivamente, da superfície do metal para fora.
Wüstita (FeO)
Fase mais interna, forma junto ao metal, fase rica em Fe. Menor O₂. Representada como FeO, não estável abaixo de ~570 °C. Conteúdo na escama aumenta com temperatura e ocupa ~95% da camada quando temperatura acima de 700 °C. Densidade ~5,87 g/cm³. Existe como estrutura de fase única termodinamicamente estável em ampla faixa de composição. Não-estequiometria aumenta com temperatura e não parece atingir composição estequiométrica FeO. Comparada às outras fases e ao aço, wüstita tem ponto de fusão relativamente baixo (1370-1425 °C). Fusão da camada (washing) acelera taxa de formação e aumenta penetração de contorno de grão. Reduz qualidade superficial, aumenta consumo de combustível e reduz rendimento.
Magnetita (Fe₃O₄)
Fase intermediária. Principal constituinte de equilíbrio abaixo de 500 °C. Densidade 5,0-5,4 g/cm³. Existe como óxido deficiente em metal mas em nível menor que wüstita. Estudos mostram que ambos cátions e ânions difundem em Fe₃O₄. À medida que temperatura aumenta para ~700 °C, formação de wüstita ocorre às custas da magnetita e em temperaturas elevadas, magnetita ocupa apenas ~4% da camada total. Magnetita é mais dura e abrasiva que wüstita.
Hematita (Fe₂O₃)
Camada mais externa, maior teor de oxigênio. Forma em temperaturas acima de ~800 °C. Densidade ~5,24 g/cm³. Ocupa ~1% da camada total em altas temperaturas. Como magnetita, é dura e abrasiva.
Reações Principais no Forno
Forno de reaquecimento é de queima direta. Reações principais que fornecem calor:
C + O₂ = CO₂
2C + O₂ = 2 CO
2 CO + O₂ = 2 CO₂
CH₄ + 2O₂ = CO₂ + 2H₂O
S + O₂ = SO₂
2H₂ + O₂ = 2 H₂O
O produto de combustão é sempre altamente oxidante e taxa de formação de escama aumenta com aumento da temperatura superficial e enriquecimento parcial de O₂ e CO₂ na atmosfera. Taxa diminui conforme pressão parcial de CO aumenta. Porcentagem de O₂ no produto de combustão é normalmente mantida em 1% a 2% para minimizar perda por escama.
Níveis de produtos de combustão dependem da porcentagem de ar de combustão. No caso de combustão completa, origina produtos de combustão completa. À medida que porcentagem de ar diminui, oxidantes H₂O e CO₂ diminuem, enquanto os que fornecem ambiente redutor (CO e H₂) aumentam. Razão ar/gás também tem grande impacto na temperatura adiabática de chama. Temperaturas altas de ar de combustão resultam em aumentos dramáticos nas temperaturas de chama.
Impacto da Razão Ar/Combustível
Vários estudos sobre impacto da razão ar/combustível na oxidação mostram que quando razão diminui de 1,1 para 0,9, há queda substancial na oxidação. Redução adicional tem efeito limitado.
Normalmente queimadores em todas zonas operam na ou ligeiramente acima de 100% de combustão estequiométrica e perfis resultantes de tempo, temperatura e atmosfera são representados pelo gráfico (a) na Fig 2. Para redução substancial de formação de escama enquanto aquece aço a temperaturas de laminação, torna-se necessário que forno seja disparado por queimadores operando bem abaixo da razão estequiométrica (faixa de 80% a 90%) e atmosfera de gases de chaminé contenha CO e H₂ além de N₂, CO₂ e H₂O na zona de soaking. Para queimar os combustíveis (CO e H₂), ar necessário é introduzido na extremidade frontal para queimar os combustíveis. Perfis resultantes mostrados pelo gráfico (b) na Fig 2.
CO e H₂ são redutores para aço e, considerados com outros constituintes (CO₂, H₂O, O₂), a mistura é redutora ou oxidante dependendo da razão CO/CO₂ e H₂/H₂O e da temperatura superficial. Razões CO/CO₂ e H₂/H₂O são inversamente proporcionais à porcentagem estequiométrica. Portanto, se atmosfera redutora puder ser criada na zona de soaking e convertida a oxidante quando temperaturas são baixas, há possibilidade de redução de escama.
Queima em condições redutoras produz CO e H₂ em quantidades iguais, além de CO₂ e H₂O da combustão estequiométrica. Razões CO/CO₂ e H₂/H₂O requeridas para redução de escama são função da temperatura superficial. Estas razões definem a razão ar/combustível real requerida em dado ponto do aquecimento. Em forno convencional (combustão na ou ligeiramente acima de estequiométrica), razões são zero, pois não existe CO ou H₂. Atmosfera resultante é oxidante ou formadora de escama.
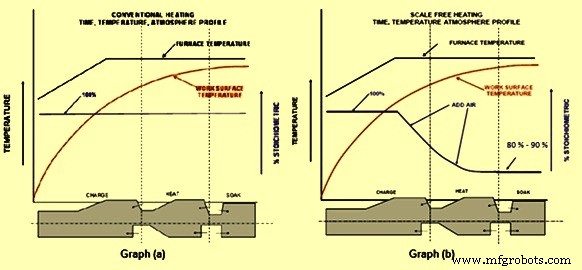
Fig 2 Perfil de tempo, temperatura e atmosfera no forno de reaquecimento
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- O Papel do Nitrogênio no Desempenho do Aço
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Metalurgia de Panela Avançada: Refino de Precisão para Aço de Alta Qualidade