



Otimização do Desempenho de Bateria de Fornos de Coque Não-Recuperativos
Bateria de Fornos de Coque Não-Recuperativos
Coque metalúrgico é material carbonáceo duro produzido no processo de "destilação destrutiva" de diversas misturas de carvão betuminoso. Produzido por carbonização de carvão a altas temperaturas (~1.100°C) em atmosfera deficiente em oxigênio em forno de coque.
A fabricação de coque por aquecimento de carvão em ausência de ar tem origem no início da revolução industrial quando Abraham Darby o usou na fundição de minérios de ferro em 1709 na Inglaterra. O método inicialmente era o mesmo da produção de carvão vegetal, estocando carvão em montes redondos, incendiando e cobrindo laterais com argila. Isso lançou base para produção em fornos de colmeia. Avanços graduais levaram ao desenvolvimento de fornos de colmeia, reverberatórios e de subprodutos, culminando em fornos regenerativos com recuperação de subprodutos há cerca de um século.
A tecnologia de fornos de coque não-recuperativos surgiu dos clássicos fornos de colmeia que supriram coque para a revolução industrial desde o século XVIII. Fornos de colmeia eram operados manualmente, com pequena recuperação de calor, apenas para aquecer o forno. Agora, fornos não-recuperativos são construção moderna, com operação altamente mecanizada e automatizada em certo grau. Gases gerados pela combustão da matéria volátil são enviados através de descidas e queimados para aquecer fundo e laterais do forno.
Processos de Fabricação de Coque Metalúrgico
Existem três processos comprovados: (i) fornos de colmeia, (ii) fornos de coque de subprodutos, e (iii) fornos de coque não-recuperativos. Quando a energia térmica dos gases de combustão é recuperada como vapor, fornos não-recuperativos são chamados de fornos de recuperação de calor ou energia. Nos três processos, fornos são geralmente construídos em fileiras, um ao lado do outro com paredes comuns. Tal fileira é denominada bateria. Uma bateria geralmente consiste de muitos fornos, às vezes centenas.
Forno de colmeia é câmara simples de tijolo refratário com teto abobadado, forma interna de colmeia antiga. Coqueria de colmeia é processo obsoleto pela pequena quantidade produzida e grande poluição. Ainda usado em certos locais.
Na bateria de fornos de subprodutos, carvão é carbonizado em ausência de ar pois operados com pressão ligeiramente positiva. Processo chamado coqueria de subprodutos pois gás de escape é coletado e enviado à planta de subprodutos onde diferentes subprodutos são recuperados.
No processo em fornos não-recuperativos, voláteis evoluídos durante carbonização não são recuperados como subprodutos mas combustidos no próprio forno na presença de quantidade controlada de ar e o calor dos voláteis é utilizado para coqueria da massa de carvão, não requerendo aquecimento externo. Calor gerado pela combustão da matéria volátil penetra na massa por radiação do topo e condução. O nível mais alto de calor importantemente quebra hidrocarbonetos potencialmente poluentes em constituintes combustíveis e os queima, evitando poluição perigosa. Calor consequente é apenas parcialmente utilizado e calor residual no gás de combustão é recuperado para geração de energia.
O gás de combustão saindo do forno carrega quantidade significativa de calor sensível além de alguns combustíveis. Como nada além de coque é recuperado dos fornos com esta tecnologia, são chamados fornos de coque não-recuperativos. Quando combustíveis no gás residual são queimados e calor gerado junto com calor sensível dos gases é usado para produção de vapor e geração de energia, são chamados fornos de recuperação de calor ou energia.
A base para fornos não-recuperativos com recuperação de calor é o chamado "forno Jewell-Thompson". Desenvolvidos em 1960 quando três fornos teste construídos com sucesso em Vansant, VA. Em 1972, 16 fornos Jewell-Thompson grandes construídos. Primeira planta não-recuperativa com recuperação de calor comissionada em Indiana, EUA, em março de 1998. Planta com 268 fornos, capacidade 1,3 milhão t/ano e usina de recuperação de 100 MW. Forno Jewell-Thompson tem área retangular. Revestimento de tijolo refratário de sílica.
Elementos-chave da tecnologia não-recuperativa: (i) coque produzido aquecendo carvão em atmosfera controlada, liberando matéria volátil (gás e umidade), (ii) gás combustido de forma ambientalmente "inteligente" para produzir calor para fazer coque, (iii) calor excedente usado para gerar eletricidade, (iv) processo não depende de combustão de carvão, apenas gás liberado do carvão, (v) emissões de gases de efeito estufa típicas de gerador simples a gás que levanta vapor através de turbina.
Fornos não-recuperativos produzem coque de qualidade para altos-fornos, cubilôs, fornos de ferro-ligas. Úteis para obter coque de alta qualidade para operação de AF com alta injeção de carvão pulverizado, onde melhores propriedades de coque são necessárias, ou qualidade padrão baseada em misturas com proporção de carvões não-coqueáveis.
Comparação com Fornos de Subprodutos
Comparação da coqueria em forno de subprodutos e não-recuperativo mostrada na Fig. 1.
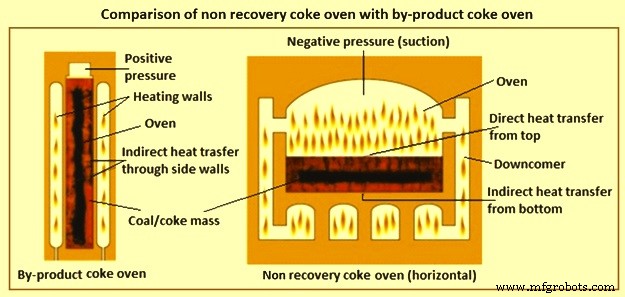
Comparação de parâmetros na Tabela 1.
| Tabela 1 - Comparação de fornos de subprodutos e não-recuperativos | |||
|---|---|---|---|
| Nº | Parâmetro | Forno de subprodutos | Forno não-recuperativo |
| 1 | Pressão do forno | Levemente positiva | Levemente negativa |
| 2 | Altura do forno | Fornos altos | Fornos horizontais largos |
| 3 | Formatos de tijolos | Grande número | Poucos números |
| 4 | Suprimento de calor | Externo via gás combustível | Interno por combustão parcial de voláteis |
| 5 | Transferência de calor | Indireta, horizontal, condução | Direta, vertical, radiação/convecção do topo e condução indireta do fundo |
| 6 | Poluição | Ambientalmente desfavorável | Praticamente sem poluição |
| 7 | Custo de capital | Maior | Menor |
| 8 | Energia | Maior requisito | Menor requisito |
| 9 | Custo operacional | Maior | Menor |
| 10 | Tempo de construção | Mais longo | Mais curto |
| 11 | Comissionamento | Lento | Rápido |
| 12 | Carvão coqueável | Restrições de qualidade | Flexibilidade disponível |
| 13 | Subprodutos | Grande número | Nenhum subproduto |
| 14 | Coproduto | Gás CO | Vapor/Energia |
| 15 | Pressão na parede | Susceptível | Não susceptível |
| 16 | Temperatura de carbonização | Menor | Maior |
| 17 | Rendimento de coque | Maior | Menor |
| 18 | Qualidade do coque | Menor | Maior |
| 19 | Mão de obra | Qualificada | Não tão qualificada |
| 20 | Manutenção | Manutenção a quente | Fornos podem ser resfriados para manutenção |
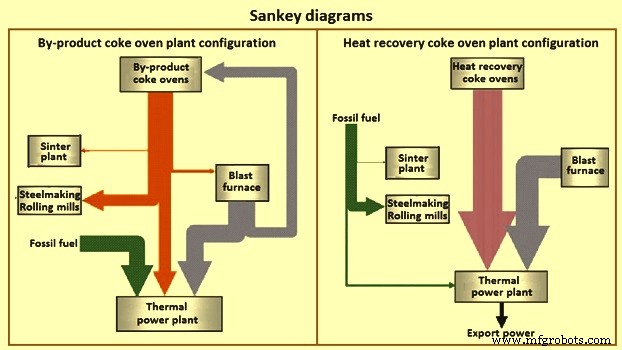
Comparação de diagramas de Sankey das configurações de planta de forno de subprodutos e forno de recuperação de calor mostrada na Fig. 2.
Características de Projeto e Construção de Fornos Não-Recuperativos
Existem vários projetos disponíveis. Principais características de alguns:
Fornos Jewell-Thompson
Dimensões típicas: 14 m comprimento, 3,5-3,7 m largura, 2,4-2,8 m altura. 40-50 t de carvão por forno. Altura de carga típica 1.000 mm. Fornos com 23 formatos de tijolos refratários. Mistura de carvão carregada por um lado por "máquina carregadora-empurradora" (PCM) movendo-se sobre trilhos. Imediatamente após carga, carvão absorve calor dos refratários e combustão de voláteis inicia.
Abaixo do teto, combustão parcial de voláteis ocorre sobre a massa de carvão. Logo após, gases sugados para o cadinho, onde mais ar introduzido completa combustão. Frente de coqueria avança do fundo e topo, juntando-se no meio. Não há acúmulo de pressão como em fornos de subprodutos, então carvões de baixos voláteis podem ser misturados.
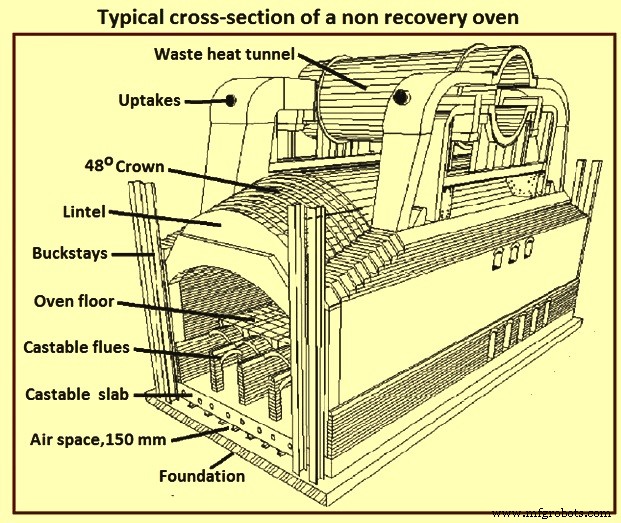
Temperatura, pressão e combustão interna controladas. Tempo de coqueria ~48 horas. Retirada de coque com mesma PCM. Coque resfriado com água. Toda água recuperada, exceto perda por evaporação. Seção transversal na Fig. 3.
Fornos Não-Recuperativos de Projeto Chinês
Chineses construíram, além de fornos horizontais padrão de recuperação de calor, forno vertical não-recuperativo. Quanto aos horizontais, teto é estrutura de arco 120°. Entradas de ar primário ajustáveis instaladas uniformemente no arco, formando camada de proteção de gás residual entre carvão e zona de queima. Quatro arcos ligados no fundo. Na base, entradas de ar secundário ajustáveis instaladas para distribuir ar no conduto, para combustão adicional do gás de saída aquecendo fundo. Condutos em parede e fundo coordenados. Camada de ventilação entre fundação e soleira previne superaquecimento da placa base. Parede principal equipada com instalações de ajuste de sucção.
Porta do forno dividida em duas seções, superior fixa e inferior móvel, para evitar vazamento de fuligem. Feitas em ferro fundido revestidas com fibra cerâmica.
Dimensões da câmara de carbonização de bateria horizontal de um projeto: 13.340 mm comprimento, 3.596 mm largura, 2.758 mm altura, 4.292 mm distância centro a centro. Dimensões efetivas do bolo de carvão: 1.300 mm comprimento, 3.400 mm largura, 1.100 mm altura. Densidade aparente da carga: 1,0-1,5 t/m³. Capacidade ~50 t, tempo de coqueria 72 horas.
Dois projetos mais: dimensões 13.334 mm e 15.440 mm comprimento, 3.598 mm e 3.700 mm largura, 2.888 mm e 2.693 mm altura, distâncias centro a centro 4.530 mm e 4.300 mm. Dimensões efetivas do bolo: 12.750 mm e 14.850 mm comprimento, 3.500 mm e 3.600 mm largura, 1.050 mm e 1.000 mm altura. Capacidades (base seca) 42,393 t e 51,856 t, tempos 72 e 70 horas.
Primeira bateria vertical de recuperação de calor construída em 2002 na China. Comparado a horizontal, requer menos espaço e 20-30% menos custo de construção. Mais importante, separação entre câmara de coqueria e combustão evita queima do coque que pode ocorrer no horizontal. Calor vem apenas através de refratários, como em baterias convencionais. Duas camadas de canais de resfriamento a ar no fundo. Temperatura da fundação 100-150°C, prevenindo falha. Principais dimensões e parâmetros na Tabela 2.
| Tabela 2 - Parâmetros técnicos de fornos verticais de recuperação de calor | |||
|---|---|---|---|
| Nº | Parâmetro | Unidade | Valor |
| 1 | Câmara de carbonização | ||
| Altura | mm | 3.200-4.830 | |
| Comprimento | mm | 12.570-16.940 | |
| Largura média | mm | 560 | |
| Distância centro | mm | 1.180 | |
| 2 | Peso de carga | t | ~24 |
| 3 | Densidade do bolo | t/m³ | 1,0-1,1 |
| 4 | Tempo de coqueria | h | 38 |
| 5 | Número de fornos | nº | 4×35 |
| 6 | Espessura parede de partição | mm | 100 |
| 7 | Espessura da soleira | mm | 1.182 |
| 8 | Altura útil | mm | 2.800-4.400 |
| 9 | Temperatura central | °C | 1.000 ± 50 |
| 10 | Peso coque empurrado | t | ~18 |
| 11 | Gás de saída | Nm³/h | 350.000 |
| 12 | Temp. gás saída | °C | 950 ± 50 |
Projeto dos Fornos Sesa Goa
Fornos mais estreitos que Jewell-Thompson. Permite uso de arco romano para teto. Construídos com refratários aluminosos, implicando menor largura. Forno com 10.760 mm comprimento e 2.745 mm largura. 21 fornos conectados a chaminé. Carregamento superior. Uso de refratários aluminosos em vez de sílica devido a melhor comportamento em atmosfera oxidante, melhor resistência a choque térmico e menores mudanças de volume ao resfriar, quando há atraso na recarga. Operados com carga de carvão compactado.
Projeto Uhde
No projeto Uhde atual, fornos são carregados por estampagem. Máquina de carregamento não entra no forno. Dimensões: 3,8 m largura, 15 m comprimento. Revestimento de tijolos de sílica. Túnel para gás de saída corre lateralmente abaixo do nível do piso, em vez de sobre os fornos.
Fornos SJ 96
Desenvolvido internamente pela Shanxi Sanjia, caracterizado pelo peso excepcional da carga: 120 t. Necessita longo tempo de coqueria: 10 dias vs 48-72 horas típicas. Altura da massa 1,8 m, nivelamento em 90 cm e 180 cm. Carga e descarga manuais com forno resfriado. Temperaturas ~1.200°C na camada superior e ~1.150°C na inferior. Gás queimado completamente nos condutos sob o forno, temperatura usada para produzir vapor para geração de energia.
Processo de Coqueria em Fornos Não-Recuperativos
Em fornos não-recuperativos, todos os voláteis do carvão são queimados dentro do forno para fornecer calor necessário. Forno opera sob pressão negativa. Ar de combustão primário introduzido por portas nas portas do forno, queima parcialmente matéria volátil na câmara. Ar secundário introduzido nos condutos de soleira, que correm serpentina sob a massa de carvão. Projeto dos condutos e controle do fluxo de ar permitem igualar taxa de coqueria no topo e fundo.
Em contraste com coqueria de subprodutos, onde coque é aquecido indiretamente por combustão de gás nos condutos de aquecimento fora da câmara exclusivamente, na coqueria não-recuperativa o calor necessário é transferido tanto direta quanto indiretamente para a câmara.
Carvão carregado no piso no início do ciclo. Processo iniciado pelo calor existente do ciclo anterior. Carregamento através da porta lateral aberta do empurrador. Frequentemente carvão estampado antes e carregado em câmara quente. Níveis típicos de carga: 1.000 mm.
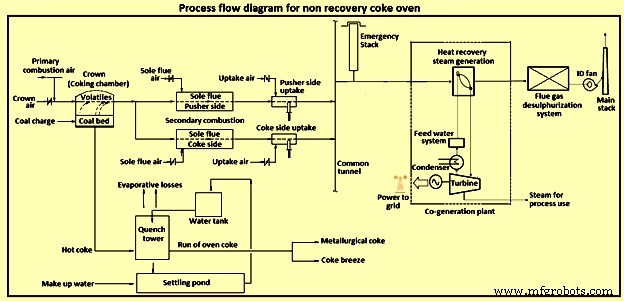
Gás bruto liberado parcialmente combustido na abóbada por adição de ar ambiente através das portas e gases passam por descidas aos condutos de aquecimento no soleira. Sistema sob piso onde, por suprimento adicional de ar, combustão completa ocorre a 1.200-1.400°C. Gases passam a túnel de pós-combustão onde gases remanescentes são oxidados. Túnel encaminha gases quentes a geradores de vapor de recuperação.
Em todas instalações recentes, gás residual quente utilizado para gerar energia, subsequentemente submetido a desulfurização antes de exaurir à atmosfera. Tempo de coqueria varia com tipos de fornos: 48-72 horas dependendo do projeto. Após conclusão, coque empurrado e normalmente resfriado a úmido (wet quenching).
Devido à pressão negativa, emissões por vazamentos nas portas são evitadas em princípio. Emissões de poeira durante empurramento exauridas via galpão lateral. Frequentemente dispositivos de sucção instalados no lado do empurrador para capturar emissões durante carregamento.
Técnicas para controle de emissões durante carregamento, empurramento e resfriamento similares às aplicadas a fornos de subprodutos.
Devido às temperaturas geradas, todos hidrocarbonetos tóxicos e subprodutos da matéria volátil são incinerados dentro do forno. Gases quentes passam em túnel a geradores de vapor, onde vapor de alta pressão produzido para aquecimento ou geração de energia. Gás residual frio limpo em planta de desulfurização antes de descarregar à atmosfera. Diagrama de fluxo na Fig. 4.
Benefícios dos Fornos Não-Recuperativos
Benefícios incluem: (i) nenhuma estação de tratamento de efluentes necessária, (ii) nenhum descarte líquido líquido já que toda água usada na têmpera do coque, (iii) maior flexibilidade na seleção de mistura de carvão pela eliminação de restrições de pressão na parede, (iv) resistência do coque melhorada atribuída a aquecimento lento a temperaturas mais altas e tempo de imersão maior causando crescimento cristalino consistente, (v) necessitam menos espaço comparado a forno e planta de subprodutos, (vi) planta construída com construção modular, (vii) como operam sob pressão negativa, ar ambiente puxado para forno em qualquer ponto de admissão eliminando emissões fugitivas, (viii) poluentes atmosféricos perigosos destruídos no forno por oxidação térmica, (ix) menor número de pontos de controle de processo.
Processo de manufatura
- Baterias: Da Pilha de Volta às Modernas Células de Lítio
- Forno de Micro-ondas: Design, Fabricação e Inovações Futuras
- Soluções de Energia Otimizadas para Projetos Arduino
- UltraV: Medidor Portátil de Índice UV para Exposição Solar Segura
- ASi (Anansi) Robô Companheiro: Construa um Robô Amigável com Arduino Nano e Display LED
- Construa seu Próprio Rádio FM com RDA5807 e Arduino Pro Mini
- Elétrico vs. Gás: Escolhendo o Forno Industrial Certo para a Sua Instalação
- Recuperação Eficiente de Amônia na Produção de Coque a Partir de Carvão Coqueável
- Forno a Gás vs. Elétrico: Diferenças, Custos e Como Escolher
- O Papel Essencial das Baterias Automotivas: Alimentando o seu Veículo