



Como Baterias de Fornos de Coque Subproduto Produzem Coque para Siderurgia
Entendendo a Produção de Coque em Bateria de Fornos de Coque Subproduto
O coque é um dos materiais básicos usados em altos-fornos para conversão de minério de ferro em metal quente (ferro líquido), a maior parte subsequentemente processada em aço. A maior parte do coque produzido é usada para produção de metal quente. Também usado por fundições de ferro, fundições não ferrosas, plantas químicas e na siderurgia como material de carbonetação.
Coque e subprodutos (gás de forno de coque) são produzidos pela pirolise (aquecimento na ausência de ar) de graus adequados de carvão. O processo inclui processamento do gás de forno para remover alcatrão, amônia (geralmente recuperada como sulfato de amônio), fenol, naftaleno, óleo leve, enxofre e sulfetos antes que o gás seja usado como combustível para aquecer os fornos.
Setores da Indústria de Coque
- Plantas integradas: pertencentes ou afiliadas a produtores de ferro/aço; produzem coque para alto-forno principalmente para consumo próprio.
- Plantas comerciais (merchant): independentes; produzem coque para forno/fundição para venda no mercado aberto. Vendem a maioria dos produtos a outras plantas em operações de alto-forno, fundição e fundição não ferrosa.
Qualidade do Carvão e Coque
Coque de boa qualidade geralmente feito de carbonização de carvão coquificável de boa qualidade. Carvões coquificáveis definidos como aqueles que na carbonização passam por amolecimento, inchamento e re-solidificação a coque. Consideração importante: não devem exercer alta pressão nas paredes do forno e devem contrair suficientemente para permitir empurrar o coque.
Coque é material carbonáceo sólido produzido por destilação destrutiva (carbonização) de carvão betuminoso de baixo teor de cinzas e preferencialmente baixo enxofre. Carvão destilado em fornos a temperatura controlada de ~1100–1200 °C; coque produzido como resíduo combustível consistindo de cinza residual e carbono fixo; impurezas (matérias voláteis: alcatrões, óleos, graxas) são expelidas. Considera-se ~25% de matéria volátil (VM) no carvão bom para coquificação. Processo não permite queima do carbono presente no carvão.
Coque derivado de carvão é geralmente cinza, duro e poroso. Também conhecido como coque metalúrgico de baixo teor de cinzas (LAMC), usado em alto-forno para produção de ferro. Atua como agente redutor e fonte de calor. Também usado em indústrias de ferro-ligas, grafite e negro de carbono.
Propriedades de coquificação do carvão são críticas. São propriedades essenciais e únicas do carvão para coquificação. Ao ser aquecido, passa por região onde se torna muito plástico, amolece, incha e re-solidifica. Resíduo re-solidificado é massa celular de coque. Carvões não coquificáveis, na destilação, não formam coque, apenas carvão não coerente ou fracamente coerente.
Propriedades do coque e desempenho de empurrar forno influenciadas por variáveis de qualidade do carvão e operação da bateria: (i) rank do carvão, (ii) características petrográficas, químicas e reológicas, (iii) tamanho de partícula, (iv) teor de umidade, (v) densidade aparente, (vi) intemperismo do carvão, (vii) temperatura e taxa de coquificação, (viii) tempo de imersão (soaking), (ix) prática de têmpera (quenching), (x) manuseio do coque. Variabilidade da qualidade do coque é baixa se todos fatores controlados. Produtores usam carvões amplamente diferentes e empregam procedimentos para melhorar qualidade do coque, produtividade do forno e vida da bateria.
Carvão carregado em fornos de coque subproduto é geralmente mistura de dois ou mais carvões de baixa, média ou alta volatilidade, normalmente baixos em enxofre e cinzas. Mistura necessária para controlar propriedades do coque resultante, otimizar qualidade/quantidade de subprodutos e evitar expansão de certos carvões que causaria pressão excessiva nas paredes durante coquificação.
Preparação do Carvão
Carvão recebido em vagões ferroviários. Etapas: recepção, britagem preliminar, estocagem, dosagem, adição de resíduos de coquificação à mistura, britagem final, mistura e transporte da mistura à torre de carvão.
Transportadores transferem carvão da pilha de estocagem a silos de mistura onde tipos são armazenados. Transferidos a britador onde pulverizados a <3,2 mm (mín. 85%). Tamanho desejado depende da resposta do carvão às reações de coquificação e resistência final desejada. Carvões de baixa volatilidade coquificam mais prontamente se tamanho menor; partículas menores aumentam resistência do coque.
Carvão pulverizado misturado e homogeneizado; às vezes água e óleo adicionados para controlar densidade aparente. Mistura transportada a silos de armazenamento da torre de carvão no topo da bateria.
Técnicas especiais de preparação: (i) britagem seletiva com separação pneumática, (ii) tratamento térmico (pré-aquecimento) da mistura antes da coquificação, (iii) briquetagem parcial da mistura, (iv) preparação para carga por estampagem (stamping).
Métodos de Carga
Carga superior por gravidade: quantidade pesada ou volume específico descarregado da torre em carro de carga que se move sobre a bateria. Carro posicionado sobre forno vazio e quente ("spotting"), tampas dos bocais removidas, carvão descarregado das tremonhas do carro no forno. Para minimizar escape de gases, aspiração a vapor usada para sugar gases do espaço acima do carvão para coletor principal.
Picos de carvão formam-se sob bocais; nivelados por barra de aço inserida pela máquina de empurrar através de pequena porta lateral ("chuck door"). Nivelamento auxilia coquificação uniforme e fornece espaço de vapor claro e túnel de saída para gases evoluídos fluírem ao sistema de coleta. Após enchimento, porta de nivelamento e bocais fechados. Bocais podem ser selados com mistura de argila úmida (luting). Aspiração desligada, gases direcionados ao sistema de offtake e coletor principal.
Carga por estampagem (stamped charging): bolo de carvão estampado carregado pela porta lateral do empurrador.
Bateria de Fornos de Coque
Destilação térmica (processo de coquificação) ocorre em grupos de fornos chamados bateria de fornos de coque. Bateria: 20–100 fornos adjacentes com paredes laterais comuns de tijolos refratários de sílica de alta qualidade. Fornos individuais típicos: 11–18,74 m comprimento, 0,35–0,5 m largura, 3,0–7,4 m altura. Parede separadora e paredes de extremidade compostas por série de canais de aquecimento. Maioria das baterias subproduto tem canais verticais; poucas de design antigo têm canais horizontais. Ao contrário de canais verticais (grande número de canais individuais), sistema horizontal inclui pequeno número de canais que conduzem gases de combustão do topo à base em serpente.
Sistemas de Aquecimento (Sob Fogo)
- Sob jato (under jet): gás de canal introduzido em cada canal por tubulação no porão. Fluxo a cada canal medido e controlado.
- Gun-flue: gás introduzido por duto horizontal ao longo de cada parede ligeiramente abaixo da linha do piso do forno. Dutos curtos levam para cima até tijolo bocal no fundo de cada canal vertical.
Baterias modernas equipadas com sistema PVR (gêmeos canais verticais com recirculação de gases residuais).
Em qualquer momento, metade dos canais em uma parede queima gás enquanto outra metade conduz calor residual dos canais de combustão a trocador de calor e depois à chaminé. A cada 20–30 minutos a bateria "inverte": canais de calor residual tornam-se de combustão e vice-versa. Evita fusão da alvenaria (temperatura da chama > ponto de fusão do tijolo) e fornece aquecimento mais uniforme da massa de carvão. Cada forno comporta 15–50 t de carvão.
Processo de Coquificação
Canais de offtake removem gases evoluídos durante destilação destrutiva. Calor do processo vem da combustão de gases entre câmaras de coquificação. Operação de cada forno é cíclica; tempo de ciclo = período de coquificação. Baterias contêm número suficiente de fornos para que rendimento de subprodutos seja essencialmente contínuo. Fornos individuais carregados e descarregados em intervalos aproximadamente iguais durante ciclo. Coquificação: 15–18 h para coque de alto-forno; 25–30 h para coque de fundição. Tempo determinado por mistura de carvão, umidade, taxa de aquecimento inferior e propriedades desejadas do coque.
Quando offtake de coque baixo, tempos podem estender a 24 h (alto-forno) e 48 h (fundição). Temperaturas: 900–1100 °C, lado mais alto para coque de alto-forno.
Durante coquificação, carga em contato direto com paredes aquecidas desenvolve "zona plástica" agregada. À medida que energia térmica absorvida, zona engrossa e funde-se em direção ao centro. Gases voláteis escapam à frente da zona em desenvolvimento devido à progressão de calor das paredes. Temperatura máxima no centro da massa de coque: 1100–1500 °C. Nessa temperatura, toda matéria volátil evapora, formando coque metalúrgico de alta qualidade.
Ar impedido de vazar para fornos mantendo contrapressão positiva de ~10 mm de água. Gases e hidrocarbonetos evoluídos removidos pelo sistema offtake e enviados à planta de subprodutos para recuperação.
Cada forno isolado do coletor principal próximo ao fim do período, tipicamente quando terceiro ou quarto na fila para empurrar. Uma vez isolado, tampa do standpipe aberta para aliviar pressão. Gases voláteis saindo pelo standpipe aberto inflamados se não autoinflamam, queimando até forno ser empurrado. Em algumas baterias, cria-se tiro pela parte superior abrindo ambos standpipes (bateria de coletor duplo) ou tampa de carga enquanto standpipe aberto. Prática chamada "beehiving", pode resultar em emissões escuras espessas se forno não totalmente coquificado.
No fim do período, portas em ambas extremidades removidas, coque incandescente empurrado para lado do coque por aríete estendido da máquina empurradora. Coque empurrado através de guia para vagão especial (quench car) que percorre lado do coque. Vagão leva coque a torre de têmpera (quench tower), tipicamente no fim de fileira de baterias. Dentro da torre, coque quente delugado com água para não continuar queimando ao ser exposto ao ar. Coque têmperado descarregado em "cais de coque" (coke wharf) inclinado para drenar excesso de água e resfriar a temperatura razoável. Comportas na borda inferior controlam taxa que coque cai em transportador que leva a sistema de britagem e peneiramento.
Resfriamento Seco de Coque (CDC - Coke Dry Cooling)
Vagão de têmpera = vagão balde (coke bucket car). Sistema CDC inclui câmara CDC de dois estágios (pré-resfriamento e resfriamento), caldeira e rede de recuperação de poeira. Coque quente empurrado em vagão balde que transporta a planta CDC. Carregado na câmara de pré-resfriamento no topo. Poeira excessiva transferida da área de pré-resfriamento e coque quente carregado em lotes na câmara de resfriamento abaixo. Gás inerte (geralmente N₂) circulado em circuito fechado entre câmara de resfriamento e caldeira, onde calor do coque recuperado e transferido a vapor com trocadores. Coque resfriado descarregado na base da câmara.
Planta de Subprodutos
Gás bruto de forno de coque coletado da bateria processado para remover alcatrão, amônia (recuperada como sulfato de amônio), fenol, naftaleno, óleo leve e enxofre antes de ser usado como combustível para aquecer fornos.
Gases evoluídos deixam forno por standpipes, passam por pescoços de ganso (goosenecks), válvula damper ao coletor principal que direciona gases à planta de subprodutos. Gases: 20–35% em peso da carga inicial; compostos por vapor d'água, alcatrão, óleos leves, hidrocarbonetos pesados, outros compostos.
Gás bruto sai dos fornos a ~760–870 °C; resfriado por choque pulverizando licor de lavagem reciclado no gooseneck. Resfria gás a 80–100 °C, precipita alcatrão, condensa vapores, serve como meio transportador para compostos condensados. Produtos separados do licor em decantador e processados para render alcatrão e derivados.
Gás passa a extrator final de alcatrão ou precipitador eletrostático para remoção adicional. Ao sair do extrator, carrega 75% da amônia e 95% do óleo leve (principalmente benzeno, tolueno, xileno) originalmente presentes.
Amônia recuperada como solução aquosa por absorção em água ou como sal sulfato de amônio. Sulfato de amônio cristalizado em saturador com solução de 5–10% de ácido sulfúrico; removido por injetor de ar ou bomba centrífuga. Sal seco em centrífuga e removido.
Gás saindo do saturador a ~60 °C levado a resfriadores/condensadores finais, resfriado por troca indireta a ~24 °C. Gás resfriado passa a lavador (scrubber) de óleo leve/benzol, sobre o qual circula fração pesada de petróleo (wash oil ou coal-tar oil) como meio absorvente. Óleo pulverizado no topo de torre de absorção empacotada enquanto gás flui para cima. Óleo absorve ~2–3% de seu peso em óleo leve, eficiência ~95% de remoção de vapores. Óleo rico passa por coluna de destilação a vapor contracorrente. Vapor e vapores de óleo leve passam para cima através de trocador a condensador e separador de água. Óleo leve pode ser vendido como bruto ou processado para recuperar benzeno, tolueno, xileno, nafta solvente.
Após remoção de alcatrão, amônia e óleo leve, gás passa por desulfurização final em muitas plantas para remover H₂S antes de ser usado como combustível. Gás de forno tem alto poder calorífico, ~4400 kcal/m³.
Diagrama de fluxo típico da planta de coque subproduto na Figura 1.
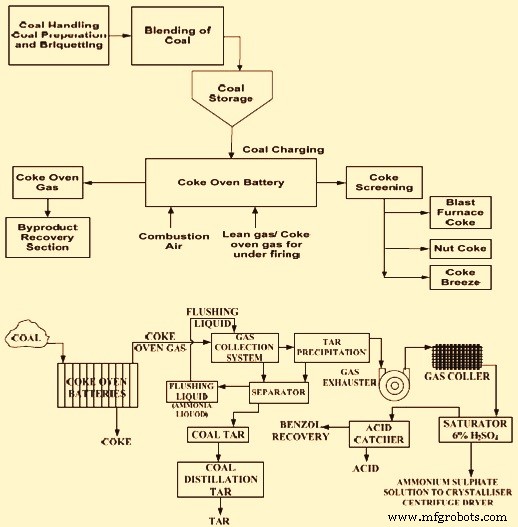
Figura 1 – Diagrama de fluxo típico de uma planta de coque subproduto
Questões Ambientais
Forno de coque é grande fonte de emissões fugitivas de ar. Processo emite: material particulado (MP), compostos orgânicos voláteis (VOCs), hidrocarbonetos aromáticos policíclicos (PAHs), metano (~100 g/t coque), amônia, monóxido de carbono, sulfeto de hidrogênio H₂S (50–80 g/t coque de operações de empurrar), cianeto de hidrogênio HCN, óxidos de enxofre SOx (liberando 30% do enxofre da alimentação). Quantidade significativa de VOCs também liberada em operações de recuperação de subprodutos.
Para cada tonelada de coque produzido, aproximadamente: 0,7–7,4 kg MP, 2,9 kg SOx (0,2–6,5 kg), 1,4 kg NOx, 0,1 kg NH₃, 3 kg VOCs (incluindo 2 kg benzeno) podem ser liberados se não houver sistema de recuperação de vapores.
Manuseio de carvão ~10% da carga particulada. Carga de carvão, empurrar coque, têmpera são fontes principais de emissões de poeira.
Águas residuais geradas a 0,3–4 m³/t coque processado. Correntes principais: resfriamento do gás de forno e processamento de amônia, alcatrão, naftaleno, fenol, óleo leve. Águas de processo podem conter: 10 mg/L benzeno, 1000 mg/L DBO (4 kg/t coque), 1500–6000 mg/L DQO, 200 mg/L sólidos suspensos totais, 150–2000 mg/L fenóis (0,3–12 kg/t coque). Também PAHs (até 30 mg/L), amônia (0,1–2 kg N/t coque), cianetos (0,1–0,6 kg/t coque).
Instalações geram resíduos sólidos de processo além de coque breeze (média 1 kg/t produto). Maioria contém componentes perigosos (benzeno, PAHs). Correntes de preocupação: resíduos recuperação de alcatrão (0,1 kg/t), decantador de alcatrão (0,2 kg/t), armazenamento de alcatrão (0,4 kg/t), processamento óleo leve (0,2 kg/t), tratamento águas residuais (0,1 kg/t), coleta/recuperação naftaleno (0,02 kg/t), destilação alcatrão (0,01 kg/t), lodos de tratamento biológico.
Processo de manufatura
- Baterias: Da Pilha de Volta às Modernas Células de Lítio
- Forno de Micro-ondas: Design, Fabricação e Inovações Futuras
- Soluções de Energia Otimizadas para Projetos Arduino
- Sistemas Avançados de Automação e Controle para Operações de Fornos de Coque
- Como o Gás de Forno de Coque é Gerado e Usado na Siderurgia
- Gaseificação de Carvão: Convertendo Carvão em Gás de Síntese Limpo
- Otimização do Desempenho de Bateria de Fornos de Coque Não-Recuperativos
- Recuperação Eficiente de Amônia na Produção de Coque a Partir de Carvão Coqueável
- Dominando a Formação de Casca na Fundição de Precisão: Guia para Precisão e Qualidade
- O Papel Essencial das Baterias Automotivas: Alimentando o seu Veículo