



Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
Injeção de Carvão Pulverizado em Alto-Forno
A injeção de carvão pulverizado (PCI) é processo que envolve injetar grandes volumes de partículas finas de carvão no raceway do alto-forno (AF). Carvão pulverizado é combustível auxiliar importante na produção de ferro em AF. PCI fornece combustível para substituição parcial de coque e mostrou-se favorável econômica e ambientalmente. Pode resultar em melhoria substancial na eficiência do AF, contribuindo para redução de consumo de energia e emissões ambientais.
Quando carvão pulverizado é injetado no AF através de tubos de sopro e tuíres, o carvão é fonte de calor e redutor, devido às reações de desvolatilização, gaseificação, combustão e formação de char não queimado. No cenário atual, carvão pulverizado é extensivamente usado em AFs como substituição parcial de coque metalúrgico. PCI é tecnologia bem estabelecida para produção de metal quente (MQ) em AF. Praticada na maioria dos AFs e todos novos AFs normalmente construídos com capacidade de PCI. Composição e propriedades do carvão para injeção podem influenciar operação, estabilidade e produtividade do AF, qualidade do MQ e composição do gás de AF.
Critérios de Desempenho do PCI
Atualmente, muitos critérios medem desempenho do PCI. O primeiro é pulverização e manuseabilidade. Principais custos operacionais do PCI, além do custo do carvão, relacionam-se à pulverização e distribuição ao AF. O segundo relaciona-se à operação do AF. Qualidade do carvão injetado influencia qualidade do MQ, estabilidade do AF e composição do gás de topo. Cinzas do carvão injetado: (i) atuam como inibidor do processo oxidante, (ii) principal fonte de álcalis indesejáveis, e (iii) consomem energia de fusão. O terceiro relaciona-se ao benefício econômico. Principal benefício é substituição de coque de alto custo mais custos operacionais de coqueria, embora outros benefícios como produtividade melhorada tenham sido observados, esta melhoria depende da qualidade do coque. Benefícios econômicos e operacionais importantes do PCI:
- Menor consumo de carvões coqueáveis caros. Substituição de coque por carvões coqueáveis brandos ou térmicos mais baratos reduz custos de redutor.
- Vida útil estendida dos fornos de coque pois menos coque necessário. Importante pois muitos fornos atingem fim de vida útil e investimento significativo necessário para substituí-los ou mantê-los.
- Sistema PCI menos custoso que bateria adicional de fornos de coque. Menor custo de capital significa menor depreciação e juros cobrados no MQ.
- Maior produtividade do AF, ou seja, maior quantidade de MQ por dia (em conjunto com outras mudanças operacionais).
- Maior flexibilidade na operação. Ex.: PCI permite ajustar temperatura da chama, e condição térmica no AF pode ser mudada muito mais rápido que ajustando carga no topo.
- Melhor consistência na qualidade do MQ e seu teor de silício.
- Redução de emissões gerais da usina, em particular menores emissões da coqueria devido à menor necessidade de coque.
Histórico
PCI desenvolvido no século XIX, mas não implementado para uso industrial. No início dos anos 1960, implementado com sucesso na AK Steel (EUA) e Shougang (China). Embora testes em vários países provassem que tecnologia para transporte pneumático e injeção estavam disponíveis, economia e facilidade relativa fizeram injeção de óleo e gás natural mais populares. Nos anos 1980, interesse em PCI escalou, impulsionado principalmente por aumentos dramáticos no preço do óleo combustível em 1973 e 1979, e seu potencial como substituto de coque começou a ser realizado. No início dos anos 1980, instalações de injeção instaladas na Europa e Japão, com taxas de 40-90 kg/tMQ e taxas de substituição de ~0,9 kg coque/kg carvão. Processo desenvolveu-se rápido e na segunda metade dos anos 1980 práticas bem-sucedidas em taxas de 180-200 kg/tMQ. Nos anos 1990 tecnologias PCI tornaram-se maduras. Mas a mudança real para PCI ocorreu apenas quando custo do coque metalúrgico subiu devido à demanda global aumentada.
Carvão para PCI
A importância relativa de diferentes aspectos da qualidade do carvão para PCI variou à medida que tecnologia de injeção melhorou e taxa de injeção aumentou. No final dos anos 1970, desencadeado pela crise do petróleo, interesse em PCI renovado e carvão considerado substituto econômico para óleo. Como combustibilidade considerada importante, carvões para PCI eram principalmente térmicos, prontamente disponíveis e com custo muito menor que carvões coqueáveis duros e semi-brandos.
Após foco inicial na combustibilidade, foco direcionado ao entendimento do impacto da qualidade do carvão na substituição de coque. Durante este período, viu-se que carvões de baixos voláteis (BV) davam melhores razões de substituição que carvões de altos voláteis (AV).
Quanto à pulverização, quatro principais parâmetros operacionais do pulverizador: (i) taxa de alimentação, (ii) vazão de ar, (iii) ajuste do classificador (ciclone e filtro de mangas), e (iv) pressão de moagem (carga no rolo/bola). Taxa de alimentação, pressão de moagem e ajuste do classificador influenciam diretamente carga do pulverizador e potência necessária. Vazão de ar influencia indiretamente potência pois impacta eficiência do classificador.
Características de moagem de carvões tipicamente descritas por resultados de poucos testes analíticos padrão. Baseados nestes, previsões feitas sobre comportamento de moagem. Tendência geral de reduzir avaliação ao índice HGI (Hardgrove Grindability Index), medida da moabilidade. Menor HGI, textura mais dura e menos moível. Moabilidade fator importante para pulverização. Influencia finura do produto, consumo de potência e vazão.
Teor de umidade do carvão influencia pulverização. Necessário reduzir umidade total ao nível de umidade de equilíbrio para reduzir problemas de manuseio no moinho e silos. Umidade do carvão saindo do pulverizador deve ser 2/3 da umidade de equilíbrio. Quantidade de umidade a remover: "umidade removida = (umidade recebida) - 2/3(umidade de equilíbrio)", onde umidade de equilíbrio para carvões sub-betuminosos e superiores ~ 0,69 + 0,84 x (umidade ar-seco) + 0,18 x (umidade ar-seco)². Umidade de equilíbrio varia com rank, composição maceral e teor de cinzas.
Tipo de carvão e umidade superficial governam requisitos de secagem na pulverização. Capacidade de secagem de dado projeto depende de extensão de carga circulante, capacidade de misturar rapidamente retornos secos do classificador com alimentação úmida, e razão de ar e temperatura de entrada que o projeto tolera.
Sistema de Processo PCI
Sistema consiste em sub-sistemas desde recebimento de carvão até injeção em cada tuíre. Constitui seis sub-sistemas: (i) armazenamento e descarga de carvão bruto, (ii) pulverização e secagem, (iii) transporte, armazenamento e suprimento de carvão pulverizado ao sistema de injeção, (iv) distribuição uniforme a cada tuíre, (v) combustão do carvão pulverizado, e (vi) instalações de prevenção de explosão. Características importantes:
- Tanque reservatório de alta capacidade para continuar injeção se uma linha de pulverização parar, até alterações operacionais correspondentes.
- Três tanques de alimentação: um descarregando, segundo em stand-by, terceiro em redução de pressão, enchimento e pressurização.
- Tubulação de transporte (fase densa e diluída) assegura transporte suave com pequenas perdas de pressão. Tubulação de alta pressão entre reservatório e tuíres sem partes móveis, exceto válvulas de bloqueio, assegura alta disponibilidade e facilita controle e manutenção.
- Sistema confiável de prevenção de explosão para pulverização e armazenamento com supressores de explosão, extintores, etc.
Para operação bem-sucedida, atenção a fenômenos no AF: (i) grau de combustão do carvão injetado ou comportamento de finos de carvão não queimados no leito de coque afetando distribuição de fluxo de gás na região de carga, (ii) comportamento de cinzas fundidas ou possibilidade de deposição na zona tubo-tuíre, (iii) permeabilidade ou distribuição de fluxo de gás na zona de carga afetada pela razão minério/coque aumentando com taxa de injeção, e (iv) propriedades térmicas representadas por temperatura de gás do bosh ou razão de fluxo de calor afetando reações na parte inferior.
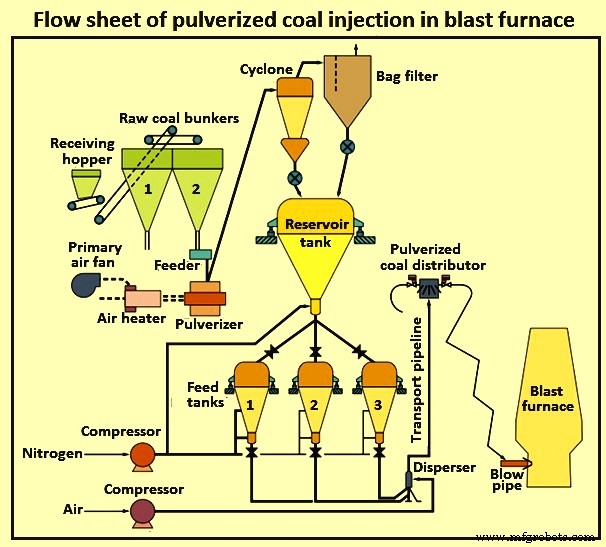
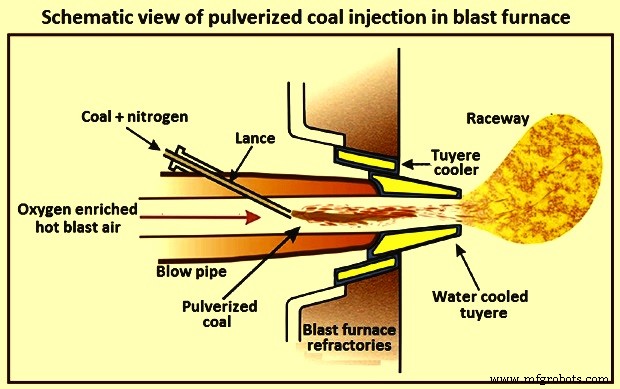
Posicionamento da lança de injeção no tubo de sopro importante para garantir combustão completa na zona do raceway e evitar deposição de cinzas na extremidade do tubo. Fluxograma típico na Fig. 1.
Processo de Injeção de Carvão
Baseado no conceito simples de transportar carvão finamente moído (pulverizado) e seco por gás transportador (normalmente nitrogênio) ao AF onde é distribuído a diferentes tuíres e injetado através de lança no tubo de sopro. No tubo, misturado com ar quente enriquecido em oxigênio e suprido ao AF no raceway.
Carvão bruto recebido em tremonha, peneirado e processado para remover materiais estranhos e armazenado em silos. Carvão pulverizado, seco e pneumáticamente transportado ao classificador em sistema "once-through". Carvão seco completamente para evitar assoreamento e compactação. Carvão pulverizado depositado em tanque reservatório único onde armazenado sob condições inertes.
Carvão alimentado por gravidade do reservatório aos tanques de alimentação que são pressurizados com gás inerte como parte de processo em batelada: enchendo, alimentando, ventando ou retendo para fornecer fluxo contínuo. Vazão regulada por pressão de gás inerte como função da variação de peso do tanque. Fluxo único de fase densa de tanque combinado com gás de transporte (nitrogênio) no tee de mistura.
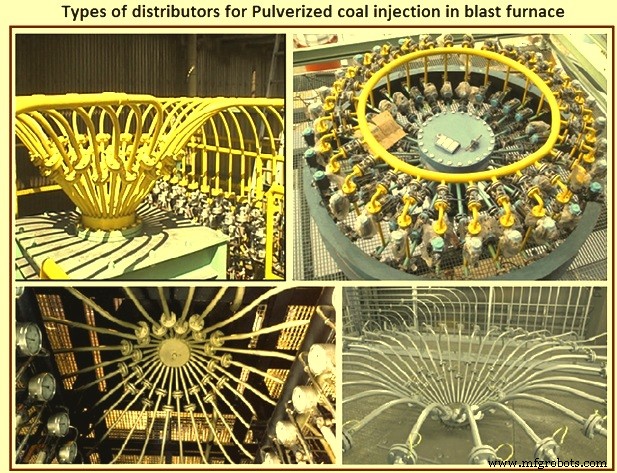
Tubo de transporte único leva mistura carvão/gás a distribuidor no AF (Fig. 2). No distribuidor, fluxo único dividido automaticamente em múltiplos fluxos iguais e transportado por tubo a cada tuíre para injeção. Sistema detector de bloqueio protege contra bloqueio de tuíre.
Características importantes do processo PCI: No sistema de circuito fechado, gás emitido do filtro parcialmente recirculado à entrada do pulverizador. Cria condição inerte minimizando teor de oxigênio e reduzindo chances de explosão de poeira de carvão. Gás residual de estufa do AF junto com gás de AF (se necessário) usado como fonte de energia para secagem do carvão, reduzindo consumo de energia primária. Umidade do carvão removida efetivamente sem resfriador de gás ou condensador. Uso de gás inerte durante operação do reservatório reduz risco de incêndio e explosão.
Peso total do carvão injetado controlado precisamente por sistema de célula de carga que ajusta continuamente para atingir ponto de ajuste. Arranjo paralelo dos tanques assegura fluxo contínuo. Sistema de distribuição simples e efetivo sem partes móveis.
Taxa de injeção normalmente controlada modulando posição de válvula dosadora na descarga dos tanques. Sistema assegura distribuição uniforme entre tuíres e capacidade inerente de redistribuir automaticamente carvão total injetado se injeção descontinuada em um ou mais tuíres.
Nitrogênio pressurizado usado para injeção do tanque ao tubo de transporte. Com pequena quantidade de gás de transporte adicional, carvão transportado e injetado sob condições de fase densa. Nesta condição, carregamento de ~40-50 kg carvão/kg gás alcançado no tubo.
Carvão transportado a velocidade de apenas alguns m/s. Baixa velocidade reduz desgaste no tubo aumentando sua vida. Sistema de transporte denso potente e pode transportar carvão a longas distâncias.
Distribuição uniforme aos tuíres muito importante. Para operar AF com alta eficiência, distribuição uniforme de carga e fluxo de gás na direção circunferencial é essencial. Taxa de carvão injetado por tuíre deve ser tão uniforme quanto possível. Precisão de distribuição de ~1,5% desejada (precisão normal do ar quente ~2,5%) obtida usando distribuidor (Fig. 2). Esquema da injeção no tuíre e raceway na Fig. 3.
Operação do AF e PCI
Observou-se que em taxas de PCI > 140 kg/tMQ, mudanças ocorrem na operação do AF. Algumas incluem: (i) redução razão coque/minério, (ii) tamanho do raceway, (iii) redução da permeabilidade do coque ao redor do raceway, (iv) mudanças na distribuição de temperatura no raceway, (v) degradação mecânica do coque no raceway, e (vi) diminuição da temperatura do deadman. Todas interdependentes e influenciadas por propriedades e quantidade de carvão injetado, qualidade do coque e condições de sopro.
Permeabilidade
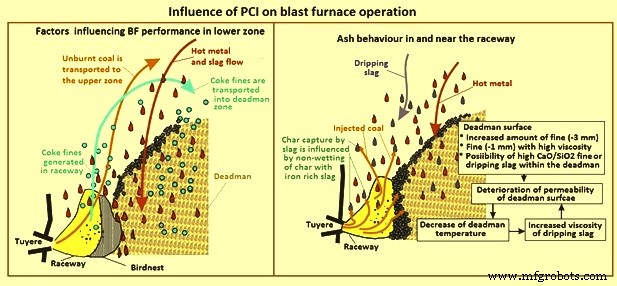
Fluxos de gás, líquido e descida de carga são dinâmicos levando a aparecimento e desaparecimento de zonas não-ativas no bosh, deadman ou chaminé. Para alta produtividade e operação estável com altas taxas de PCI, requisito crítico é fluxo de carvão consistente e propriedades do carvão através de cada tuíre. Qualidade consistente controlada por mistura de carvões PCI e fluxo por controles individuais em cada tuíre. Propriedades do carvão podem impactar fluxos complexos de gás, líquido e sólido na zona inferior (Fig. 4), mas impacto não significativo se fluxo estável e qualidade alcançados. Carvão injetado influencia permeabilidade na zona inferior por:
- Combustibilidade afetando quantidade de material não queimado (char e fuligem) saindo do raceway.
- Geração de finos de coque no raceway devido à energia impartida pelo momento do sopro. Quantidade depende da qualidade do coque. Momento do sopro influenciado pelo grau de combustão no tuíre.
- Viscosidade da escória influenciando fluxo de escória e MQ através da zona deadman e penetração de gases quentes do raceway no deadman reduzindo viscosidade da escória na zona.
Mudanças operacionais podem abordar permeabilidade reduzida em altas taxas. Ex.: carregamento central de coque aumenta permeabilidade do eixo e aumento da profundidade do raceway melhora permeabilidade e reduz perdas de carga térmica. Influências do PCI na operação mostradas na Fig. 4.
Impacto do Char Não Queimado
Em baixas taxas de PCI, finos de coque gerados no raceway são consumidos por combustão, reação de perda de solução e outras reações na zona inferior. Em taxas crescentes, observou-se aumento de carry-over de finos do topo e aumento da profundidade física do raceway e instabilidade do AF. Porém, aumento de carry-over de carbono é coque fino com pequenas quantidades de fuligem e char não queimado desprezível. Char não queimado pode ser benéfico pois na presença de char a resistência ao desgaste do coque aumenta. Comportamento limitado a coque de baixa reatividade e alta resistência.
Combustibilidade do Char
Observa-se que combustibilidade do carvão injetado no nível do tuíre diminui com aumento da taxa de injeção ou diminuição da matéria volátil. Porém, combustibilidade a 700 mm acima do tuíre é > 95% para todos carvões devido à reação de perda de solução do char não queimado. Char não consumido por perda de solução fica retido no AF ou sai como poeira. Estimou-se taxa máxima de injeção de 230 kg/tMQ a eficiência de combustão de 75%.
Condição intensa de combustão dentro do tuíre e raceway leva a maior liberação de voláteis. Avaliando características de carvões BV, encontrou-se que razão de voláteis liberados para matéria volátil próxima (VM) do carvão aumentou significativamente com rank (teor de carbono) em altas taxas de aquecimento. Evidência clara de fragmentação de partículas em combustão. Fluxo de char não queimado do raceway impacta permeabilidade da zona inferior e deadman.
Fragmentação de partícula pode ocorrer durante desvolatilização (fragmentação primária) e durante combustão de char (secundária). Primária influenciada pelo VM do carvão. Partículas grandes de char produzem muito mais partículas de cinzas volantes que partículas pequenas. Rank do carvão também tem grande influência. Extensão de fragmentação tende a aumentar com aumento do rank e diminuir com aumento de carga de cinzas.
No AF, taxa de aquecimento rápida, altas temperaturas, oxigênio enriquecido e carvões de rank geralmente mais alto para PCI, todos contribuem para fragmentação primária dentro do tuíre. Sob estas condições, superfície externa de partícula pode endurecer devido a reação com oxigênio ou recozimento térmico antes da desvolatilização completa do núcleo interno. Isso leva a fragmentação explosiva da partícula.
Reatividade do char aumenta com VM devido a mudanças na morfologia, porém a temperaturas elevadas da combustão no raceway, reatividade química tem pouca significância pois taxas limitadas pela difusão de oxigênio à partícula, e tempos de burnout dependem mais de tamanho de partícula e concentração de oxigênio. Alto teor de cinzas no char influencia combustão negativamente. Combustibilidade de carvão BV pode ser aumentada misturando com carvão AV, pois AV diminui tempo de ignição e aumenta temperatura no tuíre.
Composição de cinzas do char não queimado pode influenciar efeito catalítico das cinzas na reação de perda de solução. Dependendo da composição, cinzas também podem retardar conversão de carbono devido a bloqueio de poros do char como consequência de aumento de formação de escória nas partículas. Embora muito char consumido por reações no forno devido à reatividade significativamente maior comparada ao coque, normalmente acredita-se que char não queimado desempenha papel significativo na desativação do deadman reduzindo permeabilidade a fluxo de gás e líquido. Redução de permeabilidade aumenta com aumento da taxa de injeção pois combustibilidade diminui devido a diminuição da razão de ar em excesso. Parte do char pode ser capturada pela escória gotejante, embora quantidade capturada influenciada pelo comportamento de não-molhabilidade do char com escórias ricas em ferro.
Fragmentação do carvão/char e combustão controlada por difusão são principais razões pelas quais VM tem pouco efeito na combustibilidade de carvões PCI.
Deposição de Char Não Queimado no AF
Deposição de char não queimado e finos de coque nas zonas inferiores é fenômeno complexo consistindo de mecanismos de geração: reação, fluxo multifásico, acúmulo e re-entrainment. Demonstrado por medições no AF e numericamente que forma e tamanho do raceway mudam dinamicamente com acúmulo e re-entrainment de pó na zona inferior. Mudanças têm dois períodos: período curto de flutuações usuais no raceway e período longo correspondente a grande mudança com fluxo devido a acúmulo de pó. É a grande mudança no fluxo de gás que pode levar a altas velocidades perto da parede resultando em maiores perdas de calor e desgaste das paredes.
Acúmulo de pó em leito empacotado examinado experimental e numericamente. Trabalho experimental em leito 2D empacotado com partículas de 3 mm e pó de 0,075 mm mostrou influência de carga de pó e velocidade superficial de gás no acúmulo em região correspondente a piso e ninho de pássaro do raceway. Influência de diferentes formas de zona coesiva no acúmulo também mostrada experimentalmente. Análise numérica mostrou comportamento similar aos dados experimentais. Também mostrou influência significativa do tamanho do pó no acúmulo na zona deadman.
Análise numérica da influência de pó fino (char não queimado e coque fino) mostrou que char e coque fino com diferentes diâmetros e densidades têm diferentes padrões de fluxo, áreas de acúmulo e zonas de reação. Densidade do pó gerado tem efeito significativo no padrão de fluxo especialmente para partículas maiores. À medida que partículas > 1 mm, tendência a assentar do gás ascendente e descer no deadman deteriorando sua permeabilidade. Qualquer char não queimado é preferencialmente carregado com fluxo de gás à região superior onde reage com MQ gotejante e/ou gás. Evidência de existência de ninho de pássaro com altíssimo teor de finos. Quantidade depende de qualidade do coque e níveis de PCI. Finos de coque grandes e pesados tendem a deixar fluxo de gás e acumular no deadman com efeito adverso na permeabilidade.
Análise numérica recente e amostra física confirmaram que quantidade de char não queimado acumulado no deadman é relativamente pequena e não aumenta com aumento da taxa de PCI. Assim, char não queimado tem pouca influência na parte inferior e no aumento de resistência de permeabilidade. Mais provável que deposição de coque fino tenha influência mais significativa na permeabilidade do AF que char não queimado.
Influência das Propriedades do Coque
Frequentemente afirma-se que necessidade de sinter e coque de alta qualidade são essenciais para atingir altas taxas de PCI e manter alta produtividade. Mais importante é melhorar permeabilidade geral do AF para alta produtividade em altas taxas. Normalmente AFs com altas operações PCI usam coque de alta resistência (índice de tambor) e sinter de baixo SiO₂ e Al₂O₃ com excelentes propriedades de redução a alta temperatura. Vários AFs asiáticos atingem altas produtividades com PCI > 200 kg/tMQ usando matérias-primas de alta qualidade.
Baseado em experiência industrial, viu-se que tamanho de coque do bosh aumenta com resistência a frio (I40), aumenta com resistência a quente (CSR), aumenta com tamanho grosso de coque, e diminui com taxa de PCI. Resultados de raking de tuíre no "Corus Ijmuiden BF" mostraram que 1 ponto I40 resulta em 1,5% mais coque do bosh acima de 40 mm. Não há relação entre taxa de injeção e quantidade de coque fino no nível do tuíre. Dados para injeção e I40 sugerem degradação máxima de coque em torno de 120 kg/tMQ.
Estudo examinando comportamento do coque na zona inferior sob altas taxas de PCI encontrou que char é consumido preferencialmente. Isso reduz concentração de CO₂ ao redor da partícula de coque e expande camada de reação do coque ao redor da superfície e para dentro. Na presença de char injetado, resistência ao desgaste do coque aumentou e volume total de poros no coque aumentou. Esta resistência à abrasão aumentada com PCI aumentado pode ser razão para aumento do tamanho do coque do bosh em altas taxas.
Análise de amostras de coque no nível do tuíre mostrou que, em altas taxas, propriedades a alta temperatura (CSR e CRI) têm maior efeito positivo na permeabilidade que propriedades de resistência a frio. Parece que permeabilidade não melhora após CSR ~65-70%.
Estudo com dados de vários AFs com PCI > 170 kg/tMQ: AFs têm índice de cadinho (HI = CRI - 2,5 x CSR + 100%) > 97%, embora nenhuma relação clara entre HI e taxa de injeção. Também observado que produtividade aumenta com HI. Sugerido que em altas taxas o coque deve resistir à abrasão (baixo I10) e ter alto CSR.
Estudo examinando influência da qualidade do coque na produtividade desenvolveu índice global de qualidade do coque. Índice indica variação de calor no fundo do AF e ideia de permeabilidade do cadinho e eixo. Definido por: Iglobal.coque = 0,5 x [(I40 - 3,42 x I10 + 100) + (CSR - 2,6 x CRI + 100)]. Variação na variação de calor no fundo explicada por variação no Iglobal.coque. Índice usado em algumas plantas para determinar estratégia operacional: se Iglobal.coque baixo, taxa de injeção e produção diminuídas. Considerou-se que adição de carvão não queimado a finos de coque existentes leva a menor permeabilidade na zona deadman resultando em reduzida estabilidade do leito de coque.
Porém, permeabilidade diminui com aumento de VM e faixa de tamanho mais fina do carvão pulverizado. Explicação: à medida que combustibilidade aumenta (VM aumentado e/ou moagem mais fina), há maior combustão dentro do tuíre dando maior volume de gases injetados no raceway, levando a maior momento do sopro. Este maior momento causa aumento da profundidade do raceway e aumento da degradação do coque do raceway, levando a maior carry-over de finos de coque.
Estudo examinando influência da energia do sopro na formação do raceway: relação linear entre energia do sopro e profundidade do raceway. Modelo 2D mostra relação linear entre velocidade do sopro e profundidade para tamanho de coque e dimensões constantes. Aumento de instabilidade do deadman e degradação do coque devido a momento do sopro aumentado modelado em outros estudos. Modelos mostram profundidade aumenta linearmente com velocidade do sopro para resistência de coque constante.
Usando dados de vários estudos, variação do momento do sopro com teor de carbono do carvão injetado estimada. Mostra como rank do carvão influencia geração de finos de coque. Carvão AV típico produz até 2x mais finos de coque que carvão BV PCI devido a momento do sopro aumentado pela combustão de voláteis no tuíre. Dados operacionais mostram que, em taxas ~170 kg/tMQ, permeabilidade e produtividade aumentam quando profundidade do raceway aumenta (maior momento). Expansão do raceway reduz área do deadman e aumenta área onde MQ e escória descem e fluxo de gás sobe.
Na Europa, resistência a frio do coque e no Japão, resistência a quente usada como parâmetro para monitorar qualidade por muitas plantas operando com altas taxas de PCI. Evidência que resistência do coque sozinha não é suficiente para prever degradação por mecanismos físicos e químicos.
Influência da Química das Cinzas do Carvão na Viscosidade da Escória
Viscosidade da escória pode influenciar produtividade do AF pois produtividade relacionada a fenômeno de flooding na zona inferior. Viscosidade pode influenciar adversamente permeabilidade e fator de flooding líquido. Amostras de tuíre de AF japonês deram visão valiosa sobre influência das cinzas do carvão injetado nas propriedades físicas da escória gotejante e permeabilidade da região ao redor do raceway para alta produtividade e operações com altas taxas de PCI.
Nos últimos anos, vários estudos sobre previsão de viscosidades de escórias devido à importância ao comportamento de fluxo em AFs. Em um estudo, modelo quasi-químico de viscosidade desenvolvido para escórias totalmente líquidas no sistema Al₂O₃-CaO-FeO-MgO-SiO₂, mostrando boa concordância entre dados experimentais e previsões em toda faixa composicional. Composição da escória influencia temperatura de liquidus em sistemas SiO₂-CaO-MgO-Al₂O₃. Temperatura crítica da escória na qual viscosidade muda abruptamente descrita. Em basicidade < 1,3, temperatura crítica ~1.340°C; em basicidade > 1,3, ~1.380°C. Redução de MgO diminui viscosidade mas temperatura da escória é fator principal.
Estudo laboratorial mostrou que mistura de fundentes pulverizados com cinzas de coque e carvão reduz ponto de fusão da escória de tuíre em > 200°C. Ao mesmo tempo viscosidade altamente melhorada. Outro estudo examinou reações na interface de char não queimado e ferro. Encontrou que dissolução de carbono no ferro líquido influenciada mais pela química da camada de cinzas formada na interface que outros fatores. Aumento de sílica retarda dissolução de carbono. Vaporização de silício pode ocorrer em alguns carvões. Formação de ferro ferritico na superfície também retarda dissolução.
Álcalis do coque ou PCI de maior interesse para operadores de AF são Na₂O e K₂O. No AF há recirculação de álcalis pois vapores produzidos na seção inferior condensam na região superior. Alta carga de álcalis leva a formação de crostas (skulls) na parede levando a irregularidades como hanging e slipping. Teor de cloro do carvão injetado pode aumentar recirculação de álcalis. Nível de carga recirculante controlado ajustando volume e química da escória.
Resultados de estudo sobre influência de álcalis em AFs indicam que basicidade da escória diminuída, temperatura do cadinho diminuída, temperaturas de gás de topo aumentadas, uso de carga de baixos álcalis são fatores importantes no controle. Controle mais efetivo é limitar entrada de álcalis a 2,0-2,5 kg/tMQ. Principal interação com coque ocorre quando coque passa pela zona de recirculação enriquecendo-se em álcalis. Isso enfraquece coque e o torna mais susceptível a quebra. Extensão deste efeito provavelmente depende do tipo de textura de carbono. Coque perde álcalis ao descer pelo forno através da zona de alta temperatura perto do raceway.
Com PCI, álcalis do carvão injetado evaporam no raceway e, devido à queda de temperatura, condensam na zona deadman. Valores de pico de álcalis ~2 m do nariz do tuíre. Acúmulo de álcalis no deadman pode levar a problemas de permeabilidade associados ao fluxo de MQ para o cadinho. Em estudo sobre efeito de cloro e álcalis na operação, encontrou-se que redução de entradas de cloro e álcalis melhorou permeabilidade do AF.
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Injeção de Gás de Coqueria no Alto-Forno: Eficiência e Redução de CO2
- Fatores-Chave que Influenciam o Consumo de Coque em Operações de Alto-Forno
- Otimizando o Projeto do Alto-Forno para Desempenho Superior e Longevidade