



Características Essenciais de uma Laminação Moderna de Arame para Desempenho Ótimo
Objetivo e Requisitos
O objetivo de uma laminação de arame (wire rod mill – WRM) é reaquecer e laminar tarugos de aço em arame máquina (wire rods). A produção está em constante mudança. Demandas crescentes por qualidade, flexibilidade e custo-efetividade impulsionaram novas tecnologias. Laminação modernos são de alta velocidade, capazes de laminar dimensões menores em altas taxas, mantendo investimentos e custos operacionais razoáveis.
Projeto típico: produção anual 300.000 a >800.000 t (duas linhas). Velocidades: 50–120 m/s. Tamanhos típicos: 5,0–20 mm. Materiais: aços baixo a alto carbono, aços para cabeçaria a frio, trefilação, ligados, molas, rolamentos, qualidade eletrodo, vergalhões, ferramenta.
Requisitos Esperados
- Alta disponibilidade, produtividade e rendimento.
- Baixa manutenção.
- Menor consumo de energia.
- Tolerâncias dimensionais rigorosas: ±0,10 mm; ovalidade ~0,2 mm.
- Baixa perda de carepa: 0,5–0,6%.
- Tolerâncias negativas (peso por metro).
- Sem variação dimensional ao longo do comprimento.
- Propriedades físicas uniformes.
- Peso uniforme com variação nominal entre meio e fim da barra.
Principais Tecnologias Incorporadas
Forno de Reaquecimento
Fornos de viga andante (walking beam) ou soleira andante (walking hearth), energeticamente eficientes, controle computadorizado. Aquecimento uniforme, sem skid marks nem pontos frios. Aceitam tarugos frios ou quentes.
Gaiolas sem Carcaça (Housingless – HL)
Usadas em desbaste e intermediárias. Design modular: configurações horizontal, vertical, inclinável, universal. Tamanhos variam por dimensões de rolos/fusos, diagrama de passes, forma do passe, redutor, motor.
Características: compacidade, rigidez, baixo módulo de flexão, mancais multi-filas duráveis com sapatas autoalinháveis sob carga, balanceamento sem folga, feixes para ajuste simples/exato de guias/guardas.
Vantagens: (i) economia na fundação, (ii) produto atende forma/tolerâncias, (iii) economia tempo na troca de gaiolas (troca rolos fora da linha), (iv) redução significativa tempo manutenção (menos componentes, melhor acesso), (v) ajuste automático do vão, (vi) flexibilidade operacional (mesma unidade em qualquer posição).
Gaiolas Balanço (Cantilever – CL)
Gaiolas compactas para ampla gama de tamanhos/aplicações: (i) linhas únicas horizontal/vertical, (ii) trens intermediários divididos em linhas duplas+, (iii) pré-acabadoras em seções de entrega de arame.
Vantagens: (i) fundações menores; (ii) cassetes intercambiáveis mesmo entre horizontal/vertical; (iii) alta capacidade de carga mesmo com diâmetros pequenos → ideais para blocos de arame de alta velocidade; (iv) acesso ótimo; (v) troca rápida de rolos/gaiolas.
Loop de Resfriamento e Equalização
Material entrando no bloco sem torção (no-twist block) deve ser resfriado intensivamente para laminação final a baixas temperaturas. Seguido por seção de equalização suficientemente longa para propriedades metalúrgicas uniformes na seção transversal. Sem equalização, diferença de temperatura superfície/núcleo pode criar microestruturas diferentes na conformação posterior. Por outro lado, graus que devem ser laminados o mais quente possível sofrem deterioração com equalização longa. Tecnologia de loop concilia as duas demandas: material do trem intermediário pode tomar rota direta curta ou rota via loop com caixas d'água adicionais e longas seções de equalização antes do bloco sem torção.
Bloco Sem Torção (No-Twist Block / No-Twist Mill)
Elemento-chave em laminação de arame. Permitiu laminar arames finos com segurança a >120 m/s. Blocos de 4, 6, 8, 10 gaiolas para laminação sem torção. Redutor principal aciona unidades de rolos via dois eixos comuns. Dois tamanhos de unidades: Ø170/150 mm e Ø223/200 mm. Todas unidades idênticas e intercambiáveis. Razões de redução 10–25% por passe, conforme graus de aço. Projetados para 150 m/s. Usam anéis de carboneto de tungstênio com vida de passe 600–700 t, superfície super-acabada.
Vantagens: (i) carcaças ultra heavy-duty, (ii) tempo de troca de anéis baixo, (iii) ação de mola negligenciável, (iv) manutenção reduzida, (v) controle de seção simplificado, ajustes remotos sob carga, (vi) flexibilidade para diferentes graus de arame.
Bloco FRS (Flexible Reduction Sizing) – SMS Meer
Desenvolvido para laminar graus superiores e melhorar propriedades metalúrgicas simultaneamente. Bloco de 4 linhas com caixas de mudança de velocidade (speed shift gearboxes). Instalado downstream de bloco no-twist. No FRS, todas as dimensões podem ser acabadas com vantagem de one family rolling (um tamanho de passe por gaiola em toda faixa). Seção de resfriamento entre blocos permite laminação termomecânica. Muitos bons recursos de design.
Laminação Redutora de Dimensionamento (RSM – Reducing Sizing Mill)
Tecnologia 3-rolos: baixo espalhamento, alta eficiência de deformação. Integrado após bloco de acabamento convencional, aumenta produtividade em tamanhos pequenos até 60%. Precisão extrema comprovada. Design de passe patenteado permite true single family rolling do primeiro passe pós-forno ao último do bloco antes da RSM. Adicionado após bloco convencional, aumenta significativamente velocidades de acabamento em tamanhos menores.
Laminação Termomecânica
Deformação nas últimas passadas, em faixas de temperatura de recristalização parcial/supressão. Supressão → refino de grão → propriedades tecnológicas melhoradas. Qualidade superficial melhora consideravelmente.
Vantagens: grão fino, elimina normalização off-line, melhor tenacidade a baixa temp., melhores propriedades pós-tratamento para aços de cementação, menor tempo de têmpera para aço de mola, melhor resistência à fadiga, maior resistência à tração para aços micro-ligados in-line, menor profundidade de descarbonetação.
Uso de dois blocos (geralmente 6 + 4 gaiolas) permite laminar todas as dimensões termomecanicamente e economicamente com altas taxas. Dividindo o bloco no-twist, acabamento em no máximo 4 passes. Com resfriamento suficiente e boa equalização de temperatura na seção transversal, laminação termomecânica em alta taxa é possível. Loop de resfriamento/equalização antes do primeiro bloco no-twist reduz temperatura de entrada a 750 °C com perfil <50 °C. Isso permite atingir 750 °C novamente antes do segundo bloco para seções com 10 passes → laminação termomecânica viável mesmo em pequenas dimensões.
Acionamento do Bloco No-Twist (MEERdrive – SMS Meer)
Gaiolas de bloco no-twist têm configurações complexas de redutores (desgaste/manutenção). Acionadas conjuntamente por um/mais motores grandes (até 7000 kW) em tandem via redutor primário e dois eixos comuns. Limitação: razões de redução fixas exigem diâmetros fixos de anéis. MEERdrive: redutor eletrônico controla motores relativamente uns aos outros para que gaiolas funcionem como bloco no-twist com controle mais preciso. Elimina razões fixas entre gaiolas → ampla gama de reduções de área no mesmo passe. Gestão de anéis simplificada, número de passes reduzido.
Cabeça de Enrolamento (Loop Laying Head)
Enrolamento de diferentes tamanhos em espiras uniformes mesmo em alta velocidade é critério importante. Devido à laminação termomecânica, temperaturas de enrolamento para certos graus são muito reduzidas por razões metalúrgicas → mais demandas na cabeça de enrolamento, especialmente tubos de enrolamento (material especial).
Transportador de Resfriamento Controlado (Control Cooling Conveyor)
Parte importante para propriedades desejadas do arame em ampla gama de graus. Combinação ótima de velocidade, potência dos ventiladores e posição das coberturas permite processamento em ampla faixa: resfriamento rápido e lento em único sistema. Permite produzir amplo espectro: aços carbono comuns e ligados, inoxidáveis, graus especiais.
- Resfriamento forçado: ar soprado nas espirais soltas, potência máxima, cobertas abertas → resfria o mais rápido possível → perlita laminar.
- Resfriamento retardado (delayed cooling): espirais transportadas sem ventiladores, cobertas fechadas, velocidade baixa → mantém temperatura em faixa o máximo possível → microestrutura ferrita/perlita. Propriedades as-rolled melhoradas. Produz mais graus em condição diretamente utilizável, reduzindo/eliminando processos downstream (ex.: esferoidização).
Distribuidor de Anéis Reform (Reform Ring Distributor)
Coleta anéis alto no tanque reform usando lâmina rotativa para posicionamento ótimo. Encurta pacote de bobinas, facilitando expedição/armazenamento (reduz custos). Coleta melhorada → bobinas melhor formadas, menos emaranhados/engates no desenrolamento (payoff).
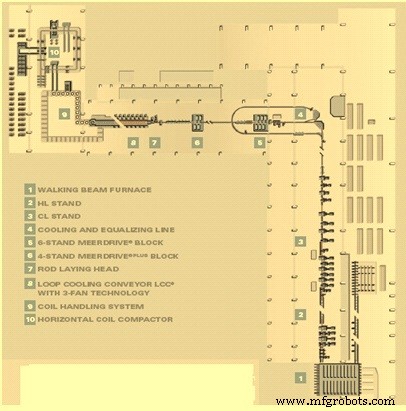
Fig. 1 – Layout de laminação moderna de arame (ArcelorMittal Duisburg, comissionada 2012)
Processo de manufatura
- A Arte e Ofício das Tiaras: História, Materiais e Design Moderno
- Kit MOSMusic: MOSFET, Arduino e Mais - Iluminação Sincronizada com Música
- EDM de Penetração vs EDM de Fio: Diferenças-Chave e Aplicações Explicadas
- ALLOW™ Grau A1370 H11 Arame de Baixo Carbono – Certificado com Energia Hidrelétrica Renovável
- ALLOW™ Grau A1370 H12 Arame de Baixo Carbono – Produção com Energia Hidrelétrica Renovável
- ALLOW™ Arame Grau A1370 H13 – Baixo Carbono, Produção com Energia Renovável
- ALLOW™ Grau A1370 H14 Arame – Alto Desempenho Baixo Carbono
- Hastes e Fios de Níquel 99,98% Puros – Recozidos Mole para Aplicações de Alto Desempenho
- Hastes e Fios de Níquel 99,98% Puros – 1/2 Duro, Ultra-Baixo Teor de C e S, Alta Condutividade, Conformabilidade Superior
- Vara e Arame de Níquel 99,98% Puro – Totalmente Duro, Alta Condutividade e Resistência Superior à Oxidação