



Altos-Fornos Modernos de Alta Capacidade: Características Principais e Vantagens
Principais Características de um Alto-Forno Moderno de Alta Capacidade
O desempenho de uma usina integrada depende altamente do desempenho de suas unidades de redução de ferro. Em usinas integradas, produção de ferro-gusa (FG) em alto-forno (AF) é rota preferida globalmente. Custo específico de produção de aço depende altamente do custo específico de FG no AF. Portanto, AF é unidade muito importante.
AF moderno é de alta capacidade com grande volume útil. Tem muitas características tecnológicas avançadas. Devido a elas, tem maior vida de campanha e melhores índices de produção. Tem maior zona de redução indireta e menor área superficial específica, benéfico para melhorar eficiência de utilização do gás, diminuir perda de calor e reduzir taxa de combustível. Taxas de coque, carvão e combustível geralmente baixas pois tem tecnologia integrada para operação baixo carbono.
AF moderno de alta capacidade tem maior produtividade (toneladas de FG por m³ de volume útil por dia) e menor consumo específico de combustível. Menor custo específico de produção de FG e menor investimento por tonelada de capacidade de FG. Isso porque usa várias tecnologias modernas de ponta e tem características para garantir qualidade de matérias-primas carregadas, operação mais suave e melhor utilização da energia térmica e química do gás para reduzir taxa de combustível.
Tecnologias de Preparação de Matérias-Primas
Tecnologias principais incluem: (i) uso de sinter com baixo teor de sílica e alta redutibilidade, (ii) otimização de mistura de carvões para coquização, (iii) tecnologia de mistura de matérias-primas, (iv) controle de carga de elementos nocivos, (v) tecnologia de peneiramento, (vi) utilização de sinter de menor tamanho, (vii) utilização de coque "nut", (viii) injeção de poeira de coque "dry quenching".
Uso de Sinter com Baixo Teor de Sílica e Alta Redutibilidade
Sinter com baixo SiO₂ tem alto Fe, reduzindo volume de escória no AF. Propriedades metalúrgicas melhoradas, especialmente características de amolecimento; uso desloca zona coesiva para baixo, reduz sua espessura, promove redução indireta e melhora permeabilidade da coluna de carga. Teor de sílica estatisticamente ~5-5,5%. Tecnologias específicas para produção de sinter de baixo SiO₂ e alta redutibilidade:
- Aumento da basicidade do sinter ao nível desejado. Como quantidade de fase de ligação diminui devido à redução de SiO₂, basicidade binária deve ser elevada para aumentar CaO, aumentando teor de ferrita de cálcio, benéfico para manter quantidade necessária de fase de ligação e melhorar redutibilidade.
- Melhoria na razão de finos e microfinos na mistura de sinterização. Fase de ligação origina-se em finos de pequeno tamanho, promovendo reação de fase sólida e geração de fase líquida de sinterização.
- Tipo e características dos minérios impactam formação de ferrita de cálcio e compactação da mistura. Baseado em características de sinterização dos minérios, fase adequada pode ser formada por seleção apropriada de tipos, satisfazendo requisito de quantidade de fase de ligação para sinter de baixo SiO₂ e alta redutibilidade.
- Aumento da altura da cama de sinterização na máquina tem vantagens: efeito auto-regenerativo, reduz consumo de combustível sólido e calor total. Sinterização a alta temperatura cai, atmosfera oxidante fortalecida, FeO do sinter diminui, ferrita de cálcio aumenta, redutibilidade melhora. Benéfico para melhorar fração de tamanho do sinter com baixo SiO₂.
Otimização de Mistura de Carvões para Coquização
AF moderno precisa coque de maior qualidade. Requisitos para qualidade do coque: manutenção da coluna de carga na zona granulada e permeabilidade na área do cadinho são materialmente diferentes pois volume do AF é alto. Com aumento do volume, diâmetro do cadinho maior, carga de minério aumentada, carga no coque aumentada, coque de maior resistência a frio necessário. Atividade do cadinho tem maior impacto em rendimento, operação suave, injeção de carvão pulverizado (PCI) e desague, exigindo melhoria na degradação do coque no AF e garantia do tamanho necessário antes dos tuyeres e na área do "deadman".
Aumento das taxas de injeção de carvão pulverizado alongou drasticamente tempo de residência do coque no AF. Aumentou também tensões químicas e físicas no coque. Com taxas PCI de 200-250 kg/tFG, tempo de residência dobra comparado a caso sem PCI. Observado aumento de porosidade e diminuição de resistência nas partes inferiores ao aumentar PCI. Requisitos de qualidade do coque significativamente maiores em AF moderno com altas taxas de PCI.
Atualmente, para controlar custo do coque metalúrgico, vários tipos de carvões com diferentes análises proximais e propriedades de coquização usados em forma misturada. Em algumas plantas, misturas contêm pequena quantidade de carvão não coquizável. Para produção de coque com resistência e propriedades térmicas requeridas, há requisitos para seleção de carvões para mistura e necessidade de mistura uniforme antes da coquização.
Tecnologia de Mistura de Matérias-Primas
Flutuações no teor de Fe da carga ferrosa e na basicidade da escória causam operação instável, aumentam taxa de coque e diminuem produção. Hoje, com AF moderno de grande capacidade, pátio de matérias-primas construído para armazenamento, mistura e manuseio a granel, reduzindo flutuações na composição de minério, sinter ou pelota. Teor de umidade e fração de tamanho também controlados para atender requisitos do AF. Variedades e proporções ajustadas conforme requisito de produção. Processo inteiro adaptado a mudanças no fornecimento. Processo automatizado utilizando modelo inteligente de minério: programa plano geral de mistura, alocação dinâmica em tanques de dosagem, controle inteligente da velocidade de corte dos pesadores de alimentação contínua para garantir composição uniforme da carga de minério. Desvios padrão controlados em % SiO₂ em ±0,125% e % Fe total em ±0,375%.
Controle de Carga de Elementos Nocivos
Carga de elementos nocivos deve ser controlada pois acúmulo no AF danifica revestimento refratário, levando a flutuações frequentes na carga térmica e forno instável. Principalmente, elementos nocivos causam degradação do coque, destroem função de carga do coque, resultando em maior taxa de coque. Investigações em AF de alta capacidade mostraram que sob carga de álcalis ~4 kg/tFG e zinco ~280 g/tFG, taxa de degradação do tamanho do coque a 0,5-2,5 m acima do tuyere é ~70%, significando coque altamente degradado. Atenção especial necessária para controle de carga de álcalis abaixo de 2 kg/tFG e zinco abaixo de 150 g/tFG.
Tecnologia de Peneiramento
AF tem coluna vertical de matérias-primas necessitando boa permeabilidade para operação suave. Carregamento de finos controlado por peneiramento contínuo da carga, significando controle rigoroso da operação de peneiramento dos materiais. Proporção de materiais <5 mm na carga não deve exceder 5%. Redução de 1% no carregamento de finos reduz taxa de coque em ~0,5%.
Utilização de Sinter de Menor Tamanho
Utilização de sinter de menor tamanho aumenta rendimento do sinter e reduz taxa de combustível na usina de sinterização. Também reduz carga circulante. Normalmente sinter carregado em AF moderno em duas faixas: (i) >10 mm, (ii) 4-10 mm. Fração 4-10 mm carregada na periferia para melhor eficiência de utilização e melhoria na geração de gás e redução de taxa de combustível.
Utilização de Coque "Nut"
Faixa de tamanho do coque "nut": 10-25 mm. Normalmente carregado com carga de minério no AF. Carregamento melhora utilização de energia na redução de ferro. Prática mostrou benefício para operação suave e efeito distinto na redução de taxa de combustível.
Injeção de Poeira de Coque "Dry Quenching"
Quantidade substancial de poeira gerada durante resfriamento a seco do coque. Poeira tem valor calorífico (VC) significativamente maior que VC do carvão para PCI. ~8% de poeira pode ser adicionada ao carvão bruto para PCI. Melhora teor de carbono fixo do carvão para injeção, resultando em redução de taxa de combustível. Consumo de 4-5 kg/tFG de poeira alcançável com ajustes adequados nos processos de pulverização e injeção.
Melhoria da Eficiência de Utilização do Gás do AF
AF é reator contínuo onde materiais são carregados em camadas alternadas de minério e coque intermitentemente. Estrutura em camadas retida à medida que carga desce. Distribuição de carga refere-se à obtenção de arranjo adequado das camadas de diferentes materiais dentro do forno, principalmente distribuição radial (simetria axial usualmente desejada). Materiais carregados são muito diferentes: minério ~4x mais pesado que coque e tamanho de partícula 2-4x menor, afetando permeabilidade e aquecimento das camadas. À medida que gás redutor sobe, encontra camadas com permeabilidades muito diferentes. Distribuição radial de minério e coque é fator importante governando distribuição de fluxo de gás.
Geralmente, fração de minério do volume ou massa total usada para quantificar distribuição. Região radial com maior fração de minério resulta em menor fluxo de gás. Em algumas práticas, maior fluxo no centro preferido, pois efetivo na diminuição de movimento descontínuo da carga sólida, resultando em operação mais suave. Por isso, lotes de coque de maior tamanho ("centre-coke"), ou sinter e minério de maior tamanho carregados perto do centro para melhorar permeabilidade na região. AF com carregamento "bell-less" equipado para carregar coque diretamente no centro. Porém, maior fluxo também resulta em maiores temperaturas de gás pois não há tempo suficiente para troca de calor e razão de fluxo térmico (razão de capacidade térmica entre carga e gás) é baixa.
Regiões com maior temperatura de gás correspondem a nível mais alto de zona coesiva. Leituras de temperatura da sonda acima da carga são indicadores importantes da distribuição interna. À medida que carga desce, minério reduzido e a ~1200°C (dependendo da qualidade) começa a amolecer e funde a ~1350°C. Coque mantém forma (exceto quantidade consumida por reação de perda de solução) até nível dos tuyeres. Porção semi-fundida é extremamente impermeável ao fluxo de gás, então gás flui através de regiões mais permeáveis, fendas de coque, na zona coesiva onde muda para direção mais horizontal, até atingir zona granulada. Se fendas bloqueadas ou não permeáveis o suficiente, irregularidades como "hanging" ou descida errática podem ocorrer. Distribuição de carga tem papel importante no tamanho das fendas de coque na zona coesiva. Também influencia formação de zona "deadman" e taxa de desgaste do revestimento controlando fluxo de gás e perdas de calor. Práticas de operação de AF de alta capacidade focam na falta de materiais de carga de alta qualidade e melhoria de eficiência. Novas práticas requerem controle muito preciso de distribuição, realizado por modelagem precisa e cálculos rápidos. Simulação de distribuição tornando-se necessidade crescente para operação suave. Além disso, altas taxas de injeção de carvão nos tuyeres reduzem taxas de coque, então espessura das camadas de coque diminui. Tudo requer controle preciso de distribuição para permitir permeabilidade suficiente e localização adequada das fendas de coque na zona coesiva.
No AF, várias reações ocorrem devido ao movimento contracorrente de materiais e gases. Opera eficientemente quando há movimento descendente suave da carga e distribuição equilibrada do fluxo de gás. Resulta em melhoria na eficiência de utilização do gás e redução na taxa de combustível. Melhoria alcançada pela utilização plena das energias térmica e química dos gases. Eficiência de utilização do gás em AF moderno geralmente alta, em muitos acima de 50%. Meio primário para melhoria e fusão da carga ferrosa é distribuição apropriada da carga no forno, que ajusta distribuição do fluxo de gás.
Ajuste na Parte Superior do AF
Alcançado pelo controle do carregamento da carga. Carregamento pode ser: (i) central, (ii) periférico, (iii) radial controlado para distribuição racional do fluxo de gás. Controle constitui: (i) modo de carregamento, (ii) peso do lote, (iii) manutenção do nível da linha de estoque.
Modo de carregamento precisa regulamentação para melhorar eficiência de utilização do gás. Lote de material, tamanho e sequência determinam profundidade do material no forno. Geralmente, quando taxa de PCI aumenta, razão minério/coque aumenta devido à diminuição do peso do lote de coque, estreitando janela de coque. Devido a isso, razão minério/coque no limite da zona granulada aumenta, afetando distribuição de fluxo, deteriorando permeabilidade e aumentando diferença de pressão. Para ajustar fluxo central, carregamento central de coque deve aumentar e profundidade da janela de coque aumentar. Na periferia, carga deve ser ajustada aumentando coque ou diminuindo minério. Em geral, trabalho central deve ser melhorado e restrição de minério rolando para centro assegurada, para evitar obstrução do fluxo central, deterioração da operação suave e aumento de taxa de combustível. Carregamento central de coque e profundidade da janela determinados conforme condição do AF.
Em AF de grande capacidade, período de fusão estende e degradação do coque mais séria, aumentando fluxo de gás. Como área seccional aumenta, volume da zona "deadman" aumenta e uniformidade da distribuição de fluxo deteriora. Requisito: fortalecer fluxo central e aumentar altura da zona coesiva em "V" invertido para garantir área suficiente de janela de coque e fluxo suave. Modo de carregamento central de coque melhora e estabiliza fluxo central, reduz perda de solução do coque central, previne degradação, aumenta adequadamente altura da zona coesiva, garante distribuição racional de fluxo e operação suave. AF de alta capacidade pode adotar modo de carregamento central quando necessário, mas com atenção para não exagerar.
Maiores vantagens do modo regulado: maior eficiência de utilização do gás e menor taxa de combustível, mas requer qualidade mais alta e uniforme dos materiais. Maior vantagem do modo de carregamento central: adapta flutuações na qualidade dos materiais, mas com grande desvantagem de reduzir eficiência de utilização do gás, resultando em maior taxa de combustível.
Peso do lote de minério tem impacto significativo na distribuição de carga na garganta, e alguma influência na distribuição de fluxo. Faixa de controle diferente para diferentes AFs. Com aumento do volume, área da garganta aumenta e peso do lote de minério deve aumentar. Equipamentos no lado de carregamento devem ser dimensionados para maior peso. Lote maior beneficia estabilidade, melhora eficiência de utilização do gás e reduz taxa de combustível. Do ponto de vista de estabilizar camada de coque na zona coesiva e reduzir mudança de distribuição de fluxo, ajuste superior deve estabilizar peso do lote de coque para profundidade adequada e alterar peso do lote de minério accordingly.
Manutenção do nível da linha de estoque feita ajustando altura de queda da carga para mudar posição de deposição do pico, em combinação com ângulo inicial da calha. Com diferentes níveis, distribuição na superfície difere e tem alta influência na distribuição de fluxo. Nível tem relação com perfil da garganta, perfil do shaft superior e propriedades dos materiais. Na prática, controle combinado com ângulo da calha "bell-less", ponto inicial de queda localizado dentro de 300 mm da parede.
Ajuste na Parte Inferior do AF
Realizado pelo ajuste dos parâmetros do sopro para controlar zona de combustão do tuyere, afetando distribuição inicial de fluxo de gás no forno. Crucial para controlar operação suave, distribuição racional de fluxo e melhoria da eficiência de utilização do gás. Distribuição inicial racional alcançada pelo controle do volume do sopro e energia cinética do ar quente.
Controle do volume do sopro influencia volume de gás no "bosh". Quando volume pequeno, com aumento do volume e movimento no AF melhora, diminuindo taxa de combustível e coque. Após movimento atingir certo nível, volume de gás no "bosh" deve ser restringido. Aumento adicional resulta em aumento de taxa de combustível e coque. Fluxo afetado pela permeabilidade da coluna. Desenvolvimento de fluxo periférico excessivo ou fluxo central excessivo leva a diminuição da eficiência de utilização do gás e aumento de taxa de combustível. No AF moderno, volume controlado em nível razoável para garantir distribuição racional, melhorar eficiência e reduzir taxas de coque e combustível.
Controle da energia cinética do ar quente para alcançar profundidade ótima ou quase ótima do "raceway" e distribuição inicial racional. Zona de combustão do tuyere ajustada para manter velocidade do vento e energia cinética apropriadas e evitar influência de velocidade excessivamente alta e energia cinética no coque no "raceway". Objetivo: energia cinética do sopro em ~14.000-15.000 kg·m/s. Para isso, primeira medida: manter velocidade do vento razoável (normalmente 250-270 m/s). Se quantidade de coque na carga alta, velocidade pode ser maior, e vice-versa. Porém, velocidade sujeita a teto por combinação adequada de volume, zona de combustão, temperatura do sopro e pressão no topo dentro de limites razoáveis para bons índices de produção.
Características Importantes de AF Moderno de Alta Capacidade
Alta Temperatura do Sopro
Calor para fusão no AF vem principalmente da combustão do combustível (coque + carvão) e calor físico do ar quente. Geralmente, calor físico do ar quente responde por ~30% da necessidade total de calor. Quanto maior calor físico trazido pelo ar quente, menor calor necessário da combustão. Melhoria na temperatura do sopro reduz taxa de combustível e economiza custo de produção de FG. Calor físico substitui parte do combustível. Também, com aumento da temperatura, taxa de PCI pode melhorar. Aumento de PCI substitui coque, reduzindo taxa de coque.
Nos últimos anos, tecnologia de fornos de ar quente teve desenvolvimentos significativos: de combustão interna para externa, depois para combustão no topo. Gás combustível normalmente gás de mistura de baixo VC (gás de AF enriquecido com parte de gás de alto VC, geralmente gás de coqueria) para apenas gás de AF com tecnologia de pré-aquecimento gás-ar duplo para atender requisito de alta temperatura do sopro que aumenta ano a ano. Temperatura do sopro de alguns AF de alta capacidade: 1.250-1.300°C.
Sopro Desumidificado
Elimina perda de calor necessária para decomposição da água no AF. Eleva temperatura da chama, promove maior taxa de PCI e reduz taxa de coque. Normalmente, para cada 1 g/Nm³ de umidade removida, diminuição de 0,8-1 kg/tFG na taxa de coque. Para manter condições térmicas do cadinho, para cada 1 g/Nm³ removido, taxa de PCI aumenta 1,5-2,0 kg/tFG.
AFs modernos operam com alta temperatura e baixa umidade do sopro, ajustando PCI para controlar temperatura. Em muitos, temperatura estabilizada em 1.230-1.250°C, umidade em 10-15 g/Nm³.
Alta Pressão no Topo
Melhoria na pressão reduz velocidade do fluxo de gás, diminui perda de pressão na carga, promove operação suave. Além disso, aumenta utilização de coque e carvão, reduz taxas de coque e combustível. Atualmente, melhoria da pressão tornou-se meio indispensável para produção normal. Pressão no topo de AFs modernos normalmente >2,75 kg/cm².
Injeção Econômica de Carvão Pulverizado
Objetivo: poupar coque e reduzir custo de produção de FG. Apesar da diferença de preço entre carvão e coque, se razão de substituição carvão/coque diminui a certo nível, aumenta taxa de combustível e benefícios econômicos se anulam. Necessário manter alta razão de substituição enquanto aumenta quantidade de PCI. Se aumento de taxa PCI aumenta taxa de combustível devido à diminuição da taxa de combustão do carvão e razão de substituição, não é injeção econômica. AFs modernos visam injeção econômica. Pré-requisitos:
- Melhoria na qualidade da carga, incluindo coque, sinter, pelota e minério, para reduzir volume de escória e melhorar permeabilidade nas partes superior e inferior.
- Implementação de alto nível de enriquecimento de oxigênio, alta temperatura do ar quente e desumidificação essencial para controlar temperatura da chama e quantidade acumulada de carvão pulverizado não queimado e pó de coque no cadinho, aumentando taxa de combustão do carvão injetado. Enriquecimento de oxigênio reduz volume de gás por tFG, aumenta temperatura da chama, muda distribuição de temperatura. Combinado com PCI, reduz mudança de razão de fluxo térmico, mantém temperatura da chama em limites razoáveis, estabiliza operação. Cada aumento de 1% na taxa de enriquecimento aumenta taxa de combustão do carvão em 1,51%. Alto enriquecimento é característica de AFs modernos. Alguns operam com >10% enriquecimento. Também compensa deterioração da qualidade do coque.
- Distribuição racional de fluxo e operação estável garantida quando há fluxo central adequado na parte inferior. Assegurado por ajuste nos parâmetros do sopro, ajudando na utilização completa do carvão não queimado entrando no cadinho, aumentando eficiência de utilização do carvão.
- Otimização da mistura de carvões para injeção melhora propriedade de combustão do carvão misto, melhora taxa de PCI, expande opções de tipo de carvão, reduz custo da mistura. Geralmente antracito com alto C fixo e VC misturado com carvões betuminosos com alto material volátil (MV) e boa combustão. MV da mistura controlado em 15-25%, cinzas <11% (geralmente menor que coque).
Produção de FG com Baixo Silício
Produção de FG com baixo Si resulta em redução de taxa de combustível. Cada diminuição de 0,1% no Si do FG reduz taxa de combustível em ~4-6 kg/tFG. Cadinho de AFs modernos normalmente ativo e com bastante calor, facilitando produção de FG com baixo Si. Requisitos tecnológicos:
- Redução da carga de sílica dos materiais de carga: diminuir cinzas do coque, cinzas do carvão para PCI, sílica do sinter.
- Com requisito de calor suficiente no cadinho para operação suave, temperatura da chama pode ser reduzida adequadamente para conter geração de gás SiO.
- Controle de formato e posição razoáveis da zona coesiva para reduzir contato do ferro líquido gotejando com gás SiO, prevenindo geração de Si.
- Otimização da qualidade da escória reduzindo atividade de sílica na escória.
- Operação com alta pressão no topo para supressão de geração de gás SiO.
Porém, produção de FG com baixo Si impacta vida de campanha pois tem efeito prejudicial na erosão do revestimento do cadinho. Teor de Si normalmente não reduzido a nível muito baixo, mantido em 0,4-0,6% em AFs de alta capacidade.
Controle de Carga Térmica do AF
Perda de calor reduzida principalmente pelo controle da carga térmica no revestimento. Carga térmica reflete status de refrigeração do revestimento e usada para saber se há aumento de fluxo periférico e erosão. Deve ser controlada dentro de certa faixa, e na medida do possível reduzir perda de calor, ajudando na redução de taxa de combustível. Porém, carga muito baixa pode causar acúmulo (scaffolding) no revestimento, afetando distribuição de fluxo. Quando acúmulo cai, afeta operação e pode danificar tuyere, levando a redução do sopro ou parada. Controle necessário para carga térmica balanceada, benéfico para operação estável e controle de taxa de combustível.
Para garantir carga adequada durante operação, medidas: (i) manutenção de distribuição adequada de fluxo por ajuste de regulamentação de carregamento; (ii) ajuste do fluxo de água de refrigeração conforme nível de erosão e temperatura do revestimento para manter perfil de operação estável. Ajuste de distribuição de fluxo é meio mais importante para controle de carga térmica.
Em AFs modernos, monitoramento de carga térmica feito através de gestão por partições nas direções vertical e horizontal. Padrão de gestão em diferentes alturas diferente, e carga térmica na horizontal mantida uniforme. Controle feito através de ajustes nas partes superior e inferior para gradualmente alcançar gestão da parte intermediária (entre shaft inferior e "bosh").
Modelo visual tridimensional de carga térmica (Fig. 2), mostrando display do operador de carga térmica 3D em tempo real, tendência histórica, interação por vídeo e função de alarme, é tendência mais recente. Combinado com modelo de gestão de perfil, determina faixa razoável de controle e fornece boa orientação para operador.
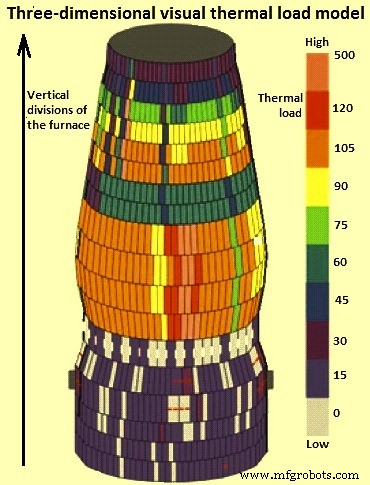
Fig 2 Modelo visual tridimensional de carga térmica
Operação do AF Através de Visuais
Tecnologia de operação observando visuais do interior do forno seguida em AFs modernos de alta capacidade. Usada para monitorar distribuição de carga e ajudar operador a saber o que acontece dentro. Visuais ajudam a entender melhor para fazer ajustes nos parâmetros operacionais melhorando eficiência de utilização do gás, reduzindo taxa de combustível e garantindo operação suave. Principais implementos:
Uso de Câmera Termovisão e Processamento de Imagem
Câmera de vídeo no topo ajuda operador a observar movimento da calha, distribuição de fluxo de gás e fluxo de material caindo por toda superfície. Ajuda no monitoramento de canalização e tendência de escorregamento. Câmera termovisão usada pois durante operação normal, temperatura no topo normalmente <120°C.
Uso de Tecnologia a Laser para Medir Perfil da Superfície da Carga Online
Tecnologia a laser usada para medir perfil da superfície da carga online instalando detector a laser. Fornece imagem visual do perfil, ajudando no melhor monitoramento.
Monitoramento de Tuyeres por Câmera de Vídeo e Processamento de Imagem
Com câmera, operador observa simultaneamente brilho, movimento de coque e tamanho do fluxo de carvão em cada tuyere, detectando queda de escoramentos, "skulls" e carga mais fria na frente do tuyere. Processamento de imagem subsequente fornece análise quantitativa do estado térmico e status do fluxo de carvão em cada tuyere. Ajuda a entender melhor funcionamento dos tuyeres e sistema PCI para ação oportuna em anormalidades. Câmera com espectroscópio ajuda na observação direta.
Medição de Enchimento do AF Durante "Blow-in" Usando Tecnologia a Laser
Uso de laser para observar interior durante "blow-in" fornece medição de enchimento, dados de trajetória de fluxo de carga com diferentes ângulos da calha, e dados de perfil da superfície após carregamento. Ajuda a saber como distribuição é feita pelo equipamento. Conhecimento orienta operador na operação de carregamento durante operação normal.
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Principais Inovações em Laminação Moderna de Barras e Perfis Leves
- Características Essenciais de uma Laminação Moderna de Arame para Desempenho Ótimo
- Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho