



Produção Especializada de Tubos Sem Costura de Alta Qualidade
Os tubos são classificados como sem costura ou soldados. Os processos de fabricação de tubos sem costura foram desenvolvidos no final do século XIX. Apesar de muitos testes, ensaios e tecnologias anteriores, a invenção do processo de perfuração por rolos cruzados pelos irmãos Mannesmann no final da década de 1880 é amplamente considerada como o marco inicial da produção industrial de tubos sem costura. No processo de perfuração por rolos cruzados, os eixos dos rolos eram dispostos paralelos ao eixo do lingote, mas com um ângulo em relação ao plano do lingote. Com os rolos girando na mesma direção, esse arranjo produzia uma passagem helicoidal para o lingote através do vão dos rolos. Além disso, a velocidade de saída era mais lenta em cerca de 10 vezes que a velocidade circunferencial dos rolos.
Ao introduzir um mandril de perfuração disposto no vão dos rolos, materiais redondos sólidos podiam ser perfurados para produzir uma casca oca no calor de laminação pela ação dos rolos cruzados. No entanto, ainda não era possível produzir tubos de espessuras de parede normais em comprimentos utilizáveis apenas pelo processo de perfuração cruzada. Foi somente após o desenvolvimento e introdução de um segundo processo de conformação — o "processo de laminação pilger" (novamente pelos irmãos Mannesmann) — que se tornou possível e economicamente viável produzir tubos de aço sem costura. O processo pilger também constituiu uma tecnologia incomum e inovadora, na qual a casca oca de parede grossa era alongada até a dimensão final do tubo pela ação de forjamento descontínua dos rolos pilger (ou matrizes) sobre um mandril localizado no interior da casca oca.
Atualmente, o tubo sem costura é fabricado a partir de lingote redondo, que é perfurado no centro para torná-lo uma casca oca e então laminado, extrudado ou trefilado até o tamanho final. O processo de fabricação de tubos sem costura consiste nos seguintes estágios principais:
- Fabricação de uma casca oca de tubo na operação de perfuração ou extrusão
- Alongamento da casca oca reduzindo seu diâmetro e espessura de parede
- Fabricação do tubo final no processo de laminação a quente ou a frio
Como o processo de fabricação não inclui soldagem, o tubo sem costura é percebido como mais forte e confiável. Considera-se que o tubo sem costura suporta melhor a pressão do que outros tipos de tubos.
Com a expiração de patentes e direitos proprietários, os vários desenvolvimentos paralelos inicialmente perseguidos tornaram-se menos distintos e seus estágios individuais de conformação foram fundidos em novos processos. Hoje, os processos de produção de tubos sem costura foram desenvolvidos a níveis onde se tornaram processos modernos de alta performance. Dependendo do tamanho do tubo, mix de produtos e disponibilidade do material de partida, as seguintes instalações de laminação de tubos sem costura foram construídas:
- Processo de laminação contínua com mandril e processo de banco de empurrar na faixa de tamanho de cerca de 21 mm a 178 mm de diâmetro externo
- Moinho de plug multi-stand com mandril flutuante controlado e processo plug mill na faixa de cerca de 140 mm a 406 mm de diâmetro externo
- Processo de perfuração por rolos cruzados e laminação pilger na faixa de cerca de 250 mm a 660 mm de diâmetro externo
Além disso, novos processos também foram desenvolvidos, como derivados do moinho de perfuração por rolos cruzados na forma dos processos Assel e Diescher, ou o processo de extrusão de tubos derivado da prensa Ehrhardt. Um processo sem costura típico é mostrado na Figura 1.
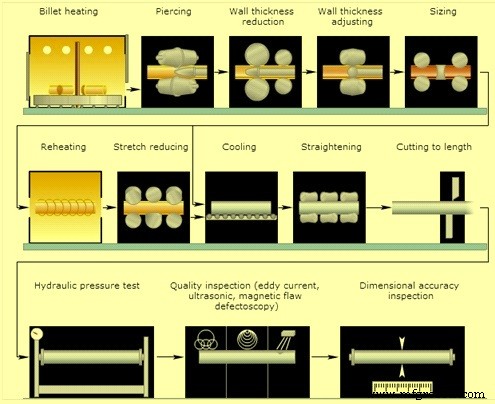
Processo de Perfuração e Pilger
Neste processo, os lingotes de entrada são aquecidos em forno de soleira rotativa a uma temperatura na faixa de 1250 a 1300 °C. Do forno, os lingotes são desincrustados por jatos de água de alta pressão e alimentados ao moinho de perfuração por rolos cruzados, onde são perfurados para produzir uma casca oca de parede grossa. Neste processo, o material é alongado entre 1,5 e 2 vezes e a seção transversal reduz entre 33% e 50%. O moinho de perfuração possui dois rolos de trabalho especialmente conformados, acionados na mesma direção de rotação. Os eixos são inclinados aproximadamente 3° a 6° em relação ao plano horizontal do lingote. O vão dos rolos é geralmente fechado por um rolo de suporte não acionado no topo e uma sapata de suporte na base. Um ponto de perfuração que funciona como ferramenta interna está localizado no centro do vão dos rolos e é mantido em posição por um bloco de empuxo externo via mandril.
A casca oca de parede grossa após a operação de perfuração por rolos cruzados é laminada posteriormente no estande de pilger para produzir o tubo acabado. A razão de alongamento durante o processo de pilger varia entre 5 e 10, acompanhada por uma redução de seção transversal de cerca de 80% a 90%. O estande de pilger tem dois rolos (às vezes chamados matrizes devido à sua ação de forjamento) com uma passagem cônica ao redor de sua circunferência. Os rolos giram em sentido contrário à direção do fluxo do material. A passagem de trabalho abrange entre 200° a 220° da circunferência do rolo e consiste na entrada cônica, uma passagem de polimento cilíndrica uniforme que se funde em uma folga maior para liberar a peça de trabalho. O processo de pilger é um processo de laminação e forjamento por etapas com seu movimento recorrente de avanço e recuo.
Após a conclusão do processo de pilger, o tubo acabado é retirado do mandril. A parte não trabalhada da casca oca, conhecida como cabeça de pilger, é cortada por uma serra a quente. O tubo é então alimentado em um moinho de calibração ou redução após reaquecimento em forno. O moinho de calibração produz um diâmetro externo preciso e melhora a concentricidade do tubo. Geralmente consiste em três estandes com arranjos de rolos dois-altos ou três-altos. Os rolos de trabalho formam uma passagem fechada, com (em configurações multi-stand) cada passagem de estande sendo deslocada em um ângulo em relação à passagem anterior.
No moinho de redução ou redução por estiramento, o diâmetro externo do tubo é substancialmente reduzido com a espessura da parede sendo ligeiramente aumentada ou diminuída no processo. Dependendo do mix de produtos, os moinhos têm de 5 a 28 estandes.
Após a última operação de conformação, os tubos acabados são resfriados à temperatura ambiente em leito de resfriamento e, após verificação dimensional, transferidos para a seção de acabamento onde processos como usinagem das extremidades dos tubos, endireitamento e teste hidrostático são realizados.
Moinhos pilger pesados são usados no caso de tubos de grande diâmetro, onde o material de entrada é geralmente um lingote poligonal. Este lingote, após aquecimento em forno de soleira rotativa, é inicialmente inserido em uma matriz redonda em uma prensa de perfuração geralmente vertical. O lingote sólido é perfurado por um punção cilíndrico de aproximadamente metade do diâmetro da matriz, para produzir uma casca oca com base fechada. A próxima operação consiste na redução da espessura da parede acompanhada por um pequeno grau de alongamento em um moinho de rolos cruzados. Durante este processo, a extremidade fechada é perfurada. A casca oca é então alongada no moinho pilger seguida pela operação de calibração em moinho de calibração.
Processo de Laminação com Plug
O processo de laminação com plug é usado para laminar tubos sem costura na faixa de diâmetro de cerca de 60 a 406 mm com espessuras de parede de cerca de 3 mm a 40 mm e comprimentos de tubo variando entre 12 m e 16 m. Neste moinho, a perfuração é feita em um moinho de perfuração por rolos cruzados para produzir uma casca oca de parede fina que é alongada entre 3 e 4,5 vezes seu comprimento original, correspondendo a um nível de deformação de 65% a 75%. O moinho de perfuração por rolos cruzados tem dois rolos de trabalho acionados com passagem biconica. Os eixos dos rolos são paralelos ao lingote e inclinados em relação à horizontal entre 6° e 12°. O vão entre os rolos de trabalho é ajustado extensivamente por uma sapata guia superior e inferior. Estas sapatas guia contribuem para o processo de alongamento atuando como rolos estacionários, permitindo a produção de uma casca oca de parede fina. O lingote segue uma linha helicoidal ao passar pelo vão dos rolos, permitindo que o mandril de perfuração, atuando como ferramenta interna, desloque o material mais efetivamente. Devido ao ângulo de inclinação dos rolos relativamente grande e velocidades de laminação mais altas, a velocidade de saída do lingote é consideravelmente mais rápida. Isso é necessário devido ao tempo de ciclo do strand de plug downstream. No caso de grandes diâmetros de tubo, há um segundo moinho de perfuração (também chamado alongador) antes do estande de plug. Moinhos de plug pesados recentes têm apenas uma unidade de perfuração cônica com rolos de trabalho com design biconico. Eles são angulados em aproximadamente 30° em relação ao eixo do lingote oco e inclinados em torno de 10° a 12° em relação à horizontal. O vão dos rolos é fechado por meio de dois discos laterais que também são acionados.
O processo de conformação da casca oca no tubo acabado é realizado no estande de plug downstream com alongamento de aproximadamente duas vezes (redução de seção transversal de 50%), com normalmente duas passagens de laminação sendo aplicadas. No estande de plug são montados dois rolos de trabalho cilíndricos providos de ranhuras aproximadamente circulares, e também dois rolos descascadores acionados separadamente. Um plug, localizado no centro da passagem dos rolos, é mantido em posição por um mandril apoiado por um bloco de empuxo localizado downstream do estande de laminação. O vão anular resultante entre os rolos e o plug corresponde à espessura de parede final do tubo.
Processo de Laminação Contínua
Após a retirada do mandril, os tubos laminados são reaquecidos antes de serem processados em um moinho de calibração ou moinho de redução por tensão ou "stretch". O moinho stretch, similar em construção ao moinho de laminação contínua, consiste em doze estandes de rolos dois-altos. A redução por tensão é única pois, sem o uso de um mandril de suporte, a espessura da parede é diminuída enquanto o diâmetro é reduzido. As forças de tensão às quais o tubo é submetido entre os estandes não são apenas efetivas na redução da espessura da parede do tubo, mas a redução de diâmetro realizada em cada estande pode ser triplicada em relação à prática convencional.
Processo de redução e calibração é usado no caso de tubos de pequeno diâmetro. Como não é econômico perfurar, laminar e enrolar tubos de pequeno diâmetro, a produção de tubos acabados a quente com menos de cerca de 75 mm de diâmetro requer um processo de redução e calibração para o qual uma máquina especial é empregada. Esta máquina é similar a um moinho de laminação contínua. Consiste em 8 a 16 estandes de rolos ranhurados dois-altos com cerca de 305 mm de diâmetro.
Para tamanhos a partir de aproximadamente 140 mm, a calibração visa garantir tamanho uniforme e redondeza ao longo do comprimento do tubo. Portanto, o processo de calibração é simplesmente passar o tubo por dois ou três estandes de rolos de calibração cujas ranhuras são ligeiramente menores que o tubo enrolado. Em alguns casos, reaquecimento é necessário.
Em alguns casos, o moinho de laminação e enrolamento dos processos convencionais são substituídos por um moinho de laminação contínua, por exemplo, com nove estandes tandem individualmente acionados de rolos ranhurados dois-altos. Após um lingote ter sido perfurado por um moinho de perfuração convencional, um mandril lubrificado, consideravelmente mais longo que a casca perfurada, é inserido e ambos passam pelo moinho de laminação.
O processo de laminação contínua com mandril tem arranjo em tandem de várias passagens de laminação em uma série de estandes de laminação para formar uma linha de laminação. Este tipo de moinho alonga a casca oca perfurada no moinho de perfuração sobre um mandril flutuante atuando como ferramenta interna para produzir o tubo acabado. Em tempos recentes, a prática de laminação em moinhos deste tipo emprega mandris controlados em vez de mandris flutuantes livres. A vantagem desta variante do processo reside no fato de que mandris substancialmente mais curtos e em menor quantidade são necessários. Esta versão do processo de laminação contínua com mandril também é referida simplesmente como MPM (moinho multi-stand de tubos).
O moinho multi-stand de tubos (MPM) faz parte de um processo eficiente de laminação a quente de tubos sem costura a partir da casca perfurada a quente. O moinho é geralmente composto por 8 estandes de dois rolos ranhurados inclinados 90° de um estande para outro. O material é montado em um mandril resfriado e lubrificado e empurrado para o primeiro estande onde a laminação começa. O mandril percorre o MPM com velocidade constante. O tubo é então cortado, calibrado, tratado e controlado antes da entrega.
Com o processo, o alongamento máximo pode ser obtido. O comprimento do tubo produzido pode ser de até 30 metros. A excentricidade pode ser inferior a 10%.
No caso do processo de laminação contínua até a extração da barra de mandril, a temperatura do tubo cai para cerca de 500 °C. O tubo é reaquecido a 950-980 °C e então laminado adicionalmente no moinho de redução por estiramento. Moinhos de redução por estiramento podem conter entre 24 e 28 estandes ou mais, todos arranjados em formação inline próxima. Cada estande tem seu próprio acionamento variável e é equipado com três rolos do menor diâmetro possível. Os três rolos juntos formam uma passagem que é deslocada e progressivamente menor de estande para estande.
Neste moinho, nenhuma ferramenta interna é usada e a velocidade circunferencial dos rolos aumenta continuamente da entrada para a saída do trem de laminação.
Existem vários outros processos para laminação de tubos sem costura. Estes incluem processo de banco de empurrar, processo de perfuração e trefilação, processo de extrusão de tubos e processos de laminação cruzada. Processos de laminação cruzada incluem processo de laminação Assel e processo de laminação Diescher. Além disso, tubos sem costura também são produzidos por conformação a frio, trefilação a frio e processo pilger a frio.
Processo de manufatura
- Produção de Liga Tungstênio-Níquel-Ferro: Da Mistura de Pós à Sinterização Final
- Guia Especializado para Fabricação de Tubos de Aço Inoxidável Sem Costura
- Diferença Entre Tubos e Canos: Distinções-Chave Explicadas
- Produção de Roteador CNC: Engenharia de Precisão e Garantia de Qualidade
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Assentamento de Tubulações: Processo Essencial para Instalação e Conexão de Pipelines
- Uniões de Tubos (Pipe Unions): Definição, Uso e Benefícios
- De Protótipos à Produção: Dominando o Processo de Manufatura
- Protótipos para Produção: Otimizando o Caminho do CAD ao Mercado
- Badger Sheet Metal Works: Fabricação Especializada de Tubulações de Processo e Planejamento Estratégico de Rotas