



Técnicas Avançadas de Resfriamento Secundário para Fundição Contínua Otimizada
A tecnologia de resfriamento secundário desempenha papel fundamental no processo de fundição contínua. Uma ampla variedade de graus de aço — desde ultra baixo carbono (ULC) e baixo carbono até alto carbono e aços especiais — deve ser fundida em máquinas de fundição contínua (CCM), maximizando a produtividade do equipamento. A produção consistente de aço fundido de qualidade prime exige maior flexibilidade operacional e de manutenção na CCM para manter os parâmetros ideais de fundição, tanto para cada elemento quanto para o sistema de controle da máquina.
Fundamentos do Resfriamento Secundário
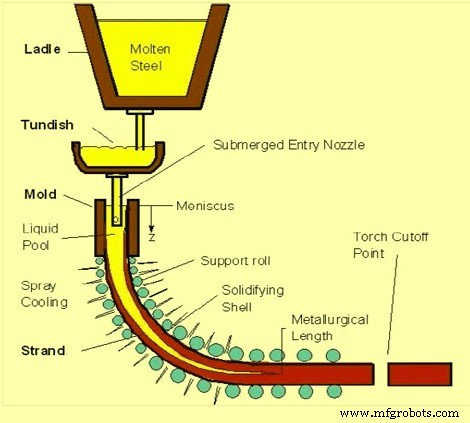
Enquanto o lingote é continuamente retirado na velocidade de fundição, a solidificação do aço prossegue abaixo do molde através das diferentes zonas de resfriamento, compostas por uma série de jatos de água. O sistema de resfriamento secundário consiste nessas diferentes zonas, cada uma responsável por um segmento de resfriamento controlado do lingote em solidificação à medida que avança pela CCM. O meio pulverizado pode ser água ou uma combinação de ar e água (resfriamento por névoa). O resfriamento por névoa oferece as seguintes vantagens:
- Resfriamento uniforme
- Menor consumo de água
- Redução de trincas superficiais
A qualidade do produto na CCM é consideravelmente influenciada pelas variações de temperatura durante o resfriamento do lingote na zona de resfriamento secundário. Por isso, essa zona tem função crucial na manutenção dos parâmetros de temperatura corretos e na qualidade do aço fundido.
Como a qualidade do aço depende do comportamento da temperatura superficial e da frente de solidificação ao longo do tempo, ela é amplamente definida pela intensidade dos jatos de água. Condições inadequadas de resfriamento podem impactar negativamente a distribuição de tensões na casca solidificada. Em primeiro lugar, o super-resfriamento pode levar à formação de trincas. Além disso, deve haver uma transição suave da temperatura superficial à medida que o aço passa pela zona de resfriamento secundário. Por outro lado, o sub-resfriamento do lingote pode resultar em um banho líquido excessivamente longo. Esses requisitos tecnológicos exigem resfriamento por aspersão mais eficiente e confiável, impondo restrições ao processo de resfriamento secundário. As vazões de aspersão são normalmente ajustadas para controlar a temperatura superficial do lingote até que o núcleo fundido esteja sólido o suficiente para atingir o comprimento metalúrgico.
Os dois mecanismos de super-resfriamento e sub-resfriamento também levam a trincas intermediárias e superficiais, respectivamente. Se tais problemas de qualidade forem encontrados em uma operação de fundição, uma base racional é necessária para alterar os ajustes na zona de resfriamento secundário, a fim de obter um perfil de temperatura superficial mais satisfatório.
Aspectos de Projeto da Zona de Resfriamento Secundário
O comportamento de solidificação na tecnologia CCM decorre da natureza dinâmica do processo de fundição, relacionando-se especialmente às seguintes questões:
- Manuseio de fluxo de calor muito alto no molde
- Proteção da casca sólida inicial, fina e frágil, para evitar vazamentos (breakout) durante a descida do lingote pelo molde
- Projeto de parâmetros de fundição em sintonia com a dinâmica de solidificação do grau de aço para minimizar ou eliminar defeitos superficiais e internos no produto fundido
É essencial projetar um sistema de resfriamento uniforme para controlar a temperatura do lingote parcialmente solidificado. As principais preocupações ao projetar um sistema de resfriamento secundário são:
- Graus de aço a serem fundidos e suas velocidades de fundição
- Geometria de suporte dos rolos e layout dos segmentos da máquina
- Facilidade de manutenção
- Sistemas de controle do resfriamento secundário
Nas CCMs atuais, o projeto do sistema de resfriamento secundário normalmente utiliza a mais recente tecnologia de bicos para atender aos rigorosos requisitos operacionais e de produção dos lingoteadores. O layout do sistema de resfriamento por aspersão secundária é um dos primeiros passos que exigem cuidadosa consideração no projeto de uma nova máquina de fundição contínua. No resfriamento secundário, o número de bicos é distribuído sobre a superfície do lingote em movimento. A sobreposição de jatos pode ocorrer, tornando importante a distância entre bicos.
É fundamental que os arranjos de bicos produzam uma remoção de calor uniforme ao longo do lingote, mantendo um padrão de aspersão estável. A colisão dos jatos com os rolos de suporte deve ser evitada, pois isso resultaria em uso ineficiente da água de aspersão e redução na transferência de calor. Geralmente, layouts com múltiplos bicos devem ser o arranjo preferido.
O escalonamento de pares de bicos em vãos de rolos consecutivos garante temperaturas superficiais uniformes. O controle da largura do jato pode ser alcançado com uma configuração de múltiplos bicos. Em um arranjo de múltiplos bicos, os bicos mais externos são sistematicamente desligados em relação à largura do lingote, onde um layout que alterna o número de bicos em vãos de rolos consecutivos pode ser usado. Se um controle mais fino for necessário, um arranjo em linha pode ser utilizado.
Na área final de solidificação de graus de aço não críticos, tipicamente a seção horizontal de lingoteadores curvos, é possível reduzir o número de bicos em um vão de rolo para um ou dois, pois esta é uma área menos crítica para a solidificação.
O projeto cuidadoso de regimes operacionais para a zona de resfriamento secundário requer que o efeito das zonas de aspersão no campo de temperatura global do lingote seja conhecido, seja em estado estacionário ou transitório. Os transientes, como fenômenos inerentemente dinâmicos, representam um desafio considerável para o controle devido à não linearidade natural da solidificação, ao caráter peculiar das constantes de tempo do processo e, mais importante, à economia rigorosa de todo o processo de produção.
Um sistema de controle dinâmico de resfriamento secundário ajuda a prever e controlar a temperatura em tempo real com precisão durante a fundição contínua de aço. Esse sistema ajusta as vazões de água de aspersão na zona de resfriamento secundário do lingoteador para manter o perfil de temperatura desejado ao longo do aço, mesmo com variações significativas nas velocidades de fundição.
Transferência de Calor na Fundição Contínua
A remoção de calor do lingote não é apenas função do resfriamento por aspersão; outros mecanismos também prevalecem, como a remoção de calor pelos rolos de suporte. O calor removido pelos rolos pode ter efeito significativo na temperatura superficial do lingote e nas condições de solidificação. Se o calor removido pelos rolos for considerado uniforme ao longo da largura do lingote, junto com a remoção uniforme de calor pelos aspersores, condições ideais de solidificação devem existir. Especificamente, a transferência de calor na câmara de aspersão (resfriamento secundário) serve às seguintes funções:
- Aumentar e controlar a taxa de solidificação, e em alguns lingoteadores alcançar solidificação completa nesta região
- Regulação da temperatura do lingote via ajuste da intensidade da água de aspersão
- Resfriamento de contenção da máquina
Abaixo do molde, o lingote parcialmente solidificado é aspersado com água para completar a solidificação. Os principais parâmetros que influenciam a taxa de extração de calor são:
- Fluxo de gotas de água
- Tamanho médio das gotas
- Velocidade das gotas atingindo a superfície do lingote
- Efeitos de molhagem
O resfriamento por aspersão envolve essencialmente transferência de calor por ebulição. Um cobertor de vapor de água forma-se na superfície do lingote, impedindo o contato direto das gotas de água com a superfície. A velocidade das gotas deve ser tal que a gota possa penetrar a camada de vapor, de modo a molhar a superfície e resfriá-la.
A densidade de fluxo de calor (q) na zona secundária é diretamente proporcional ao coeficiente de transferência de calor (h) e calculada pela fórmula:
q = h (Ts – Tw)
Onde Ts é a temperatura do lingote e Tw é a temperatura da água.
Para que ocorra resfriamento eficiente, h deve ser alto, mas também controlável para manter a qualidade do aço. Um método de aumentar o valor de h é utilizar jatos de água como meio de resfriamento. Nesse caso, o coeficiente de transferência de calor depende da forma e projeto do bico, da velocidade da água de resfriamento e da massa da água de resfriamento. O uso de jatos de água gera dois regimes distintos de resfriamento:
- Resfriamento predominantemente pela própria água
- Resfriamento predominantemente por radiação
A transferência de calor na fundição CCM ocorre no resfriamento secundário por uma combinação de condução, convecção e radiação. A intensidade de extração de calor por aspersão de água no resfriamento secundário é dada por:
h = fluxo de calor / (Ts - Tw)
Onde h é o coeficiente de transferência de calor (W/m²·s), Ts e Tw são as temperaturas da superfície e da água. O coeficiente h depende da vazão de água. No resfriamento secundário, a solidificação deve ser completa. Algumas questões relacionadas a isso são:
- A aspersão de água deve ser distribuída uniformemente no lingote em movimento para que o reaquecimento do lingote não ocorra. Resfriamento não uniforme leva à geração de tensões térmicas na superfície e trincas superficiais podem aparecer.
- A temperatura da superfície externa deve ser superior a 850 °C para evitar expansão volumétrica acompanhada pela transformação de austenita em ferrita.
Existem três formas básicas de transferência de calor que ocorrem na zona secundária:
Radiação
Forma predominante de transferência de calor nas regiões superiores da câmara de resfriamento secundário, descrita pela equação:
Q = σ E A (Ts⁴ - Ta⁴)
Onde σ é a constante de Stefan-Boltzmann (5,67×10⁻⁸ W/m²/K⁴), E é a constante de emissividade (tipicamente 0,8), A é a área superficial, Ts é a temperatura do lingote e Ta é a temperatura ambiente.
Condução
À medida que o produto passa pelos rolos, o calor é transferido através da casca por condução e também através da espessura dos rolos, como resultado do contato associado. Esta forma de transferência de calor é descrita pela lei de Fourier:
Q = k A (Ti - To) / ΔX
Para transferência de calor condutiva através da casca de aço, k é a condutividade térmica da casca, A e ΔX são a área de seção transversal e a espessura da casca, respectivamente, Ti e To são as temperaturas das superfícies interna e externa da casca. Esta forma de transferência também ocorre através dos rolos de contenção.
Convecção
Este mecanismo ocorre por gotas de água ou névoa pulverizadas rapidamente dos bicos, penetrando a camada de vapor próxima à superfície do aço, que então evapora. Este mecanismo convectivo é descrito matematicamente pela lei do resfriamento de Newton:
q = h A (Ts – Tw)
Onde h é o coeficiente de transferência de calor, A é a área superficial do lingote de aço, Ts é a temperatura superficial do aço e Tw é a temperatura da água de aspersão.
Crescimento da Casca
O crescimento da casca pode ser previsto confiavelmente pela lei de Fick. A equação a seguir é usada para calcular a distância de fundição (L) onde o aço está totalmente solidificado:
L = V / (D/K)²
Onde D é a espessura da casca de aço, L é a distância de fundição a partir do menisco do molde (onde a solidificação começa), V é a velocidade de fundição e K é a constante empírica que depende principalmente do grau de aço e do projeto da máquina.
Contenção do Lingote
A região de contenção é parte integrante da área de resfriamento secundário. Uma série de rolos retentores contém o lingote, estendendo-se através das faces opostas. A contenção de borda também pode ser necessária. O foco desta área é fornecer orientação e contenção do lingote até que a casca em solidificação seja auto-sustentável.
Para evitar comprometimentos na qualidade do produto, deve-se considerar cuidadosamente a minimização de tensões associadas ao arranjo dos rolos e ao desdobramento do lingote. Assim, o layout dos rolos, incluindo espaçamento e diâmetros, são cuidadosamente selecionados para minimizar o abaulamento entre rolos e tensões na interface líquido/sólido.
A sustentação do lingote requer a manutenção da forma do lingote, que é uma casca em solidificação contendo um núcleo líquido que possui forças ferrostáticas de abaulamento provenientes da pressão de cabeça relacionada à altura da máquina. A área de maior preocupação é alta na máquina. Aqui, a força de abaulamento é relativamente pequena, mas a casca é mais fina e em seu ponto mais fraco. Para compensar essa fraqueza inerente e evitar rompimento da casca e vazamentos de aço líquido resultantes, o diâmetro do rolo é pequeno com espaçamento apertado. Logo abaixo do molde, as quatro faces são tipicamente suportadas, com apenas as faces largas suportadas em regiões mais baixas da máquina.
Dobramento e Endireitamento
Tão importante quanto a contenção e orientação do lingote do plano vertical para o horizontal são as forças de desdobramento e endireitamento. À medida que ocorre o desdobramento, o raio externo da casca sólida está sob tensão, enquanto o raio interno está sob compressão. A tensão resultante é ditada pelo raio do arco junto com as propriedades mecânicas do grau de aço fundido. Se a tensão ao longo do raio externo for excessiva, trincas podem ocorrer, afetando seriamente a qualidade do aço. Essas tensões são tipicamente minimizadas pela incorporação de um processo de desdobramento multiponto, no qual os raios se tornam progressivamente maiores para endireitar gradualmente o produto no plano horizontal.
Processo de manufatura
- Microfusão de Ligas de Titânio: Precisão, Eficiência e Seleção de Materiais
- Revolucionando Fundição em Areia com Tecnologia FDM Stratasys
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- Processo CAS-OB: Metalurgia Secundária Avançada com Tratamento por Argônio e Oxigênio
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas
- Entendendo Sistemas de Resfriamento de Processo: Por Que São Vitais para Eficiência Industrial