



Otimização da Produção de Coque em Baterias de Fornos de Coque Subproduto
O coque representa até 50% dos custos durante a produção de ferro gusa. A produção econômica de coque de alta qualidade é, portanto, de importância primordial para a capacidade competitiva da produção de ferro.
O coque metalúrgico é usado em processos da indústria de ferro e aço (principalmente em altos-fornos) para reduzir minério de ferro a ferro. Mais de 90% da produção total de coque é dedicada a operações de alto-forno. Coque de fundição compreende a maior parte do saldo e é usado por fundições em fornos para fusão de metal e na preparação de moldes. A produção de coque de fundição usa blend diferente de carvões coqueificáveis, tempos de coqueria mais longos e temperaturas de coqueria mais baixas relativas às usadas para coque metalúrgico.
A maior parte do coque é produzida no mundo usando baterias de fornos de coque subproduto e a maioria das usinas de coque são integradas com instalações de produção de ferro e aço.
A fabricação de coque pelo aquecimento de carvão na ausência de ar tem suas origens no início da revolução industrial, quando Abraham Darby o usou na fusão de minérios de ferro em 1709 na Inglaterra. O método de produção de coque era inicialmente o mesmo que para produção de carvão vegetal, estocando carvão em montes redondos, incendiando as pilhas e depois cobrindo os lados com argila. Isso lançou a base para a coqueria em fornos de colmeia (beehive). Avanços graduais levaram ao desenvolvimento de fornos de colmeia, reverberatórios e subproduto, culminando em fornos de coque regenerativos com recuperação de subprodutos cerca de um século atrás.
O carvão é convertido em coque em grandes baterias de fornos de coque pela destilação destrutiva do carvão. O processo de coqueria consiste em aquecer o carvão na ausência de ar para expelir os compostos voláteis. O material resultante é uma massa de carbono chamada coque, que é um material de carbono duro, mas poroso. O forno de coque subproduto recupera a matéria volátil do carvão na forma de gás de coqueria, alcatrões e óleos.
Existem três processos comprovados para a fabricação de coque metalúrgico. Estes são:
- Fornos de coque de colmeia (beehive). Estes fornos são fornos sem recuperação
- Fornos de coque de recuperação de calor ou energia. Estes fornos também são às vezes chamados fornos sem recuperação
- Fornos de coque subproduto (byproduct coke ovens)
O processo de coqueria subproduto envolve carbonização do carvão a altas temperaturas em atmosfera sem oxigênio. O processo remove matéria volátil do carvão e concentra o carbono. Neste processo, o gás de escape é coletado e enviado à usina de subprodutos onde vários subprodutos (gás de coqueria, alcatrão, amônia e benzol bruto) são recuperados.
Uma usina de forno de coque subproduto tem três seções principais: usina de manuseio e preparação de carvão, baterias de fornos de coque subproduto com instalações de resfriamento de coque (quenching), e usina de britagem e classificação de coque. Fluxo de processo típico e correntes de emissão de uma usina de forno de coque subproduto são mostrados na Figura 1.
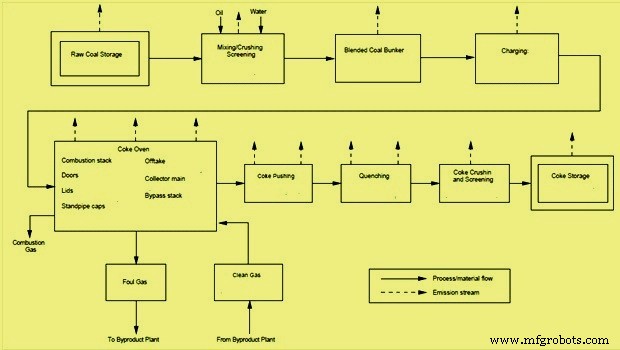
Carvões Coqueificáveis e Fatores Afetando Qualidade do Coque
O carvão coqueificável é matéria-prima importante na produção de coque nos fornos de coque subproduto, pois decide as propriedades do coque. As propriedades requeridas do coque são tamanho uniforme, boa resistência (valores CRI, CSR e micum), porosidade com matéria volátil mínima e cinzas mínimas.
O carvão coqueificável pode ser classificado com base em suas propriedades de coqueria. São: carvão coqueificável prime, médio, semi ou baixo coqueificável. Propriedades de coqueria do carvão para produzir bom coque incluem fluidez, dilatação, número de inchamento de cadinho (crucible swelling number), valor gray king, rank do carvão indicado por valor médio de reflectância máxima (MMR), vitrinita e distribuição de vitrinita (V9-V14). Além das propriedades de coqueria, outras propriedades importantes do carvão incluem porcentagens de umidade, cinzas, enxofre, fósforo e álcalis e temperatura de fusão de cinzas. Baixos teores de umidade, cinzas, enxofre e fósforo no carvão são desejáveis para produção de coque de boa qualidade. Algumas outras propriedades dos carvões afetando qualidade do coque são tamanho de partícula, densidade aparente e intemperismo do carvão. Carvões coqueificáveis também podem ter matéria volátil baixa, média ou alta. Temperatura de coqueria, taxa de coqueria, tempo de imersão (soaking), prática de resfriamento (quenching) e manuseio de coque também afetam qualidade do coque.
O carvão carregado nos fornos de coque é geralmente um blend de dois ou mais carvões coqueificáveis. A mistura (blending) é necessária para controlar as propriedades do coque resultante, otimizar qualidade e quantidade de subprodutos, e evitar a expansão exibida por certos tipos de carvão que pode causar pressão excessiva nas paredes do forno durante o processo de coqueria.
Usina de Manuseio e Preparação de Carvão
A usina de manuseio e preparação de carvão prepara blend de carvão adequado para carbonização. Vários passos envolvidos são descarregamento e armazenamento de carvão, mistura de carvão de vários graus, britagem e transporte para torre de armazenamento de carvão.
Correias transportadoras transferem o carvão do armazenamento conforme necessário para os silos de mistura onde os vários tipos de carvões são armazenados. O carvão misturado é transferido dos silos de mistura para o britador de carvão onde é pulverizado a normalmente tamanho de -3 mm.
O carvão pulverizado é então misturado e homogeneizado, e às vezes água e óleo são adicionados para controlar a densidade aparente do blend. O blend de carvão preparado é transportado para a torre de armazenamento de carvão no topo da bateria de fornos de coque.
O carvão precisa ser armazenado em vários estágios do processo de preparação e transportado ao redor da seção de preparação de carvão. Britagem e peneiramento são parte importante da usina de manuseio de carvão. Britagem reduz o tamanho geral do carvão para que possa ser mais facilmente processado e manuseado. Peneiras são usadas para classificar o tamanho do carvão. Peneiras podem ser estáticas ou vibratórias mecanicamente.
Baterias de Fornos de Coque Subproduto
Fornos de coque são câmaras feitas de refratários para converter carvão em coque carbonizando carvão na ausência de ar e destilando a matéria volátil do carvão. Usina de forno de coque subproduto consiste de uma ou mais baterias de fornos de coque contendo número de fornos de coque (podem variar de 20 a 100 em cada bateria). O carvão é carregado nos fornos de coque através de furos de carga. Corte transversal típico de uma bateria de forno de coque de 7 m de altura é mostrado na Figura 2.
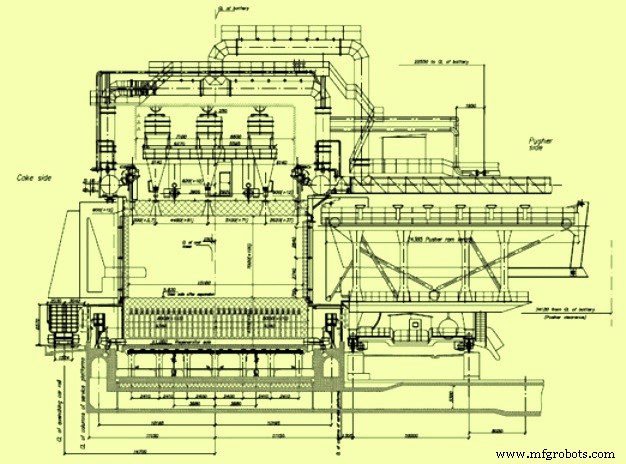
Uma quantidade pesada de carvão é descarregada da torre de armazenamento em um carro de carga, que é o veículo de carga que pode percorrer o comprimento da bateria. O carro de carga é posicionado sobre o forno vazio e quente, as tampas nos furos de carga são removidas, e o carvão é descarregado das tremonhas do carro de carga no forno.
Para minimizar a fuga de gases do forno durante a carga, aspiração a vapor é usada para atrair gases do espaço acima do carvão carregado para o coletor principal. A descarga do carvão das tremonhas é "escalonada" (staged) controlando a sequência em que cada tremonha é esvaziada para evitar picos de carvão que podem bloquear o espaço acima do carvão, o que dificulta a remoção de gases gerados durante a carga. Perto do final da sequência de carga, picos de carvão no forno são nivelados por uma barra de aço que é cantilever do carro empurrador através de uma pequena porta no lado do forno, chamada porta de nivelamento (leveler door). Este processo de nivelamento ajuda na coqueria uniforme e fornece espaço de vapor livre e túnel de saída para os gases que evoluem durante o processo de coqueria fluírem para o sistema de coleta de gás. Após o forno ser carregado com carvão, a porta de nivelamento é fechada, as tampas são recolocadas nos furos de carga e seladas (lutadas) com mistura de argila úmida, a aspiração é desligada, e os gases são direcionados para o sistema de offtake e coletor principal.
Processo de Carbonização do Carvão
A transformação de carvão em coque começa a ocorrer. O calor é transferido das paredes de tijolo aquecidas para a carga de carvão. De cerca de 375 a 475 °C, o carvão decompõe-se para formar camadas plásticas próximas a cada parede. A cerca de 475 a 600 °C, há evolução marcada de alcatrão e compostos aromáticos de hidrocarbonetos, seguida por re-solidificação da massa plástica em semi-coque. A 600 a 1100 °C, a fase de estabilização do coque começa. Esta é caracterizada por contração da massa de coque, desenvolvimento estrutural do coque e evolução final de hidrogênio. Durante o estágio plástico, as camadas plásticas movem-se de cada parede em direção ao centro do forno, aprisionando o gás liberado e criando acúmulo de pressão de gás que é transferido para a parede de aquecimento. Uma vez que as camadas plásticas se encontram no centro do forno, toda a massa foi carbonizada. A massa de coque incandescente é empurrada do forno e é resfriada úmida ou seca (wet ou dry quenched).
A destilação térmica ocorre em grupos de fornos chamados baterias. Uma bateria consiste em número de fornos adjacentes com paredes laterais comuns feitas de sílica de alta qualidade e outros tipos de tijolo refratário. A parede separando fornos adjacentes, bem como cada parede de extremidade, é composta por uma série de canais de aquecimento. A qualquer momento, metade dos canais em uma determinada parede estão queimando gás enquanto a outra metade está transportando calor residual dos canais de combustão para um trocador de calor de "tijolo xadrez" (checker brick) e então para a chaminé de combustão. A cada 20 a 30 minutos, a bateria "inverte" (reverses), e os canais de calor residual tornam-se canais de combustão enquanto os canais de combustão tornam-se canais de calor residual. Este processo fornece aquecimento mais uniforme da massa de carvão. A operação de cada forno é cíclica, mas a bateria contém número suficientemente grande de fornos para produzir fluxo essencialmente contínuo de gás de coqueria bruto. Os fornos individuais são carregados e esvaziados em intervalos de tempo aproximadamente iguais durante o ciclo de coqueria. A coqueria prossegue por 15 a 18 horas para produzir coque de alto-forno. Durante este período, matéria volátil do carvão destila como gás de coqueria. O tempo de coqueria é determinado pelo blend de carvão, teor de umidade, taxa de subfogo (underfiring) e propriedades desejadas do coque. Quando a demanda por coque é baixa, tempos de coqueria podem ser aumentados para 24 horas. Temperaturas de coqueria geralmente variam de 900 a 1100 °C e são mantidas no lado mais alto da faixa para produzir coque de alto-forno. Ar é impedido de vazar para os fornos mantendo pressão de retorno positiva no coletor principal. Os fornos são mantidos sob pressão positiva mantendo alta pressão hidráulica do coletor principal de cerca de 10 mm coluna d'água nas baterias. Os gases e hidrocarbonetos que evoluem durante a destilação térmica são removidos através do sistema offtake e enviados à usina de subprodutos para recuperação.
A coqueria está completa quando a temperatura central no forno está em torno de 950-1000 °C. Neste ponto, o forno é isolado dos coletores principais e após ventilação adequada de gases residuais, as portas são abertas para empurrar o coque. No final do período de coqueria, a massa de coque tem alta retração volumétrica, o que leva ao descolamento da massa das paredes, garantindo empurramento fácil.
O controle de pressão do forno é bastante importante porque pressão menor leva a entrada de ar enquanto pressão maior leva a gaseificação excessiva, vazamento de portas, stand pipe, etc. Nivelamento adequado do carvão é importante e cuidado é tomado para que espaço livre acima (cerca de 300 mm) seja mantido para evitar estrangulamento (choking).
No final do ciclo de coqueria, portas em ambas as extremidades do forno são removidas e o coque incandescente é empurrado do forno por um aríete que é estendido da máquina empurradora. O coque é empurrado através de um guia de coque em um carro de resfriamento (quenching car). O carro de resfriamento leva o coque para uma torre de resfriamento úmido ou usina de resfriamento seco onde é resfriado.
Usina de Britagem e Classificação de Coque
O coque resfriado (quenched) é levado por transportador a uma usina de britagem e peneiramento também chamada usina de britagem e classificação de coque. Aqui o coque é britado e peneirado às frações de tamanho requeridas. Durante britagem e peneiramento, o coque é classificado em três frações de tamanho. Estas são: pó de coque (breeze) (tamanho – 10 mm), coque noz (nut coke) (tamanho +10 mm a – 25 mm) e coque de alto-forno (blast furnace coke) (+25 mm a – 80 mm). O coque de alto-forno dimensionado e coque noz são transportados para seus respectivos sistemas de armazenamento no alto-forno. O pó de coque é enviado à usina de sinterização.
Processo de manufatura
- Explorando Adição de Tensão com Conexões de Baterias em Série
- Lanterna: Da Invenção à Inovação Moderna
- Forno de Micro-ondas: Design, Fabricação e Inovações Futuras
- Crie um Relógio LED Moderno de Madeira com Arduino Nano e RTC DS3231
- Construa um Robô Aranha Quadrúpede com Arduino – Tutorial Passo a Passo
- Sistemas Avançados de Automação e Controle para Operações de Fornos de Coque
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Economia Eficiente de Energia com Resfriamento a Seco de Coque Quente
- Recuperação Eficiente de Amônia na Produção de Coque a Partir de Carvão Coqueável