



Carbonização do Carvão: Produção de Coque e Gestão de Subprodutos
A carbonização do carvão é o processo pelo qual o carvão é aquecido e os produtos voláteis (líquidos e gasosos) são eliminados, deixando um resíduo sólido chamado coque. A carbonização envolve aquecer o carvão a altas temperaturas na ausência de oxigênio (O₂) ou com quantidade controlada de O₂. Um subproduto gasoso denominado gás de forno de coque (COG), juntamente com amônia (NH₃), água e compostos de enxofre, também são removidos termicamente do carvão. O coque resultante consiste principalmente de carbono (C) em várias formas cristalográficas, mas também contém os restos termicamente modificados dos minerais presentes no carvão original. Esses restos minerais, geralmente chamados de cinza de coque, não queimam e permanecem como resíduo após a queima do coque.
Até recentemente, a carbonização do carvão era considerada uma "destilação destrutiva", mas com a crescente importância dos produtos da carbonização, esse termo está caindo em desuso. Atualmente, a carbonização do carvão é vista como um processo físico-químico que depende da taxa de coqueação, parâmetros operacionais, propriedades da mistura de carvão e transporte de energia térmica. A taxa de aquecimento do carvão influencia a resistência e as propriedades de fissuração do coque. Para obter qualidade homogênea, o aquecimento do bolo de carvão no forno deve ser uniforme em todo o comprimento e altura do forno. Além disso, a taxa de migração da camada plástica influencia o nível de tensão térmica na massa ressolidificada e, consequentemente, o nível de fissuração.
O processo de carbonização do carvão iniciou no início do século XVIII, carbonizando carvão coqueável de boa qualidade em pilhas no solo, o que subsequentemente levou ao desenvolvimento de fornos de colmeia de diferentes formas e tamanhos para atender à crescente demanda de coque duro necessário para a fundição de ferro.
Intervalos de Temperatura da Carbonização
A carbonização do carvão pode ser realizada em três faixas de temperatura:
- Carbonização a baixa temperatura: 500 °C a 700 °C. Maior rendimento de produtos líquidos, menor rendimento gasoso. O coque produzido tem maior matéria volátil (MV) e é de queima livre.
- Carbonização a média temperatura: Cerca de 800 °C. Produz coque macio sem fumaça. Subprodutos semelhantes à carbonização a alta temperatura. Raramente praticada atualmente.
- Carbonização a alta temperatura: Acima de 900 °C. Maior rendimento de produtos gasosos, menor rendimento líquido. Produz coque duro a partir de carvões coqueáveis.
Carbonização a Baixa Temperatura
Originalmente desenvolvida para fornecer gás de cidade para iluminação residencial e pública, e para produzir combustível sem fumaça para aquecimento doméstico e industrial. Os alcatrões subprodutos são economicamente importantes e servem como matérias-primas essenciais para a indústria química ou são refinados em gasolina, óleos de aquecimento e lubrificantes. Os carvões preferidos são linhita, sub-betuminoso ou betuminoso de alta volatilidade, que, quando pirólise entre 500 °C e 700 °C, produzem um carvão poroso com reatividades não muito inferiores às dos carvões originais. Esses carvões reativos: (i) inflamam-se facilmente e são usados como combustíveis sem fumaça ou matéria-prima para processos de gaseificação; (ii) são misturados com carvões para alimentação de fornos de coque; (iii) são usados como combustível em usinas termelétricas.
Os alcatrões da carbonização a baixa temperatura diferem significativamente dos de alta temperatura. A alta temperatura produz compostos predominantemente aromáticos, enquanto a baixa temperatura gera compostos alifáticos, resultando em diferentes aplicações finais. O rendimento de gás é cerca de 25% do obtido na alta temperatura, mas contém mais metano (CH₄) e menos hidrogênio (H₂), conferindo maior poder calorífico.
A principal aplicação é a produção de combustíveis sem fumaça para uso em residências e pequenas caldeiras industriais em áreas densamente povoadas que dependem do carvão, especialmente carvão com alto teor de MV.
Carbonização a Alta Temperatura
O principal objetivo é a produção de coque metalúrgico para uso em alto-forno (AF) e fundição. Parte do coque é usada para produção de carbeto de cálcio (CaC₂) e carbonos para eletrodos. Mais de 90% do coque produzido é usado em AFs para fundir minério de ferro e produzir ferro-gusa.
Existem três tipos de processos para carbonização a alta temperatura:
- Fornos de colmeia (beehive): Estrutura simples de tijolos em forma de cúpula. O carvão é carregado por uma abertura no topo e nivelado através de uma porta lateral, formando uma cama de 600–900 mm. O calor é fornecido pela queima da MV liberada do carvão, e a carbonização progride de cima para baixo. Carga de 5–6 toneladas, tempo de 48–72 horas. Alguns ainda operam com melhorias e caldeiras de recuperação de calor.
- Fornos de coque com recuperação de subprodutos (by-product recovery): Os primeiros fornos satisfatórios foram construídos por volta de 1856. O projeto básico do forno horizontal do tipo fenda (slot-type) moderno foi completado na década de 1940. Este design permite temperaturas mais altas e melhor controle da qualidade do coque, sendo usado para coqueação de carvão betuminoso.
- Fornos sem recuperação / recuperação de calor (non-recovery/heat-recovery): A energia térmica dos gases de combustão é recuperada na forma de vapor. Os voláteis evoluídos não são recuperados como subprodutos, mas queimados no próprio forno com quantidade controlada de ar, e o calor é utilizado para a coqueação. Não há aquecimento externo. O calor elevado decompõe hidrocarbonetos potencialmente poluentes em compostos combustíveis, evitando poluição perigosa. O calor excedente nos gases de escape é recuperado para geração de energia.
Fornos Modernos de Recuperação de Subprodutos
Câmaras de 15–20 m de comprimento, 6–9 m de altura, 500–600 mm de largura, espessura de parede ~100 mm. De 20 a 100 câmaras alternadas com células de aquecimento formam uma bateria. Carvão triturado (80% abaixo de 3 mm, topo 15 mm) é carregado por carro sobre trilhos e nivelado por barra retrátil.
A operação de cada forno é cíclica, mas a bateria contém fornos suficientes para produzir fluxo essencialmente contínuo de gás bruto de forno de coque. Fornos individuais são carregados e descarregados em intervalos iguais. Coqueação dura 15–18 horas para coque de AF. Durante este período, a MV do carvão destila-se como COG. O tempo de coqueação depende da mistura de carvão, teor de umidade, taxa de aquecimento inferior e propriedades desejadas do coque. Quando a demanda é baixa, o tempo pode aumentar para 24 horas. Temperaturas de 900–1100 °C, mantidas no lado superior para coque de AF. O ar é impedido de vazar mantendo pressão positiva na linha coletora. Os fornos mantêm pressão positiva com coluna hidráulica de ~10 mm de água. Gases e hidrocarbonetos evoluídos são removidos pelo sistema de captação e enviados à planta de subprodutos.
A coqueação completa-se quando a temperatura central atinge 950–1000 °C. O forno é isolado da linha hidráulica, gases residuais são ventilados, portas abertas e o coque empurrado. No final, o coque tem alta retração volumétrica, desprendendo-se das paredes para facilitar o empurramento. O coque incandescente é empurrado por um aríete para um vagão de resfriamento.
O gás subproduto e vapores de alcatrão passam por separação para remover o alcatrão. O gás é tratado para recuperar NH₃ como sulfato de amônio, enquanto o alcatrão é fracionado por destilação em três cortes: óleo leve, médio (ou ácido de alcatrão) e pesado. O gás, principalmente H₂ e CH₄, tem bom poder calorífico e é usado como combustível.
Fornos Sem Recuperação / Recuperação de Calor
Geralmente de projeto horizontal e operam sob pressão negativa (diferente dos fornos de subprodutos, que operam sob pressão positiva). Ar primário de combustão, introduzido por portas nas portas do forno, queima parcialmente os voláteis (incluindo alcatrão e benzeno) no espaço acima do carvão, gerando o calor necessário. A mistura de gases brutos e residuais passa por dutos verticais nas paredes laterais para o sistema de canais de aquecimento sob o soalho do forno. Ar secundário é introduzido nos canais do soalho, que percorrem serpenteando sob a cama de carvão, completando a combustão. O projeto dos canais e controle do fluxo de ar igualam a taxa de coqueação no topo e base da cama. Devido às temperaturas geradas, todos os hidrocarbonetos e subprodutos são queimados dentro do forno. Tempo de coqueação: 48–72 horas. Gases quentes passam por túnel de resíduos para geradores de vapor de recuperação de calor (HRSG), produzindo vapor de alta pressão para geração de energia.
Processo de Carbonização
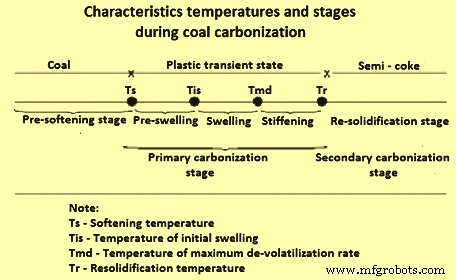
Quando o carvão é carregado em um forno quente, a porção em contato direto com as paredes aquece rapidamente. Ao atingir o ponto de fusão, a fina camada amolece e funde. Reações de destilação destrutiva progridem rapidamente na camada plástica, com abundante evolução de produtos voláteis. Gases e vapores condensáveis ficam aprisionados na massa plástica e, ao expandirem, tendem a inchá-la. À medida que as reações progridem e a temperatura da zona fundida aumenta, a plasticidade da carga começa a diminuir. Com aquecimento contínuo e evolução de gás, a camada fundida ressolidifica-se gradualmente na estrutura celular típica do coque. As temperaturas e etapas características são mostradas na Fig. 1, e o desenvolvimento da camada plástica na Fig. 2.
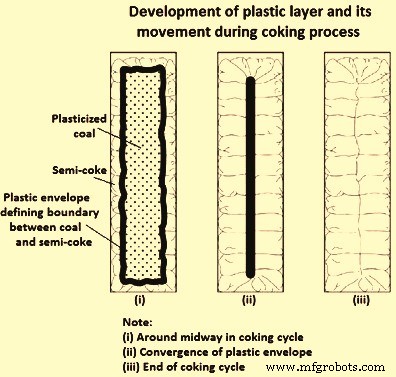
O coque deixado após a solidificação da zona plástica ainda contém quantidade considerável de MV. À medida que sua temperatura sobe, as reações de destilação destrutiva continuam com evolução de gás e pouco alcatrão. As reações finais consistem em desprendimento de H₂ dos hidrocarbonetos complexos de alto peso molecular. Com o aumento da temperatura, o coque tende a afastar-se das paredes do forno, desenvolvendo fissuras de retração que vão das paredes para o centro da massa. As duas zonas plásticas movem-se lentamente das paredes opostas em direção ao centro, onde se encontram. A junção aparece como uma fenda vertical no centro da carga. Quando o forno é empurrado, o coque divide-se verticalmente nessa fenda.
À medida que as zonas plásticas movem-se para dentro, sua taxa de deslocamento diminui devido ao aumento da distância de condução de calor. O aumento do calor sensível levado pelos gases que passam pelo coque e qualquer calor absorvido nas reações de craqueamento gasoso também retardam o avanço das zonas. A temperatura e comportamento das cargas nas diferentes zonas do forno variam em diferentes tempos de coqueação.
A transformação carvão-coque ocorre conforme o carvão é aquecido. No estado de fusão (375–475 °C), o carvão decompõe-se formando a camada plástica. Reações de destilação destrutiva progridem rapidamente com evolução de voláteis. A 475–600 °C, há marcada evolução de alcatrão e compostos aromáticos. Gases e vapores expandem-se na massa plástica, inchando-a. A plasticidade diminui com o aumento da temperatura. A camada fundida ressolidifica-se em semi-coque com estrutura celular. O coque ainda contém MV substancial. Acima de 600 °C, a destilação destrutiva continua com evolução de gás e pouco alcatrão. A estabilização do coque ocorre de 600 °C a 1100 °C, caracterizada por contração da massa, desenvolvimento estrutural e evolução final de H₂. Nesta etapa, as reações finais desprendem H₂ dos hidrocarbonetos complexos. Com o aumento da temperatura, a massa de coque encolhe com desenvolvimento de fissuras de retração.
Mecanismo de Carbonização
Durante a carbonização, o carvão pulverizado transforma-se em coque, sólido poroso, fissurado, negro-prateado. Microscopicamente, o coque consiste em matriz sólida, inclusões orgânicas e inorgânicas, poros e microfissuras. Os processos de desenvolvimento da estrutura porosa e microtextura ocorrem essencialmente na faixa plástica. A estrutura formada por bolhas de gás ocupa quase metade do volume e influencia a resistência mecânica e a densidade aparente do coque.
O material sólido das paredes dos poros consiste em entidades opticamente anisotrópicas, observadas por microscopia de luz polarizada (PLM). A microtextura do coque influencia propriedades essenciais para uso no AF.
Durante a carbonização, carvões metalúrgicos (coqueáveis) amolecem, tornam-se plásticos, decompõem-se, incham, aglomeram e finalmente ressolidificam. A faixa de temperatura plástica é geralmente 350–500 °C. Duas camadas plásticas verticais formam-se paralelas às paredes de aquecimento e progridem em direção ao centro, onde se fundem (Fig. 2). Alguns carvões geram pressões internas de gás e exercem pressões mensuráveis nas paredes do forno, às vezes perigosamente altas.
Dois processos ocorrem na faixa de temperatura plástica: desenvolvimento da estrutura porosa do coque e organização do carbono do carvão em planos de camadas tipo grafite, cuja ordenação resulta na anisotropia óptica do coque. Variações no tamanho das unidades anisotrópicas dão origem a componentes texturais no coque. As proporções desses componentes constituem a composição textural do coque.
Existem vários estudos sobre o mecanismo de carbonização a alta temperatura. Duas hipóteses principais: mecanismo de carbonização plástica e mecanismo de carbonização por mesofase.
Mecanismo de Carbonização Plástica
Considera três reações contínuas de conversão do carvão em coque através da fase plástica. Ao aquecer carvões coqueáveis acima de 350 °C na ausência de ar, a matéria orgânica inicia decomposição térmica. A mistura de gás, líquido e carvão amolecido (forma termicamente decomposta) é chamada de massa plástica. Os carvões coqueáveis amolecem, fundem, incham e unem-se na fase plástica. A 450–550 °C, parte da massa plástica evolui como gás e vapor condensável, e a outra parte ressolidifica-se em semi-coque. Com aumento adicional de temperatura acima de 550 °C, a matéria orgânica do semi-coque decompõe-se e condensa mais, evoluem CH₄ e H₂, as lamelas de carbono do semi-coque aumentam continuamente, formando finalmente o coque. As duas etapas principais são: fase de carbonização produzindo massa plástica e fase de retração do semi-coque.
Mecanismo de Carbonização por Mesofase
A formação de carbono anisotrópico a partir da fusão isotrópica do carvão, piche ou compostos modelo orgânicos é atribuída ao desenvolvimento de uma fase distinta de cristais líquidos. Durante a carbonização, a massa plástica isotrópica óptica forma-se primeiro, depois forma gradualmente cristais líquidos nemáticos lamelares. Essa fase polimérica é denominada mesofase — fase intermediária entre o fluido isotrópico do carvão e o semi-coque anisotrópico sólido formado a partir da mesofase, com propriedades intermediárias entre sólidos e líquidos. Se a fluidez da fase intermediária for suficientemente alta, as mesofases coalescem imediatamente em uma única unidade maior. Em uma faixa de temperatura crescente, a mesofase forma-se continuamente, cresce em tamanho e finalmente tocam-se, solidificando-se e convertendo o carvão em texturas anisotrópicas ópticas de coque.
Um avanço significativo no entendimento do processo foi a descoberta da mesofase na fase plástica da carbonização levando a carbonos grafitizáveis, observada por microscopia óptica. O desenvolvimento de partículas esféricas de mesofase a partir de uma massa isotrópica e seu crescimento progressivo e coalescência para formar estruturas anisotrópicas é bem estabelecido para precursores tipo piche. Basicamente, ocorre polimerização desidrogenativa de moléculas aromáticas, com aumento consequente do peso molecular médio. A estrutura final do coque relaciona-se às propriedades da mesofase no momento da solidificação, que por sua vez dependem dominantes das propriedades químicas do material original. Melhorias na qualidade do coque são ditadas pela qualidade da matéria-prima, que predetermina a textura óptica do coque resultante.
Em contraste com materiais tipo piche, a carbonização do carvão produz mesofase na forma de esferas muito distorcidas que não mostram coalescência observável devido à sua alta viscosidade. Essas diferenças são atribuídas a efeitos inibidores de elementos como N₂, O₂ e S (enxofre) e à influência de matéria inerte particulada no carvão.
O mecanismo e fatores principais que influenciam a formação de poros no semi-coque foram objeto de vários estudos. Estes mostraram que a estrutura porosa do coque é amplamente determinada na faixa de temperatura plástica. Observou-se que inicialmente poros aparecem em partículas grandes a temperatura próxima ao ponto de amolecimento, enquanto partículas médias tornam-se porosas a temperaturas mais altas. Nenhuma formação de poros foi detectada em partículas menores que 125 micrômetros. O aumento de temperatura induz aumento no número e tamanho dos poros. Mais partículas apresentam poros e as grandes tornam-se multi-porosas. Com o aumento da temperatura, as partículas tornam-se mais arredondadas e incham nos vazios interparticulados.
No caso de carvões de fluidez zero, a etapa acima marca o fim das mudanças observadas. Para carvões de maior fluidez, o aumento de temperatura, atingindo a temperatura de contração máxima, resulta em inchamento contínuo das partículas maiores e concentração das menores nos espaços vazios decrescentes. O inchamento dos carvões mais fluidos continua até que todas as partículas pequenas sejam incorporadas nas paredes celulares em expansão das partículas maiores, levando à perda de sua identidade separada. Acima desta temperatura de fusão completa, o tamanho médio dos poros aumenta, atingindo um pico antes de cair para um tamanho praticamente inalterado a temperaturas mais altas. O aumento no número de poros com a temperatura é interrompido por um mínimo transitório na temperatura correspondente ao tamanho máximo dos poros. O tamanho desses poros grandes é reduzido antes da temperatura de ressolidificação, deixando uma estrutura mais coerente. O crescimento de pequenos poros quase esféricos e fusão da matriz próximo a esta temperatura geralmente resulta na formação de poros interconectados.
Acima da temperatura de ressolidificação, mudanças insignificantes são observadas, exceto leve redução no tamanho médio dos poros. A compactação das estruturas completamente fundidas próxima à temperatura de ressolidificação despertou grande interesse. A explicação é que a grande expansão da zona ligeiramente mais fria pode pressionar a camada compactante contra o semi-coque mais rígido. Uma interconexão de poros possivelmente ocorrendo neste estágio pode facilitar este processo. Isso é apoiado pela observação de desenvolvimento de anisotropia na forma dos poros, com a maior dimensão alongando-se ao longo das isotermas de temperatura.
Um estudo adicional da influência da densidade de carga e tamanho de partícula no desenvolvimento da estrutura porosa mostra que tanto o tamanho médio dos poros quanto o das paredes dos poros atingem valores máximos na zona plástica. Os novos achados são explicados pela sugestão de dois processos adicionais: (i) ruptura de algumas paredes finas de poros durante a etapa de expansão pós-fusão, e (ii) nucleação secundária de poros a temperaturas mais altas durante o processo de compactação. Mostrou-se que o aumento da densidade de carga reduz a porosidade, principalmente o tamanho médio dos poros do coque resultante, enquanto o tamanho médio das paredes dos poros mostra variação desprezível. O efeito da densidade de carga é atribuído à restrição da expansão na direção horizontal, perpendicular à parede do forno. Não há evidência de variação sistemática na estrutura porosa do coque resultante de variações na distribuição de tamanho de partícula do carvão na faixa considerada.
Uma investigação microscópica da transformação carvão-coque estudou a morfologia da camada plástica em função do rank do carvão. Para carvões com MV 25–30%, o primeiro passo é a formação de um meio contínuo a partir de partículas de carvão deformadas viscosamente, caracterizado pela ausência de bolhas. O segundo passo é a desvolatilização, evidente pela presença de uma zona altamente porosa. Conclusão: a formação de poros começa abruptamente quando as bordas das partículas individuais não são mais identificáveis. Além da zona de fusão sem poros, existe outra rica em poros com paredes muito finas, descrita como zona de espuma.
Em estudos similares, notou-se diferença entre carvões de alto e médio rank. Para carvões de MV médio, durante a ressolidificação, a compactação das bolhas dominou sua formação, enquanto o oposto ocorreu na zona anterior de fluidez máxima. Existiu transporte de massa na camada plástica da região de fluidez máxima para o semi-coque, expresso na alta porosidade medida no centro da camada plástica. Para carvões de alto rank, nenhum máximo similar foi observado, indicando que para estes carvões pode existir mecanismo diferente para eliminação de bolhas.
Pressão de Carbonização
A pressão de carbonização desenvolvida é expressa como força exercida na parede, medida por dispositivo adequado, chamada pressão na parede. Fenômeno importante com o uso de fornos de coque de parede dupla aquecida, verticais, do tipo fenda (slot-type). Nos fornos de colmeia redondos, o carvão pode expandir-se livremente para cima, acomodando o inchamento da carga. Em contraste, nos fornos tipo fenda, a expansão horizontal do carvão em direção à parede aquecida é restrita.
Estabeleceu-se que alguns carvões podem danificar paredes de fornos de coque devido a pressão excessiva durante a carbonização ou contração insuficiente do coque no final do processo. Este problema ganhou importância com a pré-aquecimento do carvão e a ampla aceitação de baterias altas, que aumentam a densidade aparente da carga, afetando pressão de coqueação, contração e vida útil do forno. O efeito da pressão na forma de ocorrências indesejáveis de paredes distorcidas é mais visível em fornos mais altos.
Muitos fatores afetam a magnitude da pressão de carbonização, separados em três categorias: (i) características inerentes do carvão, (ii) preparação e propriedades físicas do carvão, (iii) condições operacionais do forno.
Se uma pressão é excessiva depende não só da pressão exercida, mas também da que a parede do forno pode suportar. Esforços foram feitos para avaliar a resistência das paredes. O requisito de resistência é governado pela pressão de coqueação desbalanceada de pico exercida nas paredes durante a carbonização. Essas pressões desbalanceadas causam flexão horizontal das paredes, que precisa ser estabilizada pela carga gravitacional vertical, incluindo peso do teto e da parede, pois as juntas na parede não têm resistência à tração consistente.
Um limite muito baixo restringe a flexibilidade na escolha de fontes de carvão, misturas e condições de carbonização. Um estudo comparando resultados de centenas de carvões carbonizados em forno de parede móvel, considerando seu comportamento em fornos comerciais, estabeleceu os seguintes limites de segurança:
- Carvões desenvolvendo pressão > 0,14 kg/cm² são perigosos.
- Carvões desenvolvendo pressão > 0,1 kg/cm² podem ser perigosos quando carbonizados regularmente em fornos > 3 m de altura.
- Carvões com pressões < 0,1 kg/cm² são seguros.
O estudo mostrou que deflexão elástica de paredes de fornos comerciais até 1,25 mm ocorre sem trincas. Além desse ponto, maior deflexão não ocorre prontamente e ocorre trincamento.
Nas décadas de 1960 e 1970, a construção de fornos de coque altos (altura ≥ 6 m) tornou-se prevalente. Operavam sob a premissa de que pressões < 0,14 kg/cm² são seguras. Resultado: alguns fornos sofreram danos refratários graves e precoces. Relatou-se que uma bateria de 6 m sofreu danos progressivos e foi desligada após menos de 5 anos. Investigações incluíram análise estrutural de parede de 6 m. Estudo matemático de parede de 6 m submetida a pressão lateral calculou pressão lateral desbalanceada causadora de colapso em pouco acima de 0,12 kg/cm². Considerando fator de carga viva recomendado de 1,7 e funcionalidade relativa a trincas, recomendou-se que a pressão lateral desbalanceada permitida não exceda 0,07 kg/cm².
Processo de manufatura
- Principais Considerações para Usinagem Swiss de Alto Volume
- Controle de Temperatura Caseiro para Homebrew: Monitore e Regule com Arduino
- Medição e Registro Precisos de Termopar para Laboratório e Experimentos Científicos
- Container de Transporte com Controle de Temperatura de Precisão: Sensor PT‑100 e Arduino UNO
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Recuperação Eficiente de Amônia na Produção de Coque a Partir de Carvão Coqueável
- Garantindo Qualidade na Produção de Fundição: Práticas Comprovadas de Rastreabilidade
- Máquinas VMC: Aumente Produção e Eficiência com Soluções CNC de Precisão
- Máquinas de Medição por Coordenadas CNC de Taiwan – Precisão para Produção de Alta Qualidade
- Serviços de Inspeção CMM de Precisão em Taiwan – Garantia de Qualidade Global