



Aprimorando a Homogeneidade do Aço através de Lavagem com Argônio
Lavagem de Aços com Argônio
O processo de lavagem com gás é um método onde a lavagem do aço líquido no cadinho de vazamento é realizada através da injeção de gás inerte no banho de aço. O gás argônio (Ar) é preferido para lavagem, pois não é apenas inerte por natureza, mas sua solubilidade no aço também é muito baixa. A lavagem resulta da expansão do gás devido ao aquecimento e diminuição da pressão à medida que o gás sobe.
A lavagem com Ar do aço líquido é realizada para obter temperatura homogênea, composição homogênea e promover a reação de refino escória-metal. A lavagem com Ar do aço líquido é relatada como um excelente processo para flotação e separação de inclusões não metálicas.
Processo de Lavagem com Argônio
O aço líquido após a vazamento é estratificado no cadinho de vazamento devido às adições de ferro-ligas e do carburizador no cadinho de vazamento no momento da vazamento do aço. Este aço estratificado é agitado pela purga de gás Ar na estação de lavagem com Ar. A purga de gás Ar através do banho de aço líquido ajuda a gerar turbulência suficiente no banho para efetuar uma homogeneização térmica rápida. A agitação com Ar também aumenta a taxa de mistura para adições químicas. Diferentes variáveis para lavagem com argônio incluem taxa de purga de gás, quantidade de aço líquido (tamanho da carga), quantidade de superaquecimento disponível no aço líquido, quantidade de escória de arraste, quantidade de escória sintética ou composto de cobertura de cadinho adicionado, quantidade de mistura necessária para adições químicas.
Operadores e metalurgistas experientes reconhecem a importância de uma lavagem com gás Ar precisa e consistente no cadinho de vazamento. Aço limpo e boa fundibilidade na máquina de lingotamento contínuo (MLC) dependem de uma agitação de lavagem consistente e suave. Um bom sistema de controle de lavagem com Ar na estação de lavagem facilita taxas e durações de lavagem com argônio reproduzíveis e precisas.
O gás Ar pode ser introduzido no cadinho de vazamento através de uma lança refratária inserida profundamente pelo topo no banho de aço fundido ou através de um plugue de purga no fundo. A lança refratária superior pode ser do tipo 'T', 'Y' ou furo reto. O gás Ar introduzido via plugue de purga no fundo é o método mais eficaz de lavagem com gás do que um gotejamento de Ar no topo do banho através da lança superior. Normalmente, a operação de lavagem é realizada percolando gás Ar através do arranjo de plugue de purga poroso no fundo do cadinho de vazamento e o mecanismo de lança superior serve como meio de backup para lavagem do banho de aço líquido no caso de o circuito do plugue no cadinho estar temporariamente inoperante. A conexão de suprimento de gás ao cadinho de vazamento pode ser feita manualmente com sistema de acoplamento rápido ou é feita automaticamente quando o carro de transferência com o cadinho de vazamento colocado sobre ele chega à estação de lavagem. Atualmente, a maioria dos cadinhos é equipada com plugues de fundo para borbulhamento de argônio. Os dados com agitação superior com argônio resultam em um desempenho ligeiramente diminuído de abertura livre do cadinho.
Uma ilustração esquemática de uma montagem de plugue poroso no fundo do cadinho e diferentes tipos de plugues de purga porosos são mostrados na Figura 1.
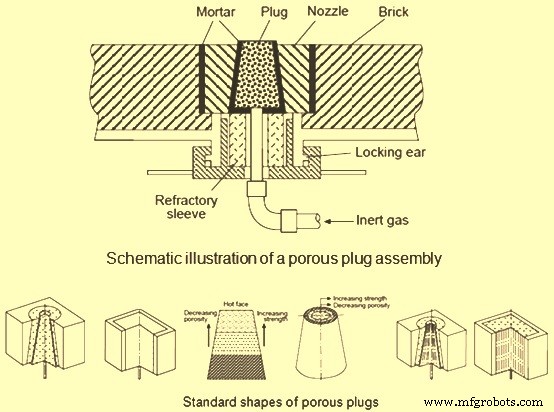
Figura 1: Montagem de plugue poroso e diferentes tipos de plugues porosos
A Figura 1 mostra formas padrão de 6 tipos de plugues porosos. Da esquerda para a direita, são plugues isotrópicos (nºs 1 e 2), plugues de componentes consistindo de fatiados (nº 3) e concêntricos (nº 4) e plugues capilares consistindo de cônicos (nº 5) e retangulares (nº 6).
Como pode ser visto na figura, os plugues porosos têm forma cônica ou retangular. O plugue de formato cônico é mais fácil de trocar no caso de o plugue desgastar antes do revestimento. Plugues retangulares são geometricamente compatíveis com os tijolos circundantes e podem ser usados com vantagem em casos onde a vida do plugue é comparável à do revestimento. O desempenho e a vida dos plugues isotrópicos podem ser melhorados produzindo o elemento em dois ou três componentes empilhados com inserções metálicas. A principal vantagem da chamada porosidade direcional ou plugue capilar é que o plugue pode ser feito do mesmo refratário denso do tijolo de revestimento, ou até mais denso. Isso resulta em maior resistência à compressão a quente, maior resistência à erosão e uma vida útil mais longa. Desvantagens dos plugues capilares são que eles são mais propensos a infiltração por aço líquido após perda de pressão do gás argônio.
Uma lavagem suave com Ar flutua inclusões não metálicas, pois as bolhas de gás Ar de alta pressão tornam-se os agentes transportadores que levam as inclusões não metálicas em direção à superfície da escória e ajudam na limpeza do aço líquido.
Condições que Prejudicam a Lavagem
Na lavagem com Ar usando plugue de purga no fundo, as seguintes condições podem prejudicar a capacidade de alcançar e manter a energia de agitação correta no cadinho de vazamento.
- Canalização do gás Ar resultando em taxa de lavagem menor que a esperada
- Vazamentos no sistema de suprimento de Ar
- Existência de contrapressão variável devido à condição mutável do plugue
- Possível erro na avaliação da taxa de agitação devido à espessura e consistência variáveis da escória
- Falta de registro em tempo real do histórico de lavagem em cada cadinho de vazamento
Estas condições podem ser custosas com os seguintes efeitos negativos.
- Consumo excessivo de gás Ar
- Baixa fundibilidade do aço (entupimento de bico) na MLC
- Remoção inadequada de inclusões de escória
- Ausência dos resultados de adições de alumínio (Al)
- Resulta em desgaste do refratário da linha de escória do cadinho
- Objetivos da lavagem com Ar podem não ser alcançados
- Oxigênio total mais alto no aço lavado
Para alcançar uma temperatura e composição homogêneas do banho, o aço no cadinho é mais frequentemente agitado por meio de borbulhamento de gás argônio a taxas moderadas de borbulhamento, por exemplo, menos de 0,6 Nm³/minuto.
Fundamentos da Lavagem com Argônio
Os fundamentos da lavagem com Ar, como outros processos de fabricação de aço, baseiam-se no controle de transporte de massa. Para controle de transporte de massa, uma corrente de convecção no sistema é necessária. A corrente de convecção é gerada devido à flutuabilidade do gás inerte introduzido no sistema, que é um sistema de alta temperatura (cerca de 1600 °C).
Para a maioria das reações escória-metal, as taxas são controladas principalmente pela transferência de massa dos reagentes e produtos através da interface escória-metal. Em sistemas lavados, como um banho de aço em um cadinho lavado por Ar, a área interfacial escória-metal é afetada pelo grau de agitação no banho de aço, que, por sua vez, é determinado pela potência de lavagem.
A homogeneização da temperatura e composição do banho por borbulhamento de gás é causada principalmente pela dissipação da energia de flutuabilidade do gás injetado. A relação termodinâmica descrevendo a potência de agitação efetiva de um gás foi derivada por Pluschkell. A seguir está a equação para a potência de agitação derivada da relação de Pluschkell.
e = 14,23 (VT/M) log [(1+H)/1,48 P]
Onde:
- e é a potência de lavagem em W/ton
- V é a vazão de gás em Nm³/minuto
- T é a temperatura do banho em Kelvin
- M é o peso do banho em toneladas
- H é a profundidade de injeção de gás em metros
- P é a pressão do gás na superfície do banho em atm
O tempo de agitação para alcançar 95% de homogeneização é definido como o tempo de mistura t.
Houve numerosos estudos experimentais e teóricos lidando com fenômenos de mistura em sistemas agitados a gás. A seguinte relação expressando o tempo de mistura, t (s), em termos da potência de agitação, e (W/ton), diâmetro do cadinho, D (m), e profundidade de injeção, H (m), foi obtida do trabalho de Mazumdar e Guthrie.
t (s) = 116 (e)⁻¹ᐟ³ (D²ᐟ³ H⁻¹)
Localização do Plugue de Lavagem
A localização do plugue de lavagem no fundo tem efeito nos tempos de mistura. O tempo de mistura é diminuído colocando o plugue de fundo fora do centro, por exemplo, no meio-raio. Um plugue de lavagem colocado no centro do fundo do cadinho gera um loop toroidal de fluxo de metal na parte superior do banho, enquanto uma zona morta é criada na parte inferior, resultando em tempos de mistura mais longos. Plugues de fundo excêntricos dão origem a extensa circulação de metal por todo o banho, evitando zonas mortas e levando a tempos de mistura mais curtos.
É interessante notar que a transferência de massa entre metal e escória é impedida quando o plugue de lavagem no fundo do cadinho está localizado fora do centro. Um plugue de lavagem localizado no centro resulta em maior emulsificação escória-metal com o aumento da vazão de gás. Plugue de lavagem excêntrico cria uma zona livre de escória, conhecida como olho, próximo à parede do cadinho de vazamento. Isso afeta a separação de partículas de escória da fase principal de escória e resulta em emulsificação diminuída. A escolha final da localização do plugue de lavagem no fundo do cadinho, portanto, parece ser determinada por qual aspecto da agitação é mais importante para uma determinada operação. Normalmente, uma solução de compromisso é adotada.
Processo de manufatura
- Guia Especialista de Materiais para Impressão 3D de Metal: Aço, Superligas, Titânio, Cobre e Alumínio
- Inconel vs Aço Inoxidável: Selecionando a Liga Certa para Aplicações de Alta Temperatura e Resistência à Corrosão
- Entendendo Graus de Aço Ferramenta: Tipos, Propriedades e Aplicações
- Otimização da Qualidade do Aço: Gerenciamento de Inclusões e Avanço na Produção de Aço Limpo
- O Papel do Nitrogênio no Desempenho do Aço
- Seleção Estratégica de Materiais: Protegendo Design, Custo e Longevidade
- Aço Ferramenta Resistente a Choque: Características e Aplicações Principais
- Aço Ferramenta Explicado: Propriedades-Chave e Aplicações na Construção e Manufatura
- Fatores-Chave para Selecionar o Grau Certo de Aço Ferramenta
- Aço Ferramenta: Tipos, Propriedades e Principais Aplicações Industriais