



Prevenção de Breakouts na Lingotamento Contínuo de Aço: Causas, Impactos e Soluções
Breakouts durante o Lingotamento Contínuo de Aço Líquido
Uma das falhas de processo mais catastróficas que podem ocorrer durante o lingotamento contínuo (LC) de aço líquido é o breakout (vazamento) do aço líquido. O breakout ocorre quando a casca solidificante do lingote se rompe ou rasga abaixo do molde. Existem várias razões pelas quais a casca sólida do lingote se quebra e permite que o aço ainda líquido contido em seu interior transborde e danifique os equipamentos da máquina de LC.
Impactos do Breakout
O breakout é o incidente mais prejudicial associado ao processo de lingotamento contínuo. Este incidente não é apenas muito custoso, mas também representa um sério risco de segurança para os operadores da máquina de LC. O breakout leva à paralisação do fio e resulta na perda de tempo de produção, juntamente com uma queda significativa no rendimento. Portanto, cada breakout causa uma perda econômica direta significativa. Para a restauração do fio da máquina de LC, normalmente requer um tempo de recuperação prolongado, envolvendo a remoção do material de aço derramado do interior dos equipamentos do fio e/ou a substituição da parte danificada do equipamento.
Prevenção e Detecção
Os breakouts podem ser evitados reduzindo a velocidade de lingotamento, proporcionando assim mais tempo de residência no molde para o aço solidificar. Para evitar a ocorrência de um breakout, é fundamental detectar a solidificação inadequada da casca de aço com antecedência, com tempo suficiente para reduzir adequadamente a velocidade da máquina de LC. Diversas abordagens têm sido adotadas para prever breakouts no processo de lingotamento contínuo.
Um breakout normalmente ocorre devido à parede da casca de aço ser muito fina para suportar a coluna de aço líquido acima dela. Isso é causado por uma condição que tem várias causas raiz, frequentemente associadas ao gerenciamento da transferência de calor. Fluxo inadequado de água de refrigeração para o molde de LC ou perturbação no sistema de spray de refrigeração do fio podem levar à remoção inadequada de calor do aço líquido em solidificação, fazendo com que a casca sólida engrosse muito lentamente. Se a taxa de extração do aço no fio for muito rápida, a casca pode não ter tempo suficiente para solidificar até a espessura necessária, mesmo com sprays de refrigeração aprimorados. Da mesma forma, o aço líquido de entrada pode estar muito quente e a solidificação final pode ocorrer mais abaixo no fio, em um ponto posterior no molde do que o esperado. Caso este ponto esteja abaixo dos rolos de endireitamento, a casca pode quebrar devido às tensões aplicadas durante o endireitamento.
Um breakout também pode ocorrer como resultado de irregularidades físicas ou danos à casca de aço ocorrendo dentro do molde de LC durante o período inicial de solidificação. Turbulência excessiva dentro do molde de LC pode causar um padrão irregular de casca que cresce anormalmente. Também pode aprisionar gotas de escória ou espuma dentro da casca de aço, o que reduz a resistência da parede.
Breakout por Aderência (Sticker Breakout)
Uma ocorrência comum é a aderência da casca de aço à superfície do molde de LC e seu rasgamento. A casca de aço restringida pelo molde de LC se rompe na porção do menisco, e o aço líquido flui para fora da porção rompida imediatamente sob o molde de LC. Este tipo de breakout é chamado de breakout por aderência (sticker breakout). Moldes modernos de LC com vários instrumentos e sistemas de controle computadorizados normalmente detectam a aderência no molde e reduzem temporariamente a velocidade de lingotamento para permitir que a parede recongele e cicatrize enquanto ainda é suportada no molde de LC. Se o rasgamento ocorrer próximo à saída do molde de LC ou for de gravidade inesperada, a casca de aço ainda pode falhar em um breakout uma vez que emerge da parede do molde. Os breakouts do tipo aderência são o principal tipo de breakout durante as operações de lingotamento contínuo. Uma das razões do breakout por aderência é a lubrificação deficiente no molde. A Figura 1 mostra a propagação da aderência no molde levando a um breakout.
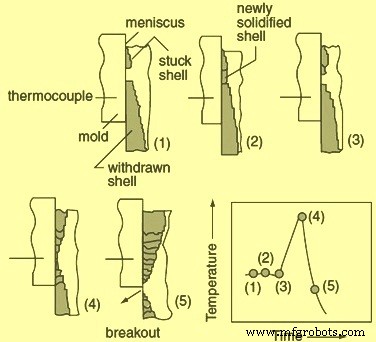
Figura 1: Propagação da aderência no molde levando a um breakout
Outras Causas de Breakout
Trincas também são motivo de breakouts. No caso de breakouts devidos a trincas, as porções finas da casca de aço causadas pelo atraso da solidificação nos cantos do aço lingotado ou marcas de oscilação rompem imediatamente sob o molde de LC.
Outra razão para breakout é o aprisionamento de espuma. Neste caso, a porção fina da casca de aço causada pelo atraso da solidificação devido ao aprisionamento de espuma rompe imediatamente sob o molde de LC.
À medida que o processo de lingotamento contínuo progrediu e amadureceu, a distribuição dos tipos de breakouts mudou dramaticamente de fenômenos relacionados à transferência de calor para a predominância atual de aderência ao molde. A porcentagem de breakouts do tipo aderência em relação ao total de breakouts normalmente varia entre 75% e 80%. A porcentagem de breakouts devidos a trincas geralmente varia de 15% a 20%, enquanto a porcentagem de breakouts devidos a aprisionamento de escória e espuma é geralmente em torno de 5%.
Embora o monitoramento contínuo da remoção de calor do molde possa fornecer um meio eficaz de detecção do desenvolvimento de condições de breakout, o tempo de resposta é normalmente insuficiente para indicar um fenômeno de rápida ocorrência como o rasgamento e rompimento da casca de aço.
Se o aço líquido de entrada estiver severamente superaquecido (superaquecimento muito alto), é preferível parar a máquina de LC do que arriscar um breakout. Além disso, aço líquido com contaminação de chumbo (Pb) pode formar um filme fino entre a parede do molde de LC e o aço, inibindo a remoção de calor e o crescimento da casca de aço, aumentando assim o risco de breakouts.
A temperatura de fase quente do molde de LC é crítica, pois tem-se observado que quando a temperatura de fase quente excede 350 °C, ocorre aderência do fio ao cobre. Além disso, nas modernas máquinas de LC de alta produtividade, a troca rotineira de cadinhos imersos e bicos de imersão submersa "em voo" é a prática normal durante operações normais. Estas operações transitórias inevitavelmente levam a períodos instáveis de velocidades de lingotamento e controle de nível do molde. Durante estes períodos, o processo de lubrificação do molde é severamente tensionado e aumenta a probabilidade de aderência.
No caso de certos graus de aços (por exemplo, aços de alto carbono) que geralmente são lingotados a temperaturas mais baixas devido às suas temperaturas de liquidus mais baixas, a aderência é frequentemente associada ao desempenho ruim dos pós de lingotamento. Isso também é verdade para aqueles graus de aços que devem ser lingotados a velocidades mais baixas por razões metalúrgicas.
Métodos de Detecção e Prevenção
A tarefa de detecção e prevenção de breakouts durante a operação de lingotamento contínuo é tão antiga quanto a própria tecnologia de lingotamento contínuo. Para este fim, vários métodos de medição foram desenvolvidos e utilizados. Estes consistem em medições de temperatura, força de atrito, força de extração, vibração e nível de ruído estrutural. Dentre estes métodos, a medição de temperatura por meio de termopares nas placas de cobre do molde é o mais confiável e o método preferido.
Sistemas de controle para reduzir efetivamente a frequência de breakouts foram desenvolvidos instalando instrumentação nos moldes de LC. Inicialmente, estas instrumentações baseavam-se em temperaturas diferenciais da água do molde. Este método foi posteriormente refinado calculando a relação de transferência de calor do molde usando os dados da água do molde. No entanto, com esta detecção era limitada a breakouts causados por um declínio progressivo na remoção de calor.
Posteriormente, quando os breakouts induzidos por aderência aumentaram e se tornaram predominantes, sistemas baseados em técnicas mais diretas foram desenvolvidos. Nestes técnicas, o atrito molde/fio é medido com acelerômetros, células de carga e extensômetros. Estes sistemas detectaram com sucesso alguns incidentes de aderência, mas também deram alguns falsos alarmes.
Os sistemas foram ainda modificados para monitoramento térmico localizado com sensores de fluxo de calor (termopares embutidos). Estes sistemas provaram ser um método mais eficaz de detectar e prevenir breakouts por aderência. Verifica-se que a detecção de aderência baseada em termopares em combinação com detecção de nível do molde por correntes de Foucault proporciona alta segurança contra breakout mesmo em altas velocidades de lingotamento.
Atualmente, o foco mudou e não está mais exclusivamente na detecção precoce de breakouts, mas também no monitoramento da dissipação de calor e do contato entre a casca de aço e o molde de LC. Portanto, não é incomum que moldes individuais de LC sejam equipados com um grande número de termossensores. Este grande número de sensores precisa de boa quantidade de cabos e acoplamentos e, portanto, requer investimentos substanciais. Também resulta em despesas consideráveis de manutenção.
Processo de manufatura
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Melhoria da Qualidade do Aço com Agitação Eletromagnética sem Contato na Lingotagem Contínua
- Moldes: O Componente Crucial na Lingotagem Contínua de Aço
- Metalurgia de Panela (Tundish): Otimizando a Transferência de Aço para Lingotagem Contínua
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas