



Testes Não Destrutivos Avançados para Qualidade e Confiabilidade do Aço
Testes Não Destrutivos de Aços
Os testes não destrutivos (TND) de aços são um grupo de técnicas de análise usadas para avaliar as propriedades de materiais, componentes ou soldas de aço sem causar qualquer dano a eles. As técnicas de TND são usadas para detectar e avaliar defeitos internos e superficiais (como imperfeições, descontinuidades e falhas, etc.) que podem causar falha sob as condições operacionais projetadas. Esses defeitos internos e superficiais podem ser áreas de menor integridade em comparação com outras partes do material de aço ou podem consistir na presença de trincas, vazios e outras imperfeições. O TND fornece resultados indiretos, porém válidos e, por definição, deixa o objeto de teste apto para seu uso pretendido.
Os termos exame não destrutivo (END), inspeção não destrutiva (IND) e avaliação não destrutiva (AND) também são usados para estas técnicas de teste. Como não há alteração permanente no material de aço testado pelas técnicas de TND, estas são consideradas muito importantes para inspeção de materiais. O TND economiza tempo e dinheiro na avaliação de produtos, solução de problemas e pesquisa.
As técnicas de TND constituem um tipo de trabalho altamente especializado que desempenha uma função crítica. Estas técnicas exigem o serviço de técnicos altamente especializados e qualificados que utilizam equipamentos e métodos sofisticados para avaliar áreas do componente de aço que são difíceis ou impossíveis de examinar a olho nu.
As técnicas de TND são usadas para detectar defeitos durante a fabricação e montagem, bem como defeitos desenvolvidos durante o serviço dos componentes de aço. No entanto, não é possível detectar todos os defeitos possíveis examinando um componente por TND. Além disso, no TND, não é o defeito que é detectado, mas o efeito resultante no material, como a modificação de propriedades físicas (atenuação ao ultrassom ou condutividade elétrica, etc.). As técnicas de TND não fornecem informação direta, mas indireta, que precisa ser interpretada. Algumas técnicas de TND são mais diretas e precisas que outras.
Existem diversas técnicas de TND que podem ser usadas para avaliar materiais, componentes ou soldas de aço. Todas as técnicas de TND compartilham vários elementos comuns, que incluem o seguinte:
- Existe alguma fonte de energia de sondagem ou algum tipo de meio de sondagem.
- Existe uma descontinuidade que deve causar uma mudança ou alteração do meio de sondagem.
- Existe algum meio de detectar a mudança.
- Existe algum meio de indicar a mudança.
- Existe algum meio de observar e/ou registrar esta indicação para que uma interpretação possa ser feita.
A adequação de uma técnica de TND para uma determinada aplicação é determinada considerando os elementos acima. A fonte de energia de sondagem ou meio de sondagem deve ser adequada ao objeto de teste e para detectar o defeito ou descontinuidade buscada. Se presente, um defeito ou descontinuidade deve ser capaz de modificar ou alterar o meio de sondagem de alguma forma. Uma vez alterado, deve haver alguma maneira de detectar essas mudanças. Essas mudanças no meio de sondagem pela descontinuidade devem formar alguma indicação ou ser registradas. Finalmente, esta indicação precisa ser revisada para que possa ser interpretada e classificar a descontinuidade.
Várias técnicas de TND foram desenvolvidas, cada uma com vantagens e limitações que a tornam mais ou menos apropriada para uma dada aplicação. Com a variedade de técnicas de TND disponíveis, é importante selecionar a técnica que forneça os resultados necessários. Uma combinação de diferentes técnicas de TND também pode ser aplicada para garantir que o material ou componente é adequado para uso.
Existem muitos métodos diferentes de TND de materiais e componentes de aço. Os métodos de TND mais comuns usados para avaliação de materiais, componentes ou soldas de aço são: (i) inspeção visual, (ii) inspeção por líquido penetrante, (iii) teste por partículas magnéticas, (iv) inspeção radiográfica, (v) teste ultrassônico, e (vi) teste por correntes de Foucault.
Inspeção Visual
A inspeção visual é a forma mais comum, primária, barata e antiga de exame de TND. Baseia-se na detecção de imperfeições superficiais usando o olho, não requer equipamento de teste especial (exceto auxiliares simples como lupa), e pode ser concluída mais rápida e economicamente. No entanto, devido à natureza subjetiva das inspeções visuais, a variabilidade dos resultados de inspeção é comum. Também não é possível detectar defeitos que não são visíveis aos olhos. Os três requisitos básicos para inspeção visual são: (i) boa visão para poder ver a descontinuidade que se procura, (ii) boa iluminação, o tipo correto de luz é importante, e (iii) experiência, para poder reconhecer a descontinuidade.
Inspeção por Líquido Penetrante
No método de inspeção por líquido penetrante, um penetrante colorido é usado para detectar defeitos superficiais pelo "sangramento" de um meio penetrante contra um fundo contrastante. O penetrante é aplicado na superfície pré-limpa do material de aço a ser testado e deixado por um período prescrito (tempo de permanência), enquanto a ação capilar o atrai para quaisquer defeitos superficiais. O excesso de penetrante é então removido e um revelador é aplicado. O revelador inverte a ação capilar e atrai o penetrante da falha. As indicações resultantes revelam a presença da falha para que possa ser vista visualmente e os defeitos podem ser observados e avaliados pelo técnico. A inspeção por líquido penetrante é mostrada na Fig. 1.
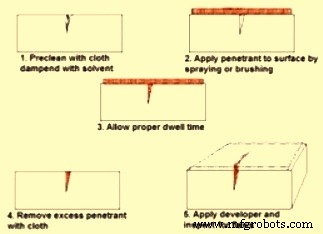
Fig. 1 Inspeção por líquido penetrante
Existem dois métodos pelos quais os penetrantes são classificados: (i) pelo tipo de indicação produzida, e (ii) o método de remoção. Os resultados dos testes por líquido penetrante também são exibidos de duas formas: visível e fluorescente. O tipo de penetrante visível produz uma linha ou indicação de tensão vermelha forte contra um fundo branco do revelador quando visto sob boas condições de luz branca. O penetrante fluorescente produz uma indicação fluorescente verde quando observado sob luz ultravioleta. Como o olho humano pode perceber mais facilmente uma indicação fluorescente do que uma visível, o uso de inspeção por penetrante fluorescente é um teste mais sensível.
O segundo método de classificação de penetrantes baseia-se na forma como o excesso de penetrante é removido da superfície de teste. Os penetrantes são laváveis com água, removíveis com solvente ou pós-emulsificáveis. Penetrantes laváveis com água contêm um emulsificador que permite que o penetrante seja enxaguado usando um jato de água de baixa pressão. Penetrantes de remoção por solvente requerem um solvente para remover o excesso de penetrante da superfície de teste. Penetrantes pós-emulsificáveis são removidos adicionando um emulsificador após o tempo de permanência do penetrante.
Este processo é simples, versátil e econômico e pode ser aprimorado usando corantes coloridos brilhantes ou fluorescentes. A única desvantagem é que só pode detectar defeitos superficiais.
Teste por Partículas Magnéticas
O teste por partículas magnéticas é usado para localizar descontinuidades ou defeitos superficiais e ligeiramente subsuperficiais em materiais ferromagnéticos como aços. Tais falhas presentes em uma peça magnetizada causam um campo magnético (fluxo) a deixar a peça. Se partículas magnéticas são aplicadas a esta superfície, elas serão mantidas no lugar pelo vazamento de fluxo para dar uma indicação visual. Embora vários métodos diferentes de testes por partículas magnéticas possam ser usados, todos dependem deste mesmo princípio geral. É um processo muito simples e econômico.
Um teste por partículas magnéticas é conduzido criando um campo magnético na peça a ser testada pela aplicação das partículas magnéticas na superfície de teste. O processo é feito tanto em campo, usando iokes magnéticos portáteis, quanto em oficina usando um banco magnético. O banco é mais eficiente para grandes volumes de trabalho.
O teste por partículas magnéticas de aço é geralmente realizado usando um certo tipo de eletroímã. Um eletroímã baseia-se no princípio de que existe um campo magnético associado a qualquer condutor elétrico. Tanto corrente alternada (CA) quanto corrente contínua (CC) podem ser usadas para induzir um campo magnético. O campo magnético criado por CA devido ao "efeito pele" é mais forte na superfície do objeto de teste. A CA também proporciona maior mobilidade das partículas na superfície do objeto, permitindo que se movam livremente para localizar áreas de vazamento de fluxo, mesmo que a superfície do objeto seja irregular. A CC induz campos magnéticos que têm maior poder de penetração e podem ser usados para detectar descontinuidades próximas à superfície.
Inspeção Radiográfica
A inspeção radiográfica é uma técnica baseada no uso de radiação eletromagnética de curto comprimento de onda passando através do material de aço. O método tradicional de radiografia é o processo de fazer um registro permanente em filme radiográfico de objetos de teste para detectar defeitos. É feito expondo o objeto de teste a raios X gerados eletricamente ou raios gama de uma fonte de radiação. A radiação da fonte passa pelo objeto e é registrada no filme radiográfico. O filme é processado e o filme processado (radiografia) é visto por técnicos qualificados que são capazes de detectar defeitos e anomalias de acordo com códigos e normas aplicáveis.
O princípio usado nesta técnica é que objetos de aço com áreas de espessura reduzida ou menor densidade de material permitem maior passagem das radiações, e portanto absorvem menos radiação. A radiação que atinge o filme após passar pelo material forma uma imagem de sombra na radiografia. Áreas de baixa absorção (escória, vazios e porosidade) aparecem como áreas escuras na radiografia, enquanto áreas de alta absorção (inclusões densas) aparecem como áreas claras.
Descontinuidades subsuperficiais que são prontamente detectadas por este método são vazios, falhas, inclusões metálicas e não metálicas, e trincas.
Avanços recentes na inspeção radiográfica incluem a radiografia digital, que não requer o uso de filmes caros e equipamentos de revelação.
Teste Ultrassônico
O teste ultrassônico (TU) é um método de inspeção que usa ondas sonoras de alta frequência (ultrassom) que estão acima da faixa de audição humana, para medir propriedades geométricas e físicas em materiais de aço. Este método usa ondas sonoras geradas eletricamente para penetrar através do objeto de aço a fim de detectar defeitos. Reflexão, refração e absorção sônica são então exibidas e registradas em uma tela de tubo de raios catódicos (CRT) para interpretação. Este processo requer significativamente mais habilidade e experiência para fornecer interpretações precisas.
Um dos principais benefícios do TU é que é considerado um teste verdadeiramente volumétrico. É capaz de determinar não apenas o comprimento e a localização de uma falha, mas também fornece ao operador informações sobre o tipo de falha encontrada. A principal vantagem do TU é que requer acesso a apenas um lado do material testado. Outra vantagem importante é que o TU detecta descontinuidades planares críticas, como trincas e fusão incompleta. O TU é mais sensível a descontinuidades que estão perpendiculares ao feixe de som. Como uma variedade de ângulos de feixe pode ser usada, o TU pode detectar laminados, fusão incompleta e trincas orientadas de tal maneira que a detecção com teste radiográfico não seria possível. O TU tem capacidade de penetração profunda.
Avanços em equipamentos de TU, incluindo array em fase e tecnologia tridimensional (3D), aumentaram muito a flexibilidade e adaptabilidade do TU para todos os tipos de trabalho de TND.
Teste por Correntes de Foucault
No teste por correntes de Foucault (TCF), uma bobina carregando corrente alternada é colocada próxima à superfície do espécime, ou ao redor do espécime. A corrente na bobina gera correntes de Foucault circulantes no espécime próximas à superfície e estas, por sua vez, afetam a corrente na bobina por indução mútua. Falhas e variações de material no espécime afetam a força das correntes de Foucault. A presença de falhas é, portanto, medida por mudanças elétricas na bobina excitadora. Tanto mudanças de tensão quanto de fase podem ser medidas, mas alguns instrumentos mais simples medem apenas as mudanças de tensão.
A força das correntes de Foucault produzidas depende da condutividade elétrica do espécime, permeabilidade magnética do espécime de teste, distância entre o espécime e a bobina, frequência CA usada na bobina excitadora, dimensões da bobina e do espécime, e presença de falhas. Grande parte do sucesso do teste TCF depende da separação dos efeitos dessas variáveis. A maioria dos instrumentos de correntes de Foucault requer calibração em um conjunto de espécimes de teste e a sensibilidade a falhas pode ser muito alta.
A técnica de teste por correntes de Foucault é usada para detecção de trincas, medição de espessura de material, medição de espessura de revestimento e medições de condutividade para identificação de material, detecção de danos por calor, determinação de profundidade de cementação, desgaste de sela, pitting, trincas transversais, abaulamentos por congelamento, fendas, amassados, monitoramento de tratamento térmico, classificação rápida de pequenos componentes para falha, variação de tamanho ou variação de material.
As correntes de Foucault são uma ferramenta útil para detectar danos por corrosão e outros danos que causam afinamento do material nas paredes de tubulações, como trocadores de calor e tubos de caldeiras. O método de correntes de Foucault é muito bom para defeitos superficiais e próximos à superfície, é sensível a pequenas trincas e outros defeitos e requer muito pouca preparação da peça. É limitado ao uso em materiais condutores, com a superfície acessível à sonda.
Processo de manufatura
- Guia Especialista de Técnicas de Polarização para JFETs: Alcançando Circuitos Estáveis e de Alto Desempenho
- Guia Especialista de Técnicas de Polarização para IGFETs
- Técnicas de Teste de Software: Tipos, Benefícios e Desvantagens
- Mark Carlos Eleito Presidente do Comitê E07 da ASTM sobre Ensaios Não Destrutivos
- O que é Teste Destrutivo e Suas Aplicações Críticas
- Teste Não Destrutivo (TND): Princípios, Aplicações e Benefícios para a Indústria
- Ensaios Não Destrutivos (END): Métodos Completos e Aplicações
- Domine a Ferraria: 16 Técnicas Essenciais do Iniciante ao Profissional
- Ensaios Não Destrutivos de Fundições: Garantindo Qualidade e Confiabilidade
- Como Testar Seu Alternador: Métodos Especializados para Resultados Confiáveis