



Avanços na Produção de Aço por Forno Elétrico a Arco: Inovações e Melhores Práticas
O desenvolvimento da tecnologia de produção de aço ocorre para atender a diversos requisitos, que podem ser classificados em quatro grupos:
- A tecnologia deve atender aos requisitos de processo para produzir diferentes graus de aço com qualidades requeridas.
- Deve atender aos requisitos econômicos para controlar o custo de produção de forma que os produtos sejam competitivos.
- Deve atender aos níveis de emissão estabelecidos por agências reguladoras.
- Deve atender aos requisitos de saúde e segurança para que operadores trabalhem sem perigos, estresse ou tensão.
Para entender o forno elétrico a arco (FEA), é necessário entender o que é um arco elétrico. Um arco é uma forma de descarga elétrica entre dois eletrodos, separados por pequeno intervalo (tipicamente ar normal). O exemplo mais conhecido é o raio. Quem já fez solda a arco também está familiarizado. Se conecta-se a peça ao lado negativo de uma fonte DC e um eletrodo ao positivo, toca momentaneamente o eletrodo e o afasta uma pequena distância, forma-se um arco estável e o calor é suficiente para derreter o eletrodo e soldar as peças. A mesma ideia é usada em escala maior no FEA.
Histórico e Desenvolvimentos Iniciais
A história da produção de aço por FEA não é muito antiga. É pouco mais de um século desde que o primeiro forno foi comissionado para fundir aço utilizando energia elétrica. O desenvolvimento inicial ocorreu, pois estas unidades tornaram possível atingir facilmente as mais altas temperaturas e garantir as melhores condições para produzir graus de aço ligado de alta qualidade e ligas. Desde então, grandes avanços foram feitos em equipamentos, tecnologia, prática de fusão, matérias-primas e produtos. Os avanços permitiram que o FEA competisse mais exitosamente com usinas integradas empregando tecnologia de forno de oxigênio básico (FOB). Hoje, o FEA tem contribuição substancial na produção mundial, embora ainda esteja longe da contribuição da tecnologia dominante FOB.
No século XIX, várias tentativas foram feitas para empregar arco elétrico para fusão de ferro. Sir Humphry Davy demonstrou experimentalmente em 1810, solda foi investigada por Pepys em 1815, Pinchon tentou criar forno eletrotérmico em 1853, e em 1878-79 Carl Wilhelm Siemens patenteou fornos elétricos de arco.
De Laval patenteou forno elétrico para fusão e refino de ferro em 1892 e Paul Heroult demonstrou fusão a arco de ferroligas entre 1888 e 1892. A tecnologia emergente foi colocada em uso comercial no início do século XX, quando geração ampla de energia elétrica relativamente barata começou. Em 1906, o primeiro forno de fusão a arco nos EUA foi instalado na fábrica Halcomb. Este forno "Old No. 1" de Heroult agora é monumento histórico da ASM na Station Square em Pittsburgh (Fig. 1).
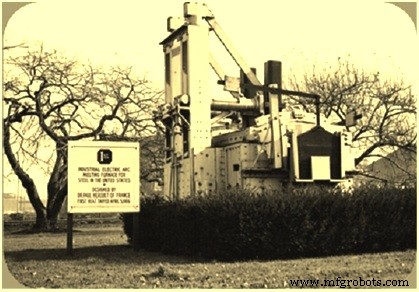
Fig. 1 O primeiro forno elétrico a arco Heroult
Inicialmente, a produção por FEA foi desenvolvida para graus especiais usando formas sólidas de alimentação como sucata e ferroligas. Materiais sólidos eram primeiramente fundidos por fusão direta a arco, refinados por adição de fundentes apropriados e sangrados para processamento adicional. FEAs também foram usados para preparar carbeto de cálcio. A tecnologia evoluiu de processo lento para fusão rápida que se aproxima da produtividade de um FOB.
Um corte esquemático transversal através de um forno de refino a arco Heroult é mostrado na Fig. 2. E é um eletrodo (apenas um mostrado), elevado e abaixado por cremalheira e pinhão R e S. O interior é revestido com tijolo refratário H, e K denota o revestimento do fundo. Uma porta em A permite acesso. O casco do forno repousa em balancins para permitir inclinação para sangria.
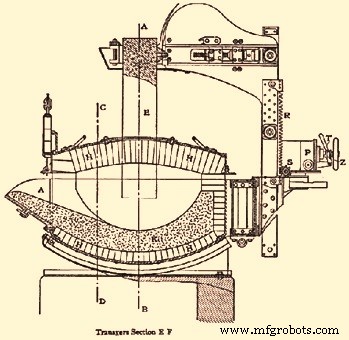
Fig. 2 Forno de refino a arco Heroult
Evolução da Tecnologia FEA
Desde o primeiro FEA industrial, o desenvolvimento foi rápido e houve aumento de dez vezes na produção de 1910 a 1920, com mais de 500.000 toneladas de aço produzidas por FEAs em 1920, embora ainda representasse pequena porcentagem da produção global. Fornos de primeira geração tinham capacidade entre 1 e 15 toneladas. O FEA tinha conversores Bessemer/Thomas e fornos Siemens-Martin (forno aberto) como fortes concorrentes inicialmente. Mas seu nicho era produção de aços especiais requerendo alta temperatura, fusão de ferroligas e longos tempos de refino.
O FEA é uma fase padrão no processo de produção de aço. Ao longo dos anos, evoluiu dinamicamente e adotou métodos eficientes, competitivos e sustentáveis, e a produção global de aço por FEA está aumentando. Muitos países que não podem produzir ferro pela rota tradicional (alto-forno-FOB) estão adotando a rota FEA. Uma das principais razões é a não-disponibilidade de coques metalúrgicos e fácil disponibilidade de energia de baixo custo devido à acessibilidade de combustível barato. Usinas usando tecnologia FEA são conhecidas como mini-mills e esta indústria é a maior recicladora de sucata de aço.
Embora FEAs fossem amplamente usados na Segunda Guerra para produção de aços ligados, foi só depois que a produção elétrica começou a expandir. O baixo custo de capital para mini-mill permitiu estabelecimento rápido em cenário global devastado pela guerra, e permitiu competir com sucesso com grandes siderúrgicas para produtos longos de baixo custo (aço estrutural, vergalhão, arame) no mercado.
Quando a Nucor, agora uma das maiores produtoras dos EUA, decidiu entrar no mercado de produtos longos em 1969, escolheu iniciar mini-mill com FEA, logo seguida por outros fabricantes. Enquanto a Nucor expandia rapidamente no leste dos EUA, organizações que a seguiram concentraram-se em mercados locais de produtos longos, onde o FEA permitia variar produção conforme demanda local. Este padrão também foi seguido globalmente, com produção FEA primariamente para produtos longos, enquanto usinas integradas (rota AF-FOB) concentravam-se em produtos planos (chapa, tira, placa grossa). Em 1987, a Nucor decidiu expandir para produtos planos, ainda usando FEA.
O aumento da produção e tecnologia FEA globalmente deve-se a:
- Descontinuação do processo de forno aberto como processo competitivo.
- Desejo de afastar-se dos grandes custos de capital e operacionais da siderurgia integrada em larga escala para mini-usinas menores, menos intensivas em capital.
- Melhoria muito rápida em tecnologia elétrica, reduzindo custos de equipamentos elétricos de grande escala e permitindo controle muito melhorado de dispositivos elétricos.
- Disponibilidade pronta de sucata em muitos países combinada com forte pressão social para reciclagem de metais.
- Disponibilidade crescente de fontes alternativas de ferro, especialmente de países em desenvolvimento.
- Uso de ferro-gusa e oxicombustíveis nos FEAs.
- Vasta melhoria na operação, controle, eficiência e qualidade do produto da tecnologia FEA.
O crescimento da produção FEA foi acompanhado por várias melhorias tecnológicas que permitiram grandes reduções nos requisitos de energia e melhorias na eficiência energética, produtividade e ambiente de trabalho. Estas melhorias proporcionaram várias vantagens: operação estável do arco, baixo consumo de energia, baixo consumo de eletrodos, menos quebras de eletrodos, menor força aplicada aos eletrodos e braços, e menores perturbações na rede.
O processo FEA dependia exclusivamente da energia elétrica até que energias químicas tornaram-se suplementares para reduzir custo de conversão através de produtividade melhorada. No entanto, o gerenciamento eficiente de energias elétrica e química é combinando controle dinâmico eficiente do arco com injeção balanceada de oxigênio e carbono para aumentar produtividade. Usinas FEA frequentemente usam mistura de ferro reduzido direto (FRD)/ferro briquetado a quente (FBQ)/FRD quente e sucata reciclada e materiais à base de carbono como agentes de espumação de escória e carburizantes. Conforme requisitos de redução de consumo de energia e emissões de gases de efeito estufa, antracito e coque metalúrgico tradicionais são substituídos por materiais à base de carbono e agora fontes alternativas como pneus de borracha fim de vida e plásticos reciclados também substituem parcialmente materiais convencionais.
Melhorias no Projeto dos FEAs
Muitas melhorias tecnológicas no projeto foram feitas para redução dos tempos sangria-a-sangria (tap-to-tap). Incluíram:
- FEAs de ultra-alta potência (UHP), com altas tensões secundárias e arco mais longo. Esta inovação teve papel decisivo na redução acentuada do tempo tap-to-tap e aumento da produtividade. O primeiro forno UHP foi instalado nos EUA em 1963. O forno de 135 t era equipado com transformadores de 70-80 MVA, potência específica de 520-600 kVA/t. Devido ao sucesso, tornaram-se populares rapidamente e a potência específica aumentou para 1000 kVA/t.
- Braços de eletrodo de alta condutividade em design de caixa revestida de cobre.
- Sistema de controle de eletrodo de última geração.
- Várias aberturas no forno para uso extensivo de fontes de energia alternativas.
- Projeto de construção pesada para sustentar condições severas permitindo movimentos muito rápidos e operações seguras.
- Design de casco dividido (split shell) para facilidade de manutenção e redução do tempo de manutenção.
- Painéis de resfriamento de cobre ou combi com fluxo de água de alta velocidade.
- Sistemas de alimentação contínua para FRD/FBQ/FRD quente resultando em redução do tempo de carregamento.
- Mais entrada de calor na área fria de sangria excêntrica de fundo (EBT) devido a projeto especial de sistema de queimador EBT.
- Alta flexibilidade e eficiência de operação com aplicação de porta de escória fechada.
- Operação de manutenção fácil para projetos especiais como sistema de elevação de teto, sistema de travamento do forno.
- Entrada de energia química adicional baseada em carbono, combustível e oxigênio usada como substituto da energia elétrica.
- Design de regulação para eletrodos – Tipicamente, o conjunto eletrodo/braço/mastro/cabo pesa 20 t. Movido verticalmente para controle por cilindro hidráulico no mastro. Como o comprimento do arco depende do nível variável de sucata ou líquido sob o eletrodo, é necessário controle automático da posição (sistema de regulação). O sistema influencia muitos aspectos importantes: entrada de energia, corrente média, estabilidade do arco, padrão de fusão da sucata, perdas para painéis refrigerados, consumo de energia, eletrodos e refratários. Todos parâmetros interrelacionados de forma complexa e há muitas diferenças de opinião sobre estratégias de controle "ótimas".
- Alcançar melhor balanço energético e térmico dentro do forno devido à injeção multiunidade.
Principais Desenvolvimentos na Tecnologia FEA
Algumas das principais melhorias tecnológicas nos últimos quarenta anos:
- Prática de escória espumante – Na produção FEA, a fusão progressiva da sucata aumenta a transferência de calor irradiante do arco para as paredes. Cobrindo o arco com camada de escória, o arco é protegido e mais energia é transferida para o banho. A espumação durante este período é benéfica. A eficácia depende de basicidades da escória, teor de FeO, temperatura e disponibilidade de carbono para reagir com oxigênio ou FeO. Escória espumante reduz danos refratários e perda de calor da região do arco. Economia líquida estimada em 6-8 kWh/t.
- Sopro de oxigênio no banho – Sopro de oxigênio no aço líquido libera calor, pois a reação com carbono, silício, ferro é exotérmica. Nestes condições, tempo de fusão reduz e produtividade aumenta. Devido à liberação de calor, consumo de eletricidade, eletrodos e refratários diminui. No passado, com consumo de oxigênio < 10 m³/t, operações de lança eram manuais com lança consumível. Operações modernas usam lanças automáticas e a maioria usa lanças não consumíveis, refrigeradas a água. Muitas também têm capacidade de injetar carbono.
- Operação de calcanhar quente (hot heel) – Cerca de 15-20% de metal e certa quantidade de escória ficam no fundo após cada sangria. O resto da escória é removido sobre o vertedor. Isso auxilia na fusão de nova carga sólida e permite sangria praticamente livre de escória. Resulta em economia de ferroligas e eficiência energética.
- Sangria excêntrica de fundo (EBT) – Reduz tempos de sangria, perdas de temperatura e arraste de escória para o cadinho. Economia de eletricidade estimada em 12-15 kWh/t. Sangria livre de escória resulta em alto rendimento de aditivos de liga e alta vida do refratário do cadinho.
- Prática de pós-combustão – Gás CO gerado durante descarburização é queimado com injeção de oxigênio de lanças dentro do forno. A energia liberada é usada para aquecer o banho diretamente ou pré-aquecer material de entrada. Sistema específico de controle instalado em duas plantas no México e EUA levou a reduções de 2% e 4% no consumo de eletricidade, 8% e 16% em gás natural, 5% e 16% em oxigênio, e 18% e 18% em carbono carregado e injetado.
- Injeção de carbono – Benefícios: (i) para prática 100% sucata ou quando carbono do banho é insuficiente para produzir CO para espumação, a injeção é benéfica; (ii) oxidação do carbono produz CO que na pós-combustão gera energia térmica. Nota: injeção de carbono requer injeção de oxigênio para iniciar oxidação.
- Monitoramento e controle de gases de chaminé – Taxa de recuperação de energia química dos gases de escape pode ser aumentada em 50% ajustando níveis de injeção de oxigênio para pós-combustão baseada em leituras em tempo real de CO e CO₂, em vez de valores pré-definidos. Economia de eletricidade estimada em 12-15 kWh/t.
- Queimadores oxicombustíveis – Podem ser instalados para reduzir consumo de eletricidade substituindo por oxigênio e combustíveis hidrocarbonetos. Introduzidos para melhorar taxas de fusão e distribuição de calor mais uniforme. Reduz consumo total de energia por tempos de aquecimento reduzidos, aumenta transferência de calor durante refino, facilita espumação de escória, aumentando eficiência de uso de oxigênio e carbono injetado. Cuidado: uso incorreto pode aumentar consumo total e geração de gases de efeito estufa. 2-3 kWh/t de energia podem ser economizados para cada minuto de tempo de aquecimento reduzido. Economia de 35-40 kWh/t com taxas típicas de injeção de 18 Nm³/t.
- Pré-aquecimento de sucata – Sistemas utilizando calor dos gases de escape foram desenvolvidos, alguns baseados em sistemas de balde em batelada e outros em sistemas de eixo contínuo. Com sistema de eixo único, até 77 kWh/t de energia elétrica podem ser economizados. Sistema de eixo tipo "finger" permite economia até 110 kWh/t, aproximadamente 25% da entrada elétrica.
- Eliminação de fontes de radiação na sucata – Sucata comprada deve passar por detecção de radiação para evitar aço produzido tornar-se propenso a radiação. Toda sucata entrante passa por equipamento "Exploranium". Sucata sinalizada como alto risco passa por varredura adicional com detectores manuais. Segunda varredura com "Exploranium" antes da entrega à aciaria e varredura final em cada carga de ímã. Detectores de casa de bolsas definem se material radioativo foi fundido.
- Carregamento de FRD quente – Carregar FRD quente a temperaturas até 600 °C em vez de frio resulta em redução de energia de fusão de 150 kWh/t. Outros benefícios: produtividade aumentada, diminuição de elementos tramp, espumação de escória melhorada, aumento de carbono na carga.
- Carregamento de ferro-gusa – Carregar ferro-gusa no FEA junto com injeção de oxigênio reduz consumo de energia elétrica por utilização de energia química. Reduz tempo tap-to-tap, consumo de carbono e eletricidade.
- Transformadores de ultra-alta potência – Economia estimada de 1,1 kWh/t para cada MW de aumento. Consumo caiu 11 kWh/t e 22 kWh/t respectivamente para duas linhas quando tensão operacional aumentou de 600 V para 660 V em um forno e de 400 V para 538 V em outro.
- Elétrica do forno – Grandes melhorias em controle e eficiência devido a fontes de alimentação com tensões operacionais mais altas.
- Controles do forno – Resulta em 14% de redução no consumo de eletricidade. Adicionalmente, 6% de redução no consumo de gás natural.
- Controle de processo melhorado (redes neurais) – Pode reduzir consumo além do alcançado por sistemas clássicos. Redes neurais ou sistemas de "lógica difusa" analisam dados e emulam o melhor controlador. Para FEAs, primeiros sistemas de "lógica difusa" foram desenvolvidos usando fator de potência e uso de potência para controlar eletrodos no banho. Economia estimada de 30 kWh/t, valores podem variar com características de sucata e forno.
- Agitação de fundo / injeção de gás de agitação – Em fornos convencionais há pouca turbulência elétrica natural. Devido à ausência de agitação, pedaços grandes de sucata levam muito tempo para fundir e podem requerer lança de oxigênio. Agitação com argônio ou nitrogênio elimina gradientes de temperatura e concentração, encurta tempos tap-to-tap, reduz consumo de refratários, eletrodos e energia, e melhora rendimento de ferro e ligas. Com introdução de tecnologia de agitação, há economia de eletricidade entre 12 a 24 kWh/t.
- Forno a arco de corrente contínua (CC) – Representa conceito diferente. A maioria é com eletrodo único onde corrente flui do eletrodo de carbono para ânodo montado no fundo. Redução de consumo de eletrodos de 50-60% é benefício maior comparado a forno trifásico convencional. Níveis de ruído menores. Custos de manutenção menores alegados e custos de refratário menores para paredes laterais mas maiores para fundo. Requer adição de eletrodo de fundo (ânodo), reator CC e tiristor, que adicionam custo. FEAs CC além de baixo consumo de energia e eletrodos garantem excelente homogeneização térmica e metalúrgica do aço líquido. Também há efeito de agitação aumentado do arco CC que suporta este processo. Comparado a FEAs CA, causam menos perturbações na rede e podem ser conectados a redes fracas. Economia líquida sobre FEAs CA antigos estimada em 85-90 kWh/t. Comparado a novos FEAs CA, economia limitada a 10-20 kWh/t.
- Recuperação de calor residual para FEA – Para FEA fundindo 150 t/carga de FRD com tempo tap-to-tap de 49 min e potência ligada de 40 min, aproximadamente 130 kWh/t de energia podem ser recuperados (eficiência 30%). Se energia recuperada usada para geração com vapor saturado, 2,8 MWh/ano de eletricidade podem ser gerados. Se com vapor superaquecido, 15,1 MWh/ano.
- Inversores de frequência variável ou acionamentos de velocidade ajustável – Consumo total de energia dos ventiladores pode ser reduzido em 67%. Economia estimada de 16,5 kWh/t.
- Forno CC de casco duplo (Twin shell) – Pode resultar em economia de 15-20 kWh/t.
- Forno CONARC – Combina vantagens tecnológicas do FEA com processo de sopro convencional. CONARC reflete combinação de CONversor e ARCo. Processo dividido em duas fases: fase de conversor (sopro de oxigênio através de lança superior para descarburizar) e fase FEA (energia elétrica aplicada para fundir material sólido e superaquecer banho à temperatura de sangria).
- Tecnologia de injeção de polímeros – Processo patenteado que substitui parcialmente coque por polímeros, incluindo borracha (pneus usados), como injetante de carbono alternativo para produzir escória espumante. Benefícios: (i) redução de consumo elétrico específico ~3%, (ii) redução de injetante de carbono ~12%, (iii) aumento de produtividade (t/min) ~4%, (iv) níveis de FeO da escória mantidos na faixa requerida, (v) redução de emissões de NOx, CO e SO₂.
FEA com Pneus de Borracha e Plásticos
Um estudo conduzido pela OneSteel's Sydney Steel Mill em colaboração com UNSW em testes de laboratório sobre uso de pneus de borracha em FEA para otimização de escória espumante desenvolveu e comercializou sistema de engenharia através de testes em planta para FEAs injetar misturas de borracha de pneus fim de vida e coque como agentes de espumação. O método resultou em benefícios como aumento de volume e espumosidade da escória, incluindo melhoria na eficiência energética elétrica devido a arco mais longo e transferência de calor melhorada do arco para o aço, bem como diminuição de perda de calor através da escória e paredes laterais. FEAs usando tecnologia de injeção de polímeros (PIT) também podem esperar melhorias em rendimento, consumo de oxigênio injetado, consumo de refratários e eletrodos, e desgaste do sistema de injeção. A tecnologia de injeção de borracha (RIT) tornou-se processo padrão nas usinas FEA de Sydney e Laverton da OneSteel e alcançou marcos significativos com 40.720 sangrias com injeção de borracha, 13.721 t de coque reduzido/substituído e redução na injeção devido a controle de FeO e dimensionamento consistente, e 1.128.486 pneus de passageiro equivalentes usados. O aço verde resultante de velhos pneus e plásticos não produz resíduos ou fumos tóxicos.
Processo de manufatura
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Como a Tecnologia Impulsionada por Startups Drive Inovação e Crescimento
- Explorando os 7 Tipos Principais de Tecnologia
- Serra Circular Elétrica Profissional para Corte Preciso
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Soldagem a Arco Elétrico: Definição, Equipamentos, Tipos, Vantagens e Desvantagens
- O Futuro dos Veículos Autônomos: Tecnologia, Desafios e Inovações