



Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
O forno a arco elétrico (FAE) constitui o principal processo na siderurgia baseada em sucata/DRI (ferro reduzido diretamente) e a segunda rota de produção de aço mais importante em termos de produção global de aço. É o principal processo para reciclagem de sucata ferrosa. Foi inventado em 1889 por Paul Héroult. Inicialmente, era usado principalmente para a produção de aços especiais, mas se estabeleceu como um dos principais processos siderúrgicos na última parte do século XX.
Em comparação com a rota alto-forno/conversor a oxigênio (BF-BOF), a rota FAE reduz o consumo de energia em até 61% e as emissões de carbono em cerca de 77%. A eficiência e a produtividade do processo melhoraram dramaticamente com a introdução de melhorias técnicas, tais como: (i) maior uso de oxigênio, carbono e outras fontes de energia química, (ii) escória espumante e (iii) pós-combustão de monóxido de carbono. No entanto, permanece um potencial considerável para otimização adicional. Isso fica evidente na diferença entre a demanda teórica de energia de cerca de 400 kWh por tonelada para fusão e aquecimento da sucata e o consumo médio real dos FAEs atuais, que é de cerca de 375 kWh/t de energia elétrica e uma quantidade similar de energia química, resultando em uma eficiência total de cerca de 50%.
Atualmente, os FAEs operam com tensões de arco e correntes secundárias aumentadas para aumentar a produtividade. Entradas de potência de até 300 MVA são alcançadas. Operar com tal alta potência de arco exige um controle preciso do processo de fusão. Um arco que irradia sua alta potência para as paredes do forno causa danos enormes. Evitando esse comportamento indesejado, os tempos de parada são mantidos baixos e a alta produtividade do forno é mantida. Para atingir esse objetivo, deve ser implementado um controle de potência em malha fechada. Tal controle precisa reagir a eventos no progresso da fusão, especialmente a paredes do forno não cobertas por sucata ou práticas adequadas de escória espumante. O ponto crucial é obter esse tipo de informação sobre o processo.
Desafios de Medição e o Papel da Modelagem
Os parâmetros necessários para análise e otimização do processo, em muitos casos, não podem ser medidos diretamente devido às condições severas dentro do forno. Por exemplo, a temperatura e a composição do banho e da escória só podem ser determinadas por medições pontuais e potencialmente com algum atraso causado pela análise da amostra. Embora métodos para medição direta e contínua estejam sendo desenvolvidos, ainda não estão disponíveis para a maioria dos fornos. Além disso, ensaios industriais para avaliar estratégias de otimização podem ser inviáveis devido a custos proibitivos ou preocupações de segurança. Portanto, modelos matemáticos são uma fonte valiosa de informação sobre parâmetros de processo desconhecidos. Simulações também podem ser usadas como alternativa mais barata, rápida e segura para ensaios industriais. Para o FAE, uma ampla gama de modelos foi desenvolvida com diferentes propósitos e abordagens.
O FAE pode ser descrito como um reator químico que utiliza eletricidade para transformar sucata em aço líquido. A tendência no desenvolvimento de FAEs é obter maior produtividade aumentando a tensão do arco e alcançando correntes maiores para fundir sucata mais rápida e eficientemente. No entanto, tensões e correntes mais altas podem causar danos tremendos ao refratário do forno se os arcos não forem cobertos por escória. A forma comum de controlar a fusão atualmente é controlar o toque do transformador com base na entrada de energia. Isso significa que nenhuma informação on-line é usada para controlar o processo e os operadores ajustam manualmente o ponto de ajuste com base em diagramas operacionais.
A crescente complexidade do processo FAE, combinada com demandas crescentes de produtividade e redução de impacto ambiental, exige estratégias de controle que considerem a dinâmica do sistema, requerendo adaptação dos pontos de operação estáticos em tempo real. Além disso, quando a produtividade aumenta, o operador precisa tomar decisões mais rápidas. No processo FAE "state-of-the-art", a automação é necessária para auxiliar o operador.
Soluções de Automação Convencionais e Avançadas
A automação convencional do FAE visa principalmente: (i) automação do regime elétrico, (ii) automação do regime térmico e (iii) posicionamento dos eletrodos do FAE. Um sistema moderno e poderoso de controle de processo garante operação segura e amigável mesmo sob condições difíceis. Proporciona alta confiabilidade e disponibilidade para um processo suave.
As soluções de automação na siderurgia FAE são ideais para FAEs novos e existentes de qualquer tamanho. Otimizam a produção de uma ampla gama de ligas de aço, incluindo aços carbono, inoxidáveis e especiais, acomodando razões variáveis de carga de sucata, DRI e ferro gusa. Isso leva a menos etapas de correção no tratamento do aço, número mínimo de heat downgrades e aderência exata a cronogramas de produção apertados como base para entrega just-in-time às unidades de processamento downstream.
O controle de processo automatizado baseia-se em várias medições em tempo real, como temperatura no sistema de refrigeração, som do forno, distorção harmônica na corrente, vibração do vaso do forno e análise de gases de escape. O uso de controle automatizado pode levar à redução do tempo de potência ligada, otimização do carbono injetado, estabilização do arco e redução do tempo de potência desligada.
Considerando a grande complexidade dos procedimentos específicos para siderurgia em FAE, a operação complexa desse agregado tecnológico implica a cobertura sistemática das etapas: (i) quantificar e manter um certo estado tecnológico prescrito (estado de inércia) para o agregado, alcançável através de automação normal convencional, e (ii) automação complexa do FAE, que se baseia no controle dos processos para obter a função objetivo de critério máximo de acordo com o modelo matemático.
A solução de automação do FAE combina as vantagens de sistemas de automação baseados em CLP (controlador lógico programável) — como qualidade e estabilidade comprovadas, baixos custos de hardware, escalabilidade granular, controle de processo confiável, operação amigável, visualização clara e ferramentas de engenharia poderosas — com soluções tecnológicas específicas adaptadas às necessidades da planta.
Automação Básica e Interface Homem-Máquina (HMI)
A automação básica usa sistemas baseados em microprocessadores de alta velocidade para controles tecnológicos e sequenciais. O sistema é dividido em várias unidades de automação, coordenadas para executar as tarefas necessárias. Cada unidade é conectada à periferia elétrica associada, normalmente usando conexão I/O remota, para sensoriamento e atuação. A tarefa de operação e monitoramento através de IHM (interface homem-máquina) é preparar a quantidade crescente de informação sobre o processo de forma que o operador receba uma representação clara e fácil de entender da planta. O sistema IHM suporta operação simples e sistemática do FAE.
O sistema de controle de processo do FAE no Nível 1 inclui automação básica e funções de controle tecnológico para permitir a produção de aço em FAE de forma eficaz e segura. Uma configuração IHM amigável e redundante, combinada com a aplicação de dispositivos de controle fail-safe de última geração, garante alta disponibilidade do sistema de automação. Características típicas incluem:
- Perfis ajustáveis — O conceito geral de automação permite definir esquemas de produção individuais para troca de toque do transformador, toque do reator, curvas de controle de eletrodos, queimadores, RCBs (queimadores combinados de refino) e injetores, minimizando ações do operador.
- Estrutura modular — Soluções padrão altamente desenvolvidas facilitam a implementação de lógica e comunicação com sistemas externos, como pátio de sucata, sistema de despoeiramento, manuseio de materiais, injeção de carbono/cal, controle de escória espumante, sistema analisador de gases de escape e usina de energia.
- Diagnóstico de sistema e processo — Funções de diagnóstico como monitoramento de condição, relatórios por heat/dia/mês e registro de tendências suportam operação confiável e sem problemas.
- Simulação de software — Todas as funções implementadas são simuladas segundo regras operacionais específicas. Isso abrange, por exemplo, estação hidráulica, movimentos e operações de processo. A simulação do ciclo completo do heat verifica a funcionalidade correta do software de automação.
Equipamentos de Medição de Última Geração
Soluções modernas avançadas também usam equipamentos de medição de última geração. Equipamentos típicos, como lança manual de temperatura/Celox, são ferramentas padrão na siderurgia elétrica. Para melhorar ainda mais o desempenho do FAE, alguns sistemas de medição que podem ser usados são: (i) medição de temperatura sem contato, (ii) sistema contínuo de análise de gases de escape do FAE e (iii) uso de sistema robótico para medição de temperatura, Celox e coleta de amostras.
O novo sistema de medição de temperatura sem contato, totalmente integrado à tecnologia RCB, fornece um método perfeito para prever o tempo exato de vazamento durante a potência ligada. A temperatura medida é avaliada com modelos de controle para resultados repetíveis e processo consistente. O sistema inclui três funções principais: (i) modo queimador — durante tempos de potência ligada, pode ser usado como queimador para pré-aquecer a sucata com várias configurações de potência; (ii) modo lança — o sistema muda para fornecer um fluxo de oxigênio supersônico assim que a sucata é aquecida ao ponto onde ocorre reação entre carbono, ferro e oxigênio; (iii) modo temperatura — o sistema muda do modo lança quando um nível definido de homogeneização da fase líquida é atingido, e o ciclo de medição de temperatura pode começar. A Figura 1 mostra o esquema do sistema de temperatura RCB.
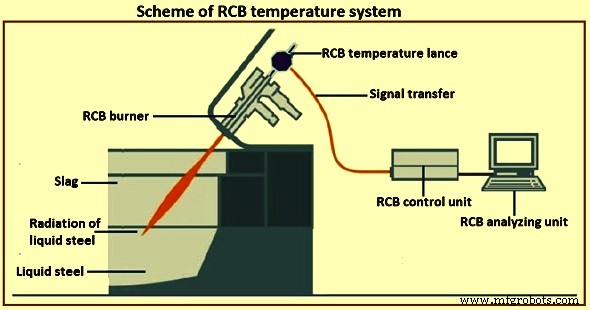
Figura 1 Esquema do sistema de temperatura RCB
Com esse método, não há necessidade de lanças para medição de temperatura. Isso resulta em alto nível de segurança para operadores e redução de custos de consumíveis. O consumo de energia diminui. O sistema permite previsão exata do vazamento com benefícios incluindo: (i) aumento da produtividade através de redução de potência desligada, (ii) resultados repetíveis para processo consistente, (iii) redução de custos operacionais e de consumíveis, e (iv) redução no consumo de energia com vazamento preciso.
O sistema contínuo de análise de gases de escape do FAE é uma solução para medição de gases de escape, que realiza análise contínua e totalmente automática. O dispositivo de amostragem é colocado no duto primário de gases de escape refrigerado a água. Os gases são analisados continuamente durante potência ligada e, durante potência desligada, purga e limpeza automáticas da sonda são realizadas. Assim, o sistema permite operação quase livre de manutenção, mesmo sob condições extremamente quentes, corrosivas e com poeira na posição de amostragem logo após o cotovelo do FAE.
Automação em Níveis Superiores e Controle de Eletrodos
O sistema de automação normalmente tem estrutura modular. Cobre todos os níveis, desde controle básico da planta (Nível 1) até integração com funções de rastreamento de produção e gerenciamento de ordens de fabricação em andamento (Níveis 3 e 4). Módulos específicos de controle de processo otimizam operações e fornecem suporte essencial a trabalhadores do chão de fábrica e tecnólogos de processo. Os sistemas de automação de linha de negócios podem ser combinados com soluções tecnológicas de ponta para otimização de economia de energia e produtividade. Além disso, as soluções empregam sensores inovadores, que trabalham junto com modelos de controle sofisticados para controle dinâmico em tempo real.
O controle de processo do FAE fornece solução totalmente automática, ponta a ponta, para controle de eletrodos em FAE trifásico. Regula e ajusta dinamicamente o arco elétrico e faz o uso mais eficiente dos eletrodos. A solução baseia-se em inteligência artificial para otimizar o processo de fusão. Inclui também módulo de controle de fusão com programas de fusão para garantir reprodução precisa do processo e máxima produtividade do forno. O controle de eletrodos e suas unidades adicionais podem ser integrados a qualquer ambiente e arquitetura de sistema. Existem três sistemas básicos de controle para controle de processo no FAE: (i) sistema de controle de eletrodos, (ii) sistema de controle de escória espumante e (iii) sistema de fusão de sucata baseado em condição.
Sistema de Controle de Eletrodos
É o sistema de controle chave para FAE. Abordagens para controle de potência automatizado normalmente baseiam-se em avaliações de corrente e tensão do arco. Outras técnicas de medição frequentemente não são aplicáveis devido às condições extremas no ambiente do forno.
O sistema de controle de eletrodos é um sistema de controle em malha fechada. A tarefa básica é controlar a posição dos eletrodos, mais especificamente manter o ponto de operação elétrico. O desempenho dessa tarefa básica afeta principalmente vários KPIs (indicadores-chave de desempenho) da aciaria, como consumo específico de energia elétrica, consumo de eletrodos e produtividade. Seu desempenho também é crucial para reduzir estresse nos sistemas mecânicos e hidráulicos e para limitar perturbações na rede elétrica. É consenso que o melhor desempenho dessa tarefa é alcançado por controle de eletrodos baseado em impedância. Funções adicionais básicas para reduzir sobrecorrente, curto-circuitos e quebras de eletrodos são state-of-the-art e mantêm tempos de parada ao mínimo. Adaptação às características do sistema de atuação é necessária para melhor desempenho, ou seja, as características das válvulas hidráulicas.
As funções básicas mencionadas definitivamente influenciam o desempenho do FAE. No entanto, o desempenho do forno depende largamente da seleção dos pontos de operação elétricos. Considerando o projeto geral do forno, diagramas operacionais são estabelecidos, também chamados perfis de fusão ou programas de potência. Estes fornecem o ponto de ajuste elétrico do forno, ou seja, toque do transformador, toque do reator e pontos de ajuste de impedância. Esses diagramas normalmente dependem da entrada total de energia. Essa funcionalidade é coberta por sistemas de Nível 2 ou soluções similares. A seleção e sequência de pontos de ajuste nesse diagrama operacional tem impacto direto nos KPIs do FAE.
Atualmente, módulos adicionais para o controle de eletrodos estão em uso para adaptar os pontos de ajuste fornecidos pelos diagramas operacionais às condições reais de fusão dentro do forno, ou seja, avaliando a carga térmica dos painéis refrigerados a água. Módulos de otimização podem aumentar a entrada de potência no forno ajustando dinamicamente os pontos de ajuste de impedância ao progresso da fusão. Normalmente, o operador ainda é responsável por ações de controle adicionais baseadas em sua percepção subjetiva de emissões sonoras e impressão visual do forno.
Sistema de Controle de Escória Espumante
Para operação automatizada de escória espumante, existem várias abordagens que usam medições de som. O sistema de controle de escória espumante é um sistema de sensor baseado em ruído de estrutura e é uma abordagem para avaliar a quantidade de escória espumante no FAE. Em relação a tendências e reprodutibilidade, esse método provou seguir com sucesso a situação real de escória espumante no forno a arco. A Figura 2 mostra o sistema de controle de escória espumante no FAE.
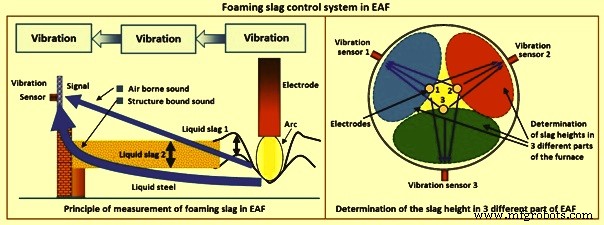
Figura 2 Sistema de controle de escória espumante no FAE
O sistema avalia a propagação do som dos arcos elétricos, onde o som é criado, até a carcaça do forno, onde a vibração resultante é detectada por sensores de aceleração, também chamados sensores de som de estrutura. Os arcos elétricos servem como fontes acústicas. Calculando o amortecimento da propagação do som, a altura da escória espumante é determinada.
A grande vantagem desse método é determinar não apenas uma altura média de escória ao redor dos eletrodos, mas particularmente uma altura específica na área completa entre cada eletrodo e a carcaça do forno. A visão unidimensional é estendida pelo sistema para uma medição bidimensional da distribuição da altura da escória. Devido à montagem de três sensores opostos aos eletrodos correspondentes, a altura da escória pode ser determinada independentemente em três zonas do forno (Figura 2). Portanto, a distribuição espacial da altura da escória pode ser avaliada e exibida na visualização. Na escala de tempo, a formação de escória espumante é dividida em diferentes períodos. Os períodos são determinados pela entrada de energia específica. São caracterizados por diferentes configurações de altura de referência da escória.
Três sensores de som de estrutura, cada um atribuído a um segmento de eletrodo, são usados para registrar sinais. São montados na carcaça do forno soldando três placas adaptadoras nos painéis opostos à respectiva fase/eletrodo. A placa adaptadora é posicionada a cerca de 800 mm acima do nível do banho de aço. Os sensores são conectados usando cabos de sinal blindados termicamente, que devem ser protegidos de calor excessivo e destruição mecânica. Para permitir fácil troca do vaso do forno, os cabos são conectados usando soquetes Harting ou caixas de conector montadas no vaso ou próximas a ele. Além dos sinais de som de estrutura, os sinais de corrente são registrados usando bobinas de Rogowski. Os sinais amostrados em alta velocidade são encaminhados ao módulo de aquisição e computação de dados.
O nível de escória espumante é calculado com base na combinação de sinais de ruído de estrutura e corrente. Com o método de detecção, o pessoal operacional está em melhor posição para verificar a qualidade e reprodutibilidade do controle de processo na fase de escória espumante com alto grau de precisão. O processo pode ser otimizado em relação a estabilidade, tempo de processo e consumo de energia com base nisso.
A chance excepcional da medição espacial correta da altura da escória é regular a injeção de carbono por controle individual das válvulas de carbono para alcançar distribuição uniforme da escória. Para regulação da injeção de carbono, um sistema de controle baseado em algoritmos Fuzzy foi desenvolvido. Permite implementar facilmente regras apropriadas para injeção de carbono que podem ser adaptadas às situações específicas da configuração particular do forno. Como as válvulas de carbono normalmente não são projetadas para controle analógico contínuo, o sinal de saída é transformado em modulação de largura de pulso, resultando em suprimento de carbono apropriado.
O carbono é injetado em modo de modulação pulsada, onde largura e frequência do pulso são controladas pelo sistema de controle de escória espumante para injetar a quantidade certa de carbono de cada uma das três válvulas. Isso permite ao sistema aplicar exatamente a quantidade necessária de carbono para cada válvula a fim de alcançar altura de escória mais uniforme, suficiente e estável. Durante o período final, onde a escória espumante é parcialmente vazada, a altura da escória diminui e flutua.
O sistema garante que os níveis de formação de escória sejam uniformemente altos durante todo o processo. Como resultado, a eficiência energética dos arcos aumenta enquanto a quantidade de carbono injetado é reduzida. O sistema também oferece base confiável para controle em malha fechada de escória espumante baseado na determinação exata do nível de escória e fornece sinais para acionamento de lanças de carbono/oxigênio ou queimadores coerentes instalados no forno.
Sistema de Fusão de Sucata Baseado em Condição
O sistema de fusão de sucata baseado em condição controla dinamicamente a entrada de energia elétrica durante o período de fusão da sucata e parcialmente também durante o período de banho plano, reagindo imediatamente ao estado da sucata e do banho. Isso resulta em otimização baseada em condição do processo de fusão.
O sistema usa o mesmo hardware descrito para o sistema de controle de escória espumante. Similarmente, mede a propagação do som dos arcos elétricos até a carcaça do forno, onde a vibração resultante é detectada por sensores de aceleração. Medindo a corrente dos três arcos e a vibração da parede oposta aos eletrodos, dois sinais de status baseados em condição são calculados dinamicamente: (i) blindagem dos painéis por sucata ou escória, (ii) estado da sucata na base do arco, especialmente o aparecimento de sucata pesada "fria".
Esses dois sinais apoiam a caracterização do processo de fusão. Combinados com informações adicionais sobre o forno, um novo controle baseado em condição da entrada de energia elétrica é realizado. Informações adicionais incluem carga térmica dos painéis do forno, entrada de energia específica, dados elétricos e outras condições de contorno do processo. Um controlador regula a tensão secundária comutando o toque do transformador, calcula novos pontos de ajuste de impedância individuais para as três fases e comuta a reatância em série. O controlador maximiza a entrada de potência levando em conta a blindagem real da parede e a carga térmica.
A principal característica e vantagem é sua capacidade de detectar perda de blindagem da parede muito antes do aumento resultante de temperatura dos painéis, que resulta do impacto de radiação aumentado. Essa antecedência de cerca de 60 segundos permite ao sistema reagir redistribuindo a potência respectivamente a radiação dos três arcos. Essa redistribuição imediata modera ou evita o impacto térmico dos painéis correspondentes.
O controlador reage de duas formas diferentes à perda de blindagem da parede e à carga térmica dos painéis. Primeiro, em escala de tempo longa, quando a perda de blindagem e o aumento de temperatura esperado ou medido duram mais tempo ou são muito distintos, o transformador é comutado para toque inferior. Portanto, a tensão secundária é adaptada. Por outro lado, o toque do transformador é aumentado quando as condições de fusão permitem, por exemplo, em alta blindagem do arco e baixas temperaturas dos painéis. A comutação do toque do transformador é ativada por um loop de histerese para evitar operações de comutação desnecessárias. Segundo, em escala de tempo curta, os mesmos sinais de entrada são avaliados para controlar os pontos de ajuste de impedância das três fases individualmente, resultando em operação elétrica assimétrica do forno. Baseado na blindagem calculada e previsão ou medição de temperatura do painel, um controlador Fuzzy calcula uma distribuição ótima de potência de radiação. Usando um novo modelo de radiação desenvolvido e um modelo elétrico analítico, os pontos de ajuste de impedância correspondentes são calculados em um loop iterativo para melhor atender à distribuição ótima de radiação. Assim, uma redistribuição quase imediata da potência de radiação pode ser alcançada para moderar ou evitar o impacto térmico instantaneamente.
A principal vantagem é resultar em operação mais suave e estável com menos operações de comutação do toque do transformador e entrada de energia aumentada sempre que permitida pela situação de fusão.
Sistema Especialista FAE (EAF Expert System)
O sistema especialista FAE foi concebido como supervisor integrado de controle de processo. Reconhece automaticamente desvios do comportamento esperado e reajusta o programa de fusão, atuando no planejamento de potência elétrica, no pacote químico, na metalurgia de escória e aço. Restrições de equipamentos são integradas ao controle. Atua como supervisor de processo que integra automação básica e funções tecnológicas para permitir produção de aço em FAE de forma eficaz e segura, suportando cada operação desde a fase de carga até o procedimento de vazamento. Devido ao seu extenso monitoramento de processo baseado em sensores e câmeras, a nova geração de pulpitos de máquina pode ser instalada em posição arbitrária e não precisa de janelas dedicadas para ter feedback visual direto do processo, aumentando a segurança do operador e a consciência do processo.
O sistema especialista também pode integrar várias tecnologias autônomas para maximizar ainda mais o tempo produtivo, fator de utilização e segurança, através de unidades mecatrônicas controladas remotamente. É a última evolução do conceito FAE para controlar automaticamente cada etapa do processo de fusão, desde o planejamento de potência elétrica até otimização de combustão, bem como gerenciamento de metalurgia de escória e aço para cada operação necessária no ciclo do FAE.
O sistema realiza pré-cálculo completo do heat, rastreando a prática de fusão definida. Fornece prévia do processo de fusão e condição do aço no vazamento e ajusta automaticamente perfil de potência e adições de materiais para otimizar o processo. Decide o ponto de ajuste de carga para carregamento adequado do bucket de sucata. O cálculo de otimização de custo seleciona os tipos de sucata e determina as quantidades necessárias, bem como a quantidade total de DRI a ser adicionada. Também determina os agentes formadores de escória com relação a uma massa mínima de escória e basicidade alvo. Além disso, calcula quantidades otimizadas de custo de aditivos de liga para o forno ou panela de vazamento.
O sistema determina a quantidade de energia elétrica necessária para fundir os materiais preparados e carregados e aquecer o banho de aço até a temperatura de vazamento, considerando a entrada de energia do oxigênio soprado. Fornece monitoramento on-line do consumo de potência e transmissão de consumo de potência previsto visando prevenção de cargas de pico e tarifas altas. Para fornos com instalações de alimentação contínua de DRI, a taxa de alimentação de DRI é controlada dinamicamente visando temperatura constante do aço, levando em conta a temperatura do DRI.
O sistema possui um poderoso motor de mineração de dados normalmente desenvolvido e especificamente adaptado para a aplicação de controle. Variáveis de dados relevantes são coletadas e automaticamente classificadas em relações estruturadas. Análises estatísticas extensivas são aplicadas a enorme quantidade de informação, discriminando comportamento consistente esperado e anomalias. Desvios persistentes das condições de processo esperadas levam a otimização contínua da combustão de monóxido de carbono e uso eficiente de combustível, adaptando o perfil de fusão às condições operacionais variáveis. O controle integrado do processo de fusão como um todo, junto com o rastreamento em tempo real das variáveis do forno delineando desvios relevantes das condições de processo esperadas, oferece oportunidade significativa para melhorar eficiência energética e produtividade.
A análise de gases de escape em tempo real on-line, através do sistema a laser in-situ, promove o rastreamento do processo e permite otimização adicional por controle em malha fechada viável atuando em combustão pós-combustão de combustível e oxigênio. Análise rápida de gases de escape fornece informação de feedback rápido para regulação da injeção de oxigênio durante o estágio de refino, controlando a descarbonetação do aço e limitando a oxidação do banho ao mesmo tempo.
O núcleo do sistema especialista é o "modelo de fusão" (melt-model), que identifica automaticamente desvios das variáveis de controle de processo e os corrige para evitar perdas ou desperdício de fontes de energia disponíveis. Coordena os dados coletados em tempo real por múltiplos sensores a bordo e as variáveis de processo calculadas baseadas nos perfis de fusão estáticos pré-definidos. O "modelo de fusão" coordena um controle em malha fechada integrado pelo modelo para potência elétrica e modelo para pacote químico. Gerencia a interação dos perfis de fusão elétrico e químico para alcançar otimização do uso de energia, bem como controle de metalurgia de escória e aço, envolvendo, entre outros recursos, cobertura do arco por gerenciamento de escória espumante, otimização de pós-combustão, redução de consumo de energia elétrica e otimização de consumo de oxigênio e carbono. A Figura 3 mostra o controle em malha fechada do sistema especialista melt-model.
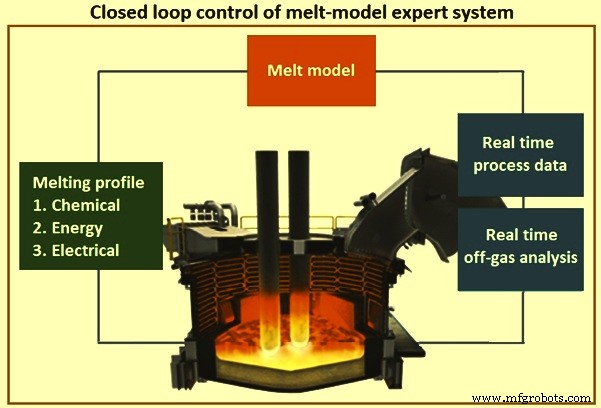
Figura 3 Controle em malha fechada do sistema especialista melt-model
O sistema especialista FAE adapta-se a condições operacionais continuamente variáveis mantendo o desempenho do FAE no topo. Integra o sistema de controle de eletrodos, o sistema de controle de escória espumante e o sistema de fusão de sucata baseado em condição.
Os principais benefícios do sistema especialista são: (i) redução do tempo heat-to-heat em até 10%, (ii) redução do consumo de energia em até 5%, (iii) redução de custos de materiais de liga em até 5% e (iv) redução de custos de energia evitando tarifas de pico.
Modelagem do Processo de Siderurgia em FAE
Um modelo de processo é um "algoritmo para prever o comportamento de um sistema aberto ou fechado". Permite controle preditivo e assistência ao operador, otimização de processo off-line, melhor compreensão dos fenômenos físicos subjacentes e estimativa on-line de parâmetros que não podem ser determinados diretamente por medições. O termo modelo de processo refere-se a modelos determinísticos baseados em relações físicas e termodinâmicas, excluindo abordagens puramente estatísticas.
Atualmente, a maioria da siderurgia em FAE utiliza sistemas de automação de Nível 1 e Nível 2. Dentro desses sistemas, há necessidade de modelos de processo. Durante o ciclo de produção, várias quantidades importantes são desconhecidas ou não podem ser medidas por razões fundamentais, como: (i) a temperatura atual (média) do material sólido (sucata, DRI etc.) não é observável, (ii) a temperatura atual do banho e da escória é difícil de medir, (iii) a massa atual do banho no forno não pode ser medida.
O modelo de processo (para uso on-line e off-line) é parte importante do ciclo de otimização de operação e processo do FAE (Figura 4). A instrumentação do forno (pesagem de sucata, DRI etc.) fornece continuamente dados de medição durante a operação, que são alimentados no modelo. Para melhorar a capacidade dos modelos de prever parâmetros importantes como massa e temperatura do banho, medições novas ou mais precisas podem ser implementadas. Dados mais precisos dão melhores oportunidades para testar e aprimorar o modelo. Modelos mais detalhados ou precisos permitem melhor controle durante a operação (modelo on-line) ou desenvolvimento de modos de operação otimizados.
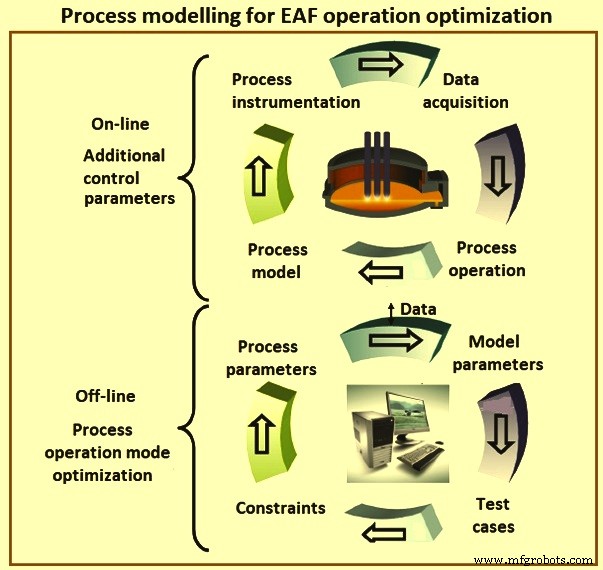
Figura 4 Modelagem de processo para otimização de operação do FAE
A instrumentação do FAE permite medição quantitativa dependente do tempo de entradas de energia e massa. Esses dados podem ser usados para modelagem on-line ou off-line do processo de fusão. Modelos de processo do FAE provaram ser úteis para melhorar compreensão e controle do processo, bem como eficiência de recursos e energia, fornecendo informação que não pode ser medida diretamente durante o processo devido às condições extremas dentro do forno.
O uso de modelos de processo on-line pode, portanto, melhorar o conhecimento sobre o estado atual do processo e assim suportar operação otimizada fornecendo dados de entrada adicionais para controle de processo. Adicionalmente, esses modelos podem usar dados de entrada extrapolados para prever tendências futuras das variáveis de processo. Os mesmos modelos podem ser usados off-line com dados de operação reais ou artificiais para otimizar a operação da planta ou analisar o impacto de inovações de processo. Durante a instalação e otimização de tal modelo, os requisitos do modelo justificam e suportam a implementação de sistemas de medição avançados, por exemplo, para obter dados precisos sobre entradas de energia e massa no forno.
No caso de processos complexos como o FAE, modelos analíticos são normalmente mais difíceis de desenvolver que modelos estatísticos e podem não atingir o mesmo grau de precisão. Eles permitem, no entanto, extrapolação e são transferíveis, já que a descrição física e termodinâmica é mais universal.
O desenvolvimento de modelos de FAE começou em 1974 em formas mais simples e tornaram-se state-of-the-art nas décadas seguintes. Os desenvolvimentos foram realizados em várias direções, por exemplo: (i) determinação de características gerais do processo e controle de processo, (ii) modelagem CFD (dinâmica de fluidos computacional) do sistema de gases de escape ou transferência de calor dentro do forno, e (iii) modelagem de fusão e química da escória e formação de espuma.
Modelagem e otimização do processo FAE constituem tarefa complexa devido ao grande número de variáveis, como diferentes materiais de carga, participação de diferentes fontes de energia e composição e temperatura alvo. As diferentes fases do processo, mudanças descontínuas durante carregamento de material e muitas variações do processo com diferentes tipos de forno, matérias-primas, qualidades de aço desejadas e estratégias de operação levaram ao desenvolvimento de várias abordagens de modelagem. Vários modelos foram desenvolvidos usando diferentes abordagens tanto para o processo completo quanto para fenômenos locais ou fases individuais.
Devido à ampla gama de aplicações de modelagem do FAE e complexidade do processo, numerosas abordagens foram aplicadas para derivar modelos. Existem modelos puramente estatísticos ou baseados em dados, incluindo redes neurais, usados, por exemplo, para avaliar consumo de potência ou sistema elétrico de um FAE. Outra classe de modelos para avaliação de consumo de energia do FAE usa abordagem estatística baseada em parâmetros determinados usando relações físicas, como a potência esperada do uso de oxigênio ou gás natural.
Modelos de processo foram desenvolvidos não apenas para o processo completo, mas também para descrever fenômenos específicos dentro do FAE, por exemplo, transferência de calor no arco elétrico, reação de carbono injetado com a escória, ou influência e potencial de recuperação de energia no sistema de gases de escape. Em alguns casos, esses foram incorporados em modelos de processo FAE mais abrangentes.
Os modelos de processo são normalmente baseados em zonas concentradas (lumped zones) sem discretização espacial, exceto para a carga de sucata, que é discretizada em múltiplas zonas em alguns modelos. Fluxos de calor e massa são trocados entre essas zonas e o ambiente e reações químicas são normalmente consideradas dentro de certas zonas. Balanços de energia e massa são então usados para rastrear temperatura e composição de cada zona. Embora a maioria desses modelos seja dinâmica, abordagens pseudo-dinâmicas baseadas em etapas de processo predefinidas também foram propostas.
Os modelos usam diferentes abordagens, mas têm algumas propriedades comuns importantes: (i) as leis de conservação físicas de massa, energia e espécies são derivadas e resolvidas, (ii) o método numérico geral é configurar e resolver um conjunto de equações diferenciais ordinárias não lineares (na maioria dos casos, esquema de integração explícito pequeno é usado), (iii) os modelos precisam de valores iniciais e (em geral dependentes do tempo) dados para entradas dependentes do tempo como entradas elétricas, químicas e cargas de massa (sucata, DRI etc.).
Processo de manufatura
- Alicates Amperímetros Fluke 772/773: Abordagem Moderna para Solução de Problemas em Laços de Automação
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Sistemas Avançados de Automação e Controle para Plantas de Sinterização
- Sistemas Avançados de Automação e Controle para Operações de Fornos de Coque
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Aproveitando Ferro Reduzido Direto para Produção Eficiente em Forno Elétrico a Arco
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Soldagem a Arco Elétrico: Definição, Equipamentos, Tipos, Vantagens e Desvantagens