



Papel Fundamental do Cadinho, Dead-Man e Sangria no Desempenho do Alto-Forno
Observa-se uma tendência de deterioração na qualidade do minério com o aumento da demanda. A deterioração é acompanhada por maiores quantidades de escória, que por sua vez afetam a descida da carga e o fluxo líquido através do cadinho. Estas condições catalisam mecanismos de desgaste do revestimento, com revestimentos do cadinho, barriga (bosh) e chaminé (stack) sob tensão adicional. A sangria é adversamente afetada e canais e corredores da casa de machado ficam sob tensão devido ao maior volume de escória. Tudo isso aumenta a pressão sobre as operações do alto-forno.
A má qualidade do minério afeta a operação do alto-forno da seguinte forma:
- Volume de escória – Minérios de má qualidade trazem maiores quantidades de impurezas, resultando em aumento do volume de escória.
- Carga térmica – A condição térmica do forno muda, pois grande quantidade de calor é necessária para fundir a escória adicional e mantê-la em estado fluido adequado para drenagem. Isso introduz maiores cargas térmicas.
- Taxa de coque e produtividade – Volumes crescentes de escória precisam de maior aporte de combustível, e onde taxas de injeção de carvão pulverizado já estão no ótimo, resulta em maior taxa de coque. Mais coque significa mais cinzas no forno, aumentando ainda mais o volume de escória. Isso tem efeito deteriorante na produtividade.
- Estabilidade do processo – A deterioração da qualidade do minério afeta adversamente a estabilidade e tem efeito desfavorável no funcionamento suave.
Devido aos fatores acima, o processo de produção varia amplamente. A ampla variação tem consequências em termos de composição da escória e qualidade do ferro-gusa. Também afetam o processo em outras áreas:
- Volumes maiores de escória influenciam o fluxo de gás.
- Com volumes maiores, o fluxo líquido através do cadinho é mais desafiador, levando a aumentos nos níveis flutuantes de líquido. No caso extremo, a descida da carga é afetada.
- Incidentes aumentados de fluxo de gás comprometido devido à má qualidade do minério provavelmente aparecem como hanging (pendência) mais frequente e severo e slips (escorregamentos). Isso por sua vez catalisa maior desgaste do revestimento, com revestimentos de bosh, stack e cadinho sob mais tensão.
- Taxas maiores de escória fornecem grande restrição na casa de machado, pois o sistema de calhas e corredores torna-se gargalo para acomodar volumes maiores.
Para acomodar estes e muitos outros cenários esperados, várias ações são necessárias para ter controle adequado durante a sangria, prevenir o forno operar frio ou quente, e para operação suave. Estas incluem: (i) gerenciamento do cadinho para drenagem ótima e desgaste mínimo para contrabalancear volumes maiores de escória, (ii) adaptação de estratégias de processo e carga para estabilidade ótima e cargas térmicas minimizadas nas paredes, (iii) monitoramento próximo e manutenção adequada do sistema de resfriamento para absorver maiores cargas térmicas, e (iv) avaliação e desengargalamento dos layouts existentes da casa de machado para fluxos líquidos aumentados.
O cadinho, dead-man e o fluxo de ferro-gusa e escória em direção ao furo de sangria durante a sangria podem ser vistos na Fig. 1.
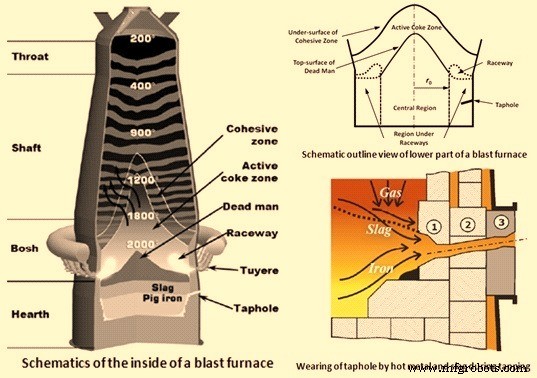
Fig. 1 Cadinho, dead-man e fluxo de ferro-gusa e escória durante sangria
Cadinho e Dead-Man do Alto-Forno
O estado do cadinho desempenha o papel mais importante para operação estável e longa vida de campanha. Esta região mais baixa é exposta a ferro líquido e escória líquida em contato direto com materiais refratários, causando erosão severa e ataque químico e térmico do revestimento. O ambiente mais agressivo é geralmente encontrado nas proximidades dos furos de sangria, sujeito a altas tensões térmicas e velocidades de fluxo líquido. O gerenciamento do furo de sangria (integrado com outras técnicas de orientação operacional) é crucial no desempenho do cadinho e, portanto, na operação geral do forno.
O cadinho é a parte mais baixa, mas a mais importante. A vida de campanha depende consideravelmente de sua durabilidade. As paredes laterais e fundo são geralmente construídas com blocos ou tijolos à base de carbono combinados com cerâmicas de alta qualidade.
Em princípio, existem dois projetos básicos. O primeiro é projeto de blocos/tijolos pequenos, o segundo de blocos grandes. A diferença é devido ao tamanho dos refratários. A principal vantagem do cadinho de blocos pequenos é facilidade de construção, pois tijolos podem ser manualmente posicionados e argamassados em todos os lados. Outra vantagem é que tijolos são menos propensos a trincar, pois o cadinho como um todo já está basicamente trincado. Isso, no entanto, também é desvantagem, pois cada junta pode servir como barreira de transferência de calor, especialmente se houver movimento e as juntas se tornarem lacunas. Blocos grandes não sofrem a mesma desvantagem, pois há muito menos juntas. No entanto, devido à expansão térmica, blocos grandes tendem a trincar, causando barreiras similares.
Dentro dos dois projetos básicos, existem várias variações, e algumas semelhanças. Semelhanças e diferenças são o tipo de material refratário usado contra a parede, face quente e ao redor dos furos. Uma das maiores considerações é a transferência de calor do interior para o meio de resfriamento. Para isso, vários tipos de refratários são normalmente usados. Em geral, o custo aumenta com a condutividade térmica. Embora fosse muito caro, o melhor cadinho em teoria seria construído com refratários de maior condutividade. Tal cadinho duraria para sempre e nunca se desgastaria (devido a uma camada congelada protegendo os refratários), mas também retiraria tanto calor do forno que o custo operacional seria alto. Resfriaria tão rapidamente durante parada que seria difícil reiniciar, levando a custos ainda maiores. Geralmente, nos projetos, mantém-se equilíbrio entre os fatores mencionados.
Os revestimentos são equipados com termopares e elementos de resfriamento. O dead-man está situado abaixo da zona ativa de coque e (maiormente) abaixo dos raceways. A parte superior é cônica com topo arredondado na região entre raceways. A inclinação do ápice do dead-man até os raceways é aproximadamente o mesmo que o ângulo de repouso do coque carregado. O cadinho é principalmente ocupado por um leito de coque, que é parte do dead-man estendendo-se do nível dos tuyeres.
Ferro líquido e escória gotejando da zona coesiva acumulam-se nos espaços vazios do dead-man. Como resultado da gravidade, os líquidos se separam em duas camadas com ferro mais pesado no fundo e escória mais leve no topo. Como ambos gotejam continuamente, as gotas de ferro devem afundar através da camada de escória até o fundo. A camada superior consiste, portanto, de mistura de escória e gotas de ferro. A porosidade do dead-man está entre 0,3 e 0,5, indicando que apenas 30-50% do volume total está disponível para líquidos se o dead-man preencher completamente o cadinho. Na verdade, o dead-man pode assentar no fundo ou flutuar parcial ou completamente no banho líquido se a força de flutuação for suficiente para erguê-lo. Um dead-man parcialmente flutuante assenta no fundo central e dá origem a zona livre de coque anular nas bordas, que oferece pouca resistência ao fluxo quando drenado. Portanto, um fluxo circunferencial é formado, sendo a principal razão para o desgaste em forma de "pé de elefante" no cadinho.
Estudos de dissecção de alto-fornos resfriados mostraram que há leito de coque quase estagnado no núcleo entre raceways e no cadinho. A zona estagnada, onde o coque desce com velocidade fortemente reduzida, foi chamada de "dead-man" pois presumia-se que não tinha efeito ativo no funcionamento. No entanto, esta suposição foi provada incorreta, pois estudos mais relevantes revelaram que o dead-man desempenha papel chave. Estudos relacionados são geralmente realizados usando modelos físicos e/ou matemáticos, pois o estado não pode ser medido diretamente em forno operando devido a altas temperaturas, desgaste e ambiente extremamente hostil para sondas.
A parte superior é cônica com topo arredondado entre raceways e pode estender-se do fundo do cadinho a bem acima do nível dos tuyeres. A altura depende do tamanho do forno e condições operacionais como taxa de coque, velocidade do sopro, descida da carga e taxa de renovação do dead-man. Perdas de massa/volume sólido devido a encolhimento por redução do minério e fusão afetam fortemente o padrão de fluxo sólido e, portanto, o perfil do dead-man. Também foi constatado que a altura diminui à medida que a taxa de consumo sólido aumenta.
O limite superior do dead-man tem sido assunto de muitas investigações teóricas e experimentais. Estas mostraram que o dead-man é cercado por uma quasi-zona estagnada onde partículas carregadas eventualmente movem-se para o raceway. O tamanho é sensível a se a operação é com ou sem "injeção de carvão pulverizado". Também mostraram que o dead-man é renovado a partir de pequena região de influxo central no topo. Portanto, boa permeabilidade pode ser mantida carregando coque grande, de alta qualidade no centro. Também foi constatado que o acúmulo e remoção cíclica de líquidos no cadinho devido à operação de sangria está intimamente relacionado ao processo de renovação. As partículas movem-se gradualmente para o raceway à medida que a sangria é repetida. A renovação ocorre de forma que partículas "velhas" são forçadas a sair pela força de flutuação (exercida na parte submersa) e partículas "novas" entram para preencher através da superfície superior.
O estado do dead-man e forma do fundo têm forte influência no desgaste dos revestimentos e drenagem líquida. O dead-man está submerso em grande banho líquido e sujeito à flutuação. À medida que a flutuação se torna suficiente para erguer o dead-man, zonas livres de coque formam-se sob ele, criando passagem livre para fluxos. O dead-man tem comportamento dinâmico movendo-se com nível variável de líquido. Constatou-se que o movimento é afetado por histerese ao ascender e descer.
A forma é determinada por vários fatores. Pode ser estimada por equilíbrio entre força pressionando o dead-man para baixo e forças de flutuação do ferro e escória. A força de flutuação é relativamente diretamente estimada como função do nível de líquido e porosidade. No entanto, a força para baixo, geralmente expressa como pressão, depende das condições do forno, como peso da carga, comprimento do raceway, holdup líquido e arrasto de gás. O peso da carga acima do nível dos tuyeres é compensado pela pressão de elevação do gás fluindo para cima e a pressão para baixo sob os raceways (região sob raceways) é atribuída apenas ao peso do dead-man. Por outro lado, a pressão para baixo na região central é formulada como função do peso do dead-man, holdup líquido e pressão dinâmica do fluxo de partículas. A pressão dinâmica, causada pelo fluxo convergente de partículas na zona ativa de coque, assume-se que diminui linearmente ao longo da dimensão radial do centro para a frente do raceway. Geralmente vê-se que o dead-man flutua mais alto sob os raceways. A distribuição da pressão para baixo desempenha papel crucial na forma do fundo. Alguns estudos classificaram o estado de flutuação em quatro categorias: (i) assentado, (ii) parcialmente flutuante na parede, (iii) completamente flutuante com fundo plano, e (iv) completamente flutuante, mas flutuando mais alto perto da parede.
Sangria do Alto-Forno
Sangrar um alto-forno é necessário não apenas para entregar os produtos, mas também essencial para a segurança do forno e operadores na casa de machado. A sangria, também referida às vezes como vazamento ou drenagem, é o processo que remove ferro-gusa e escória líquida do cadinho. A tecnologia atual emprega prática de "full pool" (poço cheio). Isso refere-se à tecnologia de manter a calha cheia com ferro-gusa e escória durante curtos períodos quando o forno não está sendo sangrado. Durante a sangria seguinte, a calha ainda está líquida, facilitando separação de ferro e escória, bem como preservando calor, resultando em ferro mais limpo e quente entregue à aciaria via transporte ferroviário em cadinhos refratários abertos ou torpedo.
O processo de sangria determina criticamente a pressão de gás no forno e quantidades residuais de ferro e escória no cadinho. Drenagem deficiente geralmente leva a operação instável, geralmente conectada a perdas marcantes de produtividade e vida de campanha. Drenagem ineficiente também dá origem a acúmulo excessivo de líquidos e altos níveis no cadinho. Se o líquido (escória) se aproxima do nível dos tuyeres, o fluxo de gás redutor no bosh é severamente perturbado, frequentemente resultando em descida irregular da carga conhecida como hanging e slipping.
Um ciclo de sangria começa quando o furo é perfurado aberto e termina com o tampão com massa quando o gás do forno explode. No final, a interface gás-escória inclina-se para baixo em direção ao furo e quantidade considerável de escória permanece acima do nível do furo. A fase de ferro pode ser drenada de níveis abaixo do furo devido ao grande gradiente de pressão que se desenvolve perto do furo na fase viscosa de escória. A interface média escória-ferro é, portanto, inferior ao nível do furo. Dependendo de fatores como taxas de produção líquida, volume do cadinho e estratégias de sangria, o estágio inicial varia e pode ser categorizado como:
- Ferro primeiro – Ocorre se a interface escória-ferro está acima do nível do furo quando perfurado. O ciclo começa com saída apenas de ferro, e escória começa a fluir depois quando a interface desce ao furo. Após isso, ferro e escória drenam simultaneamente até o fim. O tempo decorrido do início até a escória entrar no corredor é chamado de atraso da escória.
- Simultâneo – Aparece se a interface está no furo ou a profundidade finita abaixo quando a sangria começa. O alto gradiente de pressão na fase de escória pode promover fluxo de ferro, ou até arrastar ferro de abaixo. Como resultado, ferro e escória drenam juntos durante todo o período.
- Escória primeiro – Oposto ao ferro primeiro. Escória flui inicialmente e ferro após atraso. Isso porque a interface está bem abaixo do furo no início, e o fenômeno pode ser observado em fornos maiores com múltiplos furos. O gradiente de pressão causado pela escória viscosa é inicialmente inadequado para elevar o ferro.
Um requisito primário é garantir confiavelmente a taxa desejada de produtos. Estabelecer fatores que influenciam a taxa é importante. Normalmente em fornos grandes, taxas de 7 t/min e velocidades de 5 m/s em furos de 70 mm de diâmetro e 3,5 m de comprimento são típicas. Condição e comprimento do furo influenciam fortemente a taxa. Quando em operação, o furo é completamente preenchido com material refratário conhecido como massa de furo.
Fatores importantes que frequentemente causam dificuldade durante sangria: (i) defeitos em pistolas e perfuratrizes, ou alinhamento defeituoso, (ii) má condição do furo, bico, skimmer, comportas e corredores basculantes, oscilantes ou outros, (iii) capacidade inadequada de cadinhos para transporte, (iv) problemas no sistema de granulação de escória e espaço inadequado no poço de escória.
O cronograma de sangria depende da quantidade de ferro e escória, tamanho do cadinho, taxa de sangria e operações preparatórias entre cada sangria. Imediatamente antes, geralmente o furo, funcionamento correto, posição e alinhamento de pistolas e perfuratrizes são verificados para garantir alinhamento correto (se necessário, posições podem ser corrigidas). A vantagem é que permite verificação final de defeitos ou ajustes não notados e possibilita corrigi-los. O furo é aberto usando perfuratrizes de certos tamanhos, dependendo das condições, e em alguns casos a última parte do tampão é cravada. Se o furo perfurado não for longo o suficiente, deve ser aberto por lança de oxigênio, tomando todas as precauções.
A sangria pode ser perturbada se o jato de ferro flui em corredores molhados, pois isso pode causar ebulição acompanhada de explosões. É essencial realizar verificações minuciosas e secar completamente calhas e corredores, pois ebulição frequentemente atinge proporções que exigem interrupção. Esta é uma das razões pelas quais saídas de emergência devem ser mantidas livres.
Parar a sangria enquanto em andamento requer potência máxima da pistola (pois o tampão deve contrabalancear a força total do fluxo). Em alguns casos, é necessário reduzir o sopro e pressão de topo para permitir tampão. Reparos improvisados rápidos são feitos nas partes danificadas dos corredores, usando material seco.
Se a pistola for afastada cedo demais, há perigo de a argila injetada ser expelida repentinamente com explosão, pois o material pode não ter tido tempo para solidificar. Por isso, operadores devem ficar fora da "linha de tiro", caso tais explosões ocorram.
O fluxo de escória que precede o ferro no início também pode causar perturbações. Neste caso, o operador deve fazer ajustes na área imediata do furo e corredor para direcionar a escória para os corredores destinados a transportá-la. Esta é uma das razões pelas quais deve haver espaço livre na frente do furo em ambos os lados do corredor de ferro, e este espaço deve ser o maior possível.
O principal trabalho do operador durante sangrias normais é garantir que o fluxo de ferro e escória para cadinhos de transporte ou instalações adjacentes seja suave e sem incidentes. O tamanho e inclinação dos corredores devem ser relacionados às outras características técnicas do forno. No entanto, há possibilidade de estagnação e transbordamento, exigindo ação imediata. Ferramentas devem estar completamente secas; caso contrário, a água pode vaporizar repentinamente, levando a explosão.
Também é importante verificar cuidadosamente a condição de aberturas de descarga nos cadinhos, pois matéria sólida pode ser carregada pelo fluxo e bloquear comportas com seção transversal relativamente pequena.
O furo pode ser obstruído (ex: por coque) durante sangria. A perfuratriz é normalmente usada para desobstruir, mas se falhar, hastes longas (rabbles) são usadas. Esta operação é perigosa devido à possibilidade de explosões súbitas de ferro e escória. É essencial que operadores tenham acesso imediato a saída de emergência livre de obstáculos.
O maior cuidado deve ser tomado na construção de corredores de escória. Devem ter comportas capazes de reter ferro e coque carregados com a escória para minimizar perigo de explosões durante granulação.
Um dos trabalhos mais importantes dos operadores engajados na sangria é supervisionar o enchimento dos cadinhos, garantindo que não exceda nível onde o conteúdo possa derramar durante transporte ou transbordar durante enchimento. Como cadinhos são geralmente enchidos um após outro, o operador deve ser capaz de direcionar o fluxo para os canais apropriados. Corredores basculantes e oscilantes e bicos também têm vantagem de minimizar risco de umidade no revestimento refratário, muito maior com comportas convencionais, pois o revestimento é renovado após cada sangria.
No final da sangria, o fluxo de ferro torna-se irregular e acompanhado por forte explosão de ar e, à medida que o cadinho esvazia, estes fenômenos tornam-se mais frequentes. Ao mesmo tempo, ferro e escória espirram e podem finalmente cobrir toda a área da casa de machado. Para evitar isso, o furo deve ser tampado o mais rápido possível. O operador move a pistola até o furo e tampa injetando a quantidade correta de argila.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Prolongando a Vida do Cadinho do Alto-Forno com Revestimentos de TiO₂: Proteção Refratária Comprovada
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno