



Tecnologia WTA Revolucionária Aumenta Eficiência na Secagem de Carvão Lignitoso
A tecnologia WTA (Wirbelschicht Trocknung Anlage) para secagem de carvão lignitoso foi desenvolvida pela empresa alemã RWE Power AG. WTA é a abreviação alemã para secagem em leito fluidizado com aproveitamento interno de calor residual. A RWE Power AG detém diversas patentes sobre esta tecnologia.
Desenvolvimento e Evolução da Tecnologia WTA
O primeiro secador de leito fluidizado a vapor foi desenvolvido pela RWE como planta demonstrativa WTA-1 em Frechen, próximo a Colônia, Alemanha, com capacidade de processamento de 53 toneladas por hora de carvão lignitoso bruto com granulometria de 0 a 6 mm e capacidade evaporativa de 25 toneladas por hora. Durante as 20.000 horas de operação de teste, de 1993 a 1999, a planta demonstrativa WTA-1, junto com o sistema de compressão de vapor para aquecimento do secador (empregado pela primeira vez mundialmente em aplicações de carvão lignitoso), provou funcionar de forma extremamente eficiente e confiável.
Trabalhos teóricos adicionais e a avaliação da operação de teste da planta WTA-1 revelaram potencial adicional para otimização técnica e econômica do processo. Diversas alternativas de desenvolvimento foram consideradas e constatou-se que a redução do tamanho de grão tinha o maior potencial de melhoria.
Em 1999, a RWE construiu uma planta de teste chamada WTA-2 para o processo WTA de grão fino diretamente ao lado da planta WTA-1 em Frechen. Esta nova planta tinha uma capacidade de projeto que foi aumentada em várias etapas de otimização, partindo de 16,4 toneladas por hora de vazão de carvão bruto e 8 toneladas por hora de capacidade de evaporação, para uma vazão de carvão bruto de 28,7 toneladas por hora e capacidade de evaporação de água de 13,1 toneladas por hora, durante o total de 8.200 horas de operação da planta até 2011.
Planta Protótipo Comercial em Niederaussem
Baseando-se na extensa experiência da operação da planta WTA-2 com uma variedade de carvões lignitosos do Distrito Renano de Lignito, a RWE decidiu em 2005 construir a planta protótipo comercial WTA em escala industrial no Centro de Inovação do Carvão em Niederaussem. A capacidade de projeto era de 210 toneladas por hora de vazão de carvão lignitoso bruto, 110 toneladas por hora de carvão lignitoso seco e capacidade de evaporação de 100 toneladas por hora. Isso representou um salto de escala de um fator superior a 8. A planta foi projetada como uma unidade de produção com sistema de controle de processo do tipo industrial e recursos de segurança. Foi erguida entre 2006 e 2008, e o primeiro carvão lignitoso bruto foi seco em dezembro de 2008. Como alternativa ao projeto de Niederaussem, todos os componentes do fluxo principal de carvão também podem ser instalados uns sobre os outros em uma estrutura de aço.
Atualmente, esta tecnologia opera na usina de Niederaussem com capacidade de 1000 MW. O sistema, que processa 210 toneladas de carvão bruto por hora, tem capacidade de evaporação de 100 toneladas de água por hora e é a maior planta de secagem de lignito do mundo. Pode gerar 110 toneladas de lignito seco por hora.
Importância da Secagem do Carvão Lignitoso
O carvão lignitoso é normalmente convertido em combustível sólido de alta qualidade durante seu processamento para produção de produtos gasosos e líquidos. Para este processamento, o teor de umidade deve ser reduzido a 10%–20%. Sendo uma operação básica de tecnologia de processo, a secagem do carvão lignitoso também melhora sua qualidade. Um método de secagem energeticamente eficiente melhora o balanço energético do processo global. Como método moderno para processamento e secagem do carvão lignitoso, a tecnologia WTA é utilizada e adaptada a todos os processos acima. Ela contribui vitalmente para a otimização de todo o processo de utilização energética do lignito e para a redução de emissões. Como a energia necessária para secagem aumenta com o teor de umidade, os ganhos de eficiência alcançados pela tecnologia WTA não são um valor constante. Quanto maior o teor de umidade a ser removido, maior o potencial de melhoria da eficiência.
A emissão de gases de combustão associada à geração de energia é diretamente proporcional à quantidade de combustível consumido e à eficiência da usina. O aumento de eficiência proporcionado pela tecnologia WTA ajuda diretamente na redução dessas emissões.
Comparação com Secagem Convencional
Na secagem convencional de carvões lignitosos, o carvão é seco usando gases de combustão quentes, retirados do forno da caldeira a vapor a temperaturas entre 900 °C e 1.000 °C e direcionados aos moinhos de moagem. Lá, os gases quentes retiram grande parte da umidade do carvão enquanto este é pulverizado. Se este processo combinado for desacoplado e separado em secagem e moagem, o carvão lignitoso pode ser seco a baixa temperatura com maior eficiência energética. A pré-secagem do carvão lignitoso pode aumentar o poder calorífico (PC) a ponto de poder ser usado para combustão em caldeiras a vapor convencionais sem qualquer combustível de apoio.
Método de Secagem a Vapor
A secagem de carvão a vapor era um método relegado a uma existência de nicho na secagem de carvão até alguns anos atrás. Em 1979, Potter et al. retomaram o princípio da secagem a vapor e demonstraram em testes laboratoriais que carvões lignitosos também podem ser secos em leito fluidizado estacionário usando vapor levemente superaquecido.
Dois aspectos tornam a secagem a vapor do carvão lignitoso muito interessante. O primeiro é a necessidade de remover grande quantidade de água do carvão lignitoso bruto, da ordem de meia tonelada de água para cada tonelada de carvão bruto. O segundo aspecto é o fato de o carvão lignitoso comportar-se higroscopicamente, o que significa que seu teor de umidade equilibra-se com a atmosfera circundante e, para um dado lignito, depende apenas da pressão de vapor de água e da temperatura.
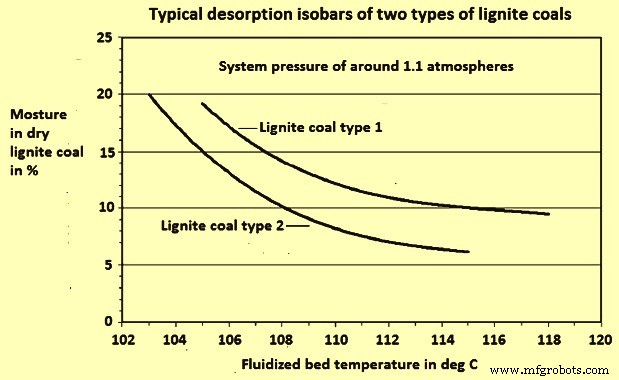
Durante a secagem do carvão lignitoso em vapor puro a pressão constante, digamos pressão atmosférica, a umidade de equilíbrio é apenas função da temperatura. A curva que descreve esta relação é conhecida como isóbara de dessorção. Isto é de particular interesse do ponto de vista do controle de processo, pois a umidade do carvão lignitoso seco não depende do tempo de secagem, desde que o carvão seja seco tempo suficiente para equilibrar-se com a atmosfera de vapor. Além disso, o carvão não pode ser "super-secado", pois o teor de umidade não muda mais uma vez atingido o equilíbrio, independentemente de quanto tempo permaneça no secador. A isóbara de dessorção depende da qualidade do carvão lignitoso. Esta dependência para dois tipos de lignito a uma pressão de sistema de cerca de 1,1 atmosferas é mostrada na Figura 1. A figura mostra que um teor de umidade de equilíbrio de cerca de 12% é atingido no lignito tipo 1 a uma temperatura de cerca de 110 °C, enquanto no carvão tipo 2 é atingido a 107 °C.
Vantagens do Uso de Vapor na Secagem
- A secagem ocorre em atmosfera inerte, garantindo alto grau de segurança natural para as características potencialmente explosivas do carvão lignitoso seco.
- O teor de umidade do carvão seco é simplesmente função da temperatura a pressão constante.
- A temperatura de secagem é comparativamente baixa.
- Quase 100% do vapor de secagem consiste em vapor de água, condensando-se isotermicamente. É, assim, uma fonte atrativa de calor residual que pode ser aproveitada de forma sensata.
- A condensação do vapor evita grandes volumes de emissões de vapor e poeira.
- O condensado recuperado é uma fonte de água utilizável que pode contribuir para atender às necessidades hídricas da planta.
O Processo WTA e o Secador de Leito Fluidizado
O carvão lignitoso bruto é moído até tamanho inferior a 2 mm em dois moinhos conectados diretamente em série. Após a moagem, o carvão é alimentado no secador de leito fluidizado, no qual o meio fluidizante é o vapor proveniente do próprio processo de secagem. A evaporação da água ocorre a 110 °C sob leve sobrepressão, por meio de trocadores de calor integrados ao secador fluidizado e aquecidos com vapor. O tempo de residência do carvão lignitoso na câmara de secagem varia entre 60 e 90 minutos.
O carvão seco que sai do leito estacionário é separado do vapor acompanhante primeiro em um ciclone e depois em um precipitador eletrostático. O vapor na saída do ciclone é o vapor usado para fluidização do leito e o vapor na saída do precipitador eletrostático é descarregado na atmosfera. Além disso, há uma extração grossa para o carvão no fundo do leito, que é misturada com o carvão separado no ciclone e no precipitador eletrostático após passar por um resfriador intermediário.
O calor necessário para a secagem do carvão é fornecido por vapor externo, normalmente retirado da turbina, com a transferência de calor ocorrendo em feixes de tubos localizados dentro do leito. A secagem no leito fluidizado reduz ainda mais o tamanho de grão, de modo que o carvão seco que sai do secador tipicamente tem granulometria inferior a 1 mm, com cerca de 9% acima de 1 mm. O carvão seco tem teor de umidade em torno de 12%. Controlando a temperatura do leito fluidizado, o teor de umidade pode ser ajustado e mantido constante no valor desejado. O processo WTA é uma tecnologia importante para redução de emissões de CO₂ na geração de eletricidade baseada em carvão lignitoso.
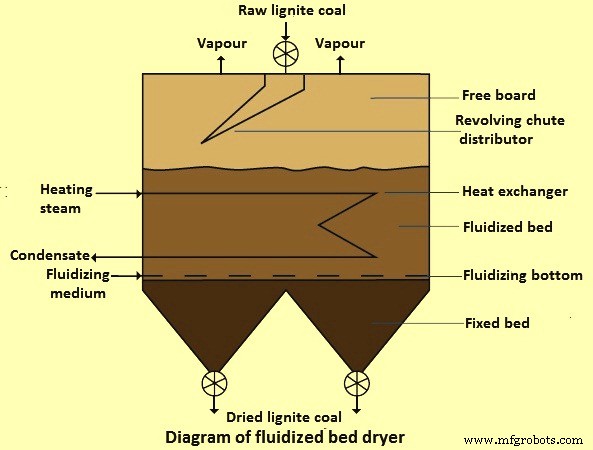
O carvão lignitoso é alimentado via alimentador rotativo (estrela) no secador, que opera sob leve sobrepressão. Um sistema especialmente desenvolvido para a tecnologia WTA é instalado na seção superior do secador. Ele distribui o carvão bruto pré-moído sobre a superfície do leito fluidizado. O leito fluidizado é aquecido por vapor de baixa pressão ou, dependendo da alternativa de processo, por vapor recomprimido. Este é o vapor que surge durante a secagem do carvão lignitoso. A pressão do vapor de aquecimento é de cerca de 3 a 4 atmosferas. Para a fluidização (turbulência), o sistema usado é adaptado às condições específicas de secagem do carvão lignitoso. Abaixo do fundo fluidizante, o carvão lignitoso seco é descarregado do leito fixo via alimentadores rotativos. O secador tem alta capacidade específica e design compacto. O secador de leito fluidizado é mostrado na Figura 2.
Princípio do Processo WTA
A tecnologia do processo WTA baseia-se no princípio de um leito fluidizado estacionário com baixa expansão sob leve sobrepressão. Este é um leito de partículas sólidas convertido em estado "flutuante a fluido" por um fluxo ascendente, geralmente de ar. A energia necessária para secagem é fornecida via trocadores de calor instalados no secador de leito fluidizado, aquecidos com vapor. Apenas uma pequena quantidade de energia é fornecida através do meio fluidizante. Portanto, o fluxo de fluidização e os requisitos energéticos do secador podem ser controlados independentemente um do outro.
A transferência de calor entre os trocadores e o leito fluidizado é muito boa e altos fluxos de calor podem ser alcançados mesmo com pequenas diferenças de temperatura. Como resultado, o secador, apesar de seu design compacto, tem alta capacidade evaporativa. Além disso, como o carvão lignitoso bruto após sua moagem é praticamente impossível de fluidizar em massa devido às suas propriedades coesivas, o leito fluidizado é geralmente projetado como leito misto de carvão lignitoso seco como meio transportador, com carvão bruto recém-moído adicionado a ele.
A secagem é realizada em atmosfera de vapor de água levemente superaquecido, quase 100% puro. No processo, atinge-se equilíbrio a pressão constante entre a temperatura do vapor e a umidade residual no carvão lignitoso.
A vantagem da secagem do carvão lignitoso em atmosfera de vapor é que a água evaporada do carvão condensa isotermicamente, ou seja, a temperatura constante, podendo ser utilizada de forma energeticamente eficiente. Dois conceitos para aproveitamento do vapor foram desenvolvidos em escala industrial: (i) recompressão mecânica de vapor como processo de bomba de calor aberto para aquecer os trocadores do secador, com e sem pré-aquecimento integrado do carvão lignitoso (Figura 3b), e (ii) condensação do vapor para pré-aquecimento de, por exemplo, água de alimentação da caldeira no processo da usina, como implementado em Niederaussem (Figura 3a).
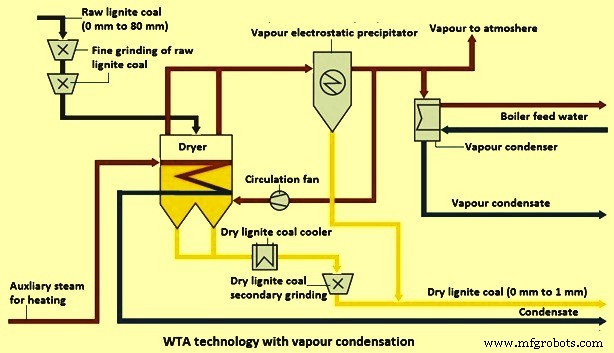
As duas variantes podem ser integradas ao processo WTA. Elas aumentam a eficiência energética do processo de secagem e reduzem emissões. O condensado de vapor produzido pode ser usado como água industrial. A escolha do sistema empregado para aproveitamento do vapor depende, entre outras coisas, do requisito de secagem e da integração ao processo global.
Granulometria do Carvão Lignitoso Bruto
O processo de secagem WTA foi desenvolvido para dois tamanhos de grão de entrada: (i) granulometria grossa (0 mm a 6 mm), e (ii) granulometria fina (0 mm a 2 mm). A alternativa de grão grosso é usada se o processo posterior necessitar de carvão lignitoso seco com tamanho mínimo de grão, como na gaseificação no processo Winkler de alta temperatura ou na coqueria de carvão lignitoso. Para todos os outros processos, a alternativa de grão fino é normalmente usada, pois é opção muito mais atrativa tanto tecnicamente quanto economicamente. Especificamente como etapa de pré-secagem em usina convencional, o processo WTA de grão fino é vantajoso, pois o carvão lignitoso seco com granulometria máxima de 1 mm é tão fino que pode ser usado diretamente na caldeira como combustível.
Para a moagem fina direta necessária do carvão lignitoso run-of-mine, a RWE desenvolveu um processo especial com dois estágios de moagem conectados em série para redução da granulometria do carvão bruto de cerca de <80 mm para o valor desejado de <2 mm. A Figura 3b mostra o processo global da alternativa WTA de grão fino com moagem fina a montante e compressão mecânica de vapor integrada para aproveitamento da energia do vapor no processo de secagem.
O vapor de água evaporado do carvão (vapor) é limpo em um precipitador eletrostático e recomprimido em um compressor para cerca de 4 atmosferas, de modo que o vapor de água possa ser usado para aquecer o trocador de calor instalado no secador (Figura 3b). O calor sensível do condensado de vapor é usado para pré-aquecer o carvão lignitoso bruto a cerca de 65 °C a 70 °C. Assim, a energia do vapor é utilizada para cobrir as necessidades energéticas do secador.
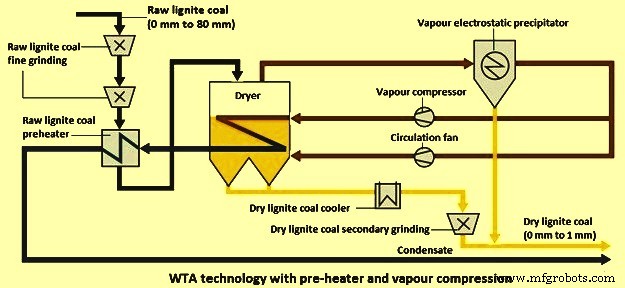
Parte do vapor de água limpo é recirculada ao secador para fluidização do carvão lignitoso bruto. O carvão lignitoso seco é resfriado, se necessário, e moído novamente, usando um moinho integrado à planta WTA, até granulometria inferior a 1 mm, para que possa ser usado diretamente para combustão na caldeira da usina.
O vapor proveniente do secador também pode ser usado para pré-aquecer a água de alimentação da caldeira no ciclo água-vapor de uma usina. Também é viável uma alternativa de baixo custo (Figura 3c) sem uso do vapor de água. Esta alternativa pode ser instalada para melhorar o PC do carvão lignitoso com alta umidade e cinzas.
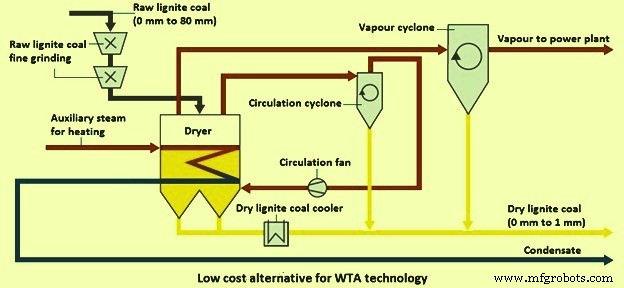
O processo WTA caracteriza-se por alta capacidade específica e baixa pressão de vapor de aquecimento. Portanto, altíssima produção de secagem pode ser alcançada para cada unidade de secador. Além disso, o design que economiza espaço e o sistema integrado de moagem fina para carvões brutos e secos, mantém toda a planta relativamente compacta.
Vantagens da Secagem de Carvão Lignitoso com Tecnologia WTA
- Alta eficiência energética devido à secagem a baixa temperatura e aproveitamento energético da água evaporada do carvão (através de condensação de vapor ou compressão mecânica de vapor).
- Tecnologia altamente segura em operação devido à secagem em atmosfera inerte, evitando mistura explosiva de poeira de carvão e ar.
- A unidade de secagem tem alta capacidade de secagem.
- Design compacto devido ao sistema integrado de moagem fina do carvão lignitoso bruto e, quando necessário, moagem secundária do carvão lignitoso seco.
- Aproveitamento do vapor energético evita emissões significativas de vapor e poeira. O condensado de vapor é uma fonte de água que pode ser usada na planta.
- A engenharia da planta pode ser flexível com relação às necessidades dos requisitos de secagem.
- A tecnologia aumenta a eficiência da usina em 4% a 6%, dependendo da alternativa de secagem e do teor de umidade do carvão lignitoso bruto.
Processo de manufatura
- Manufatura Inteligente 2021: 10 Tendências Emergentes Remodelando a Produção
- Tecnologia Industrial: Nova Era de Eficiência e Crescimento
- Têxteis RF-E Respiráveis: Tecidos Condutivos Flexíveis para Comunicações Vestíveis
- Tendências da Manufatura para 2021: Cloud, IA, Impressão 3D, Blockchain, Cobots e RTLS
- Arch Coal Vence Prêmio Global de Melhor Programa de Manutenção Preditiva
- Por Que SQL Permanece Benchmark para Integração de Dados Confiável
- Cinco Indústrias Prestes a Serem Disruptadas Tecnologicamente em 2024
- Soluções 5G da Ericsson Impulsionam Transformação Digital na Manufatura
- Fresamento CNC de Precisão para Superfícies Curvas
- Técnicas Eficazes para Secar Ar Comprimido para Desempenho Confiável de Equipamentos