



Laminação a Quente de Tiras e Prevenção de Defeitos Comuns
Laminação de Tira a Quente e Defeitos de Tira
A laminação é uma das operações industriais de conformação de metais mais importantes. Laminação a quente é empregada para laminar placas de aço (slabs) em tiras a quente em laminadores de tiras a quente. Como qualquer outra operação de laminação a quente, laminação de tira a quente é também deformação plástica do material da placa causada por força compressiva aplicada através de um conjunto de cilindros. A seção transversal da placa é reduzida pelo processo de laminação a quente. Material é espremido entre um par de cilindros, resultando em redução de espessura e aumento de comprimento. Laminação de tira a quente é feita a alta temperatura devido à exigência de grandes deformações. Laminação a quente resulta em tira livre de tensões residuais. Normalmente, formação de carepa de óxido acompanha laminação a quente, devido à qual precisão dimensional é inferior comparada à de tiras laminadas a frio.
Para laminação de tira a quente, placas são aquecidas inicialmente a 1100-1300 °C. Temperatura no último estande de acabamento do laminador de tiras a quente varia de 700-900 °C. Deve estar sempre acima da temperatura crítica superior para produzir grãos de ferrita equiaxiais uniformes.
O objetivo durante laminação de tira a quente é diminuir espessura da placa com aumento no comprimento e com muito pouco aumento na largura. Material no centro da tira é restringido na direção transversalmente à largura e as restrições dos ombros não deformados de material em cada lado dos cilindros impedem extensão da tira na direção da largura. Esta condição é conhecida como deformação plana (plane strain). O material portanto alonga-se e não alarga.
Conceitos fundamentais aplicáveis durante laminação de tiras a quente: (i) arco de contato entre cilindros e material laminado é parte de um círculo, (ii) coeficiente de atrito é constante na teoria, mas na realidade varia ao longo do arco de contato, (iii) material laminado considera-se deformar plasticamente durante laminação, (iv) volume do material é constante antes e depois da laminação (na prática volume pode diminuir ligeiramente devido a fechamento de poros), (v) velocidade dos cilindros assume-se constante, (vi) material só estende na direção de laminação e sem extensão na largura, e (vii) área seccional normal à direção de laminação não é distorcida.
Variáveis Principais e Forças na Laminação
Principais variáveis na laminação que influenciam o processo: (i) diâmetro dos cilindros, (ii) resistência à deformação do material influenciada por metalurgia, temperatura e taxa de deformação, (iii) tensão de fluência do material, (iv) atrito entre cilindros e material, e (v) presença de tensão frontal e/ou traseira no plano da tira.
Forças e relações geométricas na laminação de tira a quente mostradas na Fig. 1. Material a laminar com espessura "ho" entra nos cilindros no plano de entrada x-x com velocidade "vo". Passa pelo espaço entre cilindros e sai no plano de saída y-y com espessura reduzida "hf" e velocidade aumentada "vf". Dado que não há aumento de largura, compressão vertical do metal traduz-se em alongamento na direção de laminação. Como não há mudança no volume do metal em dado ponto por unidade de tempo, b×ho×vo = b×h×v = b×hf×vf, onde "b" é largura da tira, "v" velocidade em qualquer espessura, e "h" intermediário entre "ho" e "hf".
Considerando b×ho×vo = b×hf×vf, e se bo = bf, então ho×Lo/t = hf×Lf/t, logo ho×vo = hf×vf, o que significa vo/vf = hf/ho. Isso significa que quando ho > hf, então vo < vf. Portanto, velocidade da tira aumenta continuamente da entrada à saída de forma que elemento vertical na tira permanece não distorcido.
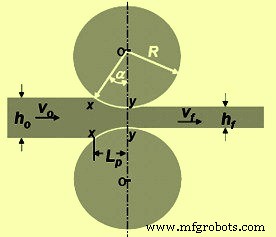
Fig. 1 Forças e relações geométricas na laminação de tira a quente
Em apenas um ponto ao longo da superfície de contato entre cilindro e tira, duas forças atuam no material: (i) força radial Pr, e (ii) força de atrito tangencial F. Entre plano de entrada (x-x) e ponto neutro, tira move-se mais devagar que superfície do cilindro, e força de atrito tangencial F atua na direção (Fig. 2) para puxar metal para dentro dos cilindros. No lado de saída (y-y) do ponto neutro, tira move-se mais rápido que superfície do cilindro. Direção da força de atrito então inverte e opõe entrega da tira dos cilindros.
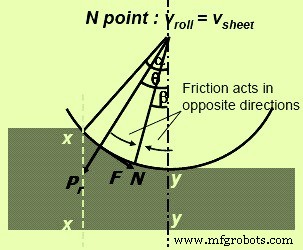
Fig. 2 Forças atuando durante laminação
Pr é força radial, com componente vertical P (carga de laminação – carga com que cilindros pressionam contra material). Pressão específica do cilindro, p, é carga de laminação dividida pela área de contato, dada por p = P/(b×Lp), onde b é largura da tira e Lp comprimento projetado do arco de contato.
Distribuição de pressão do cilindro (Fig. 3) ao longo do arco de contato mostra que pressão sobe a máximo no ponto neutro e depois cai. Distribuição não vem a pico agudo no ponto neutro, indicando que ponto neutro não é realmente linha na superfície do cilindro mas uma área. Área sob curva é proporcional à carga de laminação e área sombreada representa força necessária para superar forças de atrito entre cilindro e tira. Área sob linha tracejada AB representa força necessária para deformar metal em compressão homogênea plana.
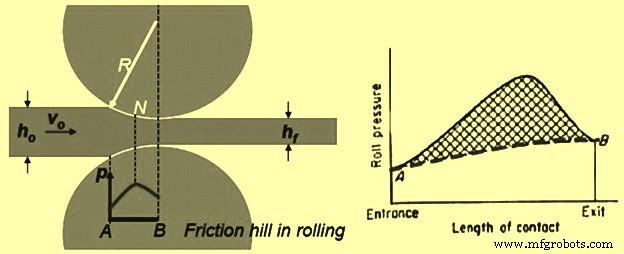
Fig. 3 Distribuição de pressão do cilindro
Condição de mordida do cilindro (roll bite) determina material a ser laminado entrar na garganta do cilindro (Fig. 4). Para isso, componente da força de atrito deve ser igual ou maior que componente horizontal da força normal (Fig. 4). Ou seja, F cos α ≥ Pr sen α, onde "α" é ângulo de mordida e Pr força radial. Logo F/Pr ≥ sen α / cos α ≥ tan α. Como F = u×Pr onde F é força de atrito tangencial e "u" coeficiente de atrito. Portanto u = tan α. Se tan α > u, material não pode ser puxado através dos cilindros e se u = 0, laminação não pode ocorrer. Portanto, engrenamento livre ocorre quando u > tan α. Para aumentar valores efetivos de u, por exemplo, canelura dos cilindros paralela ao eixo é feita ou cilindros de grande diâmetro usados para reduzir tan α ou se diâmetro fixo, espessura do material a laminar é reduzida.
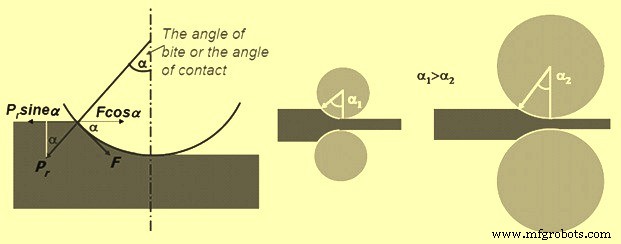
Fig. 4 Condições de mordida do cilindro
No caso de situação sem atrito, carga de laminação (P) dada por pressão do cilindro (p) vezes área de contato entre metal e cilindros (b×Lp). (P = p×b×Lp) onde pressão do cilindro (p) é tensão de escoamento em deformação plana quando não há mudança na largura (b) da chapa. No entanto, na situação prática há atrito. Força de atrito necessária para puxar material para dentro dos cilindros e responsável por grande parte da carga de laminação. Alto atrito resulta em alta carga, colina de atrito íngreme e grande tendência para trinca de borda. Atrito varia ponto a ponto ao longo do arco de contato. Porém, é muito difícil medir esta variação em u, toda teoria de laminação forçada a assumir coeficiente de atrito constante. Para laminação a quente de tira, u é cerca de 0,2 até condição de aderência (sticky condition).
A força do cilindro aumenta com aumento do raio do cilindro ou aumento da redução de espessura da tira. Carga de laminação aumenta com redução de espessura ou aumento do diâmetro do cilindro. Abaixo de certa espessura mínima da tira (abaixo de afinamento crítico), carga aumenta a valor muito alto, pois resistência da tira aumenta a valores muito altos. Como resultado, pode não ser possível laminar a tira. Em vez disso, tira apenas é empurrada entre cilindros, sem redução apreciável de espessura. Para laminar tiras finas, necessário usar cilindros de menor diâmetro, apoiados por cilindros de maior diâmetro. Como comprimento do arco de contato diminui com raio do cilindro, coeficiente de atrito aumenta, carga de laminação também aumenta.
Quando altas forças geradas na laminação são transmitidas ao material através dos cilindros, dois tipos principais de distorções elásticas ocorrem: (i) cilindros tendem a curvar-se ao longo do comprimento porque material tende a separá-los enquanto são restringidos em suas extremidades causando variação de espessura, (ii) cilindros achatam na região onde contactam a tira resultando em aumento do raio de curvatura causando achatamento do cilindro (roll flattening).
Sob altas forças de laminação, cilindros achatam e curvam, e todo o laminador é elasticamente distorcido. Mola do laminador (mill spring) causa espessura da tira saindo do laminador ser maior que o espaço entre cilindros ajustado sem carga. Laminação de espessura precisa requer constante elástica do laminador. Curvas de calibração necessárias. Constantes elásticas geralmente na faixa de 1-3 GN/m para laminadores carregados por fuso e cerca de 4 GN/m para laminadores carregados hidraulicamente.
Devido à força do cilindro, cilindros sofrem deflexão e curvam, resultando em maior espessura no centro da chapa laminada e borda mais fina. Este defeito conhecido como coroamento (crown) e cambagem (camber). Para evitar isso, cilindros recebem ligeira curvatura na superfície por retificação para que centro tenha diâmetro maior que bordas. Isso chamado de cambagem dos cilindros (roll cambering). Cilindros abaulados, quando submetidos a curvatura durante laminação, produzem tiras planas. Para laminação de tiras, normalmente cambagem de 0,5 mm no diâmetro do cilindro é provida. Também durante laminação a quente, cilindros aquecem e abaulam no centro, causando cambagem dos cilindros. Isso devido a variação de temperatura entre bordas e centro dos cilindros. Cambagem dos cilindros deve variar durante laminação para cuidar da cambagem devido a ambos efeitos térmicos e deflexão do cilindro. Isso também evita desgaste desigual (cilindros desgastam mais nas bordas que no centro).
Cambagem dos cilindros pode variar por: (i) curvar cilindros de trabalho aplicando força externa, (ii) deslocamento lateral dos cilindros de trabalho em relação à linha central da tira, (iii) usar cilindros conformados (cilindros com perfis), e (iv) rotação do eixo do cilindro de trabalho em relação ao eixo do cilindro de apoio no plano horizontal (resulta em deflexão das extremidades do cilindro de trabalho, produzindo cambagem).
Achatamento do cilindro (roll flattening) ocorre quando há aumento no raio de curvatura devido à pressão do cilindro causando deformação elástica dos cilindros. Achatamento leva a aumento no comprimento de contato e portanto aumento na força do cilindro.
Afirmou-se anteriormente que carga de laminação depende do diâmetro do cilindro. Maior diâmetro, maior força. Similarmente, reduções menores requerem menor força. Para reduzir força, há requisito de reduzir diâmetro do cilindro ou reduzir atrito. Outro método de reduzir força de laminação é aplicar pequena força de tração na tira. Aplicação de força de tração longitudinal reduz resistência de escoamento compressiva do material na direção transversal. Isso aparente do critério de escoamento de Tresca. Na laminação, força de tração longitudinal aplicada na seção de entrada através de alimentador ou desenrolador com sistema de freio. Tração frontal aplicada na seção de saída através do enrolador controlando torque nele.
Torque do cilindro pode ser estimado da força de laminação. Torque igual a força multiplicada pelo raio onde força atua. Torque total consiste em torque de laminação mais torque para superar atrito em mancais de cilindros mais torque no eixo do motor mais torque para superar atrito no sistema de transmissão. Potência do cilindro aplicada para deformar material, superar atrito em partes rotativas, etc.
Se tensão traseira (back tension) alta o suficiente aplicada, ponto neutro move-se para saída do cilindro. Isso significa que cilindros movem-se mais rápido que material. Se tensão frontal (front tension) usada, ponto neutro move-se para entrada do cilindro. Normalmente tensão traseira quase duas vezes mais eficaz em reduzir carga de laminação que tensão frontal.
Alargamento (spread) refere-se a aumento na largura de tiras laminadas de baixas razões largura/espessura – tiras de seção quadrada por exemplo. Reduzir atrito, aumentar razão raio do cilindro/espessura da tira e usar tiras mais largas pode reduzir alargamento. Par de cilindros verticais chamados cilindros de borda (edger rolls) pode ser usado para reduzir alargamento.
Controle de espessura e seção transversal da tira é desafio real em laminador de tiras a quente. Para monitorar continuamente espessura da tira laminada, sensores de raios-X ou raios gama são usados. Controle preciso de bitola (gauge) de tira laminada feito ajustando espaço entre cilindros. Controle de bitola em laminadores de tiras a quente alcançado através de medição de espessura da tira usando bitola de raios-X e ajustando tensão da tira usando sistema de controle por realimentação (feedback).
Durante laminação de tiras a quente, tira a quente é enrolada para manipular seu comprimento crescente devido a redução de espessura. Além disso, importante reduzir complicação de controlar tiras de diferentes velocidades devido a diferentes espessuras já que seção mais fina move-se mais rápido durante sua laminação no laminador de tiras a quente.
Defeitos de Laminação
Problema de qualidade superficial de tiras laminadas a quente pertence à prioridade básica do processo de produção. Cada imperfeição do material pode causar defeito ou diminuir qualidade do produto final. Possíveis fontes de defeitos superficiais para tiras laminadas a quente podem estar em diferentes etapas do processo de fabricação: (i) produção e lingotamento de aço líquido, (ii) reaquecimento de placas, e (iii) laminação de placas a quente. Entre os defeitos superficiais mais problemáticos, os iniciadores de defeitos superficiais são criados durante produção e lingotamento de aço líquido e incluem: (i) inclusões, (ii) bolhas (blowholes), (iii) costras (scabs), (iv) linhas de óxidos de alumínio, (v) furos, e (vi) trincas longitudinais, transversais e de borda. Condição de reaquecimento de placas em forno de reaquecimento e processo de laminação a quente representam criação e evolução adicional de defeitos. Operação tecnológica de aquecimento e laminação também pode criar defeitos superficiais específicos como casca superficial (shell surface), trincas térmicas, unhas penduradas (hangnails), lascas (slivers), carepas, aperto de cilindros (squeeze of rolls), arranhões e outros defeitos. Acúmulo de defeitos no material durante operação tecnológica causa diminuição em propriedades mecânicas e análise fractográfica revela outro mecanismo de degradação no material.
Defeitos da Placa de Lingotamento Contínuo Antes da Laminação
- Alguns defeitos como porosidade, cavidade, bolha (blow hole) ocorridos na placa de lingotamento fecham durante processo de laminação.
- Cordinhas longitudinais de inclusões não metálicas ou bandamento de perlita relacionados a práticas de fusão e solidificação. Em casos graves, estes defeitos podem levar a laminação (lamination) que reduz drasticamente resistência na direção de espessura.
Defeitos Originados Durante Laminação
Existem dois aspectos para problema de forma de tira: (i) espessura uniforme sobre largura e espessura que pode ser controlada precisamente com sistemas modernos de controle de bitola, e (ii) planicidade (flatness) que é difícil de medir com precisão.
Problemas de forma são maiores ao laminar tiras finas porque erros fracionários no perfil do espaço entre cilindros aumentam com diminuição de espessura, produzindo maiores tensões internas. Tira fina também menos resistente a flambagem. Problemas de forma leves podem ser corrigidos por nivelamento por estiramento (stretch leveling) da tira em tensão ou por flexão por dobra (bend flexing) da tira em nivelador de rolos (roller-leveller).
Mola do laminador (mill spring) é defeito no qual tira laminada é mais espessa que espessura requerida pois cilindros defletem por altas forças de laminação. Deformação elástica do laminador ocorre durante laminação. Mola do laminador pode ser evitada se cilindros mais rígidos usados, significando que material do cilindro tem alta rigidez ou constante elástica. Normalmente constante elástica para laminadores varia de 1 a 4 GN/m.
Deformação elástica do cilindro pode resultar em espessura desigual da tira. Material do cilindro requer alto módulo elástico para reduzir deformação. Para produzir tiras de bitola muito fina, cilindros de pequeno diâmetro usados. São apoiados com cilindros maiores. Geralmente, espessura mínima de tiras laminadas alcançada é diretamente proporcional a raio do cilindro, atrito, tensão de fluência.
Achatamento do cilindro aumenta pressão do cilindro e eventualmente causa deformação dos cilindros mais facilmente que material laminado.
Planicidade de tiras laminadas depende de deflexão do cilindro. Tiras tornam-se onduladas conforme deflexão ocorre.
Espaço entre cilindros deve ser perfeitamente paralelo para produzir tiras com espessura igual em ambas extremidades. Velocidade de laminação é muito sensível a planicidade. Diferença de alongamento de uma parte em 10.000 entre diferentes locais na tira pode causar ondulação.
Se cilindros são elasticamente defletidos, tiras tornam-se finas ao longo da borda, enquanto no centro espessura é maior. Similarmente, cilindros defletidos resultam em bordas mais longas que centro. Bordas da tira alongam-se mais que centro. Devido à continuidade da tira, pode-se dizer que centro submetido a tensão, enquanto bordas a compressão. Isso leva a ondulação nas bordas. No centro, trincas de zíper (zipper cracks) ocorrem devido a alta tensão de tração.
Cambagem dos cilindros pode prevenir tais defeitos. Porém, uma cambagem funciona apenas para uma força de laminação particular. Para corrigir deflexão do cilindro para faixa de condições de laminação, macacos hidráulicos são usados, que controlam deformação elástica dos cilindros conforme necessidade.
Se cilindros têm convexidade excessiva, centro do material da tira tem mais alongamento que bordas. Isso leva a defeito chamado abaulamento central (centre buckle).
Possíveis efeitos ao laminar com cambagem insuficiente incluem centro mais espesso significa bordas plasticamente alongadas mais que centro, normalmente chamadas bordas longas (long edges). Isso induz padrão de tensão residual de compressão nas bordas e tensão ao longo da linha central. Isso pode causar trinca na linha central, empenamento, enrugamento de borda ou efeito papel crepe (crepe-paper effect) ou borda ondulada.
Possíveis efeitos quando cilindros são super-cambreados (over-cambered) incluem bordas mais espessas que centro significa centro plasticamente alongado mais que bordas, resultando em alargamento lateral. Padrão de tensão residual agora compressão na linha central e tensão nas bordas. Isso pode causar trinca de borda, divisão central (centre splitting), e enrugamento da linha central.
Tiras de pequena espessura são mais sensíveis a defeitos do espaço entre cilindros levando a maiores defeitos. Tiras finas mais propensas a ondulação ou abaulamento. Estes defeitos corrigidos por nivelamento de rolos (roller leveling) ou nivelamento por estiramento (stretch leveling) sob tensão. Nivelamento por estiramento realizado entre rolos do nivelador.
Durante laminação, tira tem tendência a deformar em direção lateral. Atrito alto no centro. Portanto, alargamento (spread) é mínimo no centro. Isso leva a arredondamento das extremidades da tira. Bordas da tira submetidas a deformação de tração. Isso leva a trincas de borda (edge cracks). Se centro da tira severamente restringido e submetido a tensão de tração excessiva, divisão central (centre split) pode ocorrer.
Deformação não homogênea do material através da espessura leva a alta tensão de tração secundária na borda. Isso leva a trincas de borda. Tensões de tração secundárias devidas ao abaulamento de superfície livre. Trincas de borda podem ser evitadas usando cilindros de borda (edge rolls).
Defeito de borda (edging defect) causado por deformação inhomogênea na direção de espessura. Se apenas superfície do material laminado é deformada (como em redução leve em placa grossa), bordas são côncavas. Material saliente não comprimido na etapa subsequente de laminação, causando esta área sob tensão de tração e levando a trinca de borda. Observado em desbaste inicial de laminação a quente quando h/Lp > 2. Com redução pesada, centro tende a expandir mais lateralmente que superfície produzindo bordas abauladas (barreled edges). Isso causa tensões de tração secundárias por abaulamento, suscetíveis a trinca de borda.
Devido a fluxo não homogêneo do material através da espessura da tira, outro defeito ocorre: allegatoring (efeito jacaré). Devido ao fato de superfície submetida a deformação de tração e centro a compressiva. Isso porque maior alargamento (spread) ocorre no centro. Allegatoring ocorre quando alargamento lateral é maior no centro que na superfície (superfície em tensão, centro em compressão) e com presença de fraqueza metalúrgica ao longo da linha central.
Defeitos superficiais mais facilmente ocorrem na laminação devido a alta razão superfície/volume. Retificação, lascamento ou descalcificação de defeitos na superfície de placas de lingotamento normalmente requeridos antes de laminação. Dobras (laps) devido a posicionamento incorreto de cilindros podem causar formas indesejadas. Escamas (flakes) ou trincas de resfriamento nas bordas resultam em diminuição de ductilidade em laminação a quente de placas de grão extra-grosso. Arranhões podem ser devidos a ferramentas e manuseio. Variação em espessura devida a deflexão de cilindros ou velocidade de laminação.
Processo de manufatura
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho
- Otimização da Geração de Ar Quente com Fogões Regenerativos de Ar Quente
- Vigas Universais (I/H): Projeto, Laminação e Aplicações
- Laminação de Aço em Laminador de Tiras a Quente: Do Reaquecimento ao Bobinamento
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Defeitos Comuns de Soldagem: Causas, Identificação e Soluções Eficazes
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais