



Guia Passo a Passo para Produção de Carboneto de Ferro (Fe3C) de Alta Qualidade
Processo de Fabricação de Carboneto de Ferro
O carboneto de ferro (Fe₃C) é um composto sintético de alto ponto de fusão, não pirofórico, fortemente magnético, obtido na forma granular. Consiste em cerca de 90 % de ferro total (Fe) e cerca de 7 % de carbono total (C). O uso principal do produto é como carga metálica durante a produção de aço para substituição de ferro-gusa (HM), ferro reduzido direto (DRI) ou sucata de aço. O processo de carboneto de ferro envolve a conversão de partículas finas de minério de ferro pré-aquecidas em carboneto de ferro. Ele reduz o minério de ferro a carboneto de ferro em um reator de leito fluidizado, colocando o minério de ferro em contato com gás de processo consistindo principalmente de metano (CH₄) e hidrogênio (H₂).
O processo para a fabricação de carboneto de ferro foi originalmente projetado e desenvolvido na Hazen Research Inc. em Golden, Colorado, EUA, pelo vice-presidente técnico Dr. Frank M. Stephens. O processo envolve a redução de partículas finas de minério de ferro pré-aquecidas (0,1 mm a 1,0 mm) em um reator de leito fluidizado de circuito fechado por gás de processo pré-aquecido contendo CH₄, H₂, CO (monóxido de carbono), CO₂ (dióxido de carbono) e vapor de água (H₂O) a 600 °C. Um reator de batelada de 50 mm de diâmetro foi usado para testes de laboratório. Isso foi seguido por testes contínuos em um reator de 600 mm de diâmetro. Amostras de minério de ferro de vários países foram testadas na Hazen. O produto foi convertido com sucesso em aço pela MEFOS na Suécia em um forno a oxigênio básico (BOF) em 1979.
Após os testes iniciais de laboratório na Hazen Research, Inc., Dr. Stephens solicitou uma patente e foi concedida em 11 de outubro de 1977 a “Patente EUA nº 4.053.301” pelo Escritório de Patentes dos Estados Unidos. Em 1985, Dr. Stephens se aposentou e adquiriu os direitos da patente sobre o carboneto de ferro. Ele formou uma empresa chamada “Iron Carbide Development Corporation” (ICDC) e começou a comercializar o processo. Em 1988, ICDC e a empresa australiana PACT Resources, Pty. Ltd. uniram forças para formar “Iron Carbide Holdings, Limited” (ICH). Trabalho adicional de desenvolvimento foi posteriormente realizado em uma planta piloto construída em 1989 a partir de uma planta de vanádio ociosa localizada em Wundowie, Austrália Ocidental. O reator na planta piloto tinha 1830 mm de diâmetro, operava com uma profundidade de leito de cerca de 3700 mm. Produzia cerca de 25 toneladas por dia.
Durante 1989, a ICH produziu 310 toneladas de carboneto de ferro na planta piloto. O carboneto de ferro foi vendido a sete clientes. Cinco empresas (Nucor, North Star Steel, Mitsubishi, Qualitech Steel e Cleveland Cliffs) compraram a licença ou a opção de usar esta tecnologia. A Nucor Corporation converteu carboneto de ferro da planta piloto em sua usina de aço em Darlington, Carolina do Sul, EUA, usando um forno a arco elétrico (EAF) de 32 toneladas. O carboneto de ferro foi injetado a taxas de até 90 kg/min no EAF usando um tanque de gunite existente.
A Nucor adquiriu uma licença em 1992. Autorizou a PLS Engineering em Denver, Colorado (agora parte do Harris Group) a construir uma planta em Point Lisas, Trinidad, para produzir 300.000 toneladas de carboneto de ferro por ano e, no final de 1994, a planta estava em operação. A Nucor iniciou a construção em 1993, mas, infelizmente, limitou os fundos para a PLS. A PLS esgotou esses fundos antes de completar o projeto da planta. A Nucor finalizou o projeto. Além disso, a Nucor minimizou despesas para alguns equipamentos da planta, incluindo os trocadores de calor.
A planta foi iniciada no final de setembro de 1994. No entanto, a empresa teve problemas com os compressores para o gás de processo e desligou a planta. Deixou a água de resfriamento funcionando. Durante este período, um técnico removeu os sensores de nível nas colunas da torre de enchimento para recalibração e, portanto, os alarmes de nível de líquido foram bloqueados. Ele informou a sala de controle. Uma das válvulas instaladas na torre de enchimento, apesar de estar em posição fechada, vazou e o vazamento não foi notado por vários dias. Uma vez descoberto, a coluna foi drenada imediatamente, mas o dano já estava feito. A água havia passado pelos tubos e se misturou com o pó de óxido de ferro e contaminou severamente os trocadores de calor. A Nucor gastou mais de um ano tentando limpar os trocadores, mas sem sucesso.
A Nucor também enfrentou vários outros problemas operacionais na planta. Estes problemas foram: (i) tubos subdimensionados para o gás de processo, que limitaram o fluxo do gás a um valor de 65 % da capacidade de projeto máxima; (ii) quebra frequente da vedação de gás para a placa de tuíere do reator de leito fluidizado; (iii) abandono do sistema de aquecimento do minério, pois falhou devido à abrasão, o que comprometeu a química no reator e, portanto, limitou ainda mais a qualidade e quantidade do produto; (iv) tanque de coleta do lavador subdimensionado; (v) sistema não confiável para regular o fluxo de produto através do resfriador de produto, o que exigia alta manutenção; (vi) sistema de elevação pneumática não confiável para o produto, que exigia manutenção frequente; (vii) tamanho muito pequeno do alimentador de parafuso que fornece minério para a planta; e (viii) glândulas de vedação inadequadas do alimentador de parafuso que vazavam severamente.
A Nucor gastou quatro anos trabalhando com esses problemas, mas em 1998, devido à queda dos preços do aço, desligou a planta. A planta foi subsequentemente demolida em 2002. Apesar de todas as dificuldades enfrentadas, 357.712 toneladas de carboneto de ferro foram produzidas na planta, o que mostrou que o processo era tecnicamente viável. Falhas mecânicas encontradas enfatizaram a necessidade de instalações adequadas e confiáveis.
A segunda tentativa de produzir carboneto de ferro em escala comercial foi pela Qualitech Steel Corporation em Corpus Christi, Texas, onde construiu uma nova planta. A Qualitech adquiriu uma licença para produzir carboneto de ferro da ICH, mas mudou o processo, quando a Mitsubishi Corporation financiou o projeto e quis usar dois reatores e um sistema de distribuição de gás de processo do tipo grade de tubos no reator de leito fluidizado.
A planta do Texas estava apenas sendo comissionada quando a empresa-mãe faliu em março de 1999, e a planta produziu apenas alguns milhares de toneladas de carboneto de ferro antes de ser desligada em 1999 e demolida em 2004.
Frank A. Stephens, filho do Dr. Frank M. Stephens Jr., adquiriu a propriedade exclusiva dos direitos do processo de carboneto de ferro em 2010. Nos primeiros meses de 2011, ele formou a International Iron Carbide LLC. A empresa possui os direitos de 35 patentes. A nova empresa analisou minuciosamente os problemas encontrados nas plantas de Trinidad e Corpus Christi e preparou soluções documentadas para os problemas. Muitas das soluções são, no entanto, consideradas proprietárias. Algumas das soluções são: (i) projeto robusto de trocadores de calor de casco e tubo; (ii) projeto alterado do sistema de gás de processo para atingir capacidade total; (iii) melhoria no projeto do reator de leito fluidizado e do sistema de distribuição de gás, tornando o reator mais tolerante a desligamentos de planta; (iv) novo projeto para a vedação de gás da placa de tuíere no reator de leito fluidizado, tornando-a uma vedação de gás dupla; (v) introdução de um sistema de aquecimento flash para a alimentação de minério, que inclui transferência pneumática de material quente, estoque mínimo de sólidos para partidas e paradas rápidas, eliminação de deslocamentos angulares para evitar abrasão, e construção modular para facilitar a manutenção; (vi) mudanças no projeto do lavador, tornando o lavador adequado para atingir capacidade total; (vii) simplificação no sistema de manuseio de produto, que elimina o sistema de elevação para o produto entrando no resfriador de produto; e (viii) uso de ejetores para mover sólidos no lugar de transportadores mecânicos.
Atualmente, não há planta em funcionamento para a produção de carboneto de ferro. No entanto, a International Iron Carbide usou sua experiência (tanto positiva quanto negativa) obtida das duas plantas de primeira geração em Trinidad e Texas e desenvolveu um projeto para uma planta de segunda geração baseada nas muitas lições aprendidas. A International Iron Carbide está ativamente buscando empreendedores para colaboração na construção das plantas de segunda geração.
O Processo
O processo de fabricação de carboneto de ferro é limpo e simples. As três principais etapas do processo (Fig. 1) incluem: (i) aquecimento do minério de ferro a cerca de 700 °C; (ii) contato do minério de ferro quente com mistura de gás H₂ e CH₄ pressurizada a uma temperatura de cerca de 600 °C e pressão absoluta de cerca de 4,5 kg/cm² em um reator de leito fluidizado para conversão de óxido de ferro em carboneto de ferro com gases redutores fortes; e (iii) resfriamento do produto a cerca de 65 °C.
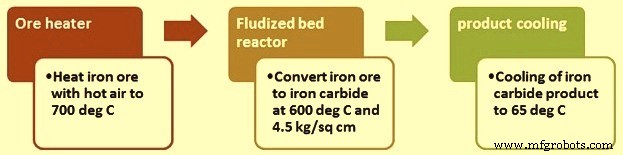
Fig. 1 Três etapas do processo
O minério de ferro é geralmente hematita, que normalmente tem uma composição de 62 % a 65 % de Fe, 1 % a 5 % de ganga e 1 a 6 % de umidade. O minério estocado normalmente não precisa de cobertura, se o clima permitir. Os fatores que influenciam a decisão de cobrir ou não o mineral são o custo do combustível, os teores de umidade natural e o clima.
Do armazenamento de minério, o minério é transportado para um silo (caixa diária). O silo armazena minério suficiente para operar a planta por cerca de 24 horas. Um transportador de velocidade variável mede e controla a quantidade de minério que é alimentada ao sistema de aquecimento do minério.
O aquecedor de minério é um “aquecedor flash” que compreende três ciclones em série. O aquecedor de minério aquece o minério até 710 °C colocando o minério em contato com o gás oxidante quente que sai da caixa de fogo ou queimador. Aumentar a temperatura do minério de ferro é útil para o processo. É útil porque: (i) remove a umidade da alimentação de minério; e (ii) oxida parcialmente a magnetita, se presente no minério, a hematita. Isso ajuda as reações no reator, pois a hematita converte mais rapidamente em carboneto de ferro do que a magnetita. O aquecedor de minério descarrega o minério de ferro quente nas tremonhas de alimentação de travamento, onde é mantido antes de ser alimentado ao reator de leito fluidizado.
A alimentação de minério quente para o reator é alimentada através de duas tremonhas de travamento que operam em paralelo. As tremonhas de travamento são revestidas com material refratário. Elas têm fundo piramidal ou cônico (tremonha). Tipicamente, uma das tremonhas alimenta o reator por cerca de uma hora. As tremonhas funcionam de forma que, enquanto uma alimenta o reator, a outra é enchida.
As tremonhas de alimentação também impedem a entrada de gases oxidantes no reator. Depois que o minério quente é purgado com N₂ e a pressão é aumentada, o minério quente é alimentado continuamente ao reator a uma taxa que permite que uma tremonha esvazie e seja despressurizada no momento em que a outra tremonha é enchida.
Reator de Leito Fluidizado e Reações do Processo
O reator de leito fluidizado usa finos de minério de ferro, o que limita a necessidade de pré-tratamentos como sinterização ou pelotização. O material de alimentação ideal para o reator são finos de minério de ferro hematita com tamanho na faixa de 0,1 mm a 1,0 mm.
O diâmetro interno do reator é de cerca de 12 metros e opera a cerca de 600 °C. Ele recebe o gás de processo consistindo essencialmente de H₂ e CH₄. O H₂ é introduzido para manter a pressão no espaço livre do reator a 4,5 kg/cm² de pressão absoluta. Os compressores reciclam o gás de processo para obter uma velocidade superficial de 0,92 m/s.
No reator de leito fluidizado, H₂ e CH₄ convertem o minério de ferro aquecido em carboneto de ferro. O oxigênio combina com H₂ para formar água e o carbono (C) combina com ferro para formar carboneto de ferro. A química geral do processo é descrita pela equação: 3 Fe₂O₃ + 2 CH₄ + 5 H₂ = 2 Fe₃C + 9 H₂O. Esta reação é uma espécie de resumo geral de todas as reações que ocorrem no processo. A reação prossegue a uma taxa relativamente lenta, e a residência no reator é muito maior quando comparada com o processo no forno de produção de aço. Este tempo pode, no entanto, ser reduzido alterando a temperatura e a pressão.
Na parte gasosa das reações, existem três componentes básicos: (i) H₂, (ii) O₂ (oxigênio), e (iii) C. Estes três elementos interagem entre si para formar H₂, H₂O, CO, CO₂ e CH₄. A concentração de cada um destes compostos depende de vários fatores, como: (i) razão das massas dos elementos individuais; (ii) temperatura do sistema; (iii) pressão do sistema; e (iv) até certo ponto o tempo em que os elementos estão em contato.
Uma das duas principais reações gasosas é a reação de reforma a vapor: CH₄ + H₂O = CO + 3 H₂. Nesta reação, o gás natural reage com vapor para formar gás H₂ necessário para o processo. A segunda reação gasosa importante é a de deslocamento gás-água, descrita na equação: CO + H₂O = CO₂ + H₂.
Quando os reagentes são colocados todos juntos a alta temperatura, obtém-se uma mistura gasosa contendo H₂, H₂O, CO, CO₂ e CH₄. Esta mistura também contém uma pequena quantidade de N₂.
As reações gasosas tendem a ser catalisadas pela presença de ferro metálico e/ou carboneto de ferro. O C e H₂ para as reações acima vêm dos reagentes adicionados no processo. O O₂ é extraído do minério por meio da reação: Fe₂O₃ + 3 H₂ = 2 Fe + 3 H₂O. Controlando as concentrações relativas de C e H₂ no gás de processo, é possível promover a remoção de O₂ do minério e a adição de C para formar carboneto de ferro.
As reações para formar o carboneto de ferro são ligeiramente endotérmicas, de modo a manter a temperatura em torno de 600 °C, sendo necessário aquecer o gás de processo a 633 °C.
O reator opera como um reator de leito fluidizado de fase densa. Bolhas de gás são formadas a partir do gás de processo no leito fluidizado. O reator recebe o minério de um lado e descarrega o produto do outro lado. Os defletores internos do reator transportam os sólidos dentro do reator. Os defletores minimizam o curto-circuito dos sólidos no reator e criam uma distribuição de tempo de residência mais uniforme para os sólidos. O tempo de retenção dos sólidos é de cerca de 16 horas.
A composição do gás de processo, temperatura e pressão são continuamente monitoradas pela instrumentação de processo. O processo produz um produto não pirofórico, que pode então ser armazenado e transportado.
O reator produz cerca de 42 toneladas por hora do produto (carboneto de ferro). O produto é descarregado continuamente através de tremonhas de travamento tanto do reator quanto dos ciclones de gás de escape antes de passar pelos resfriadores de produto.
Um dos problemas anteriores do processo foi a produção não intencional de carbono livre (fuligem), proveniente da reação de Boudouard, que forma C e CO₂ a partir de CO (2 CO = C + CO₂). No entanto, a International Iron Carbide identificou condições de processo que não permitem a formação de carbono livre, e ainda produzem carboneto de ferro de alta qualidade. Os detalhes destas condições são de natureza proprietária.
O reator descarrega o produto de carboneto de ferro através de duas tremonhas de travamento (semelhantes às usadas para alimentar o minério de ferro quente ao reator). As tremonhas de travamento liberam o produto à pressão atmosférica. Na verdade, enquanto uma recebe o produto quente a cerca de 3,5 kg/cm² de pressão, a outra descarrega o produto para o dispositivo de resfriamento (o resfriador de produto) à pressão atmosférica. O carboneto de ferro deixa as tremonhas de travamento a cerca de 590 °C e é resfriado a cerca de 65 °C passando pelos resfriadores de produto. A quantidade de produto nos resfriadores de produto é controlada com uma correia transportadora de velocidade variável que transporta o carboneto de ferro para o separador magnético a seco. O separador magnético remove uma quantidade significativa de ganga liberada (tipicamente 50 %), o que, no entanto, depende da qualidade do minério de ferro alimentado ao processo.
Um fluxograma esquemático do processo de carboneto de ferro é dado na Fig. 2.
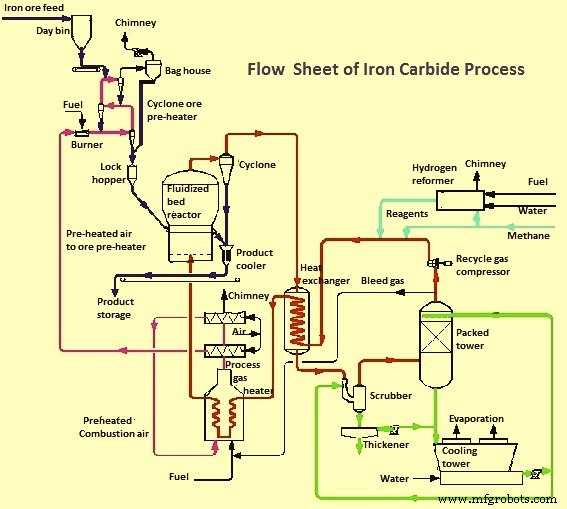
Fig. 2 Diagrama de fluxo esquemático do processo de fabricação de carboneto de ferro
Sistema de Tratamento de Gás
O gás de processo deixa o reator a cerca de 590 °C. Ele passa por quatro ciclones paralelos (os ciclones do reator) que são revestidos com material refratário. Estes ciclones removem a maior parte dos sólidos arrastados do gás de processo que sai do reator. Os finos coletados pelos ciclones (cerca de 36 toneladas por hora) fluem por gravidade para um silo de surto antes de serem reciclados ao reator. Quaisquer sólidos adicionais passam por uma série de tremonhas de travamento antes de entrar em um resfriador de produto, que resfria os sólidos abaixo de 65 °C (normalmente cerca de 40 °C), e finalmente adiciona os sólidos ao produto do reator resfriado a montante do separador magnético.
O gás de processo que sai dos ciclones do reator passa por quatro trocadores de calor gás-gás paralelos (os trocadores de calor do gás de processo) que reduzem a temperatura do gás de processo a 150 °C. Um lavador Venturi e uma coluna de leito enchido (a torre de enchimento) resfriam ainda mais o gás de processo para cerca de 30 °C para remover a água produzida no reator e remover as partículas finas restantes suspensas no gás de processo que escaparam dos ciclones. Isso garante que a quantidade de finos no gás de processo seja baixa o suficiente para evitar danos aos “compressores de reciclagem de gás de processo”.
Um pequeno fluxo de gás de processo é removido do gás de processo recirculante (o gás de purga) deixando o topo da torre de enchimento e antes de entrar nos compressores de gás de reciclagem, para evitar o acúmulo de N₂ no circuito. A quantidade de purga depende do teor de N₂ do gás natural, da quantidade de N₂ que entra no sistema com a alimentação de minério de ferro quente entrando no reator.
O gás reagente de reposição, normalmente consistindo de H₂ e gás natural, entra no gás de processo recirculante antes dos compressores. A pressão do espaço livre no reator de leito fluidizado governa a quantidade exata de H₂ a ser introduzida no sistema. A quantidade de gás natural a ser adicionada ao gás de processo é determinada pela concentração de CH₄ no gás de processo.
Dois compressores centrífugos (os compressores de gás de reciclagem), um operando e o outro em standby, reciclam o gás de processo com uma pressão de cerca de 4,20 kg/cm² na admissão e cerca de 5,30 kg/cm² na descarga. A pressão diferencial através dos compressores regula o fluxo de gás de processo para o reator.
Os quatro trocadores de calor gás-gás, que resfriam o gás de processo vindo de um reator de leito fluidizado, aquecem o gás de processo vindo dos compressores, a uma temperatura de cerca de 520 °C. Um aquecedor de gás (o aquecedor de gás de processo) aumenta ainda mais a temperatura do processo para cerca de 630 °C, usando o gás de purga e gás natural como combustível. O gás de escape proveniente do aquecedor fornece energia para aquecer o ar de combustão fornecido ao aquecedor de minério.
No processo, existem dois sistemas de resfriamento de água. Um sistema para contato direto com o gás de processo (a “água de resfriamento de contato direto”), que fornece água de resfriamento ao “lavador Venturi” e à “torre de enchimento”, onde nestes dispositivos a água entra em contato direto com o gás de processo. O outro sistema de resfriamento de água é o sistema de resfriamento indireto, que fornece água de resfriamento a: (i) o sistema de resfriamento dos produtos (resfriadores de produto); (ii) o reformador de H₂; e (iii) outros trocadores de calor menores usados para o processo.
A água quente que sai da torre de enchimento retorna diretamente à torre de resfriamento de contato para remoção do calor, enquanto a água que sai do lavador Venturi passa primeiro por um espessador, onde é filtrada para remover os sólidos presentes na água contaminada.
O processo tipicamente produz um produto que foi convertido 93 % em carboneto de ferro. A composição mineralógica e elementar típica do produto consiste em: Fe₃C – 91 % a 96 %, Fe (total) – 89 % a 93 %, Fe (met) – 0,5 % a 1 %, SiO₂ + Al₂O₃ – 2 % a 5 %, Fe₃O₄ – 2 % a 5 %, C (como Fe₃C) – 6 % a 6,5 %, e O (como Fe₃O₄) – 0,5 % a 1,5 %. O carboneto de ferro é magnético, então, se a ganga for fisicamente liberada, seja antes, durante ou após o processo de carbonetação, então uma separação magnética a seco pode ser realizada para reduzir o teor de ganga no produto final e, portanto, aumentar seu teor de ferro.
Embora a análise do produto possa variar dependendo do tipo de minério usado, não há enxofre significativo presente em nenhum caso. O nível de fósforo depende do tipo de minério usado e geralmente está presente no produto como P₂O₅. Mas a maior parte do fósforo é transferida para a escória do forno, não para o produto.
Os elementos residuais no minério estão normalmente presentes no produto como óxidos, mas como a maioria dos minérios de ferro tem níveis muito baixos de cobre, níquel, cromo, molibdênio ou estanho, não há quantidades significativas destes elementos no produto final. Como resultado, o carboneto de ferro produzido é muito limpo e fornece um método eficaz de diluir os metais residuais indesejados durante a produção de aço, evitando o enxofre que geralmente vem com algumas fontes de ferro virgem.
Os consumos típicos de materiais, energia e no limite da bateria por tonelada de carboneto de ferro são: minério de ferro – 1,42 toneladas; gás natural – 350 Mcal; eletricidade – 400 kWh; água – 1,2 m³; nitrogênio – 10 m³; e mão de obra – 0,22 horas-homem.
O carboneto de ferro também é muito ambientalmente amigável e fornece grandes vantagens ambientais. O processo atinge a menor emissão de C de todos os processos de produção de aço com ferro virgem, produzindo apenas 1,09 kg de CO₂ para cada kg de aço produzido. Isso é muito menos que os 2,01 kg para a rota convencional alto-forno-forno a oxigênio básico, 3,09 kg para DRI baseado em carvão, e 1,87 kg para a rota DRI a gás natural-EAF de produção de aço. Apenas o aço feito totalmente de sucata atinge uma emissão menor.
Vantagens do Carboneto de Ferro e sua Produção
As vantagens do carboneto de ferro e seu processo de produção consistem no seguinte.
- É um material de carga melhor do que outros materiais para o EAF, pois contém cerca de 6,0 % a 6,5 % de C e é produzido a partir de minério de ferro virgem e, portanto, contém elementos residuais desprezíveis. O uso de carboneto de ferro em processos de produção de aço resulta em baixo teor de N₂ e H₂ no aço.
- Não é pirofórico e, portanto, é seguro e fácil de manusear.
- É um pó granular denso que se dissolve facilmente no aço líquido. Pode ser facilmente injetado em um BOF e/ou EAF, onde se dissolve instantaneamente.
- O processo de produção de carboneto de ferro é ambientalmente amigável, pois não há necessidade de aglomerar o minério de ferro.
- Os únicos subprodutos do processo são água e CO₂, e a quantidade de CO₂ gerada é muito menor que a gerada durante a produção de aço por outros processos. Além disso, uma grande quantidade de CO₂ sai do reformador em um fluxo de gás concentrado, o que é fácil de sequestrar e/ou reutilizar para outros fins.
- O processo usa finos de minério de ferro, que são menos custosos que pelotas e blocos de minério de ferro.
- A necessidade de briquetar o produto não existe.
- O processo opera a baixa temperatura e é um processo termicamente eficiente.
- O processo é um processo de circuito fechado que usa 100 % dos reagentes adicionados.
- O processo é simples, consistindo de um reator de estágio único, que é fácil de controlar.
Processo de manufatura
- Como Ferramentas de Corte de Carboneto de Tungstênio São Feitas: Da Mineração ao Revestimento
- Entendendo Manufatura de Processo vs. Discreta: Diferenças-Chave e Benefícios
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Fabricação de PCB na Era do 5G: Tendências e Desafios
- Os 5 Principais Processos de Corte de Metal na Manufatura Moderna
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro