



HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
Processo HIsmelt de Produção de Ferro
O processo HIsmelt é uma tecnologia de fundição direta baseada em ar, simples porém inovadora. O processo destina-se à produção de ferro líquido (ferro gusa quente) usando finos de minério de ferro ou qualquer outro material ferroso adequado. A fundição é realizada em um banho de ferro fundido usando carvão como redutor e fonte de energia. As principais matérias-primas necessárias são finos de minério de ferro, carvão e fundentes (calcário e dolomita).
HIsmelt é abreviação de "high intensity smelting" (fundição de alta intensidade). É um processo de fundição direta para produzir ferro líquido diretamente do minério de ferro. O processo foi desenvolvido para tratar finos de minério de ferro com mínimo de pré-tratamento, tornando-o mais flexível em termos da qualidade do minério que pode tratar. O processo permite o uso de carvão não coquizável e finos de minério de ferro com impurezas significativas. O produto principal é ferro líquido ou ferro gusa quente, que pode ser usado na aciaria ou fundido em máquina de lingotamento de gusa para produzir ferro gusa. Os subprodutos são escória e gás de escape.
Forças Motrizes para Esta Alternativa de Produção de Ferro
- Capacidade de utilizar matérias-primas mais baratas e abundantes, como carvões não coquizáveis e minérios não aglomerados.
- Tamanhos de planta econômicos menores.
- Custos de capital e operacionais competitivos.
- Redução de problemas ambientais através da eliminação de fornos de coque e usinas de sinterização/pelotização.
- Flexibilidade de operação.
O processo HIsmelt é muito flexível, pois pode usar uma ampla gama de alimentações ferrosas, incluindo resíduos de usina siderúrgica e minério de alto fósforo. O processo pode usar minérios com tamanho inferior a 6 mm, que é a alimentação normal de usina de sinterização, e também pode processar minérios típicos de alimentação de pelotização, ou seja, 80% mais finos que 40 micrômetros, sem alteração no rendimento de ferro no processo. Carvões variando de coque em pó a carvão não coquizável com 38% de voláteis podem ser usados.
Principais Características do Processo
O processo HIsmelt é simples e demonstrou alto nível de confiabilidade. O mecanismo básico é a redução e fundição de minérios ferrosos com carbono dissolvido no banho de metal. Isso é alcançado pela injeção e combustão parcial do carvão diretamente no banho e pela transferência do calor gerado pela pós-combustão dos gases evoluídos do banho com um jato de ar quente enriquecido com oxigênio de volta ao banho. O enriquecimento de oxigênio do jato de ar quente (até 30% de teor de oxigênio) foi utilizado com sucesso para aumentar a intensidade operacional do reator, resultando no aumento esperado de produtividade. As reações globais e o mecanismo de transferência de calor fornecem energia suficiente para manter as reações de redução e o calor para fundição do ferro e escória.
O processo ocorre dentro de um Vaso de Redução por Fundição (SRV) vertical sob pressão, que é o núcleo do processo HIsmelt (Figura 1). O SRV possui um cadinho refratário e revestimento superior refrigerado a água. O processo é realizado neste vaso. O cadinho refratário contém o banho de ferro fundido e a escória líquida. Uma espessa camada de escória situa-se acima do banho de metal. Finos de minério de ferro, carvão e fundentes são injetados diretamente no fundido no SRV. Ao contato com o banho de ferro, ocorre a dissolução do carbono no carvão, que reage com os óxidos nas alimentações ferrosas, formando monóxido de carbono (CO). O aquecimento rápido do carvão também resulta em craqueamento dos voláteis do carvão, liberando hidrogênio.
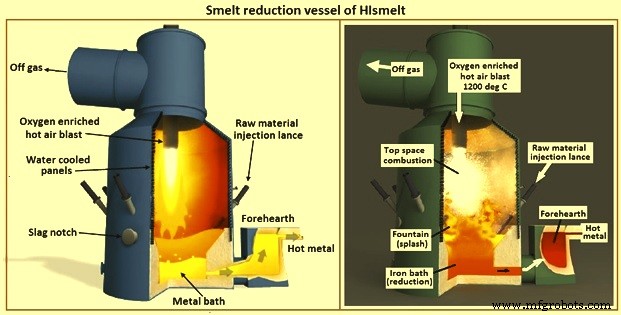
Uma fonte de material fundido, consistindo principalmente de escória, irrompe no espaço superior pela expulsão rápida do CO, hidrogênio e gás de arraste de nitrogênio do banho fundido. Ar quente a 1.200 °C é soprado no espaço superior através de uma lança refrigerada a água. O CO e o hidrogênio são pós-combustidos com o oxigênio do jato de ar quente. O metal e a escória aquecidos caem de volta no banho, fornecendo a energia para a fundição direta do minério de ferro. A escória ejetada reveste os painéis refrigerados a água, reduzindo a perda de energia.
O gás de escape do processo é parcialmente resfriado em um capô com tubos de membrana. A energia sensível e química no gás de escape pode então ser usada para efetuar algum pré-aquecimento, pré-redução e/ou calcinação da alimentação metálica e fundentes. O gás de escape é então limpo em um lavador e usado como combustível para os fornos de ar quente ou em uma planta de cogeração.
O vaso é equipado com um anteforno para vazamento contínuo de ferro gusa quente. Isso mantém um nível ótimo de banho dentro do SRV e fornece um fluxo de produto limpo sem a necessidade de separação externa de escória e metal. A escória é vazada periodicamente através de um entalhe refrigerado a água.
O processo HIsmelt possui uma série de características únicas que o diferenciam de outros processos de fundição direta:
- O processo usa o banho de metal como meio de reação primário. Outros processos de fundição direta normalmente alimentam minério e carvão pelo topo, com fundição através de carvão vegetal (mais uma pequena quantidade de metal) na camada de escória. O carbono dissolvido no metal é um redutor mais prontamente disponível do que o carvão vegetal na escória, pois este último requer uma fase gasosa intermediária (CO). Em outras palavras, o HIsmelt atinge taxas de fundição significativamente mais rápidas ao usar carbono em uma forma mais ativa (ou seja, dissolvida).
- Outro fator diferenciador é o grau de mistura no fundido. A injeção de materiais de alimentação diretamente no metal gera grande volume de gás "profundo". Isso cria uma forte pluma ascendente impulsionada por flutuabilidade, que por sua vez causa rápida renovação do líquido. Calculou-se que essa renovação é da ordem de toneladas por segundo. Nessas condições, há muito pouco potencial para estabelecer gradientes de temperatura significativos (maiores que 20 °C a 30 °C) na fase líquida e o sistema opera com um fundido (essencialmente) isotérmico. A rápida renovação de massa promove boa transferência de calor do espaço superior para o banho sem superaquecimento significativo de gotículas líquidas individuais. As implicações são significativas para refratários do cadinho na região da linha de escória, pois a boa mistura leva aos tijolos sendo expostos a baixo FeO e temperatura uniforme (baixa).
- O método de injeção de sólidos usando lanças de alta velocidade garante que a eficiência de captura no fundido seja alta e até mesmo ultra-finos possam ser usados diretamente.
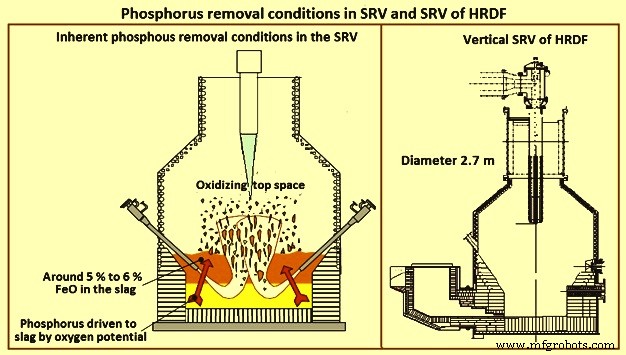
- O nível "natural" de 5% a 6% de FeO na escória em conjunto com o carbono no metal a 4% cria condições para forte partição de fósforo do metal para a escória. Tipicamente, cerca de 80% a 90% do fósforo vai para a escória (Figura 2).
- O desempenho do carvão praticamente não depende da morfologia das partículas, pois o carvão é moído fino para injeção.
Desenvolvimento Histórico do Processo
A origem do processo HIsmelt remonta ao processo de conversor de oxigênio soprado pelo fundo (OBM) e à evolução do processo de sopro combinado para produção de aço desenvolvido pela Klöckner Werke em suas usinas de Maxhütte. A CRA (agora Rio Tinto) formou uma joint venture em 1981 com a Klöckner Werke para perseguir tecnologias de produção de aço e redução por fundição. Ensaios foram conduzidos em um conversor OBM de 60 toneladas para demonstrar os fundamentos do processo de redução por fundição. O teste bem-sucedido do conceito levou a uma planta piloto de pequena escala (SSPP) com capacidade de cerca de 12.000 toneladas por ano localizada nas usinas de Maxhütte. O projeto da SSPP baseava-se em um SRV horizontal rotativo que usava tuyeres de fundo para injeção de carvão, fundentes e minério de ferro. A SSPP operou de 1984 a 1990 e provou a viabilidade da tecnologia.
A próxima etapa do desenvolvimento foi a Instalação de Pesquisa e Desenvolvimento HIsmelt (HRDF) construída em Kwinana, Austrália Ocidental. A construção do HRDF iniciou em 1991. O HRDF tinha capacidade de projeto de 100.000 toneladas por ano. O objetivo principal era demonstrar o processo e a escala de engenharia da planta central e fornecer dados operacionais para avaliação comercial. A configuração original do SRV para Kwinana era uma escala direta do SRV da SSPP e baseava-se em um vaso horizontal capaz de rotação de 90 graus. O vaso horizontal operou de outubro de 1993 a agosto de 1996. Embora a escala do processo tenha sido demonstrada com sucesso, a complexidade de engenharia de um vaso horizontal limitou sua viabilidade comercial.
Para superar essa deficiência, desenvolveu-se um projeto para vaso vertical refrigerado a água. O projeto e engenharia para o SRV vertical (Figura 2) foram concluídos em 1996. As principais melhorias incorporadas incluíram: vaso vertical estacionário, injeção superior de matérias-primas sólidas, lança de ar quente simplificada, anteforno para vazamento contínuo de ferro gusa quente e painéis refrigerados a água para superar problemas de desgaste refratário.
O SRV vertical do HRDF foi comissionado no primeiro semestre de 1997 e operou até maio de 1999. O vaso vertical demonstrou grandes melhorias em termos de desgaste refratário, confiabilidade, disponibilidade, produtividade e simplicidade no projeto. Este vaso atendeu a todos os requisitos-chave para uma tecnologia bem-sucedida de produção de ferro por fundição direta – combinando alto nível de conquistas técnicas com conceitos de engenharia simples e tecnologia de planta. Esta etapa de operação confirmou que o processo estava pronto para ser escalado para o nível de uma planta comercial.
Uma joint venture foi formada em 2002 entre Rio Tinto (60%), Nucor Corporation (25%), Mitsubishi Corporation (10%) e Shougang Corporation (5%) para construir e operar uma planta HIsmelt de 800.000 toneladas por ano. Localizada em Kwinana, Austrália Ocidental, a instalação de ferro gusa comercial foi projetada e engenheirada com um SRV de 6 metros de diâmetro do cadinho. A construção iniciou em janeiro de 2003. O comissionamento a frio começou no segundo semestre de 2004, enquanto o comissionamento a quente foi realizado no segundo trimestre de 2005. A planta alcançou uma taxa de produção de 80 toneladas de ferro gusa quente por hora no início de 2008 com taxa de carvão de 810 kg por tonelada de ferro gusa quente.
Devido às condições econômicas em 2008, a planta de Kwinana foi fechada e em 2014 alguns equipamentos foram transferidos da Austrália para a China. A nova planta HIsmelt está localizada perto do Porto de Shouguang na Província de Shandong, sendo propriedade e operada pela Molong Petroleum Machinery Limited, uma empresa siderúrgica privada. A planta Molong HIsmelt iniciou em 2016 e produziu ferro gusa quente a um custo menor que os mini altos-fornos locais usados anteriormente pela Molong. As panelas de ferro gusa quente são entregues por veículos rodoviários à aciaria de oxigênio básico da Molong localizada 40 km ao sul da planta HIsmelt. Em 2017, a Molong comprou a propriedade intelectual do HIsmelt da Rio Tinto para licenciamento da tecnologia a outros usuários na China e no exterior.
Processo
O processo HIsmelt, representado na Figura 1, envolve injeção de alta velocidade de materiais sólidos (carvão, minério de ferro e fundentes) em um banho de ferro fundido a cerca de 1.450 °C. O mecanismo básico é a redução e fundição dos minérios ferrosos com o carbono dissolvido no banho. O processo usa injeção de alta velocidade de carvão e minério no fundido através de lanças de injeção inclinadas para baixo e refrigeradas a água. O carvão injetado, após aquecimento e desvolatilização, dissolve-se para manter cerca de 4% de carbono no metal fundido e repor o carbono usado na reação de redução. Os finos de minério de ferro injetados são injetados profundamente no banho, onde são reduzidos instantaneamente ao contato com o carbono dissolvido no banho para que a fundição ocorra. Esta reação de redução produz ferro e CO. A parte inferior do SRV é mantida a baixo potencial de oxigênio para permitir esta reação de redução e a cinética da reação equilibra-se em torno de 5% a 6% de FeO (óxido de ferro) na escória.
O gás de reação (CO) e os produtos de desvolatilização do carvão gerados do fundo do banho formam uma fonte (respingo) de principalmente escória e algum metal. O suprimento de calor para manter o balanço térmico necessário vem da combustão do gás de reação (principalmente CO) na parte superior do SRV. Jato quente enriquecido com oxigênio (tipicamente 35%) a 1.200 °C é introduzido através de uma lança superior e queima eficientemente os gases gerados dentro do banho, liberando grandes quantidades de energia. Esta combustão ocorre na região relativamente oxidante na seção superior do SRV. A transferência de calor entre a região superior (oxidante) e a inferior (redutora) é alcançada de forma que o gradiente de potencial de oxigênio seja mantido. Isso é feito através de grandes quantidades de respingo líquido movendo-se entre as duas regiões. O respingo de escória e metal líquido atua como transportador de calor.
A injeção dos materiais é organizada de forma que uma penetração significativa dos sólidos no banho de ferro seja alcançada, levando à dissolução do carbono no metal e à redução do minério de ferro através da reação global dada pela equação: 3[C]ferro + Fe2O3 = 2[Fe]ferro + 3CO. Esta reação é altamente endotérmica e, se o processo deve ser sustentado, um suprimento externo de calor é necessário. CO mais hidrogênio liberados do banho fornecem o combustível para gerar este calor. Jato quente (ar enriquecido com oxigênio a 1.200 °C) é injetado no espaço superior através de uma lança central de redemoinho e a combustão ocorre para queimar os gases do banho a dióxido de carbono e água conforme as equações: 2CO + O2 = 2CO2 e 2H2 + O2 = 2H2O.
Teoricamente, deseja-se alcançar a combustão total deste gás do banho, mas, na prática, a pós-combustão de cerca de 50% a 60% é tipicamente alcançada. A pós-combustão (PC) é definida como a razão da concentração volumétrica de espécies combustíveis conforme a equação: PC (%) = 100(CO2 + H2O) / (CO + CO2 + H2 + H2O).
A fundição ocorre no fundido onde o potencial de oxigênio é baixo, enquanto a geração de calor ocorre no espaço superior onde o potencial de oxigênio é relativamente alto. A chave do processo é mover o calor da região de combustão para a região de fundição sem comprometer o potencial de oxigênio em nenhuma das zonas.
Quando CO e H2 são liberados da fundição no banho, a taxa de liberação é tal que uma erupção violenta de líquido é produzida. Metal e escória são lançados para cima formando uma fonte (respingo) permeável a gás com alta área de superfície para transferência de calor. Gases de combustão quentes passam através desta fonte e, ao fazê-lo, transferem calor para as gotículas de escória e metal que, por sua vez, entregam este calor ao banho. O metal deixa o vaso continuamente através de um anteforno de transbordamento (que é efetivamente um selo de manômetro de metal líquido), enquanto a escória é vazada periodicamente através da parede lateral do vaso através de um entalhe de escória refrigerado a água.
O produto principal do processo é ferro gusa quente. O ferro gusa quente é vazado continuamente através de um anteforno aberto e está livre de escória. A temperatura típica do ferro gusa quente é de cerca de 1.420 °C a 1.450 °C e a composição típica é: carbono – 4,4% ± 0,15%, silício – menos de 0,01%, manganês – menos de 0,02%, fósforo – menos de 0,02% ± 0,01%, e enxofre – 0,1% ± 0,05%.
A atmosfera relativamente oxidante e a escória de baixa temperatura no SRV resultam em até 90% a 95% do fósforo nos materiais de alimentação particionando para a escória (Figura 2). Portanto, este processo tem flexibilidade para usar minérios com alto teor de fósforo.
Como a escória é vazada em batelada através de um entalhe de escória, o ferro gusa quente é livre de escória. O ferro gusa quente pode ser tratado em uma planta de desulfuração de ferro gusa quente para reduzir o nível de enxofre a menos de 0,05%. O fluxograma típico do processo HIsmelt é mostrado na Figura 3.
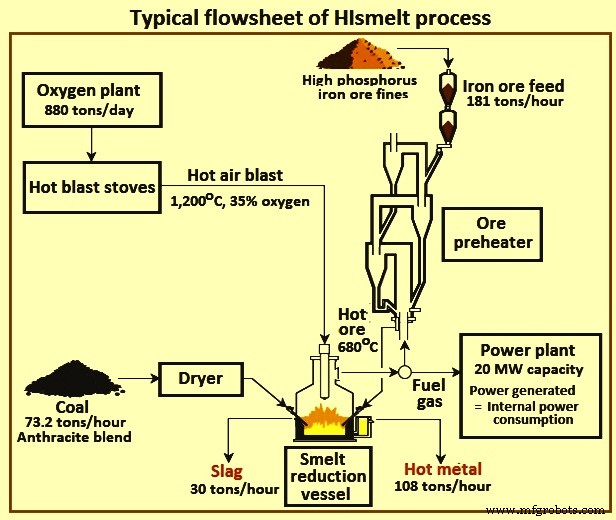
O gás de escape do SRV é resfriado de 1.500 °C a 800 °C por um capô de caldeira radiativa, parcialmente limpo em ciclones quentes e depois resfriado a 200 °C através de um sistema de caldeira convectiva. As caldeiras radiativa e convectiva geram vapor saturado que flui para um tambor de vapor localizado em uma caldeira de gás de escape.
O gás de escape do SRV saindo da caldeira convectiva é resfriado, lavado e resfriado através de sprays de água e circulado através de dutos para uso como combustível para os fornos de ar quente e a caldeira de gás de escape. Na caldeira de gás de escape, o excesso de gás de escape do SRV é combusto e superaquece o vapor saturado das caldeiras radiativa, convectiva e de gás de escape. Este vapor superaquecido flui para turbinas a vapor que geram energia suficiente para operar a planta HIsmelt, auxiliares, e enviar energia excedente para a rede local. Os gases de escape da caldeira de gás de escape e fornos são lavados com uma pasta de cal para remover o enxofre no gás antes de serem ventilados para a atmosfera.
Os subprodutos do processo são escória e gás de escape. A escória é formada pela fundição da ganga no minério de ferro e cinzas no carvão com cal e dolomita. A escória pode ser granulada ou direcionada para poços para seu processamento posterior. Pode então ser usada como matéria-prima para diversos fins, como fabricação de cimento, base de estrada ou condicionamento de solo. O gás de escape do processo tipicamente tem um grau de pós-combustão de 50% a 60%. Estes gases saem do topo do SRV a altas temperaturas e têm valores energéticos semelhantes ao gás de alto-forno. É limpo, resfriado e usado como combustível e para geração de energia.
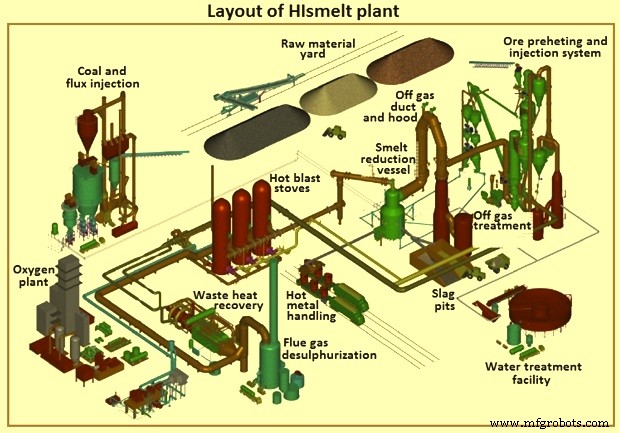
O processo HIsmelt é altamente flexível. A natureza altamente responsiva do processo significa que ele converte minério de ferro, carvão e fundente em metal, escória e energia quase instantaneamente. As capacidades do processo permitem que as taxas de alimentação de matérias-primas sejam alteradas muito eficientemente sem afetar a qualidade do produto. Essa flexibilidade operacional maximiza a produtividade, pois é fácil manter uma janela de operação em estado estável. Diferentemente dos altos-fornos, o processo HIsmelt pode ser iniciado, parado ou mantido ocioso com facilidade. A Figura 4 mostra o layout da planta HIsmelt.
Benefícios Ambientais
Os benefícios ambientais do processo HIsmelt são consideráveis. Ao reduzir a demanda por coque, sinter e pelotas, e melhorar a eficiência energética do processo de produção de ferro, reduz as emissões de gases de efeito estufa e outros poluentes ambientais prejudiciais, como SOx, NOx e dioxinas. As melhorias do processo são: (i) redução nas emissões de CO2 em 20%; (ii) redução nas emissões de SOx em 90%; (iii) redução nas emissões de NOx em 40%; e (iv) nenhuma emissão tóxica, com emissões de dioxinas e furanos em nível nulo. As condições operacionais dentro do SRV impedem a formação de dioxinas. Além disso, há grande redução nas emissões de poeira e consumo específico de água. O processo, pela reciclagem de resíduos da usina, ajuda ainda mais na proteção ambiental.
Vantagens
As vantagens projetadas do processo são: (i) baixo custo de matérias-primas, pois os processos de aglomeração de alimentação ferrosa e produção de coque são eliminados; (ii) matérias-primas flexíveis, pois o processo opera em uma ampla gama de finos de minério de ferro e materiais de óxidos residuais, junto com carvões de alta e baixa volatilidade; (iii) flexibilidade de produção; (iv) melhor qualidade do produto; (v) consumo total de energia minimizado; (vi) engenharia e configuração de processo simplificadas; (vii) emissões ambientais bem abaixo da indústria; (viii) menor custo de capital; e (ix) menor custo operacional.
Processo de manufatura
- Produção de Liga Tungstênio-Níquel-Ferro: Da Mistura de Pós à Sinterização Final
- Ferro: Propriedades, História e Aplicações Cotidianas
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro
- Visão Abrangente das Técnicas de Fabricação de Aço
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção