



Redsmelt: Produção Avançada de Ferro em Duas Etapas
Processo Redsmelt para Produção de Ferro
O Redsmelt é um novo processo de produção de ferro baseado em duas etapas de redução. Estas são: (i) pré-redução de materiais portadores de ferro em um forno de leito rotativo (RHF), e (ii) fusão do ferro pré-reduzido a quente (DRI, ferro reduzido direto). Originalmente, um forno a arco submerso (SAF) foi usado para a segunda etapa. O SAF foi agora substituído por um conversor soprado com carvão e oxigênio (reator oxi-carvão) conhecido como “Nova Tecnologia de Fusão” (NST). O RHF reduz pelotas verdes feitas de minério de ferro, finos de redutor e ligantes para produzir DRI quente e metalizado, que é carregado no NST para sua fusão a ferro-gusa.
O processo Redsmelt foi concebido para consistir em uma tecnologia econômica e ambientalmente amigável. Os destaques importantes do processo são os seguintes.
- O processo não precisa de nenhum material de carga preparado.
- O processo não precisa de energia elétrica, pois a fusão do DRI é realizada usando energia química.
- O forno de fusão tem alta produtividade, resultando em custo de investimento limitado.
- O processo pode usar praticamente todos os resíduos gerados durante vários processos da usina de aço (incluindo lodos e carepas oleosas), resolvendo assim a questão crescente de tratamento de resíduos de aço.
- O gás de escape proveniente do reator de fusão é usado como combustível no RHF, com otimização da utilização geral de energia. Isso resulta em redução efetiva no consumo de energia.
Uma planta de demonstração Redsmelt com processo de redução-fusão em duas etapas foi construída e testada nas obras de Piombino (Itália) para a produção de ferro-gusa. A planta de demonstração foi comissionada no ano de 2003. As duas etapas de produção na planta de demonstração foram baseadas na pré-redução de materiais portadores de ferro em um RHF e fusão do DRI quente em um conversor oxi-carvão. A planta foi projetada para processar até 65.000 toneladas por ano de materiais de alimentação (base seca) com uma produção nominal de ferro-gusa de 30.000 a 35.000 toneladas por ano.
Tecnologia do Processo Redsmelt
A tecnologia do processo Redsmelt foi desenvolvida para atender à crescente demanda por uma alternativa de produção de ferro de baixo custo e ambientalmente amigável à rota tradicional do alto-forno em usinas integradas de aço em grande escala. A planta com este processo pode ser projetada para uma capacidade de produção de 0,3 a 1,0 milhão de toneladas por ano de ferro-gusa. O processo foi projetado principalmente para duas aplicações básicas: (i) converter subprodutos portadores de ferro da usina em ferro-gusa valioso; e (ii) produzir ferro-gusa em escala baixa-média (tipicamente em torno de 500.000 toneladas por ano), a fim de corresponder ao conceito de mini-usina onde o ferro-gusa é usado como substituto de sucata.
O conceito do processo Redsmelt é mostrado na Fig. 1.
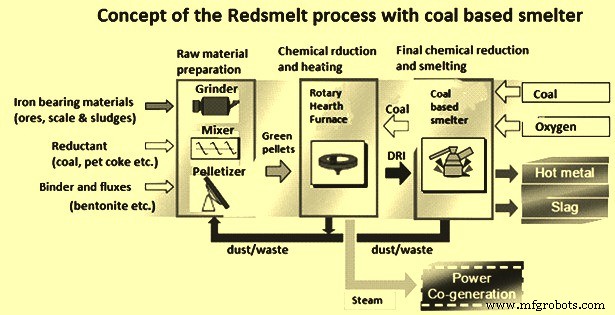
Fig. 1 Conceito do processo Redsmelt
O Processo
O processo consiste em várias etapas, conforme abaixo.
Preparação dos Materiais
Materiais portadores de ferro finamente moídos e um redutor à base de carbono, como carvão ou coque de petróleo, são usados para a preparação de pelotas verdes. O processo de pelotização requer materiais com granulometria o mais próximo possível do ideal, que é 80 % abaixo de 100 micrômetros e 100 % abaixo de 250 micrômetros. Uma mistura úmida é preparada em um misturador onde esses materiais são cuidadosamente dosados com adição de água e uma pequena quantidade de ligante (bentonita). A mistura preparada é pelotizada em um pelotizador de disco com adição de mais água. As pelotas verdes produzidas são então peneiradas para remover a fração abaixo do tamanho, que é reciclada, enquanto o produto dimensionado é carregado em um secador de correia metálica.
Secador de Pelotas Verdes
Os dois propósitos do secador de pelotas verdes são: (i) evitar problemas de aderência no sistema de alimentação do RHF, e (ii) prevenir a decrepitação das pelotas verdes no RHF. O calor necessário para a secagem das pelotas verdes é fornecido pelo gás de escape do RHF. Isso também resulta em melhoria da eficiência energética geral do processo.
Forno de Leito Rotativo (RHF)
O leito anular rotativo é colocado em uma câmara de forno coberta por um teto do tipo suspenso. As paredes laterais, o teto e o leito do RHF são revestidos com refratário para permitir uma temperatura de operação de até 1450 °C. As pelotas verdes secas são carregadas no RHF através de um alimentador vibratório e distribuídas ao longo do leito como uma camada uniforme de cerca de 20 mm (uma a três pelotas) em toda a largura do leito.
Gás combustível e ar de combustão são introduzidos através de vários queimadores laterais que são agrupados em três zonas de controle. Em cada zona de queima, as vazões de combustível e ar são controladas individualmente pelo sistema de controle, a fim de obter a temperatura e composição de gás desejadas (CO e O₂). Nas zonas 1 e 2, ar secundário é introduzido através de entradas de ar separadas para a combustão do CO liberado pelo processo de redução. As pelotas, após o carregamento, são aquecidas rapidamente à temperatura de redução. O tempo total de residência varia de 10 a 18 minutos no leito do RHF para atingir um grau final de metalização de 70 % a 90 %. Dependendo das propriedades das diferentes matérias-primas, a produção específica do DRI varia na faixa de 60 kg/m²·h a 100 kg/m²·h.
O calor necessário para o processo é fornecido por quatro fontes de energia diferentes: (i) combustão do combustível auxiliar (gás rico em CO do reator NST), (ii) combustão do CO resultante da redução de óxido de ferro, (iii) combustão de voláteis liberados pelo redutor (carvão), e (iv) combustão de uma fração do próprio redutor (queima de carbono). A utilização dessas fontes de energia está claramente em competição com o fenômeno indesejado de reoxidação do ferro. O projeto do RHF visa especificamente otimizar este complexo sistema gás-dinâmico. Inclui queimadores especiais e entradas de ar para injeção de ar de combustão secundária, capazes de ajustar o grau adequado de turbulência em cada zona e em cada nível da câmara do forno. Outro fator crítico necessário para um bom projeto do RHF é a necessidade de um controle de temperatura extremamente preciso sobre toda a área do leito, a fim de obter propriedades mecânicas e químicas consistentes das pelotas produzidas. O sistema de queimadores é geralmente projetado para atender a todos esses objetivos e garantir a formação mínima de NOx.
As pelotas de DRI produzidas são descarregadas através de um parafuso refrigerado a água em uma calha e então movidas por um transportador de correia metálica contínuo (projetado para transporte de DRI quente) para o forno de fusão. O transportador metálico é feito de material resistente ao calor e encerrado em um eixo estanque a gás. O gás de escape que sai do RHF e do secador é descarregado na atmosfera após pós-combustão, diluição de ar, injeção de água e despoeiramento através de filtro de mangas.
Parte da energia do gás de escape do RHF é usada para secar as pelotas verdes. A energia do gás de escape também é usada para pré-aquecer o ar de combustão e fornecer calor para secagem de matérias-primas. Em plantas de grande escala, a energia do gás de escape também pode ser usada para produzir vapor por uma caldeira de calor residual.
Forno de Fusão
No conceito original do processo Redsmelt, um forno a arco submerso foi incluído para a fusão e redução final do DRI. No entanto, na demonstração Redsmelt em Piombino, o forno de fusão NST foi usado para a fusão e redução final do DRI.
O forno de fusão NST consiste em um vaso reator vertical não basculante. Sua parte inferior (cadinho) é equipada com um furo de vazamento do tipo sifão, semelhante aos adotados em mini-altos-fornos ou cubilôs (separação de escória e ferro-gusa com um skimmer). DRI quente é carregado por gravidade do topo por uma calha refrigerada a água, colocada no centro do vaso. Uma cortina de ar ao redor da ponta da lança minimiza o carregamento de DRI diretamente com o fluxo de gás de escape. Os fundentes em tamanhos de bloco são carregados através de uma porta de alimentação separada. O resfriamento do vaso reator na área de interface escória e metal-escória é realizado por elementos de resfriamento de cobre especiais. O teto do vaso reator e o duto de gás de escape são feitos de paredes de água com solda tubo a tubo.
O reator de fusão é equipado com dois níveis de lanças laterais (três lanças por nível) para injetar oxigênio e carvão. A posição e orientação dessas lanças visam gerar as condições químicas e fluidodinâmicas adequadas para o processo. Particularmente, o sistema é projetado para melhorar a transferência de calor entre a zona oxidante superior, onde ocorre a pós-combustão do gás CO, e a zona redutora, onde ocorre a redução direta de óxidos de ferro e outras reações endotérmicas. As lanças superiores injetam oxigênio no nível da emulsão para promover a pós-combustão na zona de transição, enquanto as lanças inferiores injetam oxigênio e carvão no banho de ferro-gusa quente. Com este arranjo, a injeção de gás promove uma turbulência de escória suficiente para transmitir a energia de calor necessária da zona exotérmica (pós-combustão) para a zona endotérmica (fusão), onde ocorre a redução direta de FeO. Carvão relativamente grosso é utilizado para reduzir as perdas de carbono e melhorar a carbonetação do ferro-gusa. O ferro-gusa produzido é fundido em ferro-gusa em moldes de areia ou máquina de lingotamento de ferro-gusa, dependendo da capacidade da planta.
O topo do forno de fusão tem um teto refrigerado a água para evitar desgaste do refratário devido às altas temperaturas resultantes da pós-combustão. Após isso, um duto refrigerado a água coleta e resfria o gás de escape do forno de fusão à temperatura adequada para entrar no sistema de resfriamento. O gás de escape é resfriado e limpo sem combustão e é enviado a um pequeno gás-holder para estabilizar sua pressão e então utilizado no RHF como combustível de queimador.
Sistema de Condicionamento de Gás de Escape
A linha de condicionamento de gás de escape consiste em um duto de pós-combustão revestido com refratário, resfriador de gás com sprays de água, estação de diluição de ar e filtro de mangas. Devido à combinação dos gases de escape do RHF e do NST em um sistema de sucção comum, o projeto adequado do sistema é importante, especialmente o duto de gás de escape do RHF.
O gás de escape deixa o RHF a uma temperatura em torno de 1100 °C e não está completamente oxidado. É então conduzido a um duto revestido com refratário. Bicos adequados para injeção de ar fresco estão localizados após a entrada do gás de escape no duto revestido com refratário, a fim de queimar compostos como CO, e limitar a temperatura abaixo do valor em que a cinza volante começa a fundir. As condições adequadas para atingir a combustão completa do gás de escape são: (i) nível de oxigênio livre superior a 3 %; (ii) alto grau de turbulência; e (iii) tempo de residência acima de 1 segundo. Os bicos de injeção de ar são distribuídos homogeneamente ao longo do duto, a fim de minimizar a formação de NOx.
Em comparação com o gás de escape que deixa o RHF, o gás de escape proveniente do forno de fusão tem uma temperatura mais alta (em torno de 1700 °C) e um grau de pós-combustão menor, com consequente teor de compostos não queimados (CO+H₂ maior que 30 %). O gás de escape do forno de fusão é conduzido a um duto refrigerado a água, onde o ar de pós-combustão é injetado. Os parâmetros de combustão (tempo de residência, oxigênio, turbulência e temperatura) são os mesmos usados para o tratamento do gás de escape do RHF.
Os gases do RHF e do forno de fusão a uma temperatura não superior a 950 °C são então conduzidos ao mesmo resfriador, para reduzir a temperatura do fumo para cerca de 320 °C. Os bicos do tipo “spill-back” permitem a nebulização completa das gotículas de água e uma rápida redução da temperatura do gás.
Uma chaminé de emergência equipada com uma válvula de alívio (auto-abertura em emergência) é colocada no topo do resfriador. O ar de despoeiramento primário do RHF, primário do forno de fusão e secundário são finalmente enviados à planta de despoeiramento.
O fluxograma do processo Redsmelt com forno a arco submerso é dado na Fig. 2.
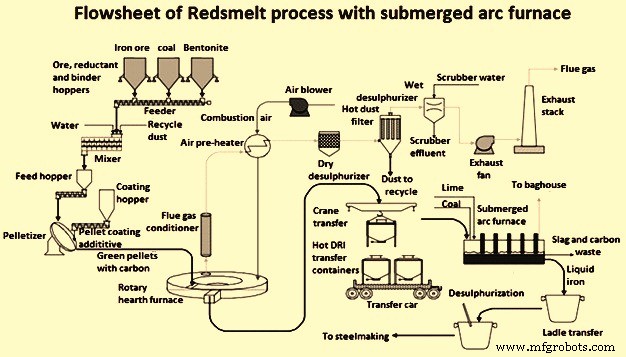
Fig. 2 Fluxograma do processo Redsmelt com forno a arco submerso como unidade de fusão
Processo de manufatura
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Guia Completo para Fabricação de Refratários Moldados
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais