



Processos Circored e Circofer: Redução Eficiente de Finos de Minério de Ferro via Redução Direta em Leito Fluidizado
Processos Circored e Circofer de Produção de Ferro
Os processos Circored e Circofer são tecnologias de redução de finos de minério de ferro baseadas em leito fluidizado. Ambos eliminam completamente a etapa de aglomeração, permitindo o uso direto de finos de minério. Como utilizam carvão não coquizável, dispensam a necessidade de baterias de fornos de coque. A tecnologia de leito fluidizado é ideal para processos intensivos em energia, como a redução direta, pois proporciona altas taxas de transferência de calor e massa.
Ambos os processos foram desenvolvidos pela Lurgi Metallurgie GmbH, Alemanha (atualmente Outotec Oyj, Finlândia), para a produção de ferro reduzido direto (FRD) a partir de finos de minério de ferro. Para ambos, capacidades superiores a 1 milhão de toneladas por ano são possíveis em uma única unidade de produção, resultando em economias de escala aprimoradas.
O processo Circored é baseado em hidrogênio (H₂), enquanto o Circofer é baseado em carvão. O Circored possui configuração de dois estágios para atingir alta metalização de 90% a 95%, enquanto o Circofer tem configuração de estágio único, alcançando pré-redução com metalização em torno de 70%. O processo Circofer, baseado em carvão, produz material pré-reduzido para reatores de redução de fusão, como o AusIron, ou fornos elétricos de fusão – o produto final sendo ferro gusa ou ferro fundido.
Processo Circored
O processo Circored utiliza leitos fluidizados na escala adotada pela Outotec para outras aplicações. O desenvolvimento iniciou no final dos anos 1970 com testes em planta piloto na fábrica ELRED da ASEA na Suécia. Testes também foram realizados na unidade de demonstração de reator CFB de 3 toneladas/hora na Thyssen Stahl em Duisburg, Alemanha, focados no tratamento de resíduos de usinas siderúrgicas.
A primeira unidade comercial Circored foi construída em 1998 pela Cliffs and Associates Ltd. no Complexo Industrial Point Lisas em Trinidad. A planta tem capacidade de 500.000 toneladas/ano de HBI. Atualmente, a planta não está em operação.
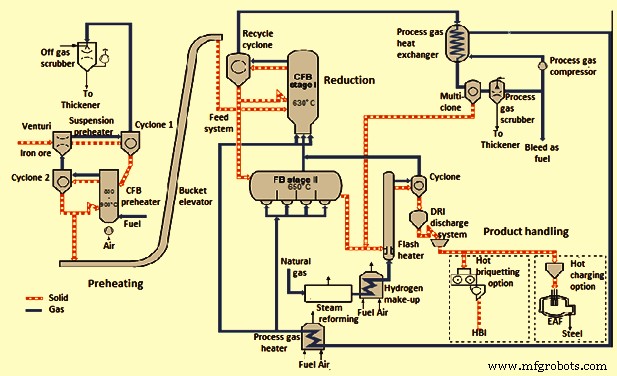
O processo é baseado em gás natural para produção de FRD a partir de finos de minério de ferro. Trata-se de um processo de leito fluidizado em dois estágios. O primeiro estágio de redução é um leito fluidizado circulante (CFB), o segundo é um reator de leito fluidizado borbulhante (BFB). Para aquecimento do produto FRD de granulação fina até a temperatura de briquetagem, utiliza-se um aquecedor flash.
O processo Circored baseado em H₂ produz FRD altamente metalizado ou ferro briquetado a quente (HBI) para alimentação direta em forno a arco elétrico (EAF) na produção de aço. O processo reduz consumo de energia e emissões, oferecendo solução sustentável para a siderurgia. Suas características especiais são: (i) uso direto de finos de minério de ferro sem aglomeração prévia, como pelotização ou sinterização; (ii) operação com hidrogênio puro como gás redutor, permitindo redução com emissões muito baixas de CO₂ e aplicação de temperaturas baixas de redução, minimizando tendências de aglomeração ("sticking"). O H₂ é produzido por reformagem de gás natural, mas H₂ de outras fontes, como eletrólise da água, também pode ser utilizado.
A reação química básica do processo Circored baseia-se na adição de H₂ ao minério de ferro, reagindo para produzir ferro puro e água (Fe₂O₃ + 3H₂ = 2Fe + 3H₂O).
O CFB foi selecionado para atingir grau de pré-redução de 65% a 70%, devido a: (i) alta velocidade de deslizamento entre gás e sólidos; (ii) excelente transferência de calor e massa; (iii) curto tempo de retenção no reator. Altas velocidades de gás permitem reator de menor diâmetro, reduzindo custos de capital. O CFB também permite que o gás de escape carregado de poeira do BFB seja usado como gás secundário, melhorando a utilização global do gás.
O BFB foi selecionado para o segundo estágio visando metalização final de 93% a 95%, devido à sua taxa de reação mais lenta. Caracteriza-se por menores velocidades de gás e tempos de retenção mais longos, de 2 a 4 horas.
O processo Circored opera em baixas temperaturas de redução e usa gás natural para produzir gás redutor por reformagem. Utiliza finos de minério com granulometria de 0,03 mm a 1 mm e produz HBI.
Os finos de minério de ferro são primeiro secos e pré-aquecidos em sistema de pré-aquecimento em leito fluidizado a cerca de 850°C a 900°C. Os finos secos e pré-aquecidos são então carregados no reator CFB. O calor necessário é gerado pela combustão de gás natural e ar introduzidos no reator CFB. Os finos passam por etapa rápida de pré-redução em outro CFB a 630°C, atingindo 65% a 70% de metalização. O CFB proporciona condições favoráveis de transferência de calor e massa, resultando em tempos de retenção de 20 a 30 minutos. Velocidades de gás no CFB variam de 4 a 6 m/s. A boa mistura lateral e vertical dos sólidos no CFB garante distribuição uniforme de temperatura no reator e química uniforme do produto.
Uma parte dos finos parcialmente metalizados é retirada do CFB e entra no reator BFB. Este é compartimentado em várias seções, com velocidades de gás de 0,5 a 0,6 m/s. Opera com baixas velocidades de gás e tempos de retenção de 2 a 4 horas. Os finos atingem redução final no BFB a 650°C. As reações são predominantemente controladas por difusão, produzindo produto com metalização de 93% a 95%. O gás de escape que sai do topo do BFB passa para o CFB. O produto deixa o BFB a cerca de 650°C, é aquecido no aquecedor flash até temperaturas de briquetagem de cerca de 700°C e briquetado para produzir HBI.
O Circored usa H₂, obtido da reformagem de gás natural, como única fonte redutora (sem CO), resultando em produto sem carbono. Temperatura operacional abaixo de 650°C é escolhida para evitar tendência de aglomeração dos finos de minério reduzidos. A baixa temperatura exige maiores volumes específicos de gás de processo; por isso, usa-se pressão operacional de 4 kg/cm² para reduzir as vazões reais de gás.
O gás de processo comprimido é pré-aquecido a cerca de 750°C em dois fornos de pré-aquecimento a gás, sendo injetado em cada estágio (CFB e BFB). O gás de escape do BFB é alimentado como gás secundário ao CFB. O gás que sai do ciclone de reciclagem do CFB é resfriado no trocador de calor de gás de processo, passa por multi-ciclone para recuperação parcial de poeira, que é reciclada ao aquecedor flash. O gás de escape é então lavado e resfriado simultaneamente para remoção final de poeira e água produzida na redução. O gás é comprimido e reaquecido no trocador de calor de processo para re-injeção.
Para recuperação da poeira do lavador, adota-se processo de microgranulação. Neste, partículas ultrafinas são aglomeradas em microgrânulos com adição de ligante, atingindo tamanho médio de cerca de 350 micrômetros. Não se usa equipamento adicional de endurecimento térmico, pois o endurecimento ocorre na seção de pré-aquecimento da planta Circored. A microgranulação também se aplica no processamento de minérios ultrafinos, como feed de pelotização.
O gás de processo resfriado e limpo é recomprimido e pré-aquecido em aquecedores a gás a cerca de 750°C antes de ser reintroduzido no sistema de reatores de redução. H₂ fresco de reformador a vapor padrão com remoção de CO₂ é adicionado após a etapa de compressão. Dois terços do gás fresco vão para o BFB secundário e um terço para o CFB.
A opção de carregamento a quente pode ser incorporada, permitindo que o FRD produzido a quente seja alimentado diretamente no EAF sem briquetagem.
A folha de processo do Circored está na Fig. 1 e o layout de planta de 500.000 t/ano na Fig. 2.
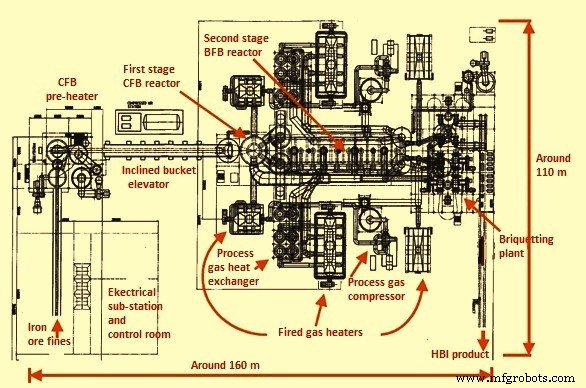
Entradas típicas do processo Circored por tonelada de HBI: (i) finos de minério de ferro (67% Fe) – 1.470 kg; (ii) energia elétrica – 100 kWh; (iii) gás natural – 2,75 Gcal; (iv) água – 0,6 m³; (v) homem-hora – 0,23.
Vantagens do processo: (i) uso direto de finos de minério de baixo custo sem aglomeração prévia; (ii) operação com H₂ como redutor permite emissões muito baixas de CO₂ e temperaturas baixas de redução, minimizando "sticking"; (iii) boas condições de transferência de calor e massa no reator CFB; (iv) baixos custos de investimento e operacionais. Potencial de economia de energia:
- Consumo de gás do processo é baixo: 2,75 Gcal/t.
- Consumo de eletricidade por tonelada de aço líquido via rota Circored-HBI-EAF: 901 kWh/t de aço.
Emissões de CO₂ relacionadas ao processo e totais (incluindo eletricidade) são reportadas como 1,2 e 2,02 t/t de aço. A rota Circored-EAF emite apenas cerca de 50% do CO₂ da rota convencional alto-forno/conversor BOF, assumindo H₂ de reformagem a vapor convencional. Se tanto o H₂ (por eletrólise da água) quanto a energia elétrica para o EAF forem baseados em energia renovável, as emissões de CO₂ podem ser reduzidas em até 90%.
Processo Circofer
O processo Circofer é similar ao Circored. Reduz finos de minério com carvão em CFB, onde o gás redutor é produzido pela gaseificação do carvão. O processo foi projetado com temperaturas operacionais de cerca de 950°C, sem produção de gás de exportação excedente. Devido ao uso consistente dos diversos elementos da tecnologia CFB, o Circofer distingue-se por excepcional transferência de calor e massa, distribuição uniforme de temperatura em todo o circuito do reator e excelente utilização de calor e gás.
Uma planta piloto do processo Circofer, com capacidade de 5 t/dia, foi instalada em Frankfurt, Alemanha. Permitiu testar diversos minérios e carvões e simular condições de processo para desenvolver parâmetros de projeto para operações em escala industrial. O FRD produzido pelo Circofer (metalização > 93%) destina-se principalmente a mini-usinas e usinas de aços ligados para produção de aços especiais, podendo também ser usado em usinas integradas.
A pré-redução Circofer consiste essencialmente de um CFB, onde o minério de ferro é reduzido por monóxido de carbono (CO) e H₂ gerados da gaseificação in-situ do carvão. O gás de escape do CFB pré-aquece o minério em pré-aquecedor de suspensão de dois estágios. O minério é então aquecido por carvão reciclado e combustão parcial de carvão com oxigênio no gerador de calor. Após os estágios de pré-aquecimento, o gás de escape é resfriado em caldeira de recuperação de calor (gerando vapor para o lavador de CO₂) e finalmente resfriado em lavador Venturi para remover vapor d'água gerado na redução. O CO₂ remanescente da redução é removido em lavador de CO₂ e o gás de processo (CO e H₂) retorna ao estágio de redução.
Carvão, coque e finos de minério de ferro (0,1 mm a 1,0 mm) são as matérias-primas primárias carregadas diretamente no processo. Carvão de qualquer variedade com temperatura de fusão de cinzas > 1.050°C e matéria volátil de 10% a 40% pode ser usado. Deseja-se carvão com baixo teor de cinzas (< 15%) para manter a carga circulante nos reatores e, no caso de carregamento direto em forno de fusão, o volume de escória no mínimo.
O Circofer utiliza combinação de leitos fluidizados circulantes e estacionários. Os finos de minério são pré-aquecidos em unidade integrada de pré-aquecimento de dois estágios antes de entrar no primeiro estágio de redução. Este é um reator CFB com gerador de calor integrado, onde a energia necessária é suprida pela oxidação parcial de carvão com oxigênio. Esta combustão parcial integrada ao sistema CFB não só produz o calor necessário, mas especificamente fornece o coque necessário como carbono redutor e agente anti-aglomeração. Com este arranjo, é possível conduzir a pré-redução CFB a altas temperaturas de 950°C sem provocar aglomeração dos finos de minério.
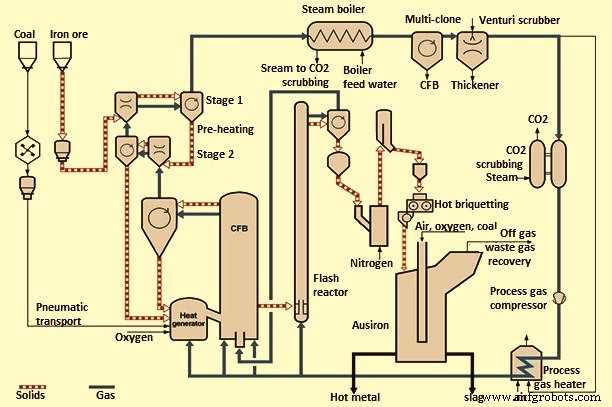
Finos de minério de ferro e coque reciclado, da separação magnética do produto antes da briquetagem, são pré-aquecidos a cerca de 800°C em sistema CFB de dois estágios utilizando calor sensível do gás de escape do processo. Os materiais pré-aquecidos são carregados no reator CFB via gaseificador. Carvão é carregado diretamente no gaseificador, operando a cerca de 1.000°C, onde é oxidado parcialmente com oxigênio injetado para gerar o calor necessário. Sólidos e gases entram no CFB onde o óxido de ferro é reduzido a cerca de 950°C, atingindo grau de metalização de cerca de 70%. Sólidos do CFB são transferidos para reator FB (leito fluidizado) para etapa final de redução até metalização de cerca de 93%. O produto metalizado, cinzas e excesso de coque são descarregados do reator FB, resfriados a cerca de 730°C e submetidos a separação magnética. O produto metalizado é briquetado a quente a cerca de 680°C. O coque não magnético é reciclado ao processo.
Composição típica do FRD do processo Circofer: Fe total – 92,7%, Fe metálico – 85,8%, metalização – 92,6%, C – 1,32%, SiO₂ – 1,25%, Al₂O₃ – 2,62%, CaO – 0,06%.
Após redução final, o produto é separado magneticamente a quente e pode ser processado de diferentes formas. Uma opção consiste em reciclar a maior parte do coque separado (fração não metálica) e briquetar o produto de alta metalização a quente para expedição como HBI. Outra opção é a fusão imediata do FRD a quente (AusIron). Esta rota permite economia substancial de energia operando "em um único aquecimento". Neste processo, o excesso de carbono pode ser usado como fonte de energia para fusão.
A folha de processo do Circofer com forno AusIron está na Fig. 3. O processo caracteriza-se por circuito de gás fechado. O gás gerado pela gaseificação do carvão e redução do minério é primeiro resfriado, depois despoeirado antes que os produtos de redução (água e CO₂) sejam removidos por lavagem. O gás com alto potencial redutor assim obtido é comprimido e aquecido antes de ser reciclado ao processo. As altas temperaturas de redução e a reação de Boudouard permitem alta utilização de gás e operação sem produção de gás de exportação.
O gás flui em circuito fechado. O gás de escape do reator é usado no pré-aquecedor de minério e depois resfriado a cerca de 220°C em caldeira de recuperação de calor. O gás é despoeirado em filtro de mangas, resfriado e lavado para remover vapor d'água antes de entrar na unidade de remoção de CO₂. Esta usa vapor gerado na caldeira de recuperação para extração do CO₂ do gás de escape. O gás é então comprimido e reinjetado em ambos os reatores e no gaseificador.
Principais características do processo Circofer:
- Utiliza carvão no processo
- Finos de minério de ferro usados sem aglomeração ou outro pré-tratamento
- Mínima preparação de material necessária
- Excepcional transferência de calor e massa devido à tecnologia de leito fluidizado
- Sistema energético fechado com demanda de energia primária minimizada
- Sem energia excedente
- Sem resíduos perigosos
- Ambientalmente amigável com baixas emissões
- Flexibilidade para produzir HBI (produto comercializável) ou FRD a quente para forno de fusão produzir ferro fundido
- Aumenta significativamente a capacidade do forno de fusão (AusIron) a jusante
- Reduz o consumo de energia de um forno elétrico de fusão a jusante
Processo de manufatura
- Estabelecendo Padrões e Processos Operacionais Robustos para Excelência na Manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Como o Gás de Forno de Coque é Gerado e Usado na Siderurgia
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Soldagem a Gás Explicada: Processo, Partes e Aplicações
- Técnicas de Soldagem a Gás e Suas Aplicações Industriais
- Soldagem a Gás (Oxiacetilênica): Definição, Funcionamento, Vantagens e Desvantagens
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais