



Alcançando a Produção de Aço Neutra em Carbono: Inovações e Estratégias
A indústria de produção de ferro e aço é o maior setor individual em termos de emissões globais totais de origem fóssil e industrial, representando cerca de 7% a 9% das emissões de gases de efeito estufa (GEE). Ao mesmo tempo, o aço é o principal componente material para sociedades industriais modernas. O consumo adicional de aço ocorrerá devido à necessidade de expandir e melhorar infraestrutura e aumentar os padrões de vida globais em ritmo suficiente para atingir um nível satisfatório. Portanto, existe o desafio de encontrar caminhos que permitam o uso social do aço como material, evitando ao mesmo tempo os impactos ambientais negativos de sua produção.
O Desafio da Descarbonização
Processos tradicionais de produção de ferro e aço estão associados a emissões muito altas de GEE. As emissões atuais de usinas de ferro e aço estão no nível de cerca de 1,8 toneladas de CO₂ por tonelada de aço bruto (tCO₂/tCS). Embora tenhavem havido esforços significativos contínuos para reduzir emissões de GEE da siderurgia nas últimas décadas, grandes avanços tecnológicos ainda são necessários se o setor de ferro e aço deve acompanhar as reduções de emissões necessárias sob o Acordo de Paris, que visa limitar o aumento da temperatura global no final deste século a bem abaixo de 2°C acima dos níveis pré-industriais, e afirma que esforços devem ser direcionados para a meta mais ambiciosa de apenas 1,5°C de aumento de temperatura.
As emissões de CO₂ da indústria de ferro e aço estão entre as mais difíceis de diminuir, pois o carbono é usado como agente redutor estequiométrico na produção de ferro e aço na maioria das usinas. Esse carbono acaba como mistura CO/CO₂ nos gases da usina, que são combustidos para gerar calor, eletricidade e mais CO₂. Estratégias para captura e armazenamento de carbono (CCS), captura e utilização de carbono (CCU), ou para evitar CO₂ existem na produção de ferro e aço, mas dependem fortemente da disponibilidade de energia elétrica renovável para produção de hidrogênio (H₂).
As estimativas atuais de demanda futura de aço variam amplamente, com taxa de crescimento anual projetada flutuando entre 1,4% e 3,3%. Com essa taxa de crescimento, a demanda projetada de aço para 2025 chega a 2,4 bilhões de toneladas. A descarbonização parcial dessa indústria crescente de ferro e aço só pode ser alcançada através de melhorias de eficiência e integração de energia elétrica renovável nas rotas convencionais de siderurgia, enquanto a descarbonização completa precisa de novas tecnologias de zero carbono e/ou emissões negativas. Por outro lado, tentativas de descarbonizar processos de produção de ferro e aço não atingiram nível de adoção industrial em larga escala, apesar de substanciais esforços de P&D em andamento. A viabilidade e aplicabilidade de CCS no contexto da siderurgia permanecem altamente duvidosas no cenário atual.
Na rota convencional alto-forno / forno básico de oxigênio (BF/BOF), carbono (na forma de coque e carvão) é usado para impulsionar as reações de redução endotérmicas e para fornecer as altas temperaturas necessárias. Um processo BF-BOF típico produz 1,6 a 2,2 tCO₂/tCS. Existem diferenças regionais consideráveis em emissões relacionadas ao aço, com alguns países produtores tendo pegada de CO₂ muito maior comparada a países da OCDE (Organização para Cooperação e Desenvolvimento Econômico). Também existem diferenças significativas entre diferentes rotas de siderurgia como BF-BOF, DRI-EAF (ferro reduzido direto - forno elétrico a arco) e sucata-EAF. Através de melhorias tecnológicas, usinas de aço reduziram continuamente sua taxa de consumo de combustível nas últimas cinco décadas a ponto de a rota BF-BOF poder ser considerada amplamente otimizada. Os BFs mais eficientes do mundo agora operam dentro de cerca de 5% acima do mínimo teórico em termos de emissões de CO₂.
A transição da indústria pesada em geral e da indústria de ferro e aço em particular rumo à descarbonização, até muito recentemente, não recebeu muita atenção do ponto de vista de pesquisa em energia e clima. No entanto, com emissões industriais quase tão altas quanto as de geração de energia, medidas de mitigação para descarbonização profunda devem ser perseguidas com vigor na indústria de ferro e aço. As estratégias de descarbonização profunda para a indústria de ferro e aço podem seguir amplamente duas rotas distintas:
- Mudança dos processos existentes para remover dependências inerentes de combustíveis fósseis. Esta rota tende a depender fortemente do uso de energia elétrica, seja diretamente ou através do H₂ produzido por eletrólise.
- Manutenção dos processos existentes como estão e tratamento das emissões através de combinação de aplicação de CCS e CCU e mudança para fontes renováveis para energia de processo.
A categorização dessas duas rotas aplicadas à indústria de ferro e aço tem várias características, desafios e oportunidades pertinentes à sua implementação, conforme descrito abaixo. A Fig. 1 mostra a redução esperada nas emissões de CO₂ para várias alternativas.
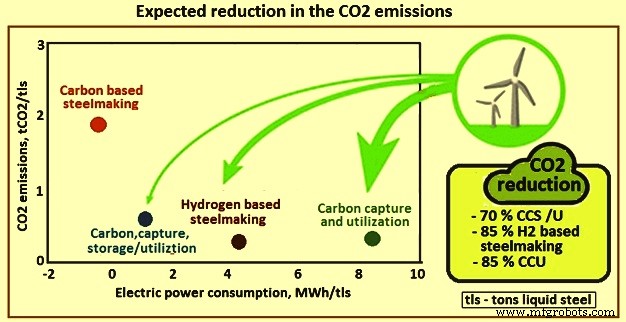
Fig. 1 Redução esperada nas emissões de CO₂
Mudança dos Processos Existentes
Com a crescente disponibilidade de eletricidade renovável de baixo custo, diferentes formas de eletrificação são cada vez mais vistas como opções atraentes para descarbonização da indústria de ferro e aço. Várias soluções tecnológicas foram sugeridas. Entre as tecnologias mais promissoras está a eletrólise ou "eletroobtenção" do minério de ferro. Isso envolve o uso de energia elétrica como agente redutor, similar à produção de alumínio (Al) a partir de óxido de alumínio (Al₂O₃). Este processo ainda está em estágio inicial de desenvolvimento e até agora só foi testado em escala de laboratório, mas representa uma opção de siderurgia de alta eficiência com promessa de grandes reduções de emissões a longo prazo.
Eletroobtenção (Electro-winning)
A eletroobtenção é uma das técnicas eletrolíticas mais antigas usadas para extração de metais de seus minérios usando eletricidade. Esta tecnologia é normalmente usada para eletroobtenção de metais como chumbo, cobre e terras raras. Existem algumas tecnologias de eletroobtenção específicas para minério de ferro comercialmente disponíveis: (i) processo Boucher, eletro-refino em solução FeSO₄-FeCl₂, (ii) processo Eustis, eletroobtenção em solução FeCl₂ usando minério de sulfeto de ferro, e (iii) processo Pyror, eletroobtenção em solução FeSO₄ usando minério de sulfeto de ferro. No entanto, a eletroobtenção mais geralmente aplicável de Fe a partir de minério de ferro só foi estabelecida em escala de laboratório. Dependendo da pegada de carbono da matriz elétrica usada para eletrólise, esta rota pode ser potencialmente livre de carbono. Em cenário futurista onde o suprimento global de energia primária é dominado por fontes renováveis, esta tecnologia oferece significativo potencial de redução de carbono. A iniciativa europeia SIDERWIN, projeto sob o framework Horizon 2020 com meta de redução de emissões de CO₂ e consumo de energia de 87% e 31% (comparado à rota BF-BOF), respectivamente, visa validar esta tecnologia em escala piloto e demonstrar nível de prontidão tecnológica (TRL) até 2022.
Eletrólise de Óxido Fundido
Outra rota eletrolítica que recentemente recebeu interesse para siderurgia é a eletrólise de óxido fundido de minério de ferro (também conhecida como piroeletrólise). O processo é similar ao método padrão para redução de Al a partir de Al₂O₃ através do processo Hall-Héroult, no qual Al₂O₃ é dissolvido em banho de criolita fundida (fluoreto de sódio e alumínio) a 800°C e então eletrólizado entre ânodos de grafite (acima) e cátodo de alumínio fundido (abaixo). A operação de processo similar para redução de minério de ferro a temperaturas muito altas deve resultar em potencial diminuição no consumo de energia comparado às rotas de eletrólise de baixa temperatura. Provas de conceito foram demonstradas, mas a viabilidade técnica com eficiências aceitáveis ainda é elusiva. Desafios incluem corrosividade de eletrólitos fundidos, falta de materiais de ânodo adequados e compreensão mecanicística limitada de processos eletrolíticos de temperatura muito alta. Embora a produção de aço por eletrólise de óxido fundido ofereça vantagens econômicas e ambientais potenciais sobre a metalurgia extrativa clássica, sua viabilidade está longe de ser convincentemente demonstrada como alternativa imediata de zero carbono.
Um estudo comparou a necessidade energética e emissões de CO₂ de quatro diferentes rotas de produção de aço: caso de referência BF-BOF, BF-BOF com captura de carbono (BF-CCS), H₂-DRI e processo de eletroobtenção. A via de eletroobtenção teve necessidade energética 50% menor que o caso de referência BF-BOF, seguida por H₂-DRI e BF-CCS com 28% e 13% menores necessidades energéticas, respectivamente. Importante, a análise também conclui que redução de mais de 50% nas emissões de CO₂ não é possível através da rota BF-CCS, enquanto tanto a rota de redução por H₂ quanto a de eletroobtenção podem eventualmente levar à descarbonização completa do setor de ferro e aço. As entradas de mercado para H₂-DRI e eletroobtenção não são esperadas antes de 2035 e 2040, respectivamente.
Rota Baseada em Hidrogênio (H₂-DRI/EAF)
O consumo estequiométrico de H₂ para redução de hematita é 54 kg por tonelada de ferro. Uma usina de 1 Mtpa (milhão de toneladas por ano) de ferro e aço precisa de capacidade de planta de H₂ de até 70.000 m³ em STP/hora. A produção em larga escala de H₂ é atualmente alcançada por reformagem a vapor de metano. Esta opção pode ser mantida e até otimizada para siderurgia baseada em H₂, visando pureza de 97% a 98% de H₂ em vez da normal 99,9% ou mais. No entanto, como baseada em recurso fóssil, o desempenho em termos de mitigação de CO₂ permanece médio no geral, a menos que uma unidade de captura de CO₂ seja adicionada, o que representa estratégia diferente da perseguida atualmente. A outra opção preferível é produzir H₂ por eletrólise da água, desde que a energia elétrica necessária seja livre de fósseis. O tamanho da planta pode ser alcançado multiplicando as células eletrolíticas. Novas tecnologias melhoradas também foram identificadas, como membranas de troca de prótons e eletrólise de alta pressão ou alta temperatura.
Na redução baseada em H₂, o minério de ferro é reduzido através de reação gás-sólido, similar às rotas DRI. O único fator diferenciador é que o agente redutor é H₂ puro em vez de gás CO (monóxido de carbono), gás de síntese ou coque. HYBRIT, abreviação de "HYdrogen BReakthrough Ironmaking Technology", é joint venture entre três empresas suecas: SSAB, LKAB e Vattenfall. Visa eliminar completamente o carbono da siderurgia, usando redução por H₂. O processo HYBRIT se enquadra em categoria de conceitos tecnológicos substancialmente mais próximos da implantação comercial.
O processo HYBRIT baseia-se no uso de H₂ como agente redutor, com o H₂ produzido através de eletrólise baseada em eletricidade renovável. Do ponto de vista ambiental, a vantagem mais importante é que o exaustor deste processo é água (H₂O) em vez de CO₂, com consequente redução nas emissões de GEE. Como na siderurgia DRI convencional, o ferro produzido usando rota DRI baseada em H₂ pode ser processado em aço usando tecnologia EAF comercialmente disponível. As etapas de produção de H₂ e siderurgia EAF podem ser livres de carbono se a energia elétrica e H₂ forem produzidas usando fontes renováveis como eletrólise alimentada por solar fotovoltaico (PV)/eólica/hidroelétrica, produção fotoquímica de H₂ ou divisão termoquímica solar da água.
O processo HYBRIT substitui carvão por H₂ para a redução direta (DR) do ferro, combinado com EAF. O processo é quase completamente livre de fósseis e resulta em redução substancial de suas emissões de gases de efeito estufa. O processo está entre várias iniciativas que usam configuração H₂-DR/EAF, combinando a redução direta de minério de ferro pelo uso de H₂ com EAF para processamento posterior em aço. O produto do processo H₂-DR é DRI ou ferro esponja, que é alimentado em EAF, misturado com participações adequadas de sucata, e processado em aço. Fluxograma típico do processo H₂-DR/EAF é mostrado na Fig. 2.
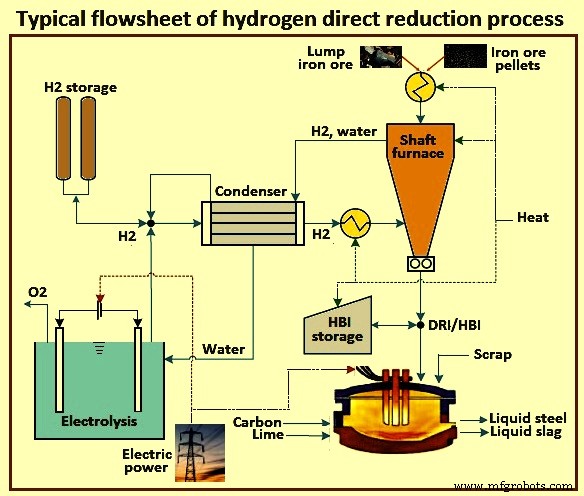
Fig. 2 Fluxograma típico do processo de redução direta com hidrogênio
Embora esta combinação específica de processos não tenha sido implementada em escala comercial, vários dos componentes individuais já são amplamente usados na indústria global de ferro e aço. Aço baseado em EAF representa cerca de 30% da produção global anual. O processo DR também é amplamente empregado, sendo base para cerca de 7% da produção global total de ferro e normalmente integrado com EAF. Embora H₂ puro tenha sido usado comercialmente como agente redutor em redução direta, a capacidade existente de produção de DRI depende de gás natural que é reformado a vapor para obter o agente redutor, mistura de CO e H₂. Recentemente, processo de reforma zero (ZR) foi desenvolvido, que reduziu substancialmente o consumo de gás natural.
Como o custo do gás natural é fator-chave para a viabilidade econômica desta configuração, a maior parte da produção de DRI está localizada em regiões ricas em gás natural de baixo custo (CH₄). Apesar de vários componentes da configuração H₂-DR/EAF terem sido testados e implantados em ambientes industriais, desafios-chave ainda permanecem para o processo. Relacionam-se à integração de processo, qualidades do produto, escala da infraestrutura de H₂ (produção e armazenamento) e integração de uma usina de ferro e aço H₂-DR/EAF em sistema energético baseado em fontes renováveis de eletricidade. Um dos principais desafios é como obter carbono no ferro para transformá-lo em aço.
Manutenção dos Processos Existentes: CCS e CCU
CCS tem sido tópico importante no estudo do controle de emissões de GEE. O interesse cresceu nos anos 1990 com análises mais aprofundadas da tecnologia. O conceito entrou mais amplamente em discussões de política climática no início dos anos 2000 como tecnologia potencial pela qual o uso global de combustíveis fósseis pode continuar sem contribuir para níveis de GEE na atmosfera. A tecnologia de captura de carbono em si é bastante madura, após comercialização em meados do século XX nas indústrias de alimentos e químicos. Armazenamento também foi testado com sucesso em reservatórios de gás natural. Na fase inicial de estudos de CCS para mitigação de mudanças climáticas, o foco foi predominantemente em aplicações ao setor de geração de energia elétrica, especialmente produção de energia a carvão. No entanto, apesar de longa lista de plantas piloto e projetos de teste, CCS comercial não se materializou. Isso se deve parcialmente a estouros de custo, parcialmente à oposição pública ao armazenamento subterrâneo de CO₂ e parcialmente à queda de custos de outros meios menos poluentes de geração de energia como renováveis e gás natural.
Embora as expectativas para o papel de CCS no setor de energia tenham diminuído, desenvolvimentos recentes em captura de carbono de geração de energia a gás natural, pelo uso do chamado ciclo Allam, parecem promissores. Ainda é considerada opção-chave para reduzir emissões de GEE da indústria pesada incluindo indústria de ferro e aço sem grandes mudanças nos processos existentes. CCS na indústria tem certas características distintivas quanto a condições de implementação. Uma vantagem é que fluxos de CO₂ tendem a ser bastante puros na indústria comparado à geração de energia elétrica, o que pode tornar as etapas de separação e captura menos complicadas. Além disso, oposição pública deve ser menos severa, pois há poucas alternativas baseadas em renováveis para várias indústrias, como a de cimento.
No entanto, a indústria de ferro e aço também tem características que podem tornar aplicações de CCS difíceis. Primeiro, ao contrário da indústria de geração de energia elétrica, a indústria de ferro e aço compete globalmente, o que a torna ainda mais vulnerável a aumentos de custo e mais problemática para repassar aumentos de custo aos clientes. Outra desvantagem para a opção CCS é que um sítio industrial abriga várias fontes de CO₂ de concentração e volumes variados. A maioria das avaliações de CCS foca apenas na fonte principal de CO₂, enquanto capturar todo CO₂ de uma usina pode provar muito mais difícil e necessitar grande reconstrução. Capturar e armazenar 50% a 60% das emissões de CO₂ em um sítio industrial pode custar cerca de USD 70 a USD 80 por tonelada de CO₂, segundo várias avaliações. No entanto, para capturar participações maiores de emissões, a estrutura de custo é mais incerta. Notavelmente, não existem estimativas de custo confiáveis para captura de mais de 90% das emissões.
O projeto "Ultra-Low Carbon Dioxide Steelmaking" (ULCOS) identificou várias tecnologias que podem apoiar a implementação de CCS na indústria de ferro e aço. Uma delas, o processo TGR-BF (Top Gas Recycling – Blast Furnace / Reciclagem de Gás de Topo - Alto-Forno) foi testado com sucesso em plantas piloto, resultando em potencial de redução de 24% nas emissões de CO₂. No entanto, captura e armazenamento real de CO₂ não fez parte desta configuração piloto.
Em resumo, atualmente CCS parece solução mais promissora na indústria que na geração de energia, mas ainda há problemas inerentes. Primeiro, as potenciais reduções de emissões de GEE de CCS são limitadas a cerca de 50%, devido a fontes de emissão pequenas e difusas, falta de espaço para instalações e outros problemas. Segundo, questões relacionadas a armazenamento, como supervisão e integridade de longo prazo de reservatórios de armazenamento, permanecem não resolvidas. Terceiro, CCS vem com muito poucos co-benefícios, e a presença de co-benefícios foi identificada como facilitador chave para acelerar processos de transição. Este é fator que pode dificultar adoção generalizada. Se captura de carbono for combinada com alguma forma de utilização de CO₂ (CCU), pode haver maiores oportunidades, mas ainda há muito desenvolvimento de processo a ser feito. Além disso, mesmo se o CO₂ for utilizado como matéria-prima como em alguma forma de produto químico especial ou combustível, eventualmente acaba na atmosfera.
O Papel da Biomassa
Ao longo da maior parte da história do processamento de ferro e aço, a biomassa foi recurso-chave. Carvão vegetal à base de madeira atuou tanto como agente redutor necessário para libertar o minério de ferro de seus componentes de oxigênio, quanto como fonte de energia necessária para atingir as altas temperaturas necessárias. Não foi até cerca de 1875 que o coque, produzido a partir de carvão, assumiu, embora seja importante notar que o carvão vegetal continuou a ser usado até meados dos anos 1900. Carvão vegetal produzido de eucaliptos de crescimento rápido ainda é usado como principal agente redutor em usinas de aço menores no Brasil, mas isso provavelmente não é viável em usinas maiores de ferro e aço devido aos limites impostos pela menor resistência à compressão do carvão vegetal comparado ao coque. Além disso, as grandes quantidades necessárias e desafios significativos em manter qualidade tornam uma mudança total de coque para bio-coque altamente improvável.
Mas a biomassa ainda pode ter papel importante na descarbonização do setor de ferro e aço, e várias opções diferentes foram sugeridas. No lado incremental está a possibilidade de misturar 5% a 10% de carvão vegetal com carvão coqueável na produção de coque metalúrgico para uso em BFs existentes. Outra opção é usar biomassa no processamento de minério de ferro bruto, seja como combustível para o próprio processo ou para produzir pelota composta de bio-carbono-minério de ferro que pode então ser usada em processo DR. Houve também testes visando usar biomassa gasificada em processos DR. Esta abordagem é viável mas precisa de mais testes e estudos. Höganäs AB, empresa sueca que usa processo DR baseado em carvão para produzir pós de ferro, iniciou testes reais de processo usando gaseificação de madeira para produzir tanto bio-coque, para ser usado como agente redutor, quanto gás de síntese, para ser usado para energia de processo (e possivelmente também para redução).
Biometano também será opção importante de baixo carbono para aquecimento no processo de metalurgia secundária se o gás de forno de coque da coqueria e planta de subprodutos não estiver mais disponível. Em usina integrada de ferro e aço, o gás de forno de coque da coqueria e planta de subprodutos é usado para aquecimento nos processos de metalurgia secundária. Com conceito H₂-DR, esta energia tem que ser substituída. A longo prazo, diferentes opções para aquecimento elétrico existem, mas biometano pode substituir diretamente o gás natural e gás de forno de coque usados atualmente, com mudanças mínimas no processo.
No entanto, os desafios sistêmicos para biomassa tendem a ser substanciais. Em contraste com o carvão, recursos de biomassa não estão concentrados em local específico (como uma mina), o que leva a altos custos de aquisição, pois biomassa de áreas geograficamente dispersas deve ser coletada, processada e transportada para a usina de ferro e aço. Segundo, uma demanda crescente por madeira pode levar a competição com usuários existentes (como indústria florestal), bem como outros setores visando utilizar biomassa para atingir ambições de mitigação. Isso pode levar a preços mais altos, a menos que o foco seja mudado para resíduos florestais menos demandados. Finalmente, para garantir reduções de emissões de GEE, é crucial que a biomassa seja proveniente de florestas manejadas sustentavelmente.
Em resumo, a biomassa pode desempenhar papel importante tanto na rota renovável quanto na de CCS. Ambas precisam de grandes quantidades de calor no processamento de minério de ferro, metalurgia secundária e processos de laminação a quente. Isso pode muito bem ser fornecido através da combustão de biometano. Na rota CCS, o carvão vegetal pode pelo menos substituir parcialmente o coque, desde que a estabilidade mecânica da carga do BF seja mantida. No conceito HYBRIT, a biomassa também é prevista para servir como fonte de carbono para processos de ferro e aço e potencialmente também em processos de metalurgia a jusante.
Processo de manufatura
- Ligas Tungstênio‑Molibdênio‑Ferro: Aumentando Resistência do Aço e Eficiência de Produção
- Ferro vs. Aço: Principais Diferenças Explicadas
- Fiix Alcança Neutralidade de Carbono: Guia Prático de 5 Passos
- Aço Carbono vs Aço Inoxidável: Escolhendo o Material Certo para seu Projeto
- Forjamento de Aço Carbono: Como Calor e Pressão Transformam Resistência e Tenacidade
- Aço Carbono vs Aço Inoxidável: Diferenças-Chave e Escolha do Material Certo
- Aço Inoxidável de Alto Carbono: Propriedades, Usos e Benefícios
- Aço Médio Carbono: Propriedades, Usos e Vantagens
- ASTM A595 Grau A Aço Carbono – Liga Premium Baixo Carbono
- Visão Abrangente das Técnicas de Fabricação de Aço