



Entendendo a Formação de Cavacos na Usinagem: Tipos e Significado
Os cavacos (chips) formados durante a usinagem revelam muito sobre o processo. A usinagem remove material excedente da peça via ferramenta de corte; o material removido sai na forma de cavacos. Seu tipo depende de: material da peça, material/geometria da ferramenta, avanço, velocidade de corte, atrito peça-ferramenta, ambiente de corte (refrigeração, temperatura). Conhecer os tipos de cavaco permite diagnosticar condições de usinagem.
Três Tipos Principais de Cavacos
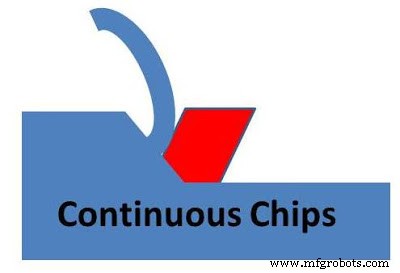
1. Cavacos Contínuos (Continuous Chips)
Segmento longo e contínuo. Formados na usinagem de materiais dúcteis (alumínio, aço baixo carbono, cobre) com alta velocidade de corte, ângulo de folga (rack angle) grande, baixo atrito, pequena profundidade de corte, bom refrigerante/lubrificante, ferramenta com baixo coeficiente de atrito.
Vantagens: excelente acabamento superficial; baixo atrito → menor desgaste da ferramenta, maior vida útil; menor consumo de potência.
2. Cavacos Descontínuos ou Segmentados (Discontinuous / Segmental Chips)
Formam-se em segmentos curtos/quebrados. Típicos de materiais frágeis (ferro fundido, latão) com baixa velocidade, pequeno ângulo de folga, grande profundidade de corte. Também ocorrem em materiais dúcteis se atrito muito alto. Em dúcteis → mau acabamento, vibração. Em frágeis → forma desejável/ideal.
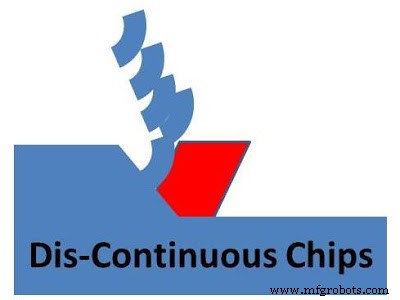
Condições favoráveis: material frágil; velocidade baixa; ângulo de folga pequeno; profundidade de corte grande.
3. Cavacos Contínuos com Aresta Acumulada (Continuous Chips with Built-Up Edge - BUE)
Semelhante ao contínuo, mas com material da peça aderido à face da ferramenta (aresta acumulada). Ocorre em dúcteis com atrito excessivo (alta temperatura na interface). Superfície do cavaco não é lisa. Fatores: usinagem de dúcteis; alta força de atrito na face da ferramenta; alta temperatura; falta de refrigerante/lubrificante.
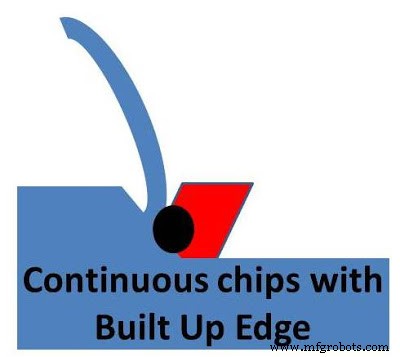
Tabela Comparativa das Condições de Formação
| Tipo de Cavaco | Material | Ângulo de Folga | Profundidade de Corte | Velocidade de Corte |
|---|---|---|---|---|
| Contínuo | Dúctil | Grande | Pequena | Alta/Média |
| Descontínuo | Frágil / Dúctil duro | Médio | Grande | Baixa |
| Contínuo c/ BUE | Dúctil | Baixo/Médio | Média | Média |
O monitoramento do tipo de cavaco é ferramenta poderosa para o operador otimizar parâmetros (velocidade, avanço, refrigeração, geometria da ferramenta) em tempo real. Dúvidas? Comente. Compartilhe e assine.
Processo de manufatura
- Escolhendo a Melhor Ferramenta de Corte de Chapa: Guilhotinas CNC, Plasma, Jato d'Água e Laser de Fibra
- Formação de Cavacos Explicada: Tipos de Cavacos no Corte de Metais
- Explorando Processos de Usinagem Essenciais para Manufatura de Precisão
- Descubra os Benefícios do Corte a Laser de Metal: Precisão, Qualidade e Versatilidade
- Dominando o Torneamento CNC: Guia Completo para Peças de Alta Precisão
- Guia Completo dos Tipos de Porta-Ferramentas CNC
- Como Usar Serra Circular para Metal com Segurança: Seleção de Lâmina e Dicas de Corte
- Serra Circular para Corte de Metal: Um Guia Completo
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo
- Tipos de Cavacos na Usinagem de Metais: Classificação, Causas e Impactos