



Pós-Moldagem: Desareamento, Limpeza e Usinagem de Fundidos Metálicos
Libertando o novo fundido do molde
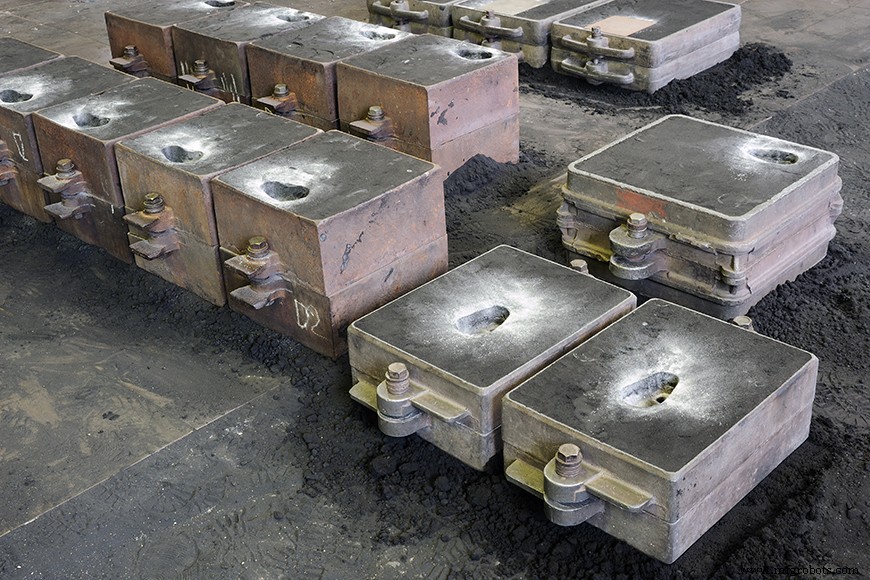
Embora não tão visualmente dramático quanto fusão e vazamento, o desareamento de um novo fundido metálico ainda é uma experiência impressionante. Quando uma fundição é primeiro puxada fumegante do molde, está coberta em detritos de areia e material metálico em excesso. Deve passar por desareamento, limpeza, remoção de canais de alimentação e alimentadores, e máquinas de acabamento, que fazem um barulho ensurdecedor enquanto fazem seu trabalho. Quando este processo termina, a fundição estará em sua forma final, embora tratamento térmico, pintura em pó e inspeção ainda possam ser necessários antes do envio.
Removendo a fundição do molde
O processo para remover uma fundição de um molde começa com a determinação do tempo e temperatura certos para fazer o desareamento. Após o metal líquido ter sido vazado, ele deve congelar antes do desmolde, mas há outras considerações de tempo além da simples solidez. Se puxado cedo demais, a superfície do metal pode reagir quimicamente ao ar frio com efeitos indesejados. Microestruturas do metal mudam baseadas em suas taxas de aquecimento e resfriamento. Puxar uma fundição muito quente para ar relativamente frio pode causar a estrutura a se tornar mais frágil em um processo conhecido como "fragilização por galvanização." Ao fundir ferro dúctil, a fundição está preocupada com a proporção de estruturas de perlita, ferrita ou martensita, que podem surgir do mesmo tipo de metal, dependendo da taxa que esfria.
Existem fórmulas disponíveis para fundições determinarem quando uma fundição de certo volume e grau de metal deve ser puxada do molde, mas muitos trabalhadores de fundição usam pistas visuais. Por exemplo, ferro dúctil é geralmente puxado do molde após ter ficado cinza.
Com fundição em areia, desmolde é conhecido como "desareamento (shakeout)." Desmolde inicial pode ser feito manualmente em pequenas fundições ou com fundidos pequenos, onde um trabalhador de fundição cavará no molde com pinças para pegar um canal de vazamento ou canal. Eles levantam a fundição enquanto o molde se desfaz atrás dela, geralmente batendo na fundição com outra ferramenta para causar detritos em excesso a caírem. Mais tipicamente, no entanto, este trabalho é feito em uma mesa de agitação/vibração que vibra vigorosamente conforme moldes sem caixa são soltos sobre ela. A vibração desaloja a areia que cai da fundição e peneira através de buracos na mesa. A areia geralmente cai em uma caixa ou em um transportador, para ser recapturada como areia de moldagem.
Removendo núcleos de areia
Núcleos de areia são feitos com resina ou outra substância que fornece maior estrutura que areia de fundição básica, e por causa disso podem precisar de mais que a mesa vibratória para removê-los. Processos de remoção dependem do tipo de material usado para o núcleo. Alguns núcleos de areia são construídos para serem altamente colapsáveis após sentar no calor do molde. Outros mantêm sua estrutura durante todo o vazamento mas podem ser assados fora usando temperaturas mais baixas por tempos mais longos. Alguns núcleos de areia são construídos ao redor de uma armação de arame que precisará ser extraída mecanicamente. A remoção de núcleo de areia também será influenciada pela colocação e profundidade do núcleo.
A maneira de soltar alguns aglutinantes químicos é com a adição de outros químicos como hidróxido de sódio ou potássio, ou com frio, água ou vapor. Qualquer processo que quebre o núcleo de areia, o objeto final pode voltar para uma mesa de agitação para desarear a areia final.
Limpando a fundição
Fundidos não vêm acabados da mesa vibratória. Devem ser limpos em um processo tradicionalmente chamado rebarbamento (fettling).
Em todos os fundidos metálicos, haverá um canal de vazamento e porta deixados de onde o metal foi vazado no molde. Haverá geralmente também alimentadores, portas e canais — a infraestrutura que foi necessária para fazer uma fundição sólida. Antes de finalizar uma fundição, a fundição deve remover estas portas e alimentadores, bem como quaisquer pequenas imperfeições. Os processos de limpeza da fundição também removem os remanescentes finais de areia queimada aderente.
"Rebarba (Flashing)" é uma imperfeição comum pequena de fundição em areia e fundição sob pressão. Esta pele fina excessiva de metal aparece mais comumente ao longo da linha de separação de um molde de areia ou onde pinos ejetores ficam em uma máquina de fundição sob pressão. Em cada um destes lugares, uma pequena quantidade de metal líquido vaza para fora do molde. "Rebarbas (Burrs)" são bordas levantadas ou pequenas peças de material que vêm de leve deslocamento do metal no molde.
Limpeza primária
Muito comumente, jateadores de granalha (shot blasters) são usados no primeiro estágio de limpeza. Nestes sistemas, esferas de aço ou pequenas estrelas de ferro são disparadas nos fundidos por um impulsor. Elas removem carepa, rebarba, rebarbas e outras impurezas. Máquinas de jateamento a ar também podem usar um abrasivo menor.
Estes sistemas de jateamento podem trabalhar em esteiras transportadoras, mesas rotativas, ou em grandes salas que permitem ao trabalhador de fundição apontar os abrasivos. Outra máquina comum neste estágio de limpeza é o tambor rotativo. Nestes tambores, fundidos são colocados em um tambor para serem virados como roupa em uma secadora. Ar ou granalha é jateado nos fundidos girando, garantindo que todos os lados sejam limpos.
Martelos ou furadeiras pneumáticos são comumente usados para remoção de núcleos de areia. Podem ser operados por robô ou por trabalhador de fundição.
Jato de água, em sua forma mais simples, é lavagem a pressão dos fundidos. Sistemas de hidrojateamento podem adicionalmente adicionar elementos abrasivos à água para ajudar na remoção.
Removendo Portas e Alimentadores
Algumas portas e alimentadores não serão removidos por tambor ou jateamento a ar, pois o estoque extra é muito espesso para ser removido desta forma. Estas portas e alimentadores podem ser cortados usando um maçarico oxiacetilênico, martelados usando martelos de lascar ou marretas, ou serrados. Se usinagem é parte do acabamento necessário de uma peça, parte da remoção de portas e alimentadores pode esperar até a retificação fina, torneamento ou serragem estar sendo feita no estágio de usinagem.
O estoque metálico removido das portas e alimentadores será reutilizado. Pode ser de melhor qualidade que sucata metálica de entrada, pois teve chance de queimar qualquer material produtor de gás rico em hidrogênio que entrou no forno carona, como tinta ou óleo. Estoque é portanto uma das formas que uma fundição pode manter material consistente.
Usinagem
Fundição em areia geralmente não fornece uma superfície muito fina e acabada. Se um item precisa ser liso, ou precisa de tolerâncias dimensionais precisas, então será usinado para corresponder às especificações do item. Como usinagem é um processo caro, a fundição terá otimizado a fundição para produzir um item o mais próximo possível da especificação final. Mesmo assim pode haver superfícies que requerem precisão extra.
Chegando ao fim da linha
No final do desareamento, limpeza e usinagem, a fundição está em sua forma final. Toques finais de acabamento ainda podem ser necessários — incluindo tratamento térmico, pintura, pintura em pó ou montagem — mas o trabalho de fazer uma nova forma de metal está feito. Em uma primeira produção de um produto novo ou inovado, fundidos neste estágio podem ser os protótipos de primeira corrida para um cliente ou projetista verificar por valor estético ou prova de conceito. Inspeção e tratamento térmico ainda precisam fornecer garantia de qualidade para carga mecânica de trabalho, mas neste ponto o cliente pode ver se o componente atende sua visão, ou se houve problemas através do processo de modelagem que precisam ser abordados. Se quaisquer falhas no design são iluminadas por estes protótipos de produção, um projetista pode voltar ao design de fundição de metal, mais sábio e experiente por ter passado pelo processo!
Post Anterior: Fusão e Vazamento Processo de Fundição de Metal
Próximo Post: Tratamento Térmico
Processo de manufatura
- Areia de Moldar em Fundição Metalúrgica: Tipos, Constituintes e Características
- Entendendo Moldes de Areia: Definições, Tipos e Fundamentos da Fundição Metálica
- Fundição em Areia: Processo, Características e Aplicações Industriais
- Fundição em Areia Explicada: Técnicas e Aplicações (Parte 2)
- Fundição em Areia Verde vs. Areia Resinada: Qual Processo Entrega Melhor Qualidade e Eficiência de Custo?
- Fundição em Areia Resinada Especializada: Capacidades Avançadas e Processos Precisos
- Fundição em Areia vs Fundição Centrífuga: Escolhendo o Método Certo de Produção de Peças Metálicas
- Fundição em Areia vs Forjamento: Escolhendo o Método Certo de Fabricação de Metal
- Fundição em Areia Explicada: Método Comprovado e Custo-Efetivo de Fabricação de Metal
- Centros de Usinagem CNC HMC Avançados para Eficiência Superior de Produção