



Dominando a Fabricação de Machos na Fundição: Precisão e Complexidade na Fundição em Areia
Machos suportam complexidade na fundição em areia
O que é um macho na fundição de metais?
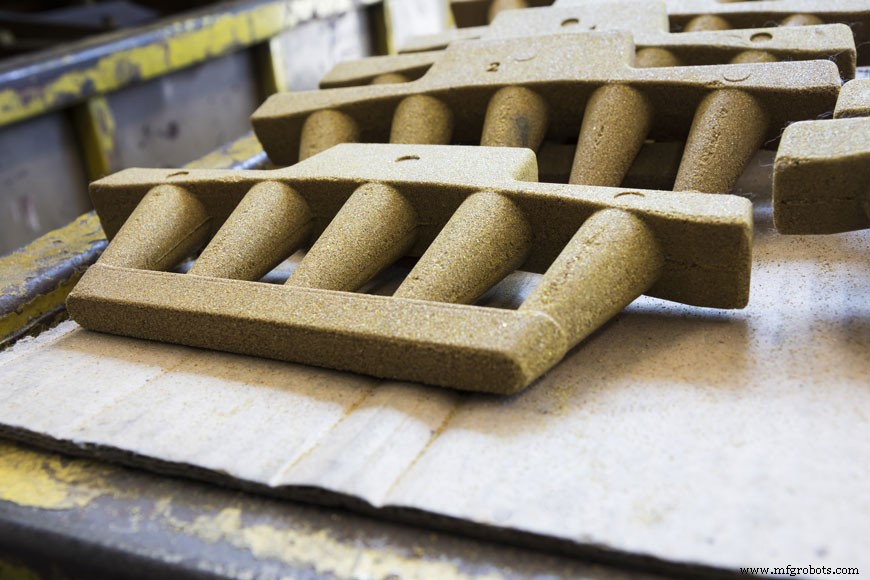
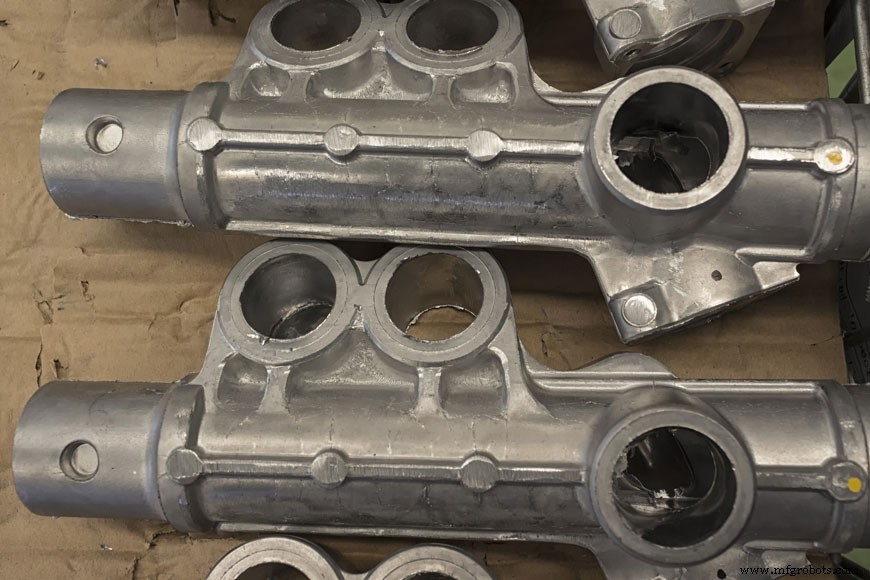
Um macho é um inserto de areia ou metal usado para moldar qualquer parte de uma fundição que não pode ser conformada pelo modelo removível primário. Quando um modelo é pressionado na areia e depois extraído, deixa uma impressão côncava. O metal líquido preenche este vazio e solidifica. Machos são criados para permitir maior complexidade no projeto. Machos bem construídos criam furos ou câmaras em uma fundição. Moldes de motores automotivos podem ter até cinco machos para criar as câmaras necessárias ao funcionamento de um motor de combustão.
Machos também ajudam a criar ângulos que seriam impossíveis com um modelo. Qualquer saliência acima de um espaço vazio tornaria impossível retirar o modelo sem quebrar a saliência. Nestes casos, um macho pode ser utilizado.
Fundições que utilizam machos internos geralmente possuem alguma abertura na carcaça externa do molde para extrair o macho após a fundição, embora esta abertura possa ser tampada mecanicamente durante o acabamento.
Machos feitos de areia são projetados para se desmanchar; machos internos são literalmente sacudidos para fora da fundição ao final do processo. A abertura de "desagregação" também é útil para a colocação do macho. Qualquer ponto onde o macho toca o molde é um local onde o metal fundido não pode fluir; portanto, para obter uma espessura consistente de metal, o macho deve "transpor" o espaço a ser preenchido sem tocar nas laterais. Para isso, o macho normalmente é mais longo que a fundição e mantido no lugar por cavidades na areia fora do padrão da fundição.
Chapeletes para suporte do macho
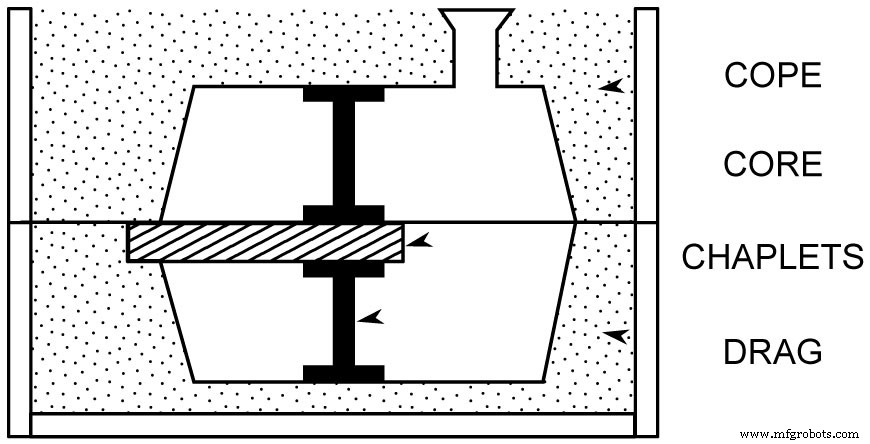
Se o macho for muito longo, ou apenas uma borda puder protruir do molde, então chapeletes são usados para ajudar a ancorar o macho no lugar. Chapeletes são frequentemente feitos do mesmo metal da fundição, pois parte do metal do chapelete será incorporada à própria fundição. Para ligar-se firmemente ao resto da fundição, a superfície do chapelete deve fundir — mas primeiro, deve cumprir a função de sustentar o macho. O projeto de chapeletes é, portanto, um processo metalúrgico delicado, evitado quando possível, pois sempre existe a possibilidade de introduzir fragilidade ou defeito de fundição ao usar um chapelete.
No entanto, chapeletes são às vezes a única maneira de criar certas estruturas internas em uma fundição. Machos de areia tendem a flutuar no metal líquido, às vezes subindo o suficiente para quebrar. Chapeletes colocados acima e abaixo podem ajudar a manter o macho na posição adequada. O chapelete superior deve ser o mais forte, para contrabalancear a pressão do metal e dos gases empurrando para cima no molde.
Criando areia com resistência
A tendência do macho a flutuar é uma razão pela qual a compreensão precisa da resistência mecânica da areia do macho é importante. Testes de resistência ao cisalhamento e à tração são realizados em areias de macho, semelhantes aos testes explorados em nosso artigo sobre areia de fundição. Se a resistência ao cisalhamento da areia for inferior à pressão criada pelo metal líquido preenchendo o molde, o macho pode se partir e criar uma distorção no corpo da fundição.
Agentes ligantes são uma grande parte do processo de fabricação de areia para machos. Machos de areia verde são feitos a partir de misturas padrão de areia de moldagem úmida e um ligante, como dextrina. Machos deste tipo são muito frágeis e podem ser feitos com um arvor ou fios internos para facilitar o manuseio. Machos de areia seca não contêm água. São feitos de areia de sílica e um ligante para endurecer a superfície.
Uma transição na tecnologia de ligantes para machos ocorreu a partir dos anos 1980. Por centenas de anos, o óleo de macho foi o ligante tradicional — e ainda é usado algumas vezes. Óleo de linhaça misturado com menores quantidades de resina e um diluente, como querosene de alta qualidade, era adicionado à areia de fundição seca para criar areia de macho. Aditivos como fécula de milho, dextrina, subprodutos de fábrica de papel, ou ligantes proteicos podiam ser adicionados para fortalecer o macho. Geralmente queimavam no alto calor do vazamento, permitindo que o macho colapsasse e fosse facilmente sacudido para fora. Outros ligantes tradicionais incluíam alcatrão de carvão e breu de petróleo, especialmente estáveis para machos grandes. Colofônia de madeira e goma também eram tradicionalmente usados para melhorar a colapsibilidade do macho, embora estas colofônias tendessem a aglomerar no calor e umidade. Muitos destes compostos tradicionais foram substituídos por opções sintéticas, de modo que as características desejáveis são mantidas, mas os desafios removidos.
Fundições modernas têm, portanto, processos de fabricação de machos mais limpos, que suportam melhor qualidade do ar e são mais fáceis de implementar no chão de fábrica. Estes machos sintéticos de "cura química" permitem várias vantagens, incluindo cura em baixa temperatura, colapso fácil durante a desagregação, e menor desprendimento de gases durante o processo de fabricação do macho.
Hoje, os ligantes de macho mais comumente usados são plásticos dos grupos uréia- e fenol-formaldeído, e resinas furânicas. Existem três categorias de processos de ligantes resinados: métodos de cura a frio, caixa fria/endurecimento a gás, e cura a quente.
Processos de cura a frio começam a endurecer após o último aditivo ter sido misturado à areia, como o cimento. São processos de autocura química. Exemplos comuns são resinas furânicas e resinas fenol-formaldeído que são catalisadas por ácido. Começam a curar após o ácido sulfônico ser misturado à areia. O tempo é importante nestes processos — a areia não pode curar tão lentamente que interfira na produção, nem tão rapidamente que seja difícil gerenciar a reação.
Processos de caixa fria, ou endurecimento a gás introduzem um gás na caixa de macho que reage quimicamente para endurecer o ligante do macho. Por exemplo, areias enriquecidas com resinas furânicas ou epóxis podem ser endurecidas pela introdução de SO2. Vidro d'água, ou silicato de sódio, pode ser endurecido usando o processo de CO2.
Métodos de cura a quente dependem da introdução de calor para fixar as areias de macho. Óleo de macho de linhaça, o ligante tradicional de macho, é fixado com um processo de cura a quente. No processo de casca, a fundição não precisa fazer química: a areia vem pré-misturada ou revestida do distribuidor e os químicos na areia fazem com que crie uma casca dura quando assada. Geralmente, não precisam curar completamente. Métodos de caixa quente e caixa morna usam resinas furânicas ou fenólicas e um catalisador sal-ácido que fixam quando a caixa de macho é aquecida. (Diferem apenas no tipo de resina e temperatura necessária para fixar.)
Métodos de fabricação de machos
Machos são feitos por muitos dos mesmos métodos empregados para moldes de areia. Além disso, sopradores de macho e máquinas de alimentação por rosca são usados.
Sopradores de macho forçam areia na caixa de macho por ar comprimido a cerca de 100 lb/pol². Podem ser usados para fabricar todos os tipos de machos pequenos e médios. Os machos produzidos são muito uniformes, e altas taxas de produção são alcançadas.
Máquinas de alimentação por rosca são usadas para extrudar machos simples, geralmente cilíndricos. A areia de macho é empurrada através de uma matriz sobre uma placa de macho. O uso destas máquinas limita-se à produção de machos padrão: o longo cilindro extrudado criado pela máquina é assado e depois cortado nos comprimentos desejados.
Secadores de macho são como formas de bolo, pois suportam a forma de um macho enquanto ele está no forno de macho assando. Geralmente são caixas leves de ferro ou alumínio, cuja forma interna conforma-se de perto à porção cope do macho. Machos que se desmanchariam ou teriam partes quebradas se colocados em uma placa plana passam pelo forno em um secador de macho.
Colocando o macho
Após um macho terminar a cura, ele frequentemente será acabado à mão. Ao longo das linhas de separação da caixa de macho pode haver "rebarbas" a serem lixadas. Às vezes, machos são feitos em múltiplas partes, se a forma necessária for maior que as caixas de macho e fornos disponíveis. Um macho segmentado é montado após o estágio de cura. Quando os machos estão lisos e unidos, são colocados em estantes para aguardar uso no molde.
Machos são quase sempre colocados cuidadosamente por trabalhadores da fundição, em vez de inseridos por máquina. Chapeletes, se houver, descem no drag primeiro, e então o macho é colocado. O trabalhador da fundição certifica-se de que o macho assenta corretamente no molde e está livre de defeitos. Quaisquer chapeletes necessários são colocados no cope, e quando tudo parece bom, o cope é colocado sobre o drag e travado.
Machos criam flexibilidade na fundição em areia
A capacidade de fabricar e colocar machos de areia é uma parte vital do processo de fundição.
Em alguns casos, o macho é necessário para a utilidade da peça final: tubos, motores e outros dispositivos mecânicos frequentemente precisam ser ocos para funcionar. Para itens decorativos, machos também podem reduzir o custo total do metal. Especialmente na fundição em ferro, machos podem reduzir substancialmente o peso do produto final. Onde a resistência mecânica do aço sólido é necessária, isso pode ser inadequado. Em outras circunstâncias, porém, um macho é uma boa consideração de projeto, mesmo que não seja necessário para a função do produto.
Processo de manufatura
- O Poder das Competências Essenciais no Impulso do Sucesso Empresarial
- Entendendo Laminação do Núcleo do Estator: Conceitos-Chave para Desempenho Confiável
- Sistemas Ciber-Físicos: A Força Motriz por Trás da Indústria 4.0
- Tipos de Abrasivos para Jateamento (Sandblasting): Escolhendo o Material Certo para Seu Projeto
- Fundição em Areia para Equipamentos Pesados: Precisão, Durabilidade e Versatilidade
- Fundição em Areia vs Fundição sob Pressão: Entendendo as Principais Diferenças
- Fundição em Areia no Setor Automotivo: Alta Qualidade, Baixo Custo e Flexibilidade de Volume
- Escolhendo Fundição em Areia Resinada: Quando e Por Que é o Processo Certo
- Como Funciona o Núcleo do Aquecedor do Veículo: Por Dentro do Sistema de Aquecimento Automotivo
- Lake Erie Crushers: Fonte Premier de Areia e Brita Premium