



Processamento Secundário: Usinagem Avançada, Montagem e Vedação de Peças Fundidas
Usinando, montando e vedando a fundição
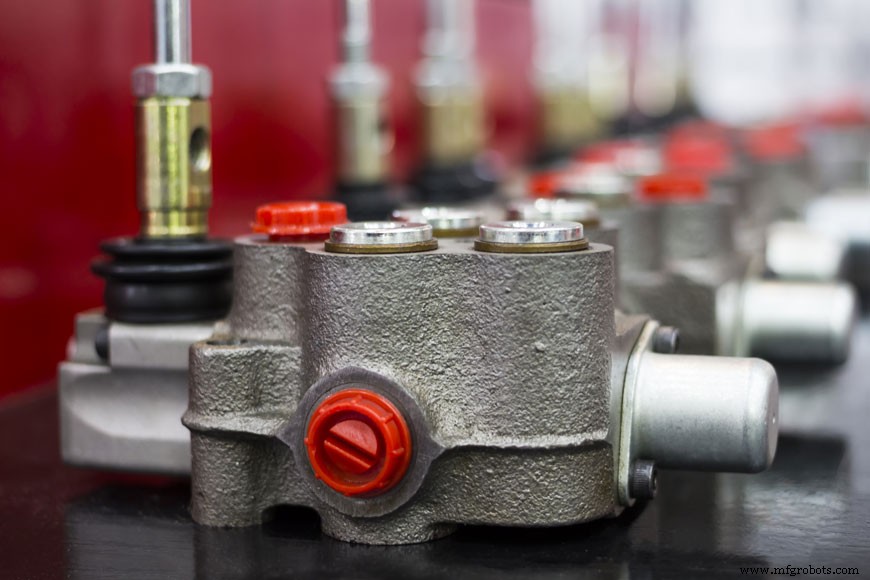
Existem diferentes ramos do trabalho com metal. Um ramo envolve o corte, conformação, união ou vedação de metais em seu estado sólido. Fundições são outro ramo, no qual objetos são feitos vertendo metal líquido em moldes e permitindo que esfriem. Estes dois ramos do trabalho com metal podem ser separados, mas itens metálicos geralmente têm tanto fundição quanto trabalho como parte de sua história.
Metais trabalhados por máquina frequentemente começam sua jornada como tarugos, placas ou blocos de um fundidor contínuo, ou como tubos ou rodas de um centrífugo. Este estágio de "fundição" em metal trabalhado é limitado e simplificado, e geralmente é referido como produção de metal, mas tecnicamente é uma fundição das matérias-primas.
Por outro lado, a maioria das fundições é trabalhada em seus estágios de acabamento. Fundições em areia geralmente têm acabamento rugoso, e frequentemente partes da fundição serão usinadas para serem mais lisas, ou do tamanho certo. Muitos fundidos de ferro e aço enferrujarão se não forem vedados de alguma forma e proteger contra esta oxidação é outra etapa de acabamento quase universal. Chefs caseiros têm a experiência de completar esta etapa quando trazem uma frigideira de ferro fundido para casa e a "curam" com óleo. Esta é uma forma de processamento secundário finalizado pelo consumidor, mas tratamentos similares podem ser feitos pela fundição.
Usinagem
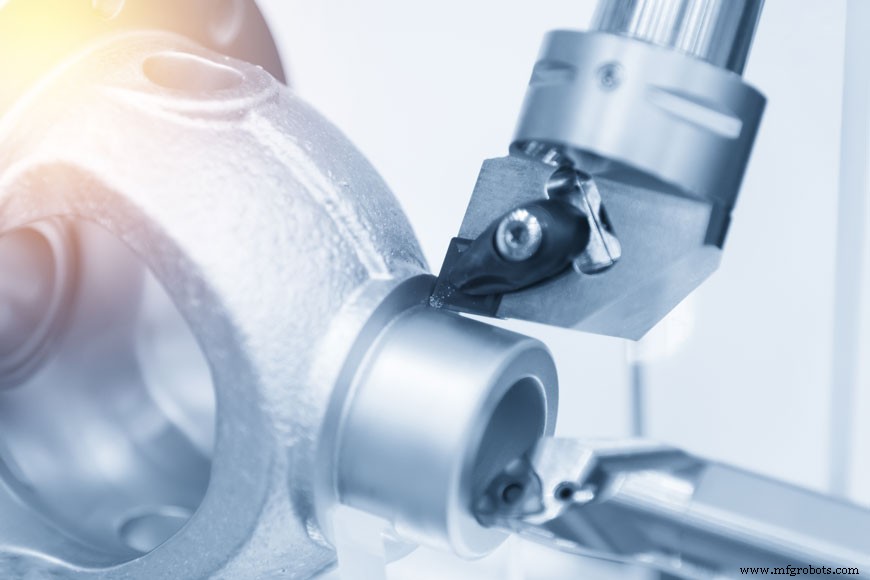
Muitos fundidos metálicos precisam cumprir tolerâncias dimensionais precisas para funcionar como acabarão sendo partes de máquinas industriais maiores. Especificações de engenharia podem ser muito precisas para atender necessidades mecânicas e estruturais, mas a fundição não fornece precisão dimensional a esse nível. Portanto, usinagem é frequentemente feita para criar dimensões superficiais precisas. A fundição também deixa superfícies rugosas. Superfícies rugosas também podem aumentar o atrito em partes móveis ou criar medições irregulares e portanto ser muito indesejáveis.
Usinagem também pode finalizar a superfície de algumas ligas por retificação e polimento do metal até brilhar. Detalhes finos ou arestas afiadas que não podem ser produzidos em um molde também podem ser alcançados como parte de processos secundários.
Dependendo da fábrica, este trabalho pode ser feito pela fundição ou por oficinas especializadas fora do local. A maioria das fundições tem algumas capacidades para o rebarbamento ou limpeza de seus fundidos, mas isso nem sempre é o mesmo que ter todas as habilidades de acabamento necessárias. O que usinagem é feita internamente e o que é feito externamente depende da especialização da fundição e das necessidades e capacidades do cliente. Se a fundição está fornecendo outra fábrica, eles podem apenas enviar fundidos limpos de rebarba e estoque: se estão fornecendo um produto finalizado, podem fazer todo processamento secundário internamente, ou coordenar terceirização, dependendo do nicho da fundição e base regular de clientes.
Neste estágio não há uma maneira única que as fundições operam. Todas as fundições colocam metal líquido em moldes como sua atividade principal, mas quão precisas as dimensões e acabamentos são antes da entrega é uma questão de especialização.
Vedação de metais: óleo, óxidos, tinta, revestimento ou pintura em pó
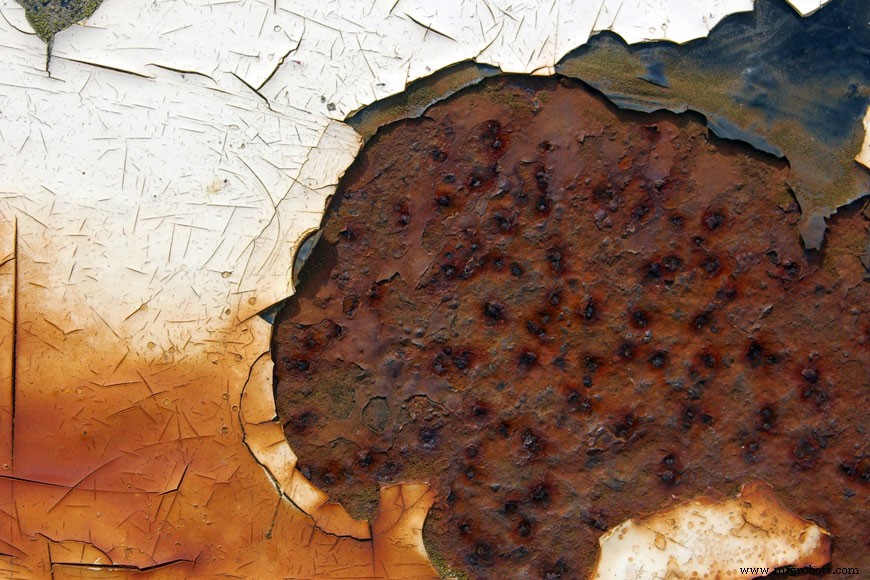
A maioria das ligas saindo de fundições ferrosas enferrujará na presença de oxigênio e água. Óxidos de ferro formam rápida e facilmente, e descascam, permitindo que a próxima superfície abaixo oxide por sua vez. O que começa como um problema de superfície pode logo se tornar estrutural conforme a superfície enferrujada começa a picar e desgastar.
Aço inoxidável e outras ligas resistentes à corrosão frequentemente são protegidas através de um processo chamado passivação: podem oxidar, mas a camada de óxido não descasca, em vez disso adere ao metal criando uma vedação. Alumínio e cromo funcionam similarmente. Com estes metais, mesmo cortar ou marcar o objeto não iniciará um processo de ferrugem, porque o metal exposto oxida e veda rapidamente. Para ligas propensas à corrosão que não têm esta habilidade, vedantes devem ser usados para prevenir ferrugem. Existem algumas maneiras de fazer isso.
Azulamento (Bluing)
Azulamento de aço é o processo de proteger contra corrosão criando uma camada de óxido passiva como vedante. Óxido de ferro formado em ambientes normais é o óxido vermelho, descascante que conhecemos como ferrugem que cai, expondo o metal abaixo a mais corrosão. A composição química deste óxido é Fe2O3.
No azulamento, o trabalhador de metal força a produção de magnetita, um óxido negro de ferro, da química Fe3O4. Esta magnetita permanecerá ligada à superfície abaixo dela. Existem algumas maneiras de alcançar esta camada de magnetita, mas uma das mais comuns é criar óxidos vermelhos em um banho ácido ou gás e então ferver o ferro em água para converter a ferrugem em magnetita. Aço azulado é frequentemente oleado para proteção adicional.
Tratamento com óleo
Óleo de linhaça fervido e óleo de tung são acabamentos tradicionais para ferro forjado. Ambos são óleos "secantes" que curam e criam uma camada polimérica quando aquecidos. Tipicamente estes óleos fornecem uma pátina marrom-preta que protegerá um objeto metálico interno por décadas, e externos por alguns anos antes que a água comece a penetrar. Para fornecer outra camada de vedação, ferros ou aços tratados com óleo são frequentemente também encerados.
Panelas de ferro fundido cinzento também são tratadas com óleo em casa, através do processo conhecido como cura. Curar uma panela com óleo pode ser feito com óleo de linhaça, que é óleo de linhaça alimentício. No entanto, outras gorduras alimentícias funcionam para curar a panela, e apenas precisam ser tratadas bem para manter ao longo do tempo, pois não polimerizam seco como o óleo de linhaça faz. Novamente, uma gordura é pincelada na panela e então aquecida.
Tinta
Pintura, verniz, laca, ou enegrecimento de ferro e aço são outros métodos tradicionais de vedação. Em cada um, um revestimento de material é colocado na superfície e então deixado secar. Tinta e verniz são mais comuns hoje, mas enegrecimento era a receita tradicional para armamentos de ferro e objetos externos, sendo uma mistura de laca e óxidos de ferro magnetita.
Estes métodos de vedante aplicado são baratos e podem ser facilmente refeitos, e por isso são etapas de acabamento muito populares. Desvantagens são que a maioria dos vedantes pode ser lascada ou arranhada, permitindo que a ferrugem se instale. Vedantes deste tipo podem também ter microfuros onde a superfície do metal está exposta e a ferrugem pode começar.
Eletrodeposição e pintura em pó
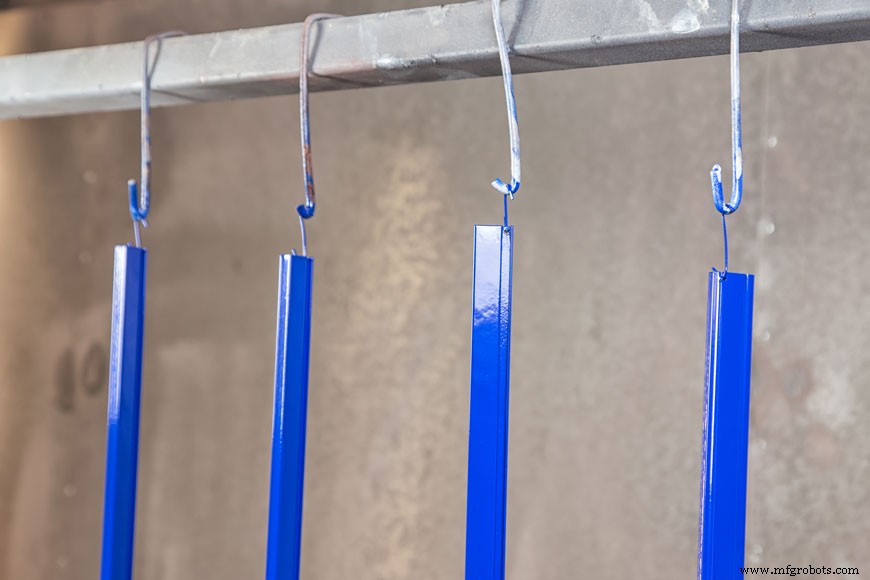
Tanto na eletrodeposição quanto na pintura em pó, uma camada fina de material é ligada ao nível superior da fundição usando eletricidade para alcançar distribuição uniforme em toda superfície exposta. Quando os volumes de revestimento ou pó são suficientes por volume, eles são garantidos para cobrir cada molécula exposta de metal.
Na eletrodeposição, o objeto a ser revestido recebe uma carga e então é mergulhado em um banho contendo partículas de metal com carga oposta. Quanto mais tempo o metal fica no banho, mais espessa a camada. Quando é levantado novamente, o objeto foi coberto em uma camada ininterrupta com as partículas de metal no banho.
Pintura em pó funciona de maneira quase idêntica, mas em vez de um banho com partículas de metal, um spray de partículas de resina colorida carregadas é direcionado ao objeto. Quando o objeto alcançou a espessura certa de revestimento, é enviado a um forno para curar.
Montagem
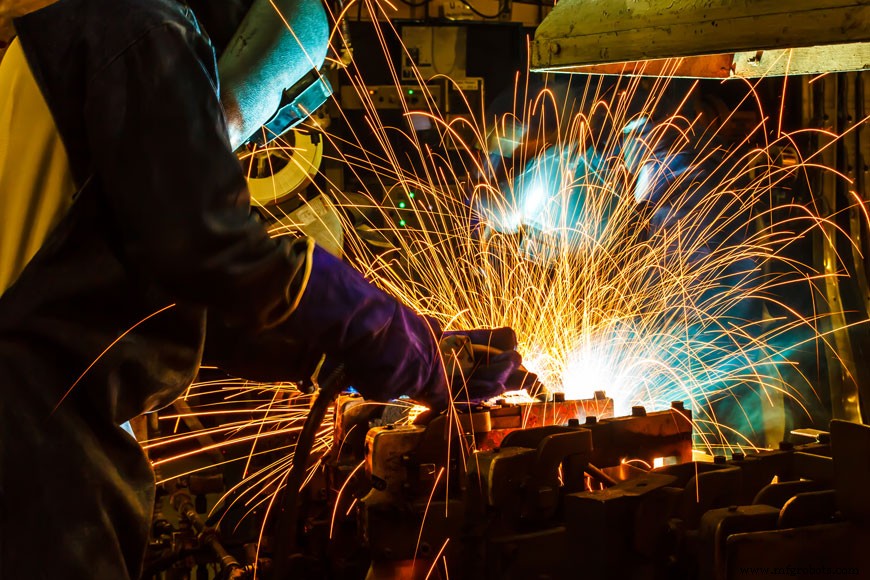
Em fundições fazendo trabalho de fundição para outras fábricas dentro de sistemas de manufatura complexos, toda a montagem pode ser feita fora do local, pelos clientes. Muitas peças fundidas acabam em outras fábricas como entradas para uma linha de montagem.
No entanto, algumas fundições fazem montagem no local, especialmente se oferecem linhas de produtos de estoque para uma base de clientes maior. Neste caso, a fundição precisa ser meticulosa com os espaços de trabalho, pois o carbono, calor, e gama de ligas sendo trabalhados no chão de fundição podem levar a contaminação cruzada. Garantir que o aço está bem limpo e em boa forma, e garantir que aços carbono e inoxidáveis são mantidos separados, pode assegurar bons resultados em peças soldadas.
Processamento secundário dentro e fora da fundição
Processamento secundário pode envolver muitos outros especialistas e experts. Quase todos os fundidos verão alguma forma de processamento secundário, mesmo que seja apenas um polimento final em aço inoxidável, mas o nível desse acabamento e expertise é muito dependente do projeto. Fundições geralmente têm uma rede de outros trabalhadores de metal em quem confiam para fazer estas etapas de trabalho e acabamento, se não podem.
Fundições ferrosas geralmente sabem como o metal será vedado contra oxidação de ferro, já que metal enferrujado não inspira confiança de ninguém. Outro processamento secundário será determinado em conversa entre o cliente e a fundição. Quais são os serviços oferecidos? Quais são as necessidades do projeto? A fundição pode completar a fundição internamente, enviar ao cliente como está, ou coordenar etapas adicionais a outros experts na indústria.
Post Anterior: Inspeção Processo de Fundição de Metal
Processo de manufatura
- Filtros Cerâmicos para Fundição de Metal Fundido: Design, Produção e Perspectivas de Mercado
- Domine a Ferraria: 16 Técnicas Essenciais do Iniciante ao Profissional
- Soluções de Cisalhamento de Metal de Precisão para Aço e Alumínio
- Perfuração de Chapas Metálicas: Vantagem Custo-Efetiva para a Manufatura Moderna
- Entendendo a Perfuração de Chapas Metálicas: Processo, Ferramentas e Aplicações
- Máquinas de Metal Perfurado de Alta Precisão e Suas Aplicações
- Entendendo Fundições: Onde o Metal se Torna Blocos de Construção da Indústria Moderna
- Fundidos de Ferro Fundido: Fundamentos e Significado Industrial
- Chapa Metálica Fina: Aplicações Versáteis do Aço Inoxidável
- Endireitamento de Chapa Metálica: O que É e Por Que Importa