



Dominando a Modelagem: Criando Modelos Precisos de Cera e Madeira para Fundição de Metais
Modelos de cera ou madeira para fundição de metais
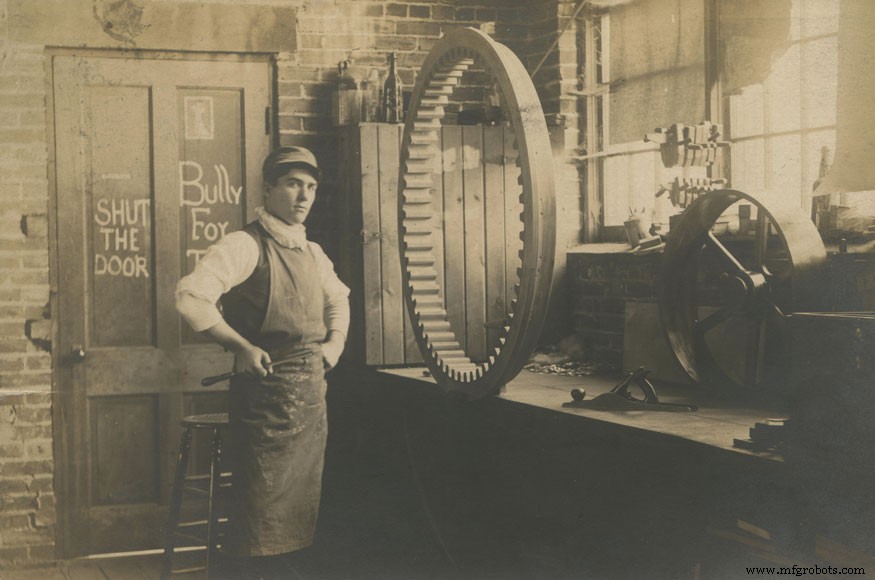
Na fundição de metais, modelos são os objetos usados para criar moldes expendáveis. Um único modelo pode produzir até milhares de moldes.
Existem diferentes tipos de modelos, mas eles se enquadram em dois subtipos principais: reutilizáveis para fundição em areia ou gesso, que fazem impressões em muitos moldes, ou modelos expendáveis para fundição por investimento, que são destruídos antes da fundição durante o processo de fabricação do molde. Para qualquer tipo de modelo, a preocupação do modelista não é apenas replicar o objeto desejado, mas também ajudar a direcionar o metal para o molde na taxa certa e no lugar certo. O resfriamento do metal é um processo de cristalização, e como o molde enche pode influenciar a direção da solidificação, o que pode ser importante para a resistência do objeto final.
Todo modelo de fundição precisa de suporte
O sistema de canais para alimentar metal a todas as partes da fundição é infraestrutura de suporte que, quando bem projetado, diminuirá defeitos de fundição. Estes elementos incluem:
- O copo de vazamento é uma entrada cônica no molde. Ajuda a controlar o fluxo de metal, bem como capturar escória durante o vazamento.
- A cana de vazamento, às vezes chamada de "cana descendente", é o canal principal no molde a partir do copo de vazamento. É o rio de metal que enche a fundição.
- Canais de distribuição são canais que permitem o metal líquido fluir de uma área do molde para outra.
- Portas ou "portas de entrada" são os espaços de entrada para a fundição em si. Portas grandes são necessárias para metais de resfriamento rápido, e portas menores para os de resfriamento lento.
- Alimentadores são reservatórios de grande volume de metal líquido que fazem parte do molde, mas não farão parte da fundição. Podem ser "alimentadores cegos", completamente enterrados no molde para alimentar áreas complicadas da fundição, ou alimentadores abertos que se enchem de metal — e podem ajudar a indicar ao trabalhador da fundição que o molde está cheio. Alimentadores têm maior volume de metal que qualquer parte da fundição para que permaneçam quentes por mais tempo. Usando a gravidade, alimentadores alimentam continuamente metal líquido na fundição em resfriamento para ajudar a prevenir furos ou retração.
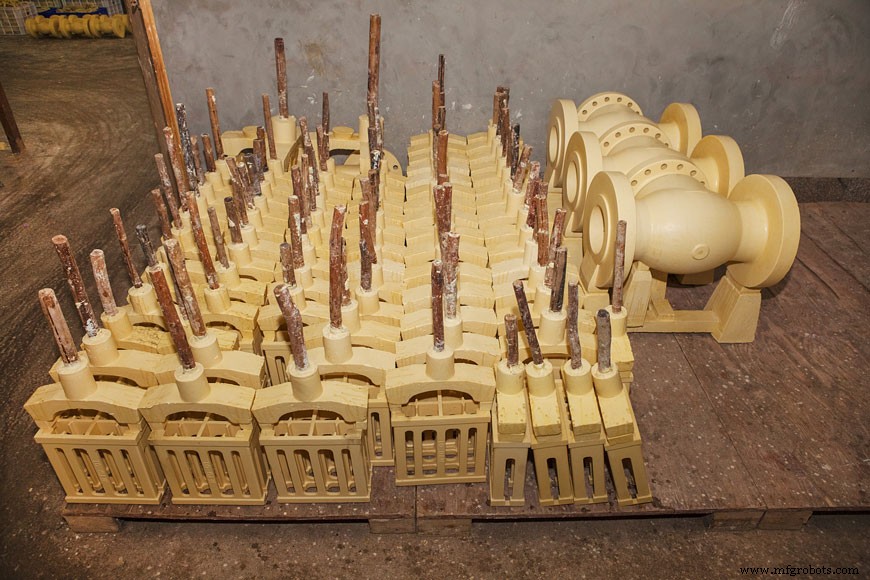
Modelos para fundição por investimento
Modelos para fundição por investimento frequentemente vêm em uma única peça que se assemelha de perto ao produto metálico final — embora canais de distribuição possam ser embutidos para remoção após a fundição.
Estes modelos são moldados duas vezes. Um modelo réplica é usado para criar um molde de borracha, metal ou resina. A partir deste molde, um modelo é fundido de um material que pode derreter ou evaporar — tipicamente cera. Estes modelos fundidos são revestidos com uma resina ou agregado cerâmico, feito de areia e um ligante, que endurece em uma casca.
Após a casca do molde curar completamente, o modelo fundido é removido por fusão ou evaporação. O molde agora vazio pode ser preenchido com metal líquido. Será quebrado uma vez que a fundição esfrie.
Modelos para fundição em areia
Existem algumas variações para modelos de fundição em areia, mas o que eles têm em comum é que todos são feitos de um material duro que pode ser usado para criar centenas de moldes quando pressionados na areia de fundição. Madeira é a base da maioria dos modelos de fundição em areia, geralmente de uma madeira dura que suporta o calor e umidade da fundição. Podem ser usados para centenas de fundições, mas eventualmente começam a deformar ou rachar. No entanto, são relativamente baratos de fazer, e podem fazer fundições muito grandes.
Se um modelo de madeira por si só deformar muito rapidamente, pode ser usado para fazer um molde para um modelo mais forte que será menos propenso a empenar com o tempo. Resinas reforçadas com fibra ou modelos de metal fundido podem ser feitos do modelo de madeira original. Modelos de metal também podem ser feitos por usinagem. Estes processos são mais caros, e o tamanho da fundição pode ser limitado, então são usados apenas em algumas situações.
Seja madeira, resina ou metal, modelos de fundição em areia não derreterão após criar o molde. Modelistas precisam saber como extraí-los sem ferir a forma oca que criaram.
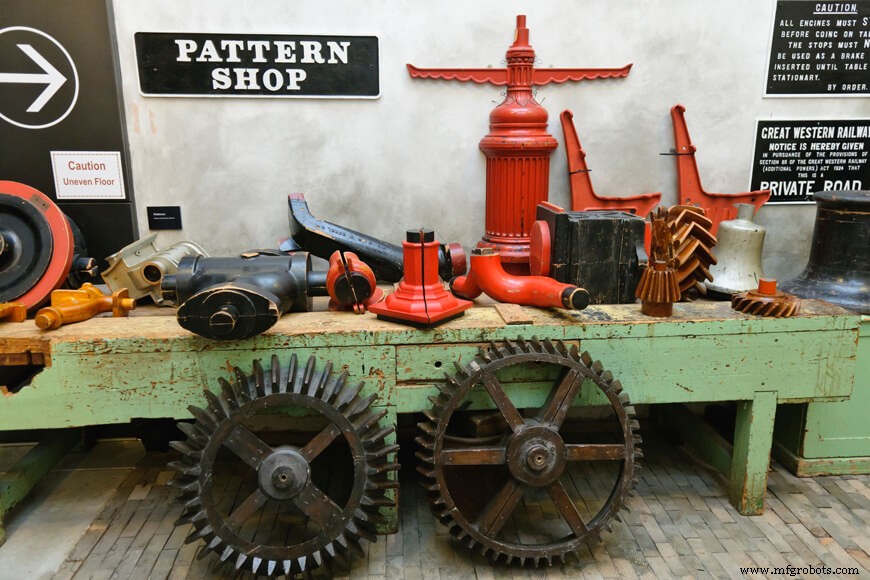
Modelos de costas planas podem ser pressionados no drag ou parte inferior de um molde de areia. Frequentemente, um cope não moldado ou metade superior do molde é travado sobre o drag, fornecendo a "costa plana" da fundição para ajudar no vazamento e resfriamento; conterá a cana de vazamento para canalizar o metal.
Modelos que não têm costas planas são frequentemente "divididos". Isso permite que cada parte do modelo seja impressa nas partes superior e inferior do molde de areia e então removida intacta sem ferir o molde. As diferentes partes do molde são trazidas juntas e travadas firmemente para criar a forma oca que fará a fundição.
Modelos soltos se assemelham mais ao objeto que criarão, mesmo quando divididos: capturam os detalhes do objeto que estão fundindo, mas não contêm o sistema de alimentação de metal para o molde. Quando este é o caso, o moldador cortará alimentadores, portas e canas de vazamento na areia à mão. Se o modelo incluir estes canais, é chamado de modelo com canais.
As partes do modelo também podem ser unidas a cada lado de uma placa, para facilitar pressionar ambos os lados do molde ao mesmo tempo. Isso é chamado de modelo de placa de correspondência, e é muito útil para fábricas com alta taxa de produção. Às vezes, fábricas automatizadas montam cada parte do modelo em sua própria placa, de modo que existam placas individuais de modelo de cope e modelo de drag.
Modelos de fundição em areia também podem ser usados para esculpir a areia, em vez de impressionar uma forma nela. Um modelo de varredura gira uma lâmina com perfil conformado em torno de um eixo, escavando um molde. É útil pensar em modelos de varredura como um torno que molda o espaço negativo: os objetos fundidos que fazem terão simetria em torno de um eixo central.
A arte cuidadosa dos excessos
Modelos não são iguais a modelos iniciais de um projeto. São um protótipo de produção que reflete a dinâmica da fabricação de metais.
Marceneiros e carpinteiros são frequentemente aqueles que acabam trabalhando em uma fundição fazendo modelos de madeira. Embora sejam principalmente trabalhadores de madeira, precisam entender o comportamento dos metais. Um bom modelista sabe como ajustar seu modelo para compensar como o metal esfria e que tipo de etapas de acabamento podem ser necessárias na peça.
Excesso de retração é uma correção para compensar a retração de solidificação do metal e sua contração durante o resfriamento. Estes excessos variam com o tipo de metal e tamanho da fundição. Excessos típicos para ferro fundido são 1/10 a 5/32 pol/pé; para aço, 1/8 a 1,4 pol/pé; e para alumínio, 1/16 a 5/32 pol/pé. Estes excessos também incluem uma tolerância de tamanho para o processo para que a fundição seja dimensionalmente correta.
Fabricantes de modelos de cera devem adicionalmente estar cientes de que o processo de moldagem de cera também requer um excesso de retração. Ceras de modelo, cana de vazamento e máquina têm diferentes taxas de retração em temperaturas padrão de vazamento. Portanto, o fabricante de modelos de cera deve criar um molde que ajuste tanto para retração da cera quanto do metal, onde o modelista de madeira para fundição em areia precisa se preocupar apenas com o metal.
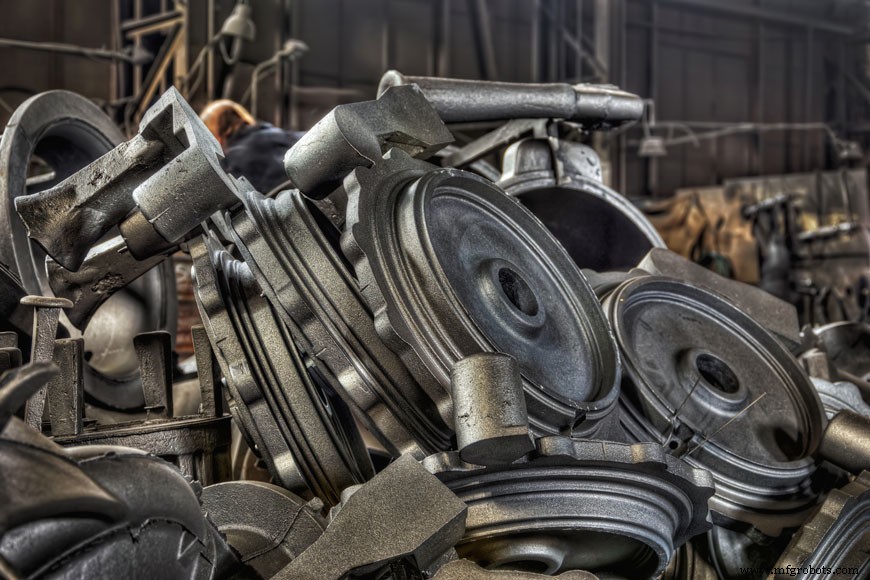
Excesso de acabamento usinado ("excesso de usinagem") é necessário se o objeto fundido for refinado depois de sacudido. O excesso deve fornecer material suficiente para que a usinagem não torne o objeto muito pequeno. Às vezes, saber que haverá acabamento usinado ajuda um designer de modelos de madeira decidir onde colocar os alimentadores: o metal em bruto pode ser travado enquanto a fundição está sendo usinada.
Excesso de distorção é um ajuste artístico feito a um modelo quando o metal usado distorcerá ao esfriar. Se os ângulos de deslocamento são conhecidos, o modelo pode ser feito para compensar. Esta modificação é chamada de "curvatura" e pode fazer o modelo original parecer empenado.
Excesso de desmoldagem é uma modificação necessária apenas para modelos de fundição em areia, não modelos de investimento. Modelistas precisam garantir que seus modelos possam ser removidos da areia sem destruir a forma que deixaram para trás. Isso é feito afilando as paredes do molde, assim como baldes para castelos de areia são geralmente afilados. Cantos agudos e bordas retas são mais propensos a desmanchar quando o modelo é removido da substância de moldagem.
Pintando o modelo de madeira
Modelos de madeira são frequentemente pintados. Modelos temporários podem receber apenas uma demão, mas modelos permanentes geralmente recebem três camadas de tinta. Um verniz ou laca ajuda o modelo a deslizar do molde, por isso é útil mesmo com um modelo destinado a ser usado apenas uma vez. Tintas modernas com grafite tornam este processo ainda mais suave.
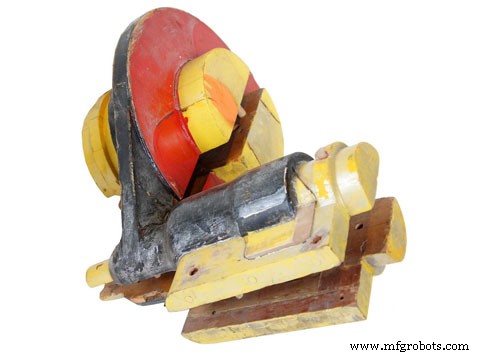
A tinta também ajuda a proteger o modelo do calor e umidade, especialmente quando destinado a ser armazenado. A tinta em um modelo deve ser livre de gotejamentos e rachaduras: qualquer saliência na superfície do modelo será capturada na fundição. Um gotejamento de tinta no lugar errado poderia causar desmanche no molde.
Tradicionalmente, a tinta em modelos de fundição era codificada por cores, com cores denotando as etapas de acabamento necessárias para a fundição. Embora os padrões não sejam mais universalmente aplicáveis, ainda existem fundições que usam este sistema básico de cores.
Vermelho — Indica que não é necessário usinagem nesta superfície da fundição final.
Amarelo — Indica esta superfície a ser usinada na fundição final.
Preto — Indica que a superfície precisa de um macho, e onde a posição do macho pode estar.
Verniz claro ou não pintado — Indica linha de separação ou junção na fundição.
Armazenando e reutilizando modelos
Um modelo pode ter uma longa vida em uma fundição, usado para fazer centenas ou milhares de fundições. Frequentemente, estes modelos são armazenados entre ciclos de produção, e a necessidade e organização necessária para manter uma "biblioteca" de modelos é uma das preocupações de uma fundição. Os modelos devem ser armazenados em local seco com boa circulação de ar, mas a despesa de armazenamento e seguro significa que se os ciclos de produção são pequenos e infrequentes, pode ser mais fácil destruir os modelos e refazê-los — ou enviá-los ao designer original. Um modelo armazenado fora da fundição pode não ter sido cuidado adequadamente e assim nunca mais fará uma fundição sólida. Historicamente, destruir modelos era um processo arriscado, pois o modelo poderia ser a captura mais fiel de um projeto.
A questão do armazenamento de modelos tem sido, portanto, um equilíbrio de preocupações. Tamanho e frequência de ciclos de produção devem ser pesados contra a consistência de uma peça ao longo do tempo. O surgimento de prototipagem rápida e design computacional mudou esta dinâmica. Modelos são projetados e armazenados digitalmente, e protótipos podem ser impressos em 3D, então há menos risco em destruí-los. Portanto, uma fundição e seu cliente decidirão após determinar o que é mais econômico: armazenar o modelo a longo prazo ou recriá-lo quando necessário.
Uma arte não celebrada
Modelistas são técnicos e artesãos que pegam protótipos e os ajustam cuidadosamente aos requisitos de produção e propriedades do metal. Com experiência especializada, são capazes de sugerir ajustes para tornar o projeto mais eficiente. O uso de programas CAD e algoritmos preditivos são úteis ao modelista moderno na determinação de possíveis defeitos na fundição de metais, o que ajuda a reduzir taxas de defeito, mas modelistas ainda trazem um olho humano e mão firme ao processo.
Seja um projeto fundido em areia ou por investimento, começou sua vida como um modelo.
Processo de manufatura
- Entendendo Fundição em Molde Não Descartável: Tipos, Benefícios e Aplicações
- Fundição em Molde Casca (Shell Mold) Desmistificada: Processo de 6 Passos para Fundição de Precisão
- Fundição em Molde Permanente Explicada: Processo, Tipos e Vantagens
- Os Quatro Métodos Primários de Fundição em Molde Permanente
- Microfusão (Investment Casting): Precisão e Produção Custo-Efetiva
- Defeitos Comuns em Fundição: Causas e Prevenção
- Por Dentro da Fundição: Tour Completo do Modelo ao Produto
- Dominando a Fundição de Metais: Do Metal Fundido às Peças Acabadas
- Fundição por Gravidade: Simples, Qualidade Superior e Produção Mais Rápida
- Moldagem por Investimento (Lost Wax): O Método de Fundição Confiável para Componentes Metálicos Precisos