



Visão Geral Especializada de Fundição sob Pressão: Processo, Materiais e Equipamentos
A fundição sob pressão (die casting) é um processo de fundição de metal caracterizado pelo uso de cavidade de molde para aplicar alta pressão ao metal fundido. Moldes são geralmente usinados de ligas de alta resistência, algumas semelhantes à injeção de plástico.
A maioria das fundições sob pressão usa metais não ferrosos, como zinco, cobre, alumínio, magnésio, chumbo, estanho e ligas chumbo-estanho. Dependendo do tipo, requer-se máquina de câmara fria ou câmara quente.
Neste post, o tema principal é o processo de fabricação da fundição sob pressão. Para compreensão abrangente, apresentaremos os 2 tipos básicos de máquinas e os procedimentos detalhados de fabricação. Após a leitura, você otimizará muito o processo de produção.
1. Dois tipos de máquinas de fundição sob pressão
Máquinas de fundição sob pressão dividem-se em máquinas de câmara quente e máquinas de câmara fria. A diferença está na força que suportam. Pressão típica varia de 400 a 4.000 toneladas.
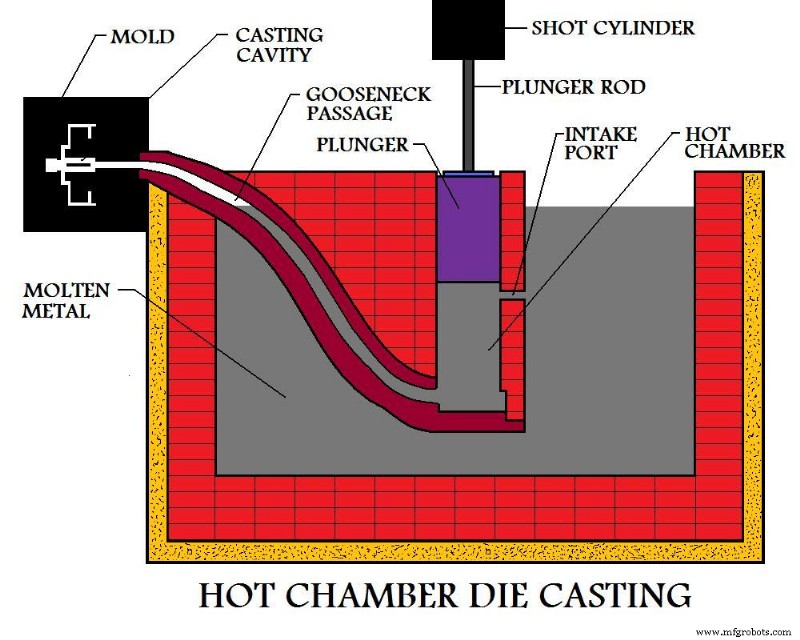
1.1 Máquinas de câmara quente (Hot chamber)
Fundição em câmara quente, às vezes chamada fundição gooseneck (pescoço de ganso), usa banho de metal fundido para encher o molde sob pressão. No início do ciclo, o pistão está retraído, permitindo que o metal fundido preencha o "gooseneck".
O pistão acionado pneumaticamente ou hidraulicamente espreme o metal e o injeta no molde. Vantagens: ciclos rápidos (aprox. 15 ciclos/min), fácil automação, e capacidade de derreter metal.
Desvantagens: incapacidade de fundir metais com alto ponto de fusão, e alumínio, pois o alumínio retira ferro do banho fundido.
Assim, máquinas de câmara quente são usadas para ligas de zinco, estanho e chumbo. Mais aplicadas para fundição de peças pequenas, não grandes.
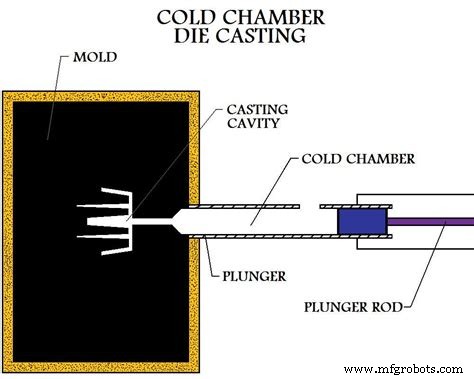
1.2 Máquinas de câmara fria (Cold chamber)
Fundição em câmara fria serve para metais que não podem ser usados em câmara quente, incluindo alumínio, magnésio, cobre e ligas de zinco com maior teor de alumínio.
Neste processo, o metal é derretido primeiro em cadinho separado. Quantidade de metal fundido é transferida para câmara de injeção não aquecida ou bico. Esses metais são injetados no molde por pressão hidráulica ou mecânica.
Devido à necessidade de transferir metal fundido para câmara fria, a maior desvantagem é o longo tempo de ciclo.
Máquinas de câmara fria também existem em tipos vertical e horizontal. Verticais são geralmente máquinas pequenas; horizontais têm vários modelos.
2. Passos detalhados de fabricação na fundição sob pressão
O processo de fundição sob alta pressão consiste em quatro etapas: preparação do molde, enchimento, injeção e desbaste (shake out), base para processos melhorados.
2.1 Preparação
Na preparação, pulveriza-se lubrificante na cavidade. Além de controlar temperatura do molde, o lubrificante ajuda a remover a peça fundida, e então o molde pode ser fechado.
2.2 Enchimento (Filling)
O metal fundido é enchido no molde com alta pressão, na faixa de 10 a 175 MPa. Quando enchido, a pressão é mantida até a solidificação da peça.
2.3 Injeção (Injection)
Os moldes são abertos e a injeção (shots) é ejetada por pinos ejetores. (Shots diferem de castings pois pode haver múltiplas cavidades no molde, gerando múltiplas peças por shot).
Injeção de alta pressão resulta em enchimento muito rápido do molde, permitindo que o metal fundido preencha todo o molde antes de qualquer parte solidificar. Assim, descontinuidades de superfície são evitadas mesmo em seções de parede fina difíceis de preencher.
A maioria das fundições sob pressão pode realizar estruturas que não podem ser feitas por fundição, como furação e polimento.
2.4 Desbaste (Shake out)
O processo de shake out requer separação de sucata, incluindo canais de alimentação (gates, runners, sprues) e rebarbas (flash). Geralmente feito extrudando a peça através de matriz de acabamento especial. Outros métodos incluem serra e retífica.
2.5 Inspeção de defeitos
Defeitos podem ser verificados após shake out. Os mais comuns incluem estagnação e cabeça fria (cold heading).
Isso é tudo que você precisa saber para fabricar produtos de qualidade via fundição sob pressão. Deixe comentário abaixo se tiver dúvidas.
Nota: Não possuímos as imagens usadas neste post. Sinta-se à vontade para nos contatar se elas forem suas, e as removeremos o mais rápido possível.
Processo de manufatura
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Fundição sob Pressão (Die Casting): Vantagens, Desafios e Insights para Fabricantes
- Processo de Fundição: Das Origens Antigas à Manufatura Moderna
- Passos Essenciais do Processo de Fundição: 4 Fases Principais Explicadas
- O Processo de Manufatura Moderno: Técnicas-Chave e Inovações
- Processo de Fabricação de Sabão: Das Gorduras à Saponificação
- Explorando os Quatro Tipos Principais de Processos de Manufatura
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro
- Fundição por Gravidade: Simples, Qualidade Superior e Produção Mais Rápida
- Fundição sob Pressão (Die Casting): Processo, Benefícios, Limitações e Aplicações