



Defeitos Comuns em Fundição: Causas e Prevenção
Análise profunda de defeitos de superfície, inclusão, moldagem, vazamento e resfriamento
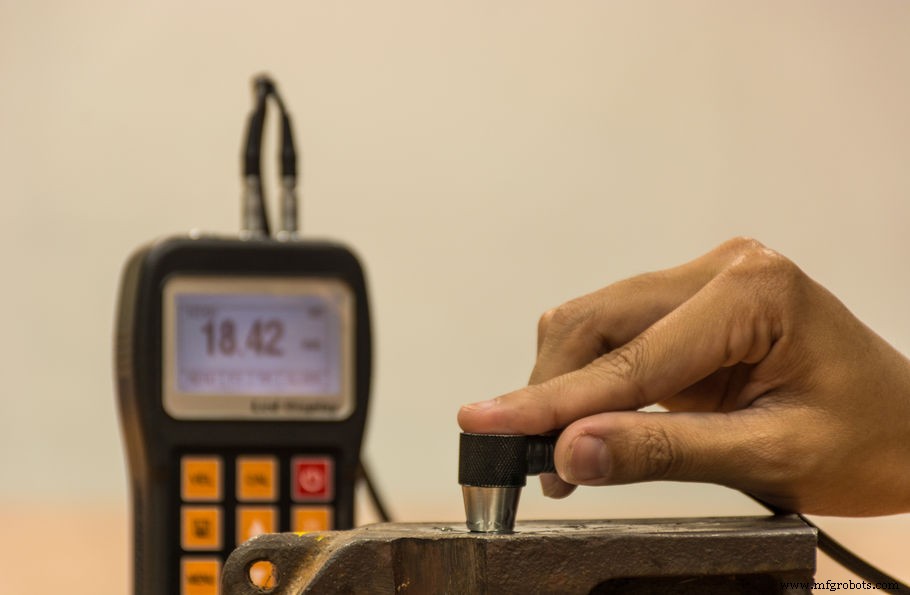
A fundição de metal em fundições é um processo complexo. Métodos de teste estão em vigor para ajudar a inspecionar fundidos para garantia de qualidade. Estes métodos de inspeção ajudam a identificar potenciais defeitos de fundição. Como outros processos de fabricação, a fundição é vulnerável a vários tipos de defeitos, seja fundição em areia ou fundição por cera perdida. Defeitos em fundição representam anormalidades indesejadas no processo de fabricação de fundidos metálicos. Os diferentes tipos de defeitos incluem defeitos de superfície, defeitos de inclusão, defeitos de moldagem e vazamento, e defeitos de resfriamento.
Defeitos de superfície
Defeitos de fundição de superfície são visíveis a um inspetor. Estes incluem superfícies muito rugosas ou irregulares; "veias" ou "rabo de rato" causados por trincas do molde em altas temperaturas; "pele de elefante", que é enrugada devido a resfriamento rápido; areia queimada; e defeitos de desprendimento. Defeitos de desprendimento são flocos de metal na superfície causados por gás aprisionado no molde.
Defeitos de inclusão
Inclusão de escória
A inclusão de escória é um defeito onde materiais não metálicos criam bolsões ou aprisionamentos em forma de fita na fundição. A escória é uma parte importante do processo de fusão no forno, necessária para fundidos de boa qualidade, pois processos químicos em escórias baseadas em sílica e cálcio alteram a viscosidade do metal. Durante o vazamento, no entanto, o trabalhador da fundição deve manter a escória fora do próprio molde. Logo antes do vazamento, a escória é frequentemente removida da superfície, mas nem toda a escória é capturada neste estágio. O canal de vazamento ou canais de alimentação do molde também precisam ser formados para capturá-la. Falhas em qualquer etapa deste processo podem permitir que a escória contamine o metal. Além disso, a oxidação do metal pode ser um problema para metais que permaneceram em altas temperaturas por muito tempo; a escória pode formar-se dentro do molde. Óxidos não são a única escória: carbonetos, sulfetos ou nitretos também podem ser culpados.
Inclusão de areia
A inclusão de areia é muito comum. É esperada em pequenas quantidades em profundidades superficiais para todos os fundidos em areia. No entanto, muita inclusão de areia pode arruinar uma fundição. Neste defeito, areia do molde fica aprisionada no metal.
Se há muita inclusão de areia na superfície, pode indicar a necessidade de lavagem do molde, ou um sistema de moldagem diferente. Em areia de fundição que foi assada para estabilidade, talvez o molde tenha ficado tempo demais no forno e se tornado frágil. Talvez uma escolha melhor seria moldagem sem cozimento (no-bake) ou fundição por investimento. Este defeito também pode sugerir que não havia aglutinante suficiente, ou não o tipo certo de aglutinante, para criar uma casca forte. Outra possibilidade é que a areia foi insuficientemente compactada.
Defeitos de moldagem e vazamento
Defeitos de vazamento insuficiente ou falha de enchimento (misrun)
Estes defeitos de fundição acontecem quando não foi introduzido metal líquido suficiente para preencher o molde. Às vezes, alimentadores abertos são usados para julgar quando um molde está cheio: se estão mal posicionados, a fundição pode ser vazada insuficientemente. Às vezes, falhas de enchimento são causadas por congelamento precoce durante o vazamento. Em falhas de enchimento, alguma parte da fundição está incompleta, geralmente com uma borda arredondada onde o metal congelou antes de atingir a parede do molde.
Defeito de molde elevado ou núcleo flutuante
Este tipo de defeito fará com que a fundição tenha as dimensões erradas. O metal líquido exerce pressão, e se o núcleo não estabilizado ou o molde não devidamente fixado, eles podem se levantar, deformando a fundição.
Defeito de rebarba (flashing)
Rebarba em juntas é comum em fundições mas deve ser removida. Rebarba é uma pele fina criada quando metal líquido escorre entre juntas fechadas do molde. Se há instabilidade no molde, a rebarba pode ser ruim o suficiente para deformar a fundição.
Defeito de desalinhamento de molde (mold mismatch ou mold shift)
Isso pode acontecer se o cope e drag, ou parte superior e inferior do molde estão desalinhados quando fechado. A fundição resultante é frequentemente cômica, pois as partes superior e inferior do molde estão tortas.
Defeito de instabilidade da areia
Instabilidade da areia, compactação insuficiente, ou problemas com a mistura de areia da fundição podem causar perda de detalhe em uma fundição. Este problema pode afetar detalhes finos, como letras ou decorações, ou pode levar a bordas oscilantes em toda a fundição.
Lap a frio ou fechamento a frio (cold shuts)
Estes acontecem quando a temperatura do molde ou do material líquido está muito baixa. Em vez de fluir rapidamente pelo molde, parte do fluxo de metal desacelera e começa a endurecer. Esta protuberância de congelamento torna-se um obstáculo que o resto do metal contorna: como uma rocha no rio, muitas vezes há uma perturbação no lado a jusante do obstáculo. O lábio arredondado visível do lap a frio cria uma descontinuidade permanente na superfície da fundição. Este defeito é visível na superfície, e às vezes é pequeno o suficiente para ser retificado ou preenchido, mas um fechamento a frio ou lap pode ir fundo o suficiente para ameaçar a integridade estrutural da fundição.
Gotas a frio (cold shots)
Gotas a frio são similarmente causadas pelo congelamento prematuro de parte do metal. Parecem pequenas bolas ou gotas de ferro que são mantidas, suspensas, no material ao redor.
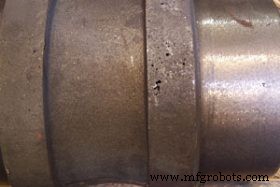
Pinholes e blowholes ou porosidade de gás
Isso pode ser causado por gás no molde empurrando através do metal líquido deixando vazios ou bolhas à medida que esfria. Gás aprisionado pode ser causado pelas condições do molde, se não é poroso o suficiente para permitir escape de gás. Cargas de sucata metálica enferrujadas, ricas em hidrogênio, são mais propensas a causar defeitos de pinhole pois trazem mais hidrogênio com elas. Porosidade de gás é diferente de porosidade de retração, embora ambas deixem pequenos buracos na fundição e possam ser encontradas na mesma peça de metal. Porosidade de gás tende a deixar pinholes regulares, em forma de bolha, perto do topo do molde.
Defeitos de resfriamento
Porosidade de retração
A porosidade de retração é causada por volume insuficiente de metal no molde. À medida que o metal esfria e encolhe, pequenos buracos são deixados para trás em toda a fundição. Estes buracos são geralmente irregulares, em comparação com os pinholes lisos e flutuantes causados por gás.
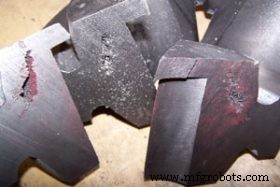
Cavidades de retração
Estas são como porosidade de retração no sentido de que não há metal suficiente para preencher o espaço à medida que a fundição esfria e encolhe. No entanto, este defeito tende a ser um problema estrutural mais sério. Frequentemente, estas cavidades de retração aparecem como grandes fendas irregulares no centro de um volume de metal. Fundidos esfriam de fora para dentro, e assim a cavidade pode formar-se no último lugar a esfriar. Isso não é universalmente o caso: depressões de retração visíveis no exterior da fundição podem aparecer dependendo da infraestrutura de canais de alimentação, canais e alimentadores suportando a fundição. Estas depressões normalmente não são irregulares ou abertas, mas sim lugares onde o metal parece afundado comparado à forma pretendida. Um objeto sofrendo de muita retração pode ser corrigido mudando o design da fundição, afinando paredes e arredondando cantos, colocando alimentadores adicionais no modelo, ou mudando onde os canais de alimentação emergem.
Defeitos de resfriamento rápido (chilling)
Defeitos de fundição por resfriamento rápido podem acontecer se o molde está muito frio, ou a fundição é removida muito rapidamente da areia. Congelamento rápido pode causar a superfície dos fundidos a se tornar extremamente frágil, como se tivessem sido têmpera ao ar. Quando o defeito é mecânico mas não estrutural, o recozimento da fundição pode ser capaz de salvá-la, removendo a fragilidade através de tratamento térmico.
Trincas a quente (hot tears ou cracks)
Trincas a quente também podem surgir em resfriamento muito rápido. São semelhantes a cavidades de retração mas são vazios mais em forma de fita no metal causados por retração rápida. Fundidos com trincas a quente terão desempenho mecânico inferior.
Deformação de resfriamento
Este é um defeito comum em fundidos muito longos e finos, mas pode acontecer em outras formas também. Neste defeito, o fundido metálico empenha-se longe de sua forma pretendida durante o resfriamento, fazendo com que fique fora das tolerâncias especificadas.
Inspeção
Problemas de tolerância dimensional ou acabamento superficial podem frequentemente ser vistos com inspeção visual e medição. Testes para propriedades mecânicas também podem ser feitos simplesmente. Alguns dos outros problemas, como porosidade e cavidades de retração, são internos à fundição. Métodos de teste estão disponíveis para capturar problemas internos para que uma fundição não falhe inesperadamente sob carga.
Caso tenha alguma dúvida ou consulta relacionada a serviços de fundição ou projetos, entre em contato com nossa equipe de vendas experiente.
Processo de manufatura
- Entendendo Fundição em Molde Não Descartável: Tipos, Benefícios e Aplicações
- Fundição em Molde Permanente Explicada: Processo, Tipos e Vantagens
- Defeitos Comuns no Lingotamento Contínuo de Aço: Causas e Prevenção
- Laminação a Quente de Tiras e Prevenção de Defeitos Comuns
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- Dominando Controle de Temperatura na Fundição sob Pressão para Qualidade Ótima
- Fundição em Areia Resinada Especializada: Capacidades Avançadas e Processos Precisos
- 5 Defeitos de Cisalhamento de Metais e Estratégias para Eliminá-los
- Defeitos Comuns na Usinagem CNC e Medidas de Controle Comprovadas
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo