



Fundição em Areia Explicada: Etapas, Aplicações e Vantagens
O que é Fundição em Areia?
Na fundição em areia, metal fundido é vertido em uma cavidade de molde de areia descartável por gravidade ou força, onde solidifica para formar a peça no formato da cavidade. Um objeto 3D formado por este processo também é chamado de fundição. As fundições em areia mais comuns incluem blocos de motor e cabeçotes de cilindro.
É o processo de manufatura de fundição de metal mais amplamente utilizado, respondendo por uma porcentagem significativa do total fundido em peso. Durante o processo de fundição em areia, o material é aquecido à temperatura correta para fundir e às vezes tratado para modificar a composição química para atingir as propriedades de material requeridas. Então, o metal fundido é vertido em um molde que tem a cavidade de formato desejado para esfriar e solidificar.
Para produzir as fundições em areia da melhor qualidade no menor custo possível, os projetistas devem dar atenção cuidadosa a vários requisitos do processo e entender as limitações da fundição em areia. Existem 8 elementos-chave da fundição em areia, a saber: ângulo de desmoldagem, linha de separação, rebaixos e machos, seções transversais, espessura de parede, cantos e ângulos, design de junções, folga de fundição, que precisam ser levados em consideração para evitar armadilhas comuns que engenheiros mecânicos enfrentam durante o processo de fundição em areia.
Defeitos ou desvantagens serão um problema apenas se afetarem a funcionalidade da peça. Então, a seleção de um processo de manufatura adequado é vital para satisfazer o requisito funcional da peça.
Características da Fundição em Areia
Fundição em areia é o mais versátil entre os métodos de manufatura e dá aos engenheiros a liberdade de projetar peças complexas de um número ilimitado de metais e ligas.
- Mais de 70% de todas as fundições de metal são produzidas via este processo
- Fundição em areia pode ser produzida em uma ampla gama de tamanhos, de pequenas estátuas a peças pesando mais de 100 toneladas
- Peças muito complexas podem ser produzidas facilmente e em uma única peça
- Baixa precisão dimensional
- Acabamento superficial ruim
- Altamente adaptável e pode ser usada para manufatura em massa
Como funciona o processo de Fundição em Areia?
Elementos do sistema de alimentação (gating system)
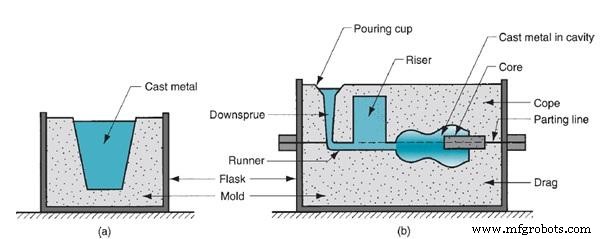
Um dos processos de fundição de metal mais comuns é a fundição em areia, e seu molde é feito de duas metades. Duas metades são contidas dentro de uma caixa chamada flask, a metade superior é chamada de cope, e a metade inferior é chamada de drag. Como mostrado na imagem abaixo, o flask também é dividido em duas metades. A linha que separa as duas metades é chamada de linha de separação (parting line).
Etapas da fundição em areia
As seguintes são as sete etapas principais do ciclo de fundição em areia:
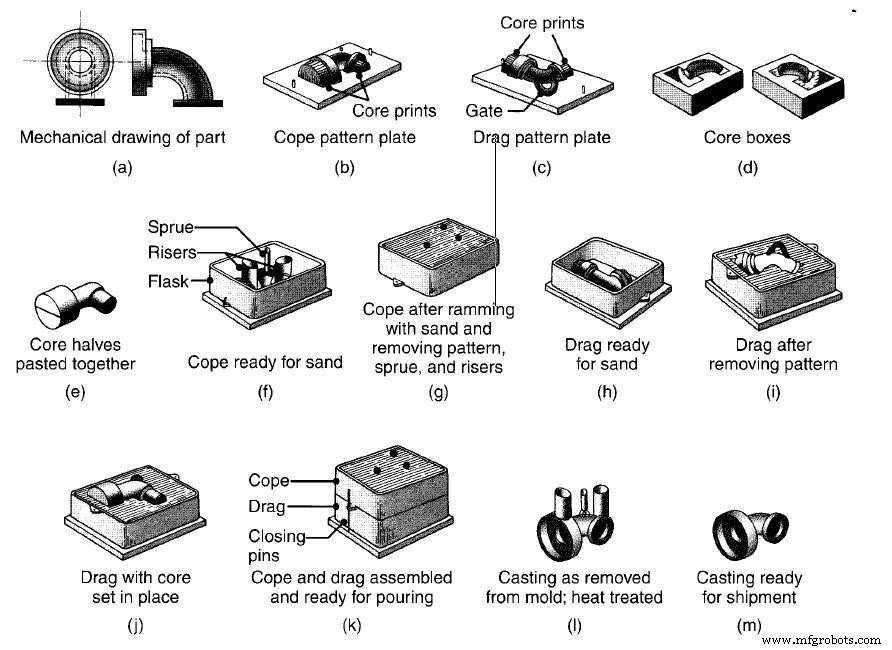
- Etapa de fabricação do modelo na qual uma réplica do objeto a ser fundido é feita de material adequado. O modelo geralmente é superdimensionado para permitir encolhimento do metal durante a fase de resfriamento.
- Na etapa de fabricação do molde, um molde de areia é formado compactando areia no molde ao redor do modelo. O molde de areia é dividido em duas metades, a metade superior é chamada de "Cope", e a parte inferior é chamada de "Drag". Quando o modelo é removido da cavidade, forma-se o espaço para verter o metal fundido. O molde terá outras características como Canal de alimentação (sprue), canais (runners), porta de vazamento (gate), bacia de vazamento (pouring cup), alimentador (riser) etc., que são discutidos em detalhes depois.
- A etapa de fechamento envolve as duas metades do molde Cope e Drag firmemente fechadas juntas, prontas para vazamento do metal.
- Vazamento – metal fundido é mantido a uma temperatura definida. Metal fundido é vertido rapidamente para evitar solidificação precoce.
- O metal fundido vertido começará a esfriar e solidificar uma vez dentro da cavidade. A maioria dos possíveis defeitos de fundição em areia são introduzidos nesta etapa de solidificação.
- Uma vez decorrido o período de resfriamento, o molde pode ser sacudido/quebrado e a fundição removida.
- Acabamento envolve limpeza e remoção da seção que estava conectada à peça principal, como canal, sprue, etc.
Vantagens e desvantagens da fundição em areia
Para entender qualquer processo de manufatura, primeiro, cuidadosa consideração deve ser dada não apenas para suas vantagens, mas importantemente para suas potenciais limitações e dificuldades do processo.
Vantagens
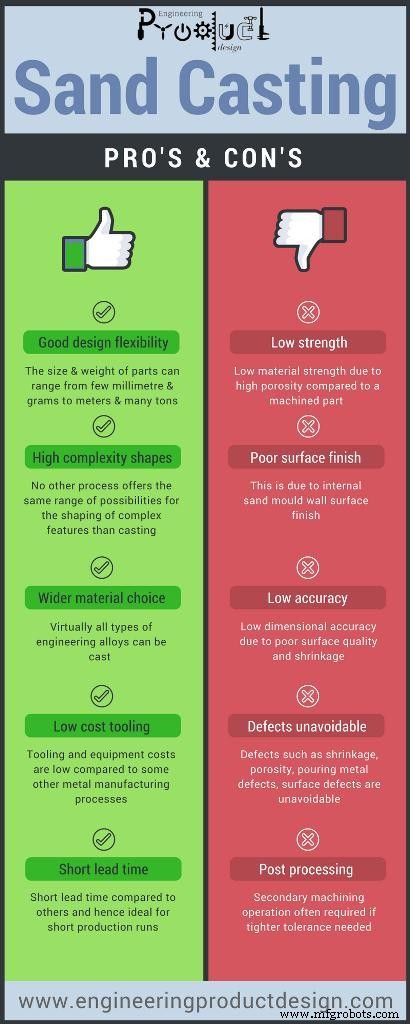
- Flexibilidade de design – O tamanho e peso das peças podem variar de alguns milímetros e gramas a metros e muitas toneladas. O tamanho e peso da fundição são limitados apenas pela restrição imposta pelo manuseio e fornecimento de metal fundido. Logo, peças grandes podem ser produzidas.
- Formas de alta complexidade – Nenhum outro processo oferece a mesma gama de possibilidades para moldar características complexas como a fundição que produz componentes near-net-shape.
- Ampla escolha de materiais – Virtualmente todos os tipos de ligas de engenharia podem ser fundidos, desde que possam ser fundidos.
- Baixo custo de ferramental – Custos de ferramental e equipamento são baixos comparados a outros processos de manufatura de metal. Tornando-o um dos métodos mais baratos para alcançar componentes near-net-shape.
- Curto lead time – Lead time curto comparado a outros e, portanto, ideal para pequenas séries de produção.
- Menos desperdício – Sucata de metal pode ser reciclada
Desvantagens
- Baixa resistência do material – Baixa resistência do material devido a alta porosidade comparado a uma peça usinada.
- Baixa precisão dimensional – Encolhimento e acabamento superficial, a precisão dimensional é muito ruim.
- Acabamentos superficiais ruins – Devido à textura da superfície da parede interna do molde de areia.
- Defeitos inevitáveis – Como qualquer outro processo metalúrgico, defeitos ou variações de qualidade como retração, porosidade, defeitos de vazamento de metal, defeitos de superfície são inevitáveis. Porosidade é alta em fundições em areia comparado a outros processos de fundição como fundição sob pressão (die casting) e fundição de precisão (investment casting).
- Pós-processamento – Operação de usinagem secundária é frequentemente necessária se tolerância mais apertada for necessária para interface com outras partes de acoplamento. Custo de processamento é alto comparado a custo de ferramental e material.
- Risco maior – Perigos de segurança para humanos e problemas ambientais
- Problemas de produção – Remoção do modelo de peças finas e pequenas é desafiadora
Leitura recomendada
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (Sixth edition ed.). London: Pearson.
Processo de manufatura
- Entendendo Fundição em Molde Não Descartável: Tipos, Benefícios e Aplicações
- Fundição em Areia vs Fundição Centrífuga: Escolhendo o Método Certo de Produção de Peças Metálicas
- Fundição em Areia vs Fundição sob Pressão: Entendendo as Principais Diferenças
- Fundição em Areia vs Forjamento: Escolhendo o Método Certo de Fabricação de Metal
- Fundição em Areia Explicada: Método Comprovado e Custo-Efetivo de Fabricação de Metal
- Fundição de Ferro Fundido Explicada: Composição, Cor e Prevenção de Trincas
- Soluções Premium de Fundição em Areia para Aplicações Industriais
- Areia de Moldagem Explicada: Composição, Usos e Benefícios na Fundição em Areia
- Fundição por Cera Perdida: Como Produtos Metálicos São Fabricados
- Entendendo Máquinas de Fundição sob Pressão: Funcionamento e Benefícios