



Dominando Arredondamentos na Usinagem CNC: Design, Funcionalidade e Qualidade
Peças metálicas recém-processadas podem acabar com arestas mais afiadas do que o usuário final esperava, a menos que o design torne essas arestas afiadas suaves. Arredondamentos e chanfros são geralmente adicionados a modelos sólidos para fazê-los parecer bons e eliminar arestas e cantos afiados. Muitos engenheiros usam facilmente esses recursos em seus modelos CAD para melhorar funcionalidade e aprimorar design. Para criar uma quebra de aresta, o design deve incorporar arestas inclinadas ou chanfradas e cantos arredondados chamados arredondamentos.
O Que É Um Arredondamento?
Na engenharia mecânica, operadores referem-se a cantos arredondados como partes circulares projetadas dentro ou fora das arestas.
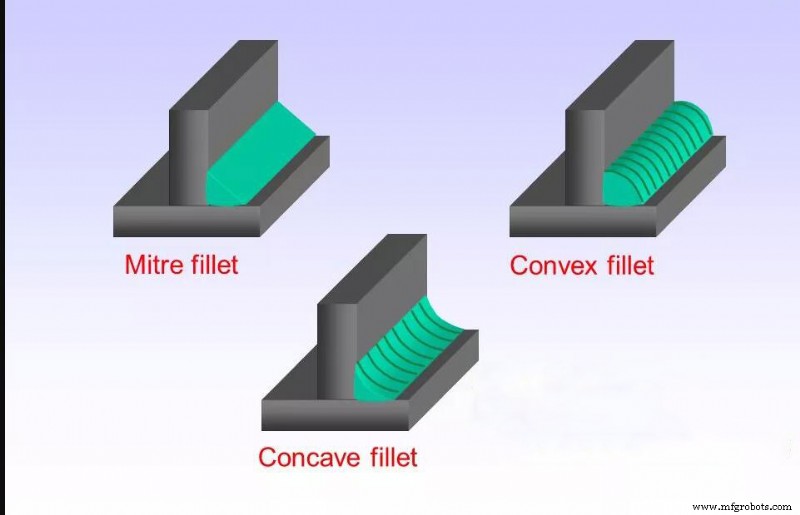
Existem três tipos de mecânica de arredondamento: arredondamento chanfrado, arredondamento côncavo e arredondamento convexo. Por dentro, os arredondamentos são côncavos, enquanto por fora, são convexos. Engenheiros usam arredondamentos para reduzir tensão nas peças. Portanto, o arredondamento ajuda a distribuir a tensão na superfície maior e prevenir a parte tensionada de deformar rapidamente.
Quando o design precisa eliminar arestas afiadas e baixa concentração de tensão, a engenharia de arredondamento é a melhor escolha para operadores.
Um arredondamento é uma aresta ou canto circular de uma peça. Arredondamentos ajudam a reduzir tensão e distribuí-la sobre uma superfície maior, melhorando assim a capacidade de carga e ajudando a prevenir deformação rápida de peças sob pressão. O arredondamento côncavo está localizado dentro da peça, enquanto o arredondamento convexo está localizado fora. Por exemplo, quando uma parede vertical encontra uma superfície inclinada dentro de uma peça, um arredondamento também pode criar uma transição entre características.
Arredondamentos E Outros Recursos De Design
Arredondamentos são facilmente confundidos com outros recursos de design como raio de arredondamento, chanfro e bisel. Todos esses recursos criam um design semelhante no qual arestas afiadas são quebradas de alguma forma. Arredondamento é um recurso de quebra de aresta afiada que adiciona um raio côncavo ou convexo ao canto interno de uma peça. Arredondamentos são diferentes de chanfros e biséis porque não têm raio. O chanfro é geralmente um ângulo de 45 graus adicionado à aresta de design da característica. E a inclinação é uma inclinação de uma aresta horizontal ou vertical. O raio de arredondamento circunda o canto interno da peça fabricada, e o raio de arredondamento circunda o canto externo da peça fabricada.
Usos Não Benéficos De Arredondamentos
1. Não projete arredondamentos para peças impressas em 3D
Como a impressão 3D é um processo aditivo, não há necessidade de assumir que a ferramenta precisa se mover ao redor da peça e remover material para projetar a peça, e o designer pode usar mais livremente geometria complexa e incomum. Arredondamentos são às vezes adicionados em áreas onde a geometria muda dramaticamente para eliminar tensão, mas raramente são necessários. Os bolsos e recursos internos na unidade de impressão podem ser angulados ou pontiagudos, e você pode até ter uma cavidade completamente cercada pelo material circundante!
2. Não projete arredondamentos para a aresta inferior
Arredondar a aresta inferior de um sulco, parede, furo cego ou característica de boss pode ser usado para melhorar a estética da peça ou aumentar a resistência da característica (reduzindo concentração de tensão). No entanto, cantos arredondados nestes locais requerem o uso de fresas de topo esférico e sempre tornarão sua peça mais cara do que as características de fundo. Isso ocorre porque programar tal geometria geralmente requer uma operação de usinagem 3D (requer tempo mais longo para discar). Além disso, fresas de topo esférico são inerentemente mais frágeis que fresas de topo quadradas e devem ser processadas em velocidade mais lenta.
Foi provado que modificações em outras características geométricas, como a profundidade do furo ou a proximidade do furo a outras características de remoção de volume, têm maior impacto na tensão no fundo do furo ou cavidade do que o arredondamento no fundo. Além disso, mudanças de design que modificam essas características serão mais custo-efetivas do que adicionar arredondamentos complexos no fundo da cavidade.
Utilização Ótima De Arredondamentos
Aresta da peça
Para evitar acidentes durante manuseio e inspeção, é mais seguro quebrar todas as arestas do design da peça. No entanto, chanfrar nem sempre é a melhor escolha para arestas de peças. Arestas afiadas podem causar lesões durante manuseio. Portanto, neste caso, você pode precisar selecionar um arredondamento.
Ao projetar peças com acabamento, é uma boa maneira para CNC arredondar as arestas dessas áreas, para que a aparência de suas peças possa ser perfeitamente integrada sem transição áspera. Como arredondamentos estéticos não fornecem propriedades mecânicas ou de resistência, você deve adicionar arredondamentos estéticos após determinar a geometria restante. No entanto, estas funções devem ser usadas com cautela, pois afetam o custo de componentes usinados.
Arestas internas entre paredes verticais
Para cortar por rotação de alta velocidade, todas as ferramentas CNC são circulares e axialmente simétricas, então é impossível cortar um ângulo quadrado entre duas paredes verticais. Qualquer aresta onde duas paredes verticais se intersectam em um ângulo menor que 180° precisa ser arredondada.
Arestas internas entre superfícies inclinadas / orgânicas
Como no primeiro caso desta seção, cantos arredondados também são necessários para arestas menores que 180° entre superfícies anguladas ou orgânicas. Se estas arestas não forem completamente verticais, elas serão cortadas com uma fresa de topo esférico, e o raio da ferramenta é o tamanho mínimo de arredondamento que pode ser deixado entre as superfícies.
Parede vertical + bisel / superfície curva / superfície orgânica
Na combinação do primeiro e segundo casos, quando a parede vertical em sua peça encontra a superfície inclinada, curva ou orgânica abaixo dela, você precisa incluir arredondamentos.
Conclusão
Arredondamentos na fabricação destinam-se a arredondar arestas ou cantos afiados.
O arredondamento é processado usando uma ferramenta de aresta de arredondamento CNC ou ferramenta de arredondamento similar, que forma um círculo convexo ou côncavo na interseção de duas superfícies.
Um arredondamento é uma superfície circular, e um chanfro é uma superfície plana. Ambos estão entre as interseções das duas superfícies.
Arredondamentos fornecem melhor alívio de concentração de tensão do que chanfros.
Embora arredondamentos possam aumentar uma área de seção transversal insignificante, sua principal vantagem é que eles reduzem a concentração de tensão na área à qual são aplicados.
Processo de manufatura
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Descubra Técnicas de Usinagem CNC: Tipos, Processos e Vantagens
- Comparando Impressão 3D e Usinagem CNC: Qual é Melhor para Seus Projetos
- Explore os Seis Tipos Essenciais de Máquinas CNC
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Usinagem CNC de Precisão para Polímeros: Técnicas Avançadas e Dicas
- 11 Fatos Essenciais sobre Usinagem de Gravação CNC que Você Deve Conhecer
- Visão Especialista: Operações de Furação em Usinagem CNC
- Usinagem CNC de 5 Eixos Explicada: Precisão e Eficiência para Peças Complexas
- Usinagem CNC de Precisão: Insights, Fatos e Curiosidades