



Torneamento Especializado de Aço Inoxidável AISI 304: Resistência à Corrosão e Desempenho Inigualáveis
O aço inoxidável austenítico AISI 304 (ou seja, aço inoxidável 0Cr18Ni9) tem boa resistência à corrosão, resistência ao calor, resistência a baixa temperatura e propriedades mecânicas abrangentes. É amplamente usado em equipamentos alimentícios, equipamentos químicos e equipamentos industriais de energia atômica. Este tipo de aço inoxidável austenítico tem boa resistência à corrosão intergranular, excelente resistência à corrosão em muitos ácidos oxidantes (como HNO₃), forte resistência à corrosão em solução alcalina, na maioria dos ácidos orgânicos e inorgânicos, bem como em atmosfera, água e vapor. O AISI 304 aço inoxidável austenítico tem uma usinabilidade relativa Kr de cerca de 0,4, que é um material de difícil usinagem típico.
Características Do Torneamento De Aço Inoxidável AISI 304
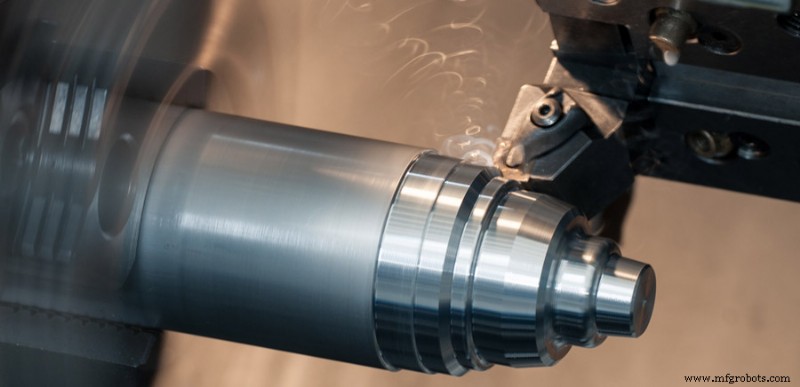
O aço inoxidável austenítico AISI 304 tem má usinabilidade, que é principalmente manifestada em grande força de corte, endurecimento por trabalho severo, alta temperatura local na área de corte e fácil adesão e desgaste de ferramentas.
(1) Grande Força De Corte
O aço inoxidável austenítico AISI 304 tem baixa dureza (dureza ≤ 187 HB) e boa plasticidade (alongamento após fratura δ ≥ 40%, redução de área ψ ≥ 60%) devido à sua grande quantidade de Cr, Ni, Mn e outros elementos. A deformação plástica durante o corte é grande, e a resistência ainda pode ser mantida em alta temperatura (a resistência do aço comum diminui significativamente quando a temperatura de corte aumenta), resultando em uma grande força de corte do aço inoxidável austenítico AISI 304. Sob condições de corte convencionais, a força de corte unitária do aço inoxidável AISI 304 é 2450 MPa, que é mais de 25% maior que a do aço 45.
(2) Endurecimento Por Trabalho Severo
O aço inoxidável AISI 304 é acompanhado por deformação plástica óbvia durante a usinagem, e a rede de material produzirá distorção séria; Ao mesmo tempo, devido aos defeitos da estrutura austenítica em estabilidade, uma pequena parte da austenita se torna martensita neste processo; Além disso, os compostos de impureza na austenita se decomporão devido ao aquecimento à medida que o processo de corte prossegue, e as impurezas dispersas produzirão uma camada endurecida na superfície, o que torna o fenômeno de endurecimento por trabalho muito óbvio, e a resistência após endurecimento σB até 1500 MPa e a profundidade da camada endurecida é 0,1-0,3 mm.
(3) Temperatura Local Na Área De Corte É Alta
Como o aço inoxidável AISI 304 requer grande força de corte e os cavacos não são fáceis de serem cortados, o trabalho consumido pela separação de cavacos também é grande. Cortar aço inoxidável AISI 304 sob condições convencionais é cerca de 50% maior que o de aço de baixo carbono, resultando em mais calor de corte. O aço inoxidável austenítico tem condutividade térmica pobre. A condutividade térmica do aço inoxidável AISI 304 é 16,3-21,5 W/m·K, que é apenas um terço da condutividade térmica do aço 45. Portanto, a temperatura da área de corte é alta (geralmente, o calor levado pelos cavacos durante o corte deve representar mais de 70% do calor de corte). Uma grande quantidade de calor de corte é concentrada na área de corte e na superfície de contato "ferramenta-cavaco", e o calor transferido para a ferramenta é de até 20% (o valor é apenas 9% ao cortar aço carbono geral). Sob as mesmas condições de corte, a temperatura de corte do aço inoxidável AISI 304 é cerca de 200-300 °C maior que a do aço 45.
(4) A Ferramenta É Propensa A Adesão E Desgaste
Devido à alta resistência à temperatura e alta tendência de endurecimento por trabalho do aço inoxidável austenítico, a carga de corte é pesada, e a afinidade entre aço inoxidável austenítico e ferramentas e cavacos será significativamente aumentada devido à afinidade entre aço inoxidável austenítico e ferramentas durante o processo de corte, o que inevitavelmente produzirá fenômenos de ligação, difusão e outros, resultando em adesão e desgaste da ferramenta. Em particular, as inclusões duras formadas por uma pequena parte de carbonetos aceleram o desgaste das ferramentas, e até causam colapso da aresta, o que reduz muito a vida útil das ferramentas e afeta a qualidade da superfície das peças usinadas.
Escolha Um Processo De Torneamento Razoável
Devido à má usinabilidade do aço inoxidável austenítico AISI 304, é necessário escolher um processo de torneamento razoável, incluindo a seleção razoável de materiais de ferramentas de torneamento, parâmetros geométricos da ferramenta, parâmetros de corte e refrigerante, a fim de obter maior eficiência de produção e qualidade de processamento.
(1) Material Da Ferramenta
A seleção correta de materiais de ferramenta é de grande significado para garantir usinagem eficiente de aço inoxidável austenítico. De acordo com as características de torneamento difícil do aço inoxidável AISI 304, a análise mostra que as ferramentas de corte selecionadas devem ter as características de alta resistência e tenacidade, ao mesmo tempo, também devem ter boa resistência ao desgaste e calor, e garantir que tenham pouca afinidade com aço inoxidável. Atualmente, metal duro e aço rápido ainda são os materiais de ferramenta de corte mais comumente usados.
① Metal Duro
Como a força de corte de materiais difíceis de usinar é grande e o contato entre cavacos e a face de ataque é curto, a força de corte é principalmente concentrada perto da aresta, o que é propenso a colapso da aresta. Portanto, ferramentas de metal duro YG podem ser selecionadas para usinagem. O metal duro YG tem boa tenacidade, alta resistência ao desgaste e dureza vermelha, e boa condutividade térmica. É adequado para usinar aço inoxidável austenítico. A ferramenta YG8N também pode ser selecionada. Devido à adição de Nb, o desempenho de corte é 1-2 vezes maior que YG8, e o efeito é bom quando usado em usinagem bruta e semi-acabamento.
② Aço Rápido
Ferramentas de aço rápido podem efetivamente evitar o fenômeno de que ferramentas duras são fáceis de serem danificadas devido ao tamanho, forma e estrutura da peça de torneamento de aço inoxidável. Ferramentas de aço rápido tradicionais (como W18Cr4V) não podem mais atender aos requisitos de processamento atuais em termos de durabilidade, mas novas ferramentas de aço rápido com desempenho de corte superior como aço rápido contendo alumínio (como W6Mo5Cr4V2Al) e aço rápido contendo nitrogênio (como W12Mo3Cr4V3N) podem ser usadas.
(2) Parâmetros Geométricos Da Ferramenta
Determinar razoavelmente os parâmetros geométricos da ferramenta selecionada é um fator importante para melhorar efetivamente a durabilidade da ferramenta e o efeito de usinagem de materiais de aço inoxidável AISI 304. Geralmente, a ferramenta é requerida para ter grandes ângulos de ataque e folga e arestas de corte afiadas.
(3) Parâmetros De Corte
O aço inoxidável AISI 304 é um material típico de difícil usinagem, então os parâmetros de corte devem ser selecionados razoavelmente. Parâmetros de corte têm grande influência no endurecimento por trabalho, força de corte, calor e eficiência de usinagem. A velocidade de corte tem o maior impacto na temperatura de corte e durabilidade da ferramenta Vc. O segundo é a taxa de avanço F, e a profundidade de corte AP tem a menor influência.
(4) Fluido De Corte
Devido ao pobre desempenho de corte do aço inoxidável AISI 304, o fluido de corte selecionado deve ter melhor refrigeração, lubrificação e permeabilidade (ou seja, desempenho anti-adesão). Emulsões e óleos vulcanizados contendo aditivos de pressão extrema como S e Cl devem ser selecionados tanto quanto possível.
Emulsão tem bom desempenho de refrigeração e é usada principalmente para torneamento bruto de aço inoxidável. Óleo vulcanizado tem certas propriedades de refrigeração e lubrificação e baixo custo. Pode ser usado para semi-acabamento ou acabamento de aço inoxidável. Se aditivos de pressão extrema ou oleosos forem adicionados ao fluido de corte, seu desempenho de lubrificação pode ser significativamente aumentado. É geralmente usado para usinagem de acabamento de aço inoxidável. O fluido de corte feito da mistura de tetracloreto de carbono, querosene e ácido oleico melhora muito a permeabilidade do fluido de refrigeração e lubrificação, e é especialmente adequado para usinagem de acabamento de materiais de aço inoxidável austenítico AISI 304. Devido ao grande calor de corte do aço inoxidável austenítico, refrigeração por spray, refrigeração de alta pressão e outros métodos devem ser usados tanto quanto possível para melhorar o efeito de refrigeração.
Processo de manufatura
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Como o Aço Inoxidável É Produzido: Da Fundição aos Produtos Acabados
- Aço Inoxidável Austenítico: Estrutura, Vantagens e Aplicações
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Inconel vs Aço Inoxidável: Selecionando a Liga Certa para Aplicações de Alta Temperatura e Resistência à Corrosão
- Entendendo o Aço Inoxidável: Propriedades, Benefícios e Aplicações
- Aço Carbono vs. Aço Inoxidável: Diferenças Principais Explicadas
- Aço Inoxidável Antibacteriano com Cobre: Segurança e Resistência à Corrosão Aprimoradas
- Corte de Precisão de Aço com Tecnologia de Jato de Água de Alta Pressão
- Cilindros Pneumáticos de Aço Inoxidável: Função, Benefícios e Aplicações