



9 Fatores-Chave Que Levam à Quebra de Macho: Análise de Especialista
1. Qualidade Ruim Do Macho
Materiais principais, design da ferramenta, tratamento térmico, precisão de usinagem, qualidade do revestimento, etc. Por exemplo, a diferença de tamanho na transição da seção do macho é muito grande ou o filete de transição não é projetado, o que leva a concentração de tensão, e é fácil fraturar na concentração de tensão quando em uso. A transição de seção na junção do cabo e da lâmina é muito próxima da cratera de solda, resultando na superposição de tensão complexa de solda e concentração de tensão na transição de seção, resultando em grande concentração de tensão, resultando na fratura do macho em uso. Por exemplo, o processo de tratamento térmico é impróprio. Durante o tratamento térmico de machos, se os machos não forem pré-aquecidos antes da têmpera e aquecimento, a têmpera é superaquecida ou superqueimada, os machos não são revenidos a tempo e limpos muito cedo, o que pode levar a trincas. Esta também é uma razão importante pela qual o desempenho geral dos machos nacionais é inferior ao dos machos importados.
2. Seleção Imprópria Do Macho
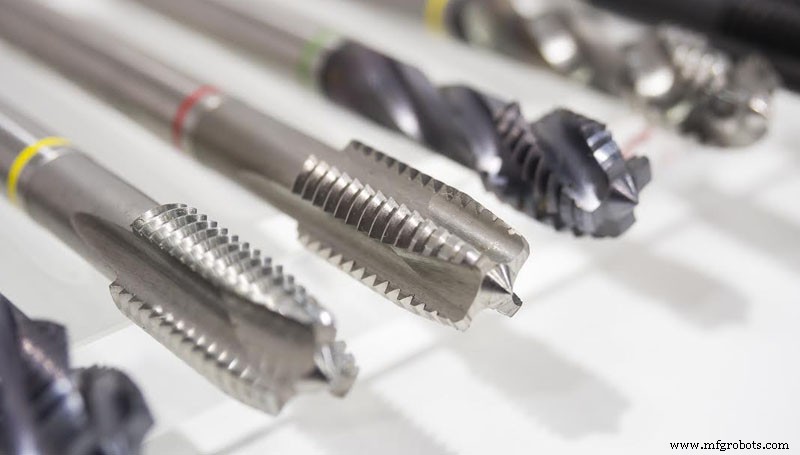
Para roscar peças com dureza muito alta, machos de alta qualidade devem ser selecionados, como machos de aço rápido contendo cobalto, machos de metal duro, machos revestidos, etc. Além disso, diferentes designs de macho são usados em diferentes locais de trabalho. Por exemplo, o número, tamanho e ângulo do canal de remoção de cavacos do macho têm impacto no desempenho de remoção de cavacos.
3. O Macho Não Corresponde Ao Material Processado
Nos últimos anos, cada vez mais atenção tem sido dada a este problema. No passado, fabricantes nacionais sempre pensaram que importados eram bons e caros, mas na verdade, eram adequados. Com o aumento contínuo de novos materiais e materiais de difícil usinagem, para atender a esta necessidade, a variedade de materiais de ferramenta também está aumentando. Isso requer a seleção de produtos de macho apropriados antes de roscar.
4. O Diâmetro Do Furo De Fundo É Muito Pequeno
Por exemplo, processando material ferroso M5 × Ao usar o macho de corte para rosca 0,5, a broca com diâmetro selecionado de 4,5 mm deve ser usada para furar o furo de fundo. Se a broca com diâmetro errado de 4,2 mm for usada para furar o furo de fundo, a parte de corte do macho deve ser aumentada durante o rosqueamento, e então o macho será quebrado. Recomenda-se selecionar o diâmetro correto do furo de fundo de acordo com o tipo de macho e o material das peças de rosqueamento. Se não houver broca totalmente qualificada, você pode escolher uma maior.
5. Problema Do Material De Rosqueamento
A peça de rosqueamento é feita de material impuro, e há pontos duros locais ou poros, resultando no macho perdendo instantaneamente o equilíbrio e quebrando.
6. A Máquina-Ferramenta Não Atende Aos Requisitos De Precisão Do Macho
Máquinas-ferramenta e corpos de fixação também são muito importantes, especialmente para machos de alta qualidade. Apenas máquinas-ferramenta e corpos de fixação com certa precisão podem desempenhar o papel dos machos. É comum que a concêntrica não seja suficiente. No início do rosqueamento, o início e posicionamento do macho está incorreto, ou seja, o eixo do fuso não é concêntrico com a linha central do furo de fundo, e o torque é muito grande durante o rosqueamento, que é a principal razão para a quebra do macho.
7. Fluido De Corte E Óleo Lubrificante São De Baixa Qualidade
Muitas empresas nacionais começaram a prestar atenção a isso. Muitas empresas que compram ferramentas de corte estrangeiras e máquinas-ferramentas têm uma experiência muito profunda. Há problemas na qualidade do fluido de corte e óleo lubrificante, e a qualidade dos produtos processados é propensa a rebarbas e outras condições adversas. Ao mesmo tempo, a vida útil será muito reduzida.
8. Velocidade De Corte E Taxa De Avanço Irrazoáveis
Quando há problemas no processamento, a maioria dos usuários nacionais reduz a velocidade de corte e taxa de avanço, então a força motriz do macho é reduzida, e a precisão da rosca de sua produção é grandemente reduzida. Isso aumenta a rugosidade da superfície da rosca, e o diâmetro da rosca e precisão da rosca não podem ser controlados. Claro, problemas como rebarbas são mais inevitáveis. No entanto, se a velocidade de avanço for muito rápida, o torque excessivo facilmente levará à quebra do macho. A velocidade de corte durante rosqueamento mecânico é geralmente 6-15 m/min para aço, 5-10 m/min para aço temperado ou aço duro, 2-7 m/min para aço inoxidável e 8-10 m/min para ferro fundido. Para o mesmo material, o diâmetro menor do macho toma o valor mais alto, e o diâmetro maior do macho toma o valor mais baixo.
9. A Tecnologia E Habilidades Dos Operadores Não Atendem Aos Requisitos
Os problemas acima requerem que os operadores façam julgamentos ou deem feedback aos técnicos, mas a maioria dos operadores nacionais não presta atenção suficiente a eles no momento. Por exemplo, ao processar roscas de furo cego, quando o macho está prestes a contatar o fundo do furo, o operador não percebe que ainda está alimentando na velocidade de rosqueamento quando não atinge o fundo do furo, ou é forçado a alimentar quando a remoção de cavacos não é suave, causando a quebra do macho. Sugere-se que os operadores devem fortalecer seu senso de responsabilidade.
Pode ser visto do acima que há várias razões para a quebra de machos, incluindo máquinas-ferramenta, fixadores, peças, processos, mandris e cortadores, etc. a razão real pode nunca ser encontrada apenas falando no papel.
Processo de manufatura
- Entendendo as Causas-Raiz do Stringing na Impressão 3D
- Análise Avançada de Formas de Onda com Winscope: Do Domínio do Tempo ao Domínio da Frequência
- Configuração de Análise AC: Curvas, Pontos e Parâmetros de Varredura de Frequência
- Análise de Falha de Componentes: Técnicas de Troubleshooting para Circuitos Série e Paralelo
- Análise Avançada de Falha de Componentes: Técnicas Qualitativas para Troubleshooting de Circuitos Complexos
- Análise de Redes Explicada: Técnicas Avançadas para Circuitos Elétricos Complexos
- Análise de Espectro Avançada: Interpretando Formas de Onda e Harmônicas
- Análise de Potência Dirigida por Software: Otimizando Design de Semicondutores para Eficiência
- Principais Causas de Quebra de Punção e Como Preveni-las
- Máquina CNC de Furação e Rosqueamento: Soluções de Precisão para Furação e Rosqueamento