



5 Técnicas Comprovadas para Garantir a Precisão do Dispositivo de Fixação
Dúvidas no Design de Dispositivos de Fixação
- Não sabe como fabricar o dispositivo de fixação projetado.
- A precisão de posição e dimensional proposta no desenho do dispositivo, quais meios para garantir a realização.
- O dispositivo é fabricado em peça única, e a rotina de design de acordo com produtos convencionais traz problemas infinitos para a precisão do dispositivo.
- O método de garantia de precisão é a solução primária para o problema de design de dispositivos de fixação.
Particularidade do Processo de Fabricação de Dispositivos de Fixação
O objetivo principal do uso de dispositivos de fixação: garantir a precisão dimensional (forma) e de posição das peças usinadas.
Fatores de precisão de fabricação da peça: Além de fatores de máquina e ferramenta, dispositivos de fixação de máquina-ferramenta devem atender aos requisitos de precisão do design.
Processo tradicional de fabricação de dispositivos: A grande maioria ainda usa o método de ajuste de montagem. Este processo de fabricação de dispositivos é como fabricação mecânica comum. Todas as peças são fabricadas de acordo com o desenho da peça e depois montadas. A precisão final do dispositivo depende de tentar ajustar ou retificar a posição ou tamanho de um certo componente para alcançar.
Desvantagens da fabricação tradicional de dispositivos: Da perspectiva de aplicação prática, é difícil atender aos vários requisitos de tolerância de tamanho e forma do desenho de montagem.
Portanto, para garantir a precisão da fabricação de dispositivos de fixação, métodos de processo especiais devem ser adotados. Os seguintes 5 métodos de processo garantem a precisão dos dispositivos de fixação.
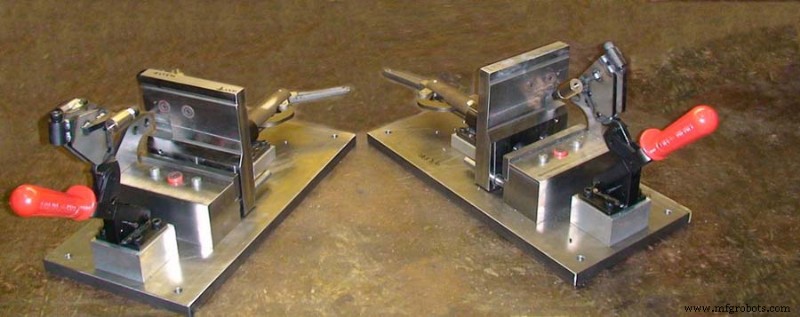
1. Método de Processamento em Grupo
Definição do Método:
Refere-se ao processamento dos mesmos elementos estruturais em múltiplos elementos ao mesmo tempo ao processar elementos do dispositivo. Estes elementos estruturais são geralmente tamanho geométrico ou forma de seção transversal, e a posição relativa entre si. As mesmas condições de processamento facilitam a garantia da qualidade e intercambiabilidade dos componentes do dispositivo, melhorando assim a precisão geral de fabricação do dispositivo.
Classificação do Método:
De acordo com diferentes métodos de fabricação, o processamento em grupo pode ser dividido em dois métodos de processo específicos: "processamento em par" e "processamento por espelhamento".
Processamento em Par:
Significa que todos os componentes emparelhados no dispositivo são processados em pares por meio de "retificação combinada", "mandrilamento combinado", "furação combinada", "estanhamento combinado", etc., para eliminar erros dimensionais e desvios de posição entre peças.
Aplicação Prática: Preparação de pinos de posicionamento, mandrilamento de furos guia, retificação de blocos de contorno, etc.
Método de Processamento por Espelhamento:
Refere-se a alguns componentes do dispositivo com estrutura simétrica, que podem ser limitados pela superfície de simetria, e o comprimento duplo é processado primeiro, e a peça com margem equivalente é adicionada, e depois cortada ao longo da superfície de simetria, e então após o processamento, use o princípio da imagem espelhada para combinar duas peças simétricas para eliminar erros de simetria.
Caso
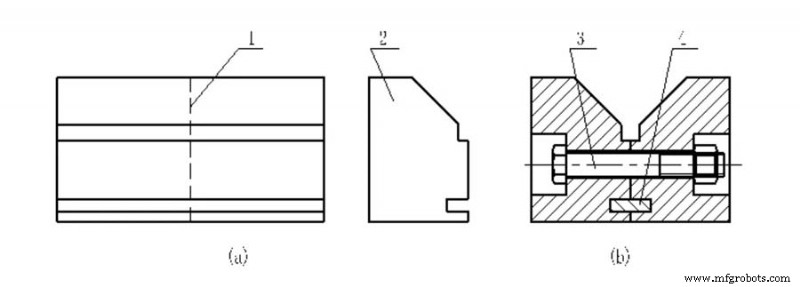
No design funcional do bloco de posicionamento em V, ele tem função de centragem automática, e a precisão da simetria das duas superfícies de trabalho inclinadas é muito alta. O método tradicional de fabricação do bloco em V é geralmente fabricação integral. O acabamento final das duas superfícies inclinadas é frequentemente feito em uma retificadora de superfície usando um dispositivo senoidal de precisão e um ímã guia em V. Mas este método de processamento é muito preciso para garantir que a simetria do V atinja o estado ideal.
Aplicação Prática:
Ao usar o método de processamento por imagem espelhada, primeiro faça o bloco em V no monômero semiacabado como mostrado na Figura (a), corte-o ao longo do plano de simetria, processe o furo do parafuso, e então use a orientação como mostrado na Figura (b). A chave e o parafuso de conexão são montados em um bloco V do tipo combinado.
Características do Processo:
Máquinas-ferramenta de alta precisão não são necessárias, mas apenas com a ajuda de máquinas-ferramenta comuns, a simetria do bloco V pode atingir precisão muito alta.
Uso Principal:
Usado na fabricação de elementos de dispositivos com estrutura simétrica ou múltiplas peças de repetição.
2. Método de Processamento Clínico
Definição do Método:
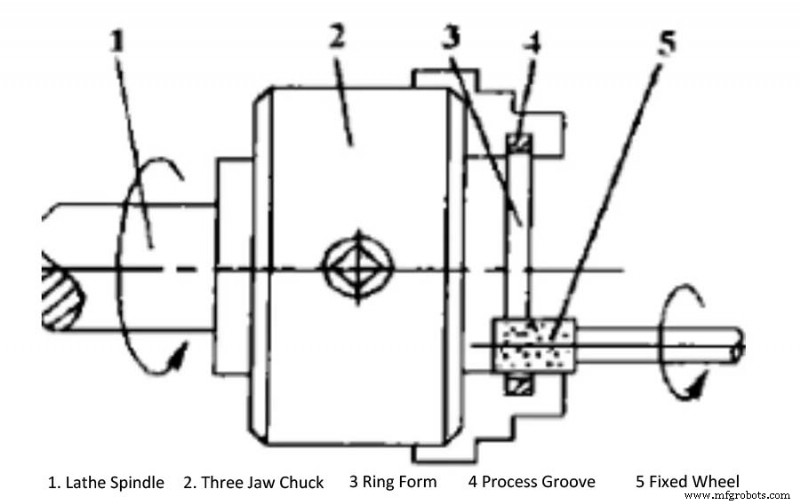
É usar a função de corte da máquina-ferramenta do dispositivo para cortar outra parte para eliminar o erro de posição entre si, para garantir que cada parte ocupe a posição ideal, melhorando assim a precisão de fabricação do centro.
Características do Processo:
Use a máquina-ferramenta do dispositivo para realizar processamento final para garantir a precisão do dispositivo.
Uso Principal:
É usado no processo de usinagem do elemento de posicionamento do dispositivo e usado para garantir a precisão final da máquina na montagem da máquina-ferramenta.
Aplicação Típica:
Retificadora retificando dispositivo de eixo cilíndrico externo e dispositivo de superfície interna, dispositivo tipo mandril de torno, mesa de trabalho de fresadora, mandril eletromagnético de retificadora de superfície.
Vantagens Tecnológicas:
Elimina erros na fabricação, montagem e instalação de dispositivos, e finalmente obtém precisão extremamente alta.
Condições de Uso:
Método de processamento clínico, apenas máquinas-ferramenta com condições de processamento clínico podem ser usadas.
Design do Padrão:
Quando o designer exige o uso deste método de processo para projetar o dispositivo, deve ser observado no desenho geral do dispositivo que "reservar folga de acabamento de acordo com o tamanho do padrão para processamento final na máquina-ferramenta".
3. Método de Alinhamento e Fixação
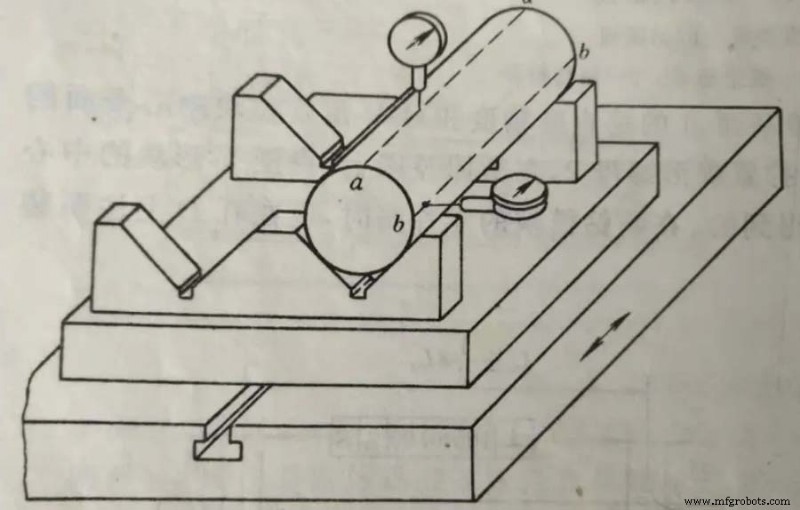
O método de alinhar primeiro e depois fixar geralmente usa ferramentas de medição gerais.
Exemplo de Aplicação:
Bloco de posicionamento em V alinhado e fixado, a ranhura de posicionamento da chave direcional e a instalação do parafuso no bloco fixo em V foram processados.
Processo do Método:
Use um indicador de relógio para alinhar a geratriz superior e a geratriz de medição do mandril, e torne o mandril paralelo à superfície da chave direcional (lado do slot T) e ao plano de referência de instalação do dispositivo. O processo de alinhamento requer ajuste e retificação repetidos. Após o alinhamento ser concluído, aperte os parafusos, fure os furos de fixação do pino de articulação e insira os pinos de fixação.
Características do Processo:
A precisão do alinhamento depende do nível de habilidade dos trabalhadores, da precisão das ferramentas de medição e da precisão do referencial de medição.
4. Método de Referência de Transição
Furos oblíquos e superfícies inclinadas com requisitos mais altos são frequentemente encontrados no design de dispositivos. Devido à limitação de equipamentos de processamento, os furos inclinados e superfícies inclinadas devem ser colocados em posição vertical ou horizontal para facilitar o processamento.
Devido à dificuldade da tecnologia de medição, é impossível medir e controlar diretamente seu tamanho durante o processamento. Portanto, é necessário definir o furo de referência de processo como referência de transição para converter esses tamanhos que precisam ser controlados em tamanhos de processo que podem ser medidos ou controlados diretamente.
Através do controle do tamanho de processo transformado, os requisitos de tamanho de design da peça são indiretamente garantidos. Este método de processo é chamado de método de referência de transição, e tem sido amplamente usado na prática de fabricação de dispositivos.
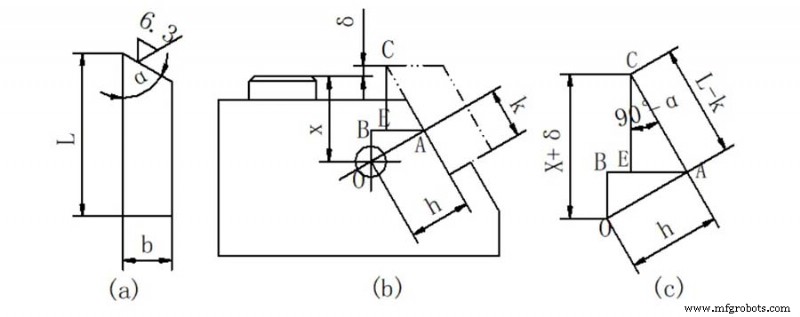
Como mostrado na figura acima, sob a premissa de garantir as dimensões h e K, desde que a superfície de trabalho do bloco de ferramenta seja garantida ao eixo X do furo de referência de processo O, os requisitos de processamento da dimensão do lado longo L podem ser garantidos.
Além disso, ao processar alguns grandes moldes de mandrilamento em uma mandriladora, tomar o furo de referência de processo como referência de transição é um método de processo eficaz frequentemente usado.
Com este método, após o molde de mandrilamento ser montado como um todo, furos guia com maior precisão de coaxialidade podem ser processados das duas extremidades do molde de mandrilamento em sequência. Após o cabeçote de mandrilamento horizontal ter processado os furos guia em uma extremidade do molde, use o cabeçote de mandrilamento vertical para usinar dois furos de referência de processo nas duas extremidades do molde. O centro do furo de referência de processo deve intersectar perpendicularmente a linha central do furo guia processado.
O molde de mandrilamento é virado, e o pino cilíndrico de processo é montado no furo de referência de processo, o indicador de relógio é fixado no cabeçote de mandrilamento vertical, e a viga é movida para frente e para trás para corrigir a posição central do pino cilíndrico de processo em ambas as extremidades. Após calibração e fixação, o furo guia no molde da extremidade pode ser processado. Como o dispositivo é processado após ser montado como um todo, este método pode garantir alta coaxialidade.
5. Método de Processamento de Montagem
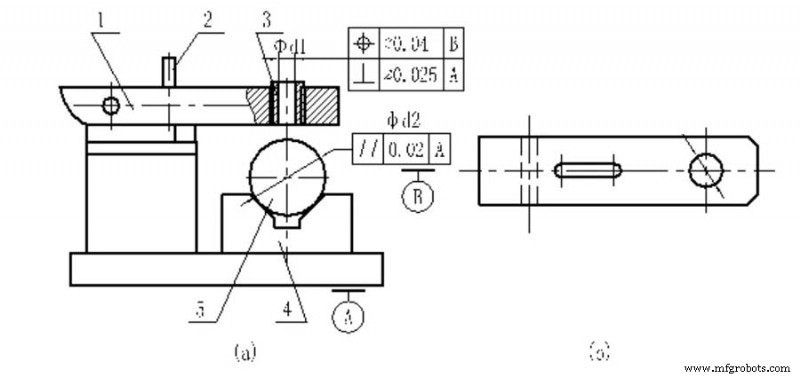
Requisitos de Design:
A perpendicularidade do eixo central do furo interno φd1 da bucha de broca ao plano de referência de instalação A, e a precisão de posição do plano central do bloco de posicionamento em V.
Processo de Fabricação:
Na mandriladora de coordenadas, alinhe o plano central do bloco de posicionamento em V, aperte a porca borboleta após a montagem, e mandrile o furo inferior da bucha no gabarito de furação.
Características do Processo:
Confiando na precisão da mandriladora de coordenadas, a precisão de posição requerida pelo dispositivo é diretamente garantida. É o método mais eficaz para garantir a perpendicularidade do eixo central da bucha de broca e o plano de referência de instalação do dispositivo. O furo inferior da manga guia dos dispositivos de furação e mandrilamento usados é processado por este método de processo.
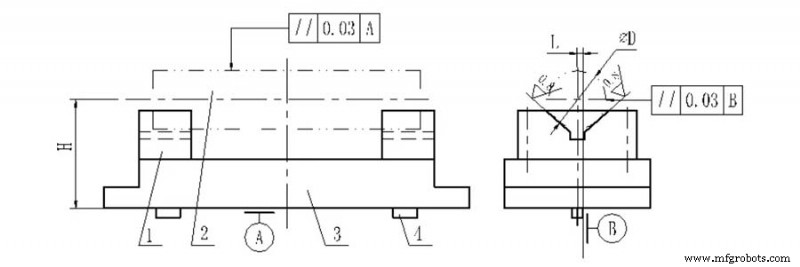
Requisitos de Design:
A posição dos dois blocos em V é determinada pela dimensão de altura H e dimensão horizontal L, e os lados das duas chaves direcionais são representados por referência B. O design do dispositivo requer que as superfícies de posicionamento dos dois blocos em V devem estar em contato total com a peça, enquanto garante os dois requisitos de paralelismo.
Processo:
Para garantir o paralelismo de H, L e dos dois, ao fabricar o dispositivo, você pode primeiro fazer os dois blocos em V em um bisel, e deixar semiacabados suficientes com folga de retificação, e montar o bloco em V no corpo do dispositivo. O pino cônico fixa tanto o bloco em V quanto o corpo do dispositivo.
Em uma retificadora de ferramentas ou retificadora de trilhos, usando A e B como referência de posicionamento, a superfície inclinada de 90° do bloco em V é retificada para atender aos requisitos de H, L e duas tolerâncias de paralelismo.
Notas
- Ao aplicar o método de processamento de montagem para design e fabricação de dispositivos, você deve estar familiarizado com as características do processo de fabricação do método de processamento de montagem, e atender a este requisito em vários aspectos como design estrutural, marcação de tolerância de dimensão e forma, processamento de componentes do dispositivo e formulação de condições técnicas.
- Comparado com design tradicional de dispositivos, dispositivos fabricados por métodos de processamento de montagem têm grande diferença no design de padrões. Devem existir quatro padrões de design: desenhos de montagem do dispositivo, estruturas guia do dispositivo (como buchas de broca, mangas de mandrilamento, etc.) desenhos de produtos como desenhos de processamento, desenhos de pré-montagem de elementos guia do dispositivo (ou seja, semiacabados), mecanismo de fixação e detalhes de fixação.
- O propósito de usar estes quatro padrões ao mesmo tempo é evitar que o departamento de fabricação de dispositivos ainda use as linhas de processo de fazer peças, montar componentes e ajustar precisão durante a fabricação do dispositivo, o que pode guiar e restringir todo o processo de fabricação do dispositivo.
Processo de manufatura
- Maximizando Performance de Máquinas de Estado Qt
- Celebrando Cinco Anos de Inovação: Nossa Jornada e Histórias de Sucesso dos Clientes
- Dominando a Preparação para Emergências em Armazéns: Um Guia Completo
- Top 5 Marcas de Equipamentos de Construção que Todo Contratado Deve Conhecer
- Dispositivo de Fixação vs. Ferramenta de Fixação: Diferenças Essenciais para Excelência na Manufatura
- Dispositivos de Fixação e Guia (Jigs e Fixtures): Função, Vantagens e Diferenças
- Guia Completo de Dispositivos CNC: Funções, Tipos e Melhores Práticas
- Jig vs. Fixture na Usinagem CNC: Diferenças Essenciais e Usos Práticos
- Entendendo a Programação de Robôs: Métodos Explicados
- Usinagem de Precisão: Técnicas Comprovadas para Alcançar Precisão da Peça