



Guia Essencial de Tecnologia de Furação para Manufatura
Como a ferramenta mais comum na usinagem de furos, brocas são amplamente usadas na manufatura mecânica. Especialmente para o processamento de dispositivos de resfriamento, chapas de tubos de equipamentos de geração de energia, geradores de vapor e outras peças, a aplicação é particularmente extensa e importante.
Características da Furação
A broca geralmente tem duas arestas de corte principais, e durante a usinagem, a broca realiza corte enquanto gira. O ângulo de ataque da broca aumenta do eixo central para a aresta externa. A velocidade de corte da broca é maior quanto mais próximo do círculo externo, e a velocidade de corte diminui gradualmente em direção ao centro, e a velocidade de corte do centro de rotação da broca é zero. A aresta de cinzel da broca está localizada próxima ao eixo central de rotação, o ângulo de ataque secundário da aresta de cinzel é grande, não há espaço para cavacos, e a velocidade de corte é baixa, o que produz uma grande resistência axial. Se a aresta de cinzel for retificada para tipo A ou tipo C em DIN1414, e a aresta de corte próxima ao eixo central tiver um ângulo de ataque positivo, a resistência de corte pode ser reduzida e o desempenho de corte significativamente melhorado.
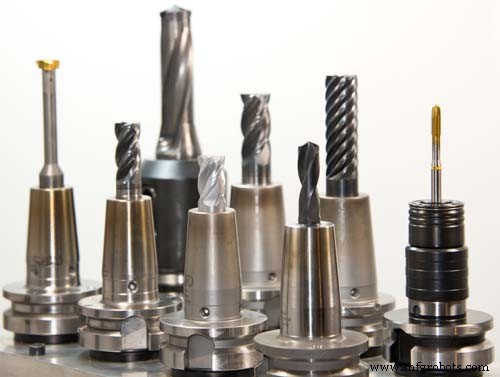
De acordo com a forma, material, estrutura e função da peça, brocas podem ser divididas em muitos tipos, como brocas de aço rápido (broca helicoidal, broca em grupo, broca chata), broca de metal duro sólido, broca rasa indexável, broca de furo profundo, brocas de ninho e brocas de ponta intercambiável, etc.
Quebra e Remoção de Cavacos
O corte da broca é realizado em um furo estreito, e os cavacos devem ser descarregados através do canal da broca. Portanto, a forma dos cavacos tem grande influência no desempenho de corte da broca. Formas comuns de cavacos incluem cavacos em flocos, cavacos tubulares, cavacos em agulha, cavacos espirais cônicos, cavacos em fita, cavacos em leque, cavacos em pó, etc.
Quando a forma do cavaco é inadequada, os seguintes problemas ocorrerão:
① Cavacos finos bloqueiam o canal da aresta de corte, afetam a precisão da furação, reduzem a vida da broca, e até quebram a broca (como cavacos em pó, cavacos em leque, etc.);
② Cavacos longos enrolam na broca, dificultam a operação, causam quebra da broca ou impedem o fluido de corte de entrar no furo (como cavacos espirais, cavacos em fita, etc.).
Como resolver o problema de forma inadequada do cavaco:
① Métodos como aumentar taxa de avanço, avanço intermitente, retificar aresta de cinzel, e instalar quebra-cavacos podem ser usados separadamente ou em combinação para melhorar o efeito de quebra e remoção de cavacos, e eliminar problemas causados por cavacos.
② Brocas profissionais de quebra-cavacos podem ser usadas para fazer furos. Por exemplo: adicionar um quebra-cavacos projetado no canal da broca quebrará os cavacos em cavacos mais facilmente limpos. Detritos são removidos suavemente ao longo do canal e não bloquearão no canal. Portanto, a nova broca com quebra-cavacos tem um efeito de corte muito mais suave que brocas tradicionais.
Ao mesmo tempo, os cavacos de ferro curtos quebrados facilitam o fluxo do refrigerante para a ponta da broca, o que melhora ainda mais o efeito de dissipação de calor e desempenho de corte durante o processo de usinagem. E como o quebra-cavacos recém-adicionado penetra todo o canal da broca, ainda pode manter sua forma e função após retificações repetidas. Além das melhorias funcionais acima, vale mencionar que este design fortalece a rigidez do corpo da broca e aumenta significativamente o número de furos perfurados antes de uma única retificação.
Precisão da Furação
A precisão do furo é composta principalmente por fatores como tamanho do furo, precisão de posição, coaxialidade, redondidade, rugosidade superficial e rebarbas do furo.
Fatores que afetam a precisão do furo usinado durante a furação:
① Precisão de fixação e condições de corte da broca, como porta-ferramenta, velocidade de corte, taxa de avanço, fluido de corte, etc..
② Tamanho e forma da broca, como comprimento da broca, forma da lâmina, forma do núcleo da broca, etc.
③ Forma da peça, como forma do lado do orifício, forma do orifício, espessura e estado de fixação.
Alargamento (Reaming)
O alargamento é causado pela oscilação da broca durante o processamento. A oscilação do porta-ferramenta tem grande influência no diâmetro do furo e precisão de posicionamento do furo, então quando o porta-ferramenta está severamente desgastado, um novo porta-ferramenta deve ser substituído a tempo. Ao furar furos pequenos, é difícil medir e ajustar a oscilação, então é melhor usar uma broca de lâmina pequena com haste grossa com boa coaxialidade entre a lâmina e a haste. Ao usar uma broca reafiada, a razão para a diminuição da precisão do furo é principalmente devido à assimetria da forma do flanco. Controlar a diferença de altura da lâmina pode efetivamente suprimir o corte e alargamento do furo.
Redondidade do Furo
Devido à vibração da broca, o furo perfurado facilmente se torna poligonal, e linhas semelhantes a rifle aparecem na parede do furo. Furos poligonais comuns são principalmente triângulos ou pentágonos. A razão do furo triangular é que a broca tem dois centros de rotação ao furar. Eles vibram a uma frequência de 600 trocas a cada 600. A principal razão da vibração é a resistência de corte desequilibrada. Quando a broca gira uma volta, a redondidade do furo processado não é boa, a força de resistência é desequilibrada durante a segunda volta de corte, e a última vibração é repetida novamente, mas a fase de vibração é deslocada em certa medida, resultando em linhas de rifle na parede do furo. Quando a profundidade de furação atinge certo nível, o atrito entre a face da aresta da broca e a parede do furo aumenta, a vibração é atenuada, a linha de rifle desaparece, e a redondidade melhora. Este tipo de orifício é em forma de funil quando visto em seção longitudinal. Pela mesma razão, furos pentagonais e heptagonais também podem aparecer durante o corte. Para eliminar este fenômeno, além de controlar a vibração do mandril, a diferença de altura da aresta de corte, a assimetria do flanco e a forma da lâmina, etc., a rigidez da broca deve ser aumentada, o avanço por volta, o ângulo de folga, e a retificação da aresta de corte devem ser melhorados. Medidas como essas.
Furação em Superfícies Inclinadas e Curvas
Quando a superfície de corte ou a superfície de furação da broca é inclinada, curva ou escalonada, a precisão de posicionamento é ruim. Neste momento, a broca usa uma ferramenta de corte radial unilateral, o que reduz a vida da ferramenta.
Para melhorar a precisão de posicionamento, as seguintes medidas podem ser tomadas:
- Fure o furo central primeiro;
- Frese a base do furo com uma fresa de topo;
- Escolha brocas com boa penetração e rigidez;
- Reduza a velocidade de avanço.
Tratamento de Rebarbas
Durante a furação, rebarbas aparecerão na entrada e saída do furo, especialmente ao processar materiais tenazes e chapas finas. A razão é que quando a broca está prestes a perfurar, ocorre deformação plástica do material processado. Neste momento, a parte triangular que deve ser cortada pela aresta de corte da broca próxima à aresta externa é deformada para fora após ser afetada pela força de corte axial, e é curvada na aresta externa da broca. Sob a ação do chanfro e aresta de corte, ela se enrola ainda mais para formar enrolamento ou rebarba.
Condições de Processamento para Furação
No catálogo geral de produtos de brocas, há uma "tabela de referência de parâmetros básicos de corte" organizada por materiais de processamento. Usuários podem consultar os parâmetros de corte fornecidos para selecionar as condições de corte para furação. Se a seleção das condições de corte é apropriada ou não deve ser julgada de forma abrangente através de corte de teste, com base em fatores como precisão de usinagem, eficiência de usinagem e vida da broca.
1. Vida da Broca e Eficiência de Processamento
Na premissa de atender aos requisitos técnicos da peça a ser processada, se a broca é usada corretamente ou não deve ser medida de forma abrangente de acordo com a vida útil e eficiência de processamento da broca. O índice de avaliação da vida útil da broca pode escolher a distância de corte; o índice de avaliação da eficiência de usinagem pode escolher a velocidade de avanço. Para brocas de aço rápido, a vida útil da broca é muito afetada pela velocidade de rotação e menos afetada pelo avanço por volta. Portanto, a eficiência de processamento pode ser melhorada aumentando o avanço por volta enquanto garante uma vida útil mais longa da broca. Mas deve-se notar que se o avanço por volta for muito grande, os cavacos engrossarão e dificultarão a quebra de cavacos. Portanto, é necessário determinar a faixa de avanço por volta para quebra suave de cavacos através de corte de teste. Para brocas de metal duro, a aresta de corte tem um chanfro maior na direção do ângulo de ataque negativo, e a faixa opcional de avanço por volta é menor que a de brocas de aço rápido. Se o avanço por volta exceder esta faixa durante o processamento, a vida útil da broca será reduzida. Como a resistência ao calor de brocas de metal duro é maior que a de brocas de aço rápido, a velocidade de rotação tem pouco efeito na vida da broca. Portanto, o método de aumentar a velocidade de rotação pode ser usado para melhorar a eficiência de processamento de brocas de metal duro enquanto garante a vida da broca.
2. Uso Racional de Fluido de Corte
O corte da broca é realizado em um furo com espaço estreito. Portanto, o tipo de fluido de corte e o método de injeção têm grande influência na vida da broca e na precisão de usinagem do furo. Fluidos de corte podem ser divididos em duas categorias: solúveis em água e não solúveis em água. O fluido de corte não solúvel em água tem boa lubrificação, molhabilidade e propriedades antiaderentes, e também tem efeito antiferrugem. O fluido de corte solúvel em água tem boas propriedades de resfriamento, não fumaça e não inflamabilidade. Por considerações de proteção ambiental, o uso de fluidos de corte solúveis em água tem sido relativamente grande nos últimos anos. No entanto, se a taxa de diluição do fluido de corte solúvel em água for inadequada ou o fluido de corte deteriorar, encurtará muito a vida da ferramenta, então deve-se ter cuidado durante o uso. Independentemente de ser fluido de corte solúvel em água ou não solúvel em água, o fluido de corte deve atingir totalmente o ponto de corte durante o uso. Ao mesmo tempo, a vazão, pressão, número de bicos e métodos de resfriamento (interno ou externo) do fluido de corte devem ser rigorosamente controlados.
Reafiação da Broca
Julgamento da Reafiação da Broca
O critério para reafiar a broca é:
- A quantidade de desgaste na aresta de corte, aresta de cinzel e aresta de guia.
- A precisão dimensional e rugosidade superficial do furo processado.
- A cor e forma dos cavacos.
- Resistência de corte (valores indiretos de corrente do fuso, ruído, vibração, etc.).
- Quantidade de usinagem, etc.
No uso real, padrões de julgamento precisos e convenientes devem ser determinados a partir dos indicadores acima de acordo com condições específicas. Quando a quantidade de desgaste é usada como critério, o melhor período de reafiação com a melhor economia deve ser encontrado. Como as principais partes de afiação são o flanco e a aresta de cinzel, se a quantidade de desgaste da broca for muito grande, a lâmina desgasta mais tempo, a quantidade de retificação é grande, e o número de reafiações é reduzido (vida total da ferramenta = vida da ferramenta após reafiação × vezes de reafiação disponíveis), isso encurtará a vida total de serviço da broca. Ao usar a precisão dimensional do furo usinado como critério, use o calibre de coluna ou calibre limite para verificar o corte e alargamento do furo, irregularidade, etc., uma vez que o valor de controle seja excedido, deve ser reafiada imediatamente. Ao usar resistência de corte como critério, métodos como desligamento automático imediatamente além do valor limite definido (como corrente do fuso) podem ser adotados. Quando o gerenciamento de limite de quantidade de processamento é adotado, o conteúdo de discriminação acima mencionado deve ser integrado para definir o critério.
Método de Afiação da Broca
Ao reafiar a broca, é melhor usar uma máquina-ferramenta especial para afiação de brocas ou uma retificadora universal de ferramentas, o que é muito importante para garantir a vida útil e precisão de usinagem da broca. Se o tipo de broca original estiver em boas condições de processamento, pode ser reafiada como o tipo de broca original; se o tipo de broca original for defeituoso, a forma do flanco pode ser apropriadamente melhorada e a aresta de cinzel afiada de acordo com o propósito de uso.
Preste atenção aos seguintes pontos ao afiar:
- Evite superaquecimento e reduza a dureza da broca.
- O dano na broca (especialmente o dano na aresta da aresta de corte) deve ser completamente removido.
- O tipo de broca deve ser simétrico.
- Tenha cuidado para não danificar a aresta de corte durante a afiação, e remova as rebarbas após a afiação.
- Para brocas de metal duro, a forma de afiação tem grande influência no desempenho da broca. A forma da broca na fábrica é a melhor forma de broca obtida através de design científico e testes repetidos. Portanto, a forma original da lâmina deve geralmente ser mantida ao reafiar.
Processo de manufatura
- Investimentos em Tecnologia de Manufatura Pós-Pandemia: Aproveitando Oportunidades de Crescimento
- Domine o Controle de Cavacos: 8 Dicas de Especialistas para Furação Mais Limpa e Segura
- Ericsson Acelera Adoção 5G na Manufatura: Impulsionando Eficiência e Inovação
- Soluções 5G da Ericsson Impulsionam Transformação Digital na Manufatura
- Entendendo Placas de Circuito Impresso (PCBs) – Visão Geral Abrangente
- DIY de Precisão: Por Que uma Furadeira de Bancada Importa
- Componentes Essenciais de uma Máquina de Furar: Visão Geral Completa
- Centros de Usinagem CNC Avançados: Precisão para Aeroespacial e Além
- De Protótipos à Produção: Usinagem CNC de Precisão para Peças Pequenas
- Fabricação por Contrato Otimizada com Automação CNC Avançada