



Principais Fatores que Causam Erros na Usinagem de Precisão
A precisão de usinagem refere-se ao grau de conformidade entre os parâmetros geométricos reais (tamanho, forma e posição) das peças após usinagem e os parâmetros geométricos ideais. Na usinagem, o erro é inevitável, mas deve estar dentro da faixa permitida. Através da análise de erros, domina-se a lei básica da sua variação, para assim tomar medidas correspondentes para reduzir erros de processamento e melhorar a precisão.
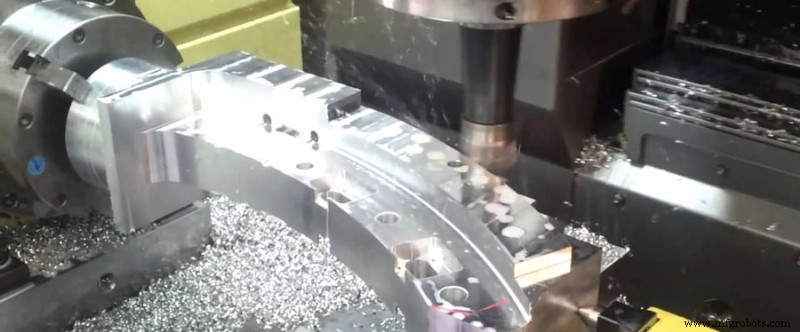
Haverá erros e haverá razões, aproximadamente como segue:
1. Erro de Rotação do Fuso
O erro de rotação do fuso refere-se à variação do eixo de rotação real do fuso em relação ao seu eixo de rotação médio a cada momento. As principais razões para o erro de rotação radial do fuso principal são: erro de coaxialidade de várias secções do assento do fuso principal, vários erros do próprio rolamento, erro de coaxialidade entre os rolamentos, e deflexão do fuso principal.
2. Erro do Guia
O guia é a referência para determinar a relação de posição relativa de vários componentes da máquina-ferramenta na máquina-ferramenta, e também a referência para o movimento da máquina-ferramenta. O desgaste irregular e a qualidade de instalação do guia são também fatores importantes que causam erro do guia.
3. Erro da Cadeia de Transmissão
O erro de transmissão da cadeia de transmissão refere-se ao erro do movimento relativo entre os elementos de transmissão no início e no fim da cadeia de transmissão. O erro de transmissão é causado pelos erros de fabrico e montagem de cada componente da cadeia de transmissão e pelo desgaste durante o uso.
4. Erro Geométrico da Ferramenta
No processo de corte de qualquer ferramenta, é inevitável produzir desgaste, e assim causar a mudança do tamanho e forma da peça.
5. Erro de Posicionamento
Um é o erro de não coincidência de referência. O datum usado para determinar o tamanho e posição de uma certa superfície no desenho da peça é chamado datum de projeto. A referência usada para determinar o tamanho e posição da superfície processada deste processo no desenho de processo é chamada referência de processo. Ao usinar uma peça numa máquina-ferramenta, vários elementos geométricos na peça devem ser selecionados como datum de posicionamento durante o processamento. Se o datum de posicionamento selecionado não coincidir com o datum de projeto, ocorrerá erro de desalinhamento de datum. O segundo é o erro de fabricação impreciso do par de posicionamento.
6. Erros Causados por Força e Deformação do Sistema de Processo
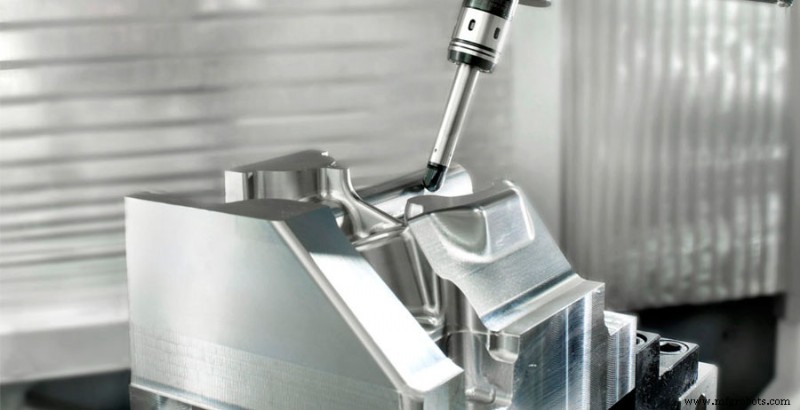
Um é a rigidez da peça. No sistema de processo, se a rigidez da peça for relativamente baixa comparada à máquina-ferramenta, ferramenta de corte e dispositivo de fixação, a deformação da peça devido à rigidez insuficiente terá maior impacto na precisão de usinagem sob a ação da força de corte. O segundo é a rigidez da ferramenta. A rigidez da ferramenta de torneamento externo na direção normal da superfície usinada é muito grande, e a sua deformação pode ser ignorada. Ao mandrilhar furo interno de pequeno diâmetro, a rigidez da barra de ferramenta é muito fraca, e a força e deformação da barra de ferramenta têm grande influência na precisão de usinagem do furo. O terceiro é a rigidez dos componentes da máquina-ferramenta. Os componentes da máquina-ferramenta são compostos por muitas peças. Até agora não há método de cálculo simples adequado para a rigidez dos componentes da máquina-ferramenta. Atualmente, métodos experimentais são principalmente usados para determinar a rigidez dos componentes da máquina-ferramenta.
7. Erros Causados por Deformação Térmica do Sistema de Processo
A deformação térmica do sistema de processo tem impacto relativamente grande na precisão de usinagem, especialmente na usinagem de precisão e processamento de peças grandes, o erro de usinagem causado pela deformação térmica pode às vezes representar 50% do erro total da peça.
8. Erro de Ajuste
Em cada processo de usinagem, o sistema de processo deve ser ajustado de uma forma ou de outra. Como o ajuste não pode ser absolutamente preciso, ocorre erro de ajuste. No sistema de processo, a precisão de posição mútua da peça e da ferramenta na máquina-ferramenta é assegurada pelo ajuste da máquina-ferramenta, ferramenta, dispositivo de fixação ou peça. Quando a precisão original de máquinas-ferramenta, ferramentas, dispositivos de fixação e brutos de peças todos atendem aos requisitos de processo sem considerar fatores dinâmicos, a influência dos erros de ajuste desempenhará papel decisivo na precisão de usinagem.
9. Erro de Medição
Ao medir peças durante ou após o processamento, a precisão da medição é diretamente afetada pelo método de medição, precisão do instrumento de medição, peça, e fatores subjetivos e objetivos.
Processo de manufatura
- Dominando a Usinagem: Passos-Chave para Peças Consistentes e de Alta Qualidade
- Tecnologias de Usinagem de Precisão: Avançando em Precisão e Eficiência
- Torneamento vs Fresamento: Entendendo as Diferenças Fundamentais na Usinagem de Precisão
- Top 5 Técnicas de Usinagem CNC de Precisão que Você Deve Conhecer
- 7 Dicas de Especialistas para Escolher o Melhor Serviço de Usinagem CNC de Precisão
- 5 Soluções para Erros Comuns em Centros de Usinagem CNC
- Principais Benefícios das Máquinas de Mandrilar (Boring) para Usinagem de Precisão
- Usinagem CNC de Precisão: Indústrias que Exigem Precisão Inigualável
- Usinagem CNC de Precisão Especializada para Componentes de Telecomunicações
- Usinagem CNC de Precisão: Guia Profissional das Etapas de Produção