



EDM vs Usinagem Convencional: Qual é Melhor para Suas Necessidades de Fabrico
Quando fresagem, torneamento e retificação não conseguem completar a tarefa, engenheiros de fabrico escolhem EDM. É como uma escolha binária: se o processamento não for possível, escolha EDM. EDM e processos tradicionais andam de mãos dadas. A taxa de corte do corte a fio é menor que a de fresagem ou torneamento, mas o processo pontua mais alto noutros aspetos.
Vantagens do EDM Comparado ao Processamento Tradicional:
Usinagem de Formas Complexas
Ao usar EDM, não há força de corte e nem a ferramenta nem a peça rotacionam. Além disso, o processamento a fio é geralmente realizado usando fios com diâmetro de 0,010 polegadas. Tudo isto significa:
- Paredes finas são possíveis.
- Corte de canto interno com pequeno raio.
- Use máquina de corte a fio para cortar fendas em matrizes de extrusão.
- Use EDM de penetração para produzir cavidades com furos cegos e altas proporções de aspeto.
- Crie aberturas e furos não circulares.
- Substitui o brochamento de formas 2D como engrenagens.
Processamento de Materiais Duros
A dureza do material quase não afeta a velocidade do EDM a fio e não limita a geometria da peça. Carboneto de tungsténio, aço para ferramentas, Inconel e qualquer metal mais duro que RC38 são ideais para usinagem convencional lenta e cara.
Um benefício especial é a capacidade de ajustar a peça ao seu tamanho final após tratamento térmico. Isto elimina a deformação causada por têmpera e alívio de tensões.
Acabamento Superficial Elevado
Ao contrário dos processos tradicionais, a superfície EDM tem uma textura muito aleatória. Isto é vantajoso quando a direcionalidade ou "layout" podem afetar o desempenho do produto. Além disso, EDM pode produzir uma superfície lisa de 5 RMS ou cerca de 4 micropolegadas Ra. (Isto requer múltiplas passagens de acabamento, então a velocidade de corte do EDM a fio deve ser muito baixa.)
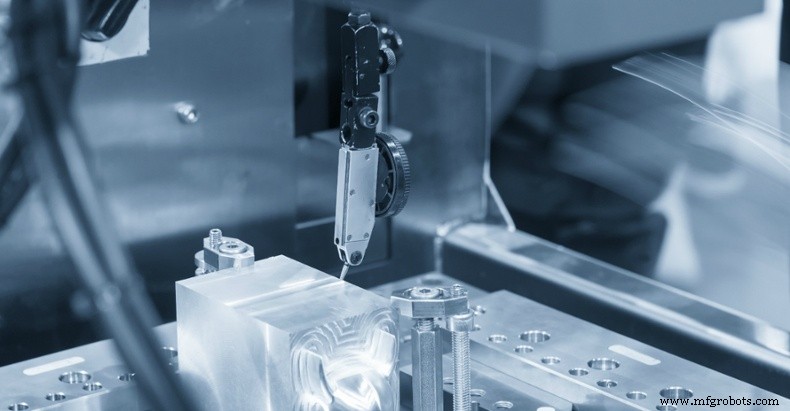
Redução de Custos
No trabalho certo - geometria 2D complexa, material duro - EDM economiza custos comparado a processos tradicionais. Ex:
- Nenhuma ferramenta especial necessária (economiza dinheiro e tempo de entrega.)
- Passagens de acabamento eliminam operações de acabamento secundárias.
- Laminar camadas para cortar múltiplas peças simultaneamente.
- Pode reutilizar as peças cortadas em vez de produzir cavacos.
- Evita mover peças através de múltiplos procedimentos rotineiros. A forma final pode ser completada numa única configuração (isto também melhora a precisão).
Situações Específicas de Engenharia Onde EDM Produz Melhores Resultados que CNC Convencional:
Quando Cantos Internos Agudos São Necessários
Desde que o tipo de fio correto, tensão e condições de avanço sejam selecionados, EDM (especialmente máquinas de descarga elétrica a fio) funcionará ao processar cantos internos agudos.
Ao usar uma máquina-ferramenta CNC tradicional, é difícil alcançar cantos internos agudos ou quadrados, porque as ferramentas de corte são geralmente redondas, deixando um canto arredondado (raio) na peça. Existem formas de resolver este problema, como fresas de topo quadradas e rebaixos unilaterais, mas os operadores frequentemente aceitam a necessidade de arredondar cantos internos.
Embora o fio usado no EDM a fio também seja redondo, é muito mais fino que as ferramentas de corte CNC e pode formar um canto interno quase quadrado. Usando EDM a fio, o raio do canto pode ser reduzido a 0,005 polegadas.
Quando Um Corte Profundo é Necessário
Ao usar uma máquina-ferramenta CNC convencional, corte profundo e fresagem de cavidades requerem ferramentas de corte longas. No entanto, uma ferramenta com alta proporção de aspeto pode causar vibração (vibração excessiva da ferramenta) e resultar em má qualidade de usinagem.
EDM fornece uma solução para corte profundo porque não é propenso a vibração. Na maioria dos casos, EDM pode confortavelmente fazer furos com relação comprimento-diâmetro de até 20:1, mas em alguns casos, a proporção pode chegar a 100:1.
Quando o Material da Peça é Muito Duro
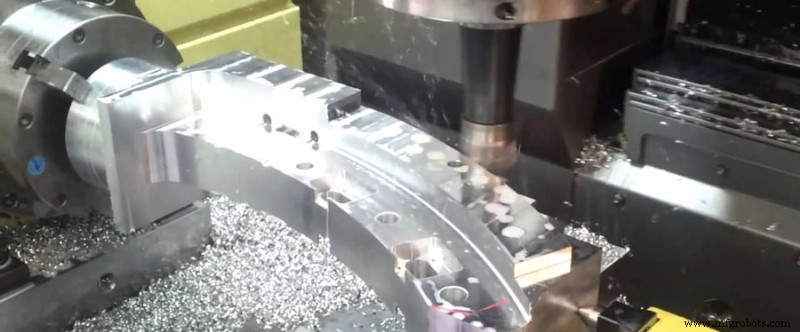
Uma das principais utilizações do EDM é processar itens como moldes, matrizes e até mesmo ferramentas de corte de máquinas. Estes itens são geralmente feitos de materiais muito duros, como aço endurecido ou carboneto de tungsténio, que são difíceis de penetrar com ferramentas de corte.
A vantagem do EDM é que a dureza destes metais não afeta grandemente a capacidade da máquina de atingir tolerâncias apertadas.
Outros metais que podem ser cortados com EDM incluem Hastelloy (liga de níquel-molibdénio), titânio e liga Inconel.
Quando Peças Precisam de Polimento Espelhado
O acabamento superficial das peças produzidas por EDM geralmente consiste em cavidades ou pites. Contudo, ao controlar estritamente certos parâmetros, este processo produz excelente acabamento superficial espelhado sem polimento.
É importante que o EDM não produza uma superfície orientada com "layout" como a usinagem tradicional.
Ao realizar processamento EDM muito lentamente com baixa potência, o tamanho das cavidades de retração ou pites pode ser significativamente reduzido. No final, é possível criar um acabamento superficial muito liso de cerca de 5 RMS (4 micropolegadas Ra).
Ao Fabricar Um Molde
Ao fabricar moldes, EDM é às vezes preferível à usinagem CNC, partly porque pode cortar com precisão metais duros como aço para ferramentas. Às vezes, uma fresadora CNC ou EDM de penetração é usada primeiro, e depois EDM a fio para cortes detalhados ou mais profundos.
Muitas empresas de moldagem por injeção combinam usinagem CNC com EDM e escolhem de acordo com o seu trabalho.
Quando Tolerâncias Apertadas São Necessárias
Usar EDM pode simplificar a usinagem de precisão porque pode alcançar tolerâncias muito apertadas. Importante: como não há contacto físico, a peça dificilmente será deformada pelo EDM.
Através de múltiplos processamentos, EDM pode atingir tolerância de +/- 0,0002 polegadas. Contudo, a velocidade de corte precisa ser muito reduzida para garantir a mais alta precisão.
Processo de manufatura
- Corte por Jato de Água vs EDM: Escolhendo a Tecnologia Certa para Trabalho de Precisão
- 7 Cenários-Chave Onde EDM Supera a Usinagem CNC Tradicional
- Explorando Processos de Usinagem Essenciais para Manufatura de Precisão
- Corte a Fio vs Erosão por Cavidade: Dominando a Usinagem por Descarga Elétrica (EDM)
- Usinagem de Precisão de Formas Complexas: As Vantagens da Erosão por Faísca EDM
- Corte a Fio EDM: Guia Completo para Usinagem por Eletroerosão
- Top Máquinas CNC EDM para Usinagem de Precisão
- Usinagem Convencional vs. Não Convencional: Técnicas, Aplicações e Benefícios
- Usinagem Convencional Explicada: Fundamentos, Técnicas e Desafios
- CNC vs. Usinagem Convencional: Escolhendo a Melhor Abordagem para Sucesso do Protótipo à Produção