



5 Soluções para Erros Comuns em Centros de Usinagem CNC
Centro de usinagem CNC é equipamento automático de processamento de metal de alta precisão e eficiência, equipado com torre multi-posição ou torre de potência, capaz de processar cilindros lineares, oblíquos, arcos, roscas, canais, vermes e outras peças complexas. Possui funções de compensação de interpolação linear e arco, com efeito econômico honesto na produção de peças complexas. No entanto, qualquer problema no sistema, sistema de acionamento, elétrico ou do objeto controlado causará erro. No guia a seguir, introduzimos brevemente causas e soluções de erros na usinagem CNC.
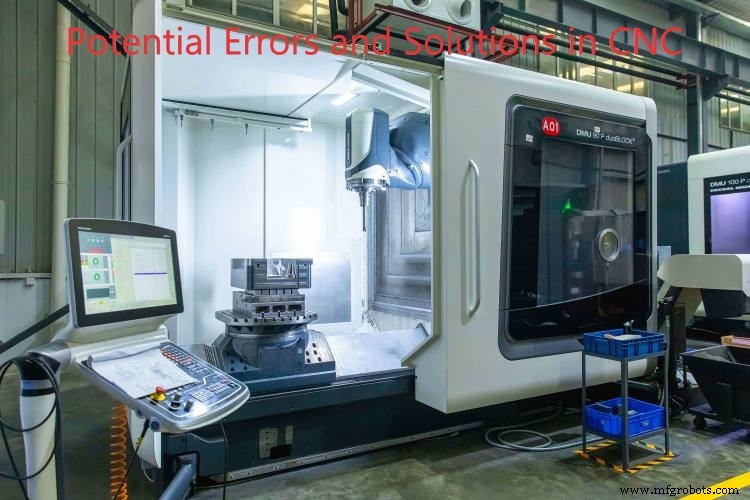
Causas dos Erros no Centro de Usinagem CNC e Formas de Corrigir
- Em usinagem de alta velocidade, podem haver erros como aceleração/desaceleração e lag do sistema servo no sistema CNC.
- Devido à inércia do sistema, acionamento e elétrica do objeto controlado, erros dinâmicos como impacto, vibração, sobrecurso e perda de passo aparecem quando aceleração é grande.
- Na fresagem de extremidade 3 eixos CNC, erro de usinagem consiste em dois fatores: erro de aproximação linear e erro de rotação do vetor normal.
- Erro de usinagem relaciona-se à curvatura normal da superfície usinada, raio da ferramenta e comprimento de interpolação, sendo proporcional ao quadrado do comprimento de interpolação.
- Programação, seleção de ferramenta e fatores humanos também causam precisão anormal.
- Erro de rotação do vetor normal causado pela rotação do vetor normal da superfície usinada na direção da linha de interpolação, proporcional às dimensões do raio da ferramenta.
- Erro de precisão causado por influência de material da ferramenta e desempenho do fluido de corte.
Soluções para Erros no Centro de Usinagem CNC
- A aceleração/desaceleração automática do sistema numérico é realizada automaticamente pela função de software. Requisito básico: lei de aceleração/desaceleração escolhida deve garantir precisão de trajetória e posição, e garantir rapidez, estabilidade do processo. Ao mesmo tempo, algoritmo de controle deve ser o mais simples possível e fácil de realizar por computador.
- Para superfície convexa, erro de rotação do vetor normal pode ser compensado modificando posição do centro da ferramenta; para superfície côncava, não precisa compensação. Quando sistema não tem compensação automática, adota método de reduzir raio da ferramenta para reduzir erro.
- Erro de aproximação linear é determinado pelo comprimento da corda de interpolação, relacionado a ciclo de interpolação e taxa de avanço da ferramenta do sistema numérico. Pode ser controlado selecionando sistema numérico com menor ciclo de interpolação ou reduzindo taxa de avanço.
- Erro de altura residual da linha de corte é fator principal afetando rugosidade superficial em usinagem de superfícies curvas. Erro pode ser controlado selecionando parâmetros razoáveis de largura de linha de corte.
- Material da ferramenta e fluido de corte do centro CNC afetam diretamente desgaste da ferramenta; ferramenta com desgaste rápido produz grande erro na peça. Útil para melhorar precisão selecionar ferramenta e fluido de corte correspondentes para diferentes processos.
Acima estão as razões dos erros no centro de usinagem CNC; só analisando o mecanismo de erro podemos tomar medidas direcionadas para melhorar efetivamente a qualidade da peça.
Tecnologia industrial
- Descubra as Vantagens da Usinagem CNC para Manufatura Moderna
- Desbloqueando a Precisão: Principais Benefícios da Usinagem CNC para Manufatura Moderna
- Escolhendo o Melhor Serviço de Usinagem CNC na China: Um Guia Prático
- Centro de Usinagem CNC de Alta Velocidade: Configurações e Requisitos-Chave
- Soluções Comprovadas para Defeitos Comuns na Usinagem CNC
- O Guia Definitivo para Usinagem CNC de Plásticos
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar
- Centros de Usinagem CNC: Evolução, Impacto e Insights de Desenvolvimento
- Moldando o Amanhã: Inovações que Impulsionam o Futuro da Usinagem CNC
- Centros de Usinagem CNC Avançados: Precisão para Aeroespacial e Além