



Dominando o Circular Runout em GD&T: Definições, Símbolos e Técnicas de Medição
De acordo com o padrão ASME Y14.5 2009 GD&T, 14 tolerâncias geométricas são divididas em 5 grupos. O circular runout pertence à categoria de "Runout", que é usado para controlar a forma dos elementos circulares da superfície e sua relação com o eixo de referência.
Neste artigo, apresentaremos a definição de circular runout, seus símbolos, como medi-lo, e a diferença do total runout.
Definição e Símbolo do Circular Runout
O circular runout (frequentemente referido como "runout") é uma medição 2D do perfil circular do eixo de referência. Verifica quão bem a seção transversal circular se ajusta ao círculo ideal, assim como a circularidade.
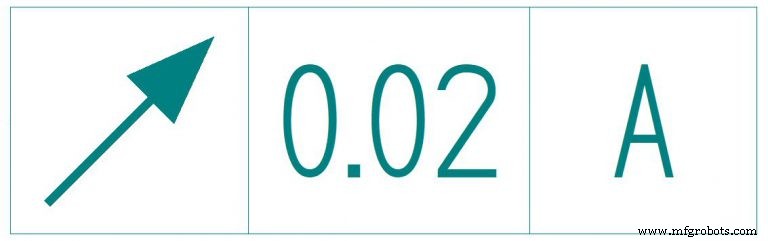
Símbolo do Circular Runout
O símbolo de runout é uma seta diagonal apontando para nordeste (↗). É uma referência a como medimos o runout de uma característica. Usamos um relógio comparador ou altímetro para medir runout, então o símbolo realmente representa o ponteiro em um relógio comparador.
Zona de Tolerância do Circular Runout
A zona de tolerância está entre o anel externo e o anel interno no plano 2D. O círculo no meio representa o diâmetro real do eixo.
Em GD&T, a tolerância de runout é usada para controlar a posição de uma característica de peça circular relativa ao seu eixo. Runout é geralmente aplicado a peças com seções transversais circulares que devem ser montadas juntas, como brocas, eixos segmentados, ou componentes de máquinas-ferramenta. Runout ajuda a limitar o deslocamento do eixo das duas peças para garantir que possam girar e desgastar uniformemente.
Um exemplo de tolerância de runout é mostrado abaixo.
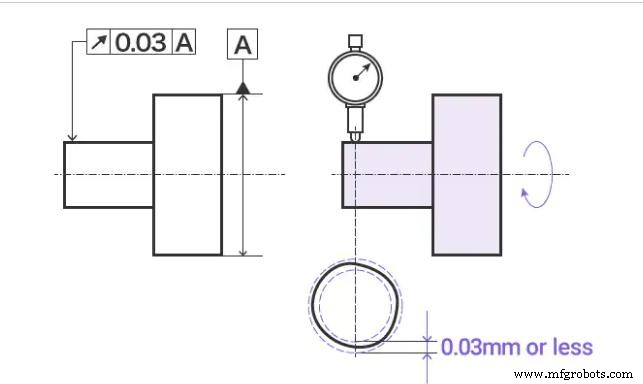
Quando o alvo gira uma vez no eixo de referência, o runout radial da superfície do cilindro (conforme indicado pela seta) não deve exceder 0,03 mm em qualquer plano de medição perpendicular ao eixo de referência.
A Diferença Entre Circularidade E Circular Runout:
O processo de inspeção é semelhante à inspeção de circularidade. No entanto, a diferença entre circularidade e circular runout é que não há eixo de referência para circularidade. No entanto, é necessário no eixo de circular runout.
Medição do Circular Runout
A medição do circular runout é um processo típico de operação de cilindro. As peças são colocadas em um conjunto de blocos em V para que possam ser rotacionadas em torno de um eixo, e podem medir o movimento total de um relógio comparador que mantém uma altura constante em uma posição circular dentro de uma faixa de tolerância.
Runout é medido usando um altímetro simples ou relógio comparador. Fixamos a peça por meio de um bloco em V ou um fuso ao longo de seu eixo de datum. O pino de um relógio comparador é então definido na característica circular e o relógio é zerado.
Agora giramos a peça usinada CNC ao longo do fuso e registramos as medições. A variação total no altímetro não deve exceder o limite de tolerância no quadro de controle de característica.
Podemos medir runout para superfícies que são paralelas, angulares, ou perpendiculares ao eixo. Em todos os casos, mantemos o altímetro perpendicular à superfície. Para cada caso, uma zona de tolerância bidimensional é criada na direção do pino do altímetro. Então, tantas seções transversais quanto necessárias são testadas.
Para superfícies que são perpendiculares ao eixo de datum, estamos testando planicidade em vez de circularidade quando usamos esta chamada.
Ao usá-lo para superfícies angulares, devemos lembrar de mencionar o ângulo básico, para que possamos definir o altímetro exatamente perpendicular à superfície. (fonte: https://fractory.com/circular-runout-explained)
Total Runout
Em GD&T, total runout é uma tolerância complexa que controla a retitude, perfil, ângulo e outras mudanças geométricas de características. O total runout é diferente do runout porque o total runout é aplicado à superfície inteira ao mesmo tempo em vez de um único elemento circular.
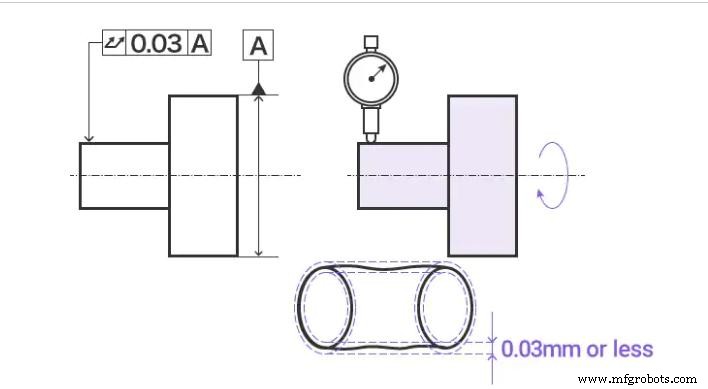
Quando a peça cilíndrica gira ao longo do eixo de referência, o total runout da superfície cilíndrica na direção radial (conforme indicado pela seta indicadora) não deve exceder 0,03 mm em qualquer ponto da superfície cilíndrica.
Quando Escolher Total Runout
O circular runout pode efetivamente controlar as três partes. Se a peça tiver uma das três funções a seguir, usamos controle de total runout, ou escolhemos um método mais apropriado.
Peças Metálicas Com Alta Razão de Aspecto
Peças com este perfil, como tubos metálicos, podem ser facilmente fixadas no lugar e rotacionadas para verificar o perfil.
Comprimento suficiente é essencial para garantir que o grau de liberdade (DoF) seja limitado para inspeção precisa. Esta é a parte ideal mais eficaz de runout.
Peças Com Pequeno Diâmetro E Plano Vertical
Se o comprimento da peça for curto e o diâmetro for pequeno, mas um plano vertical (por exemplo, um flange) estiver anexado, o circular runout pode nos ajudar a verificar a precisão da peça.
Múltiplas Peças De Pequeno Diâmetro Separadas Uma Da Outra
Um exemplo de tal peça é um redutor concêntrico. Em tal peça, a extremidade da peça tem múltiplos diâmetros curtos. Combine os dois eixos de datum e use-os como datum principal, em vez de usar um datum como datum principal e o outro datum como datum auxiliar.
Circular Runout vs Total Runout
Simplificando, o total runout é igual ao equivalente 3D do circular runout. O circular runout forma uma zona de tolerância circular em torno da superfície curva (2D), enquanto o total runout forma uma área cilíndrica.
Além de definir limites de tolerância na seção transversal, o total runout também o coloca ao longo de toda a superfície cilíndrica para controlar simultaneamente todas as seções transversais da característica em consideração. Portanto, leva em conta mudanças axiais e mudanças de seção transversal.
O total runout pode nos ajudar a controlar mais características que o circular runout. Pode controlar características de superfície, como:
Circularidade, concêntrica, retitude, cilindricidade, conicidade, paralelismo, angularidade, perpendicularidade, contorno.
Posts Relacionados:
GD&T Perpendicularidade
Introdução ao GD&T – Circularidade
Guia Rápido Para GD&T Paralelismo
Introdução ao GD&T – Planicidade
Introdução ao GD&T – Retitude
Processo de manufatura
- Serras Fita vs. Serras Circulares: Qual Ferramenta de Corte Oferece o Melhor Desempenho?
- Fundamentos do Torno Vertical: Guia Profissional para Operação e Seleção
- Dominando Máquinas de Alargamento: Técnicas, Aplicações e Usinagem de Precisão
- Fundidos de Ferro Fundido: Fundamentos e Significado Industrial
- Corte a Fio EDM: Guia Completo para Usinagem por Eletroerosão
- Fresadoras CNC: Uma Visão Geral Completa
- Guia Profissional de Máquinas de Furação EDM – Precisão e Eficiência
- Entendendo Pivôs de Amortecedor: Função, Posicionamento e Manutenção
- Máquinas de Mandrilamento Vertical: Como Funcionam e Suas Aplicações Industriais
- Fundamentos da Prensa Servo: Potência, Precisão e Eficiência Explicadas