



Como a Seleção de Ferramentas e Processos Determina a Qualidade do Fresamento de Superfície
Do que depende a formação da superfície fresada? A superfície fresada resultante pode ser uma superfície axial, uma superfície radial ou uma superfície complexa, dependendo do tipo de ferramenta e processo usado.
Tipo de Ferramenta para Fresamento de Superfície
01. Superfície Gerada Axialmente
A forma do fundo da lâmina determina a qualidade da superfície resultante. O arco do nariz da ferramenta (RE) às vezes produz uma crista. O tamanho da crista depende do raio do arco e do avanço.
Insertos com arestas de corte paralelas (BS) podem usinar superfícies planas. De acordo com a tolerância axial e batida da fresa, o inserto mais saliente produz a superfície final.
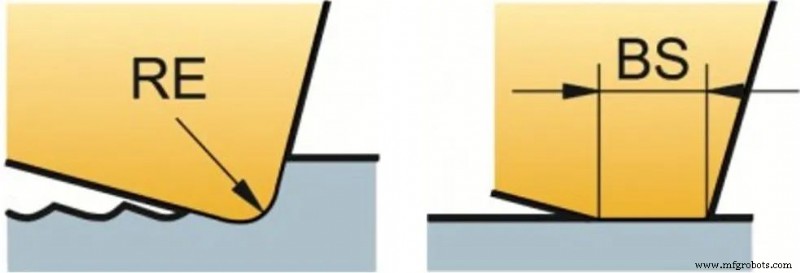
Para produzir a melhor qualidade de superfície fresada, é importante garantir que o avanço por revolução (fn = fz×zn) seja menor que 80% de BS.
À medida que o diâmetro da fresa aumenta (e para fresas de dentição ultra-densa), o número de dentes e o avanço por revolução aumentam, exigindo um BS maior. Uma vez que o avanço por revolução excede a largura da terra paralela, a batida axial da fresa afetará a qualidade da superfície.
Para obter a melhor qualidade de superfície fresada:
- Use insertos Wiper (limpadores) com BS pelo menos 25% maior que fn ou outros insertos de fresamento com limpadores
- O uso de lâminas de cermet pode processar um acabamento melhor
- Use fluido de corte para evitar aderência
Lâmina Wiper
Lâminas wiper ou lâminas paralelas longas podem atingir acabamento de diâmetro maior. A lâmina wiper é mais alta que a lâmina padrão para garantir que a lâmina wiper gere a superfície final. O fn máximo não deve exceder 80% de BS.
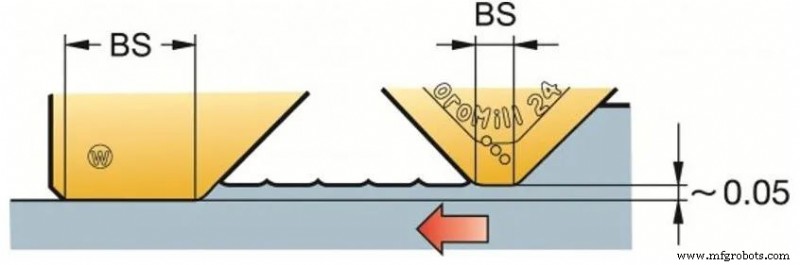
Lâmina Redonda
Lâminas redondas ou lâminas com grande raio de nariz podem atingir produtividade extremamente alta, mas não podem produzir superfícies de alta qualidade. Quanto maior o diâmetro da fresa, pior a qualidade da superfície.
02. Superfície Gerada Radialmente
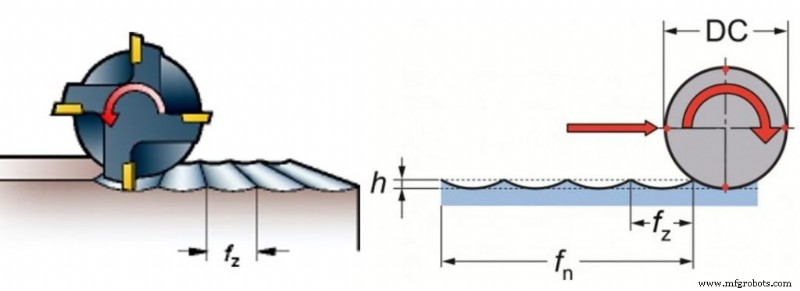
Ao usar fresas de topo, fresas de ombro ou fresas de face, superfícies radiais são geradas. Para superfícies geradas na direção radial, o perfil é usinado na aresta lateral da ferramenta.
Cada dente é usinado com uma crista (h), onde a largura da crista é igual ao avanço por dente fz, e a profundidade da crista é determinada pela relação entre o diâmetro da fresa e fz. O tamanho da crista obtido por cálculo teórico é o menor.
03. Geração de Superfície Complexa
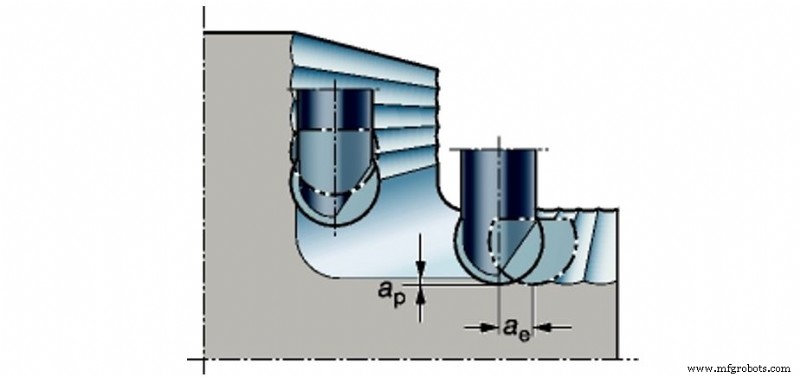
Ao usar uma fresa de topo esférica (ball end mill), uma superfície complexa será gerada.
Processo para Fresamento de Superfície
De acordo com o método de fresamento de superfície, pode ser dividido em três categorias: método de trajetória da ponta da ferramenta, método de ferramenta formadora e método gerador.
O método de trajetória da ponta da ferramenta depende da trajetória de movimento da ponta da ferramenta relativa à superfície da peça para obter a geometria de superfície requerida pela peça, como torneamento de círculo externo, plaina de plano, retificação de círculo externo, torneamento de superfície formadora com mestre, etc. A trajetória depende do movimento relativo da ferramenta de corte fornecido pela máquina-ferramenta e pela peça.
O método de ferramenta formadora é abreviado como método formador. Ele usa uma ferramenta formadora que corresponde ao perfil final da superfície da peça, ou uma roda formadora, etc., para processar a superfície formadora, como torneamento formador, fresamento formador e retificação formadora. Devido à dificuldade na fabricação de ferramentas formadoras, geralmente é usado apenas para processar superfícies formadoras curtas.
O método gerador também é chamado de método de engrenagem. É o movimento gerador relativo da ferramenta de corte e da peça durante o processamento, e a linha central instantânea da ferramenta e da peça realizam rolagem pura uma com a outra, mantendo uma certa relação de velocidade entre as duas, e a superfície processada é a superfície de envelope da lâmina neste movimento. Fresamento de engrenagens, modelagem de engrenagens, shaving de engrenagens, honing de engrenagens e retificação de engrenagens são todos parte do processo gerador. Alguns processos de corte têm características de ambos o método de trajetória da ponta da ferramenta e o método de ferramenta formadora, como torneamento de rosca.
Processo de manufatura
- Entendendo Máquinas de Fresar: Funções, Aplicações e Benefícios
- Materiais de Aço e Ferramentas de Perfuração: Resistência, Durabilidade e Desempenho
- Punções e Matrizes Premium: Longevidade de Ferramenta Garantida
- Fresamento e Usinagem CNC Explicados: Principais Aplicações e Benefícios
- Serviços de Retificação de Superfície de Precisão: Processo Especializado e Qualidade
- Otimizando Desempenho de Punção e Matriz com Graus Premium de Aço-Ferramenta
- Como Prevenir e Reparar Lascamento de Punção e Matriz: Soluções Comprovadas
- Dominando Produção de Matriz, Punção e Lâmina para Máquinas de Perfuração e Cisalhamento
- Aços Ferramenta Resistentes a Choque: Dominando Desempenho de Punções e Matrizes
- Máquinas e Métodos de Fresagem CNC: Precisão e Automação