



Superando Desafios na Usinagem de Aço Inoxidável: Soluções e Melhores Práticas
O surgimento contínuo de novos produtos coloca requisitos mais altos para os materiais das peças. Às vezes, os materiais necessários devem atender a requisitos especiais de alta dureza, alta resistência ao desgaste, alta tenacidade, etc., resultando em um lote de materiais difíceis de processar, e a tecnologia de usinagem tem requisitos mais altos. Comparado com aço estrutural de carbono de alta qualidade, os materiais de aço inoxidável incluem Cr, Ni, Nb, Mo e outros elementos de liga. O aumento desses elementos de liga não apenas melhora a resistência à corrosão do aço, mas também tem certo impacto no desempenho de usinagem do aço inoxidável.
Este artigo toma o aço inoxidável e outros materiais difíceis de usinar como objeto, combina os problemas reais encontrados no processamento, analisa as dificuldades de processamento do aço inoxidável e propõe soluções práticas e eficazes.
Este artigo combina os problemas reais encontrados na usinagem, analisa as dificuldades da usinagem de aço inoxidável e propõe soluções práticas e eficazes.
Análise das Dificuldades no Corte de Aço Inoxidável
Na usinagem real, o corte de aço inoxidável é frequentemente acompanhado pela ocorrência de quebra de faca e colagem. Devido à grande deformação plástica do aço inoxidável durante o corte, os cavacos produzidos não são fáceis de quebrar e fáceis de colar, resultando em endurecimento severo durante o processo de corte. Cada passada produzirá uma camada endurecida para o próximo corte. Após camadas de acúmulo, o aço inoxidável está no processo de corte. À medida que a dureza no meio se torna cada vez maior, a força de corte necessária também aumenta.
A produção da camada de endurecimento e o aumento da força de corte inevitavelmente levarão ao aumento do atrito entre a ferramenta e a peça, e a temperatura de corte também aumentará.
Além disso, a condutividade térmica do aço inoxidável é pequena, as condições de dissipação de calor são ruins, e uma grande quantidade de calor de corte é concentrada entre a ferramenta e a peça, o que deteriora a superfície usinada e afeta seriamente a qualidade da superfície usinada. Além disso, o aumento da temperatura de corte agravará o desgaste da ferramenta, causará crateras na face de corte da ferramenta e lacunas na aresta de corte, o que afetará a qualidade da superfície da peça, reduzirá a eficiência do trabalho e aumentará os custos de produção.
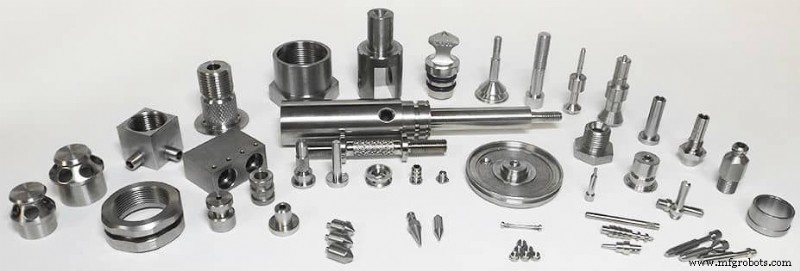
Maneiras de Melhorar a Qualidade da Usinagem de Aço Inoxidável
Pode-se ver no acima que a usinagem de aço inoxidável é mais difícil, e é fácil produzir uma "camada endurecida" durante o corte, o que facilita a quebra da ferramenta, os cavacos gerados não são fáceis de quebrar, resultando em colagem na ferramenta, o que agravará o desgaste da ferramenta. Para essas características de corte do aço inoxidável, combinadas com a produção, começamos de três aspectos: materiais de ferramenta, parâmetros de corte e métodos de resfriamento para encontrar maneiras de melhorar a qualidade da usinagem de aço inoxidável.
3.1 Seleção de Materiais de Ferramenta
Escolher a ferramenta certa é a base para usinar peças de alta qualidade. A ferramenta é muito ruim, e nenhuma peça qualificada pode ser processada; se uma boa ferramenta for selecionada, embora possa atender aos requisitos de qualidade da superfície da peça, é fácil causar desperdício e aumentar o custo de produção. Combinado com as características de más condições de dissipação de calor, camadas de endurecimento e fácil colagem da faca durante o corte de aço inoxidável, o material da ferramenta selecionado deve atender às características de boa resistência ao calor, alta resistência ao desgaste e baixa afinidade com aço inoxidável.
3.1.1 Aço de Alta Velocidade
O aço de alta velocidade é um aço de ferramenta de alta liga com W, Mo, Cr, V, Co e outros elementos adicionados. Tem bom desempenho de processo, boa resistência e tenacidade, e forte resistência a choque e vibração. No caso de alto calor gerado por corte de alta velocidade (cerca de 500 °C), ainda pode manter alta dureza (HRC ainda acima de 60). O aço de alta velocidade tem boa dureza vermelha e é adequado para fazer fresas, brocas e outras ferramentas de fresamento, que podem atender aos requisitos de ambiente de corte de aço inoxidável, como camada endurecida e má dissipação de calor.
W18Cr4V é a ferramenta de aço de alta velocidade mais típica. Desde seu nascimento em 1906, foi amplamente fabricada em várias ferramentas para atender às necessidades de corte. Mas com a melhoria contínua das propriedades mecânicas de vários materiais processados, as ferramentas W18Cr4V não podem mais atender aos requisitos de processamento de materiais difíceis de processar. O aço de alta velocidade de cobalto de alto desempenho deve nascer periodicamente. Comparado com o aço de alta velocidade comum, o aço de alta velocidade de cobalto tem melhor resistência ao desgaste, dureza vermelha e confiabilidade no uso. É adequado para processamento de alta taxa de remoção e processamento de corte interrompido. Graus comumente usados como W12Cr4V5Co5.
3.1.2 Liga Dura (Metal Duro)
Metal duro é um produto de metalurgia do pó feito de pó micronizado de carboneto de metal refratário de alta dureza (WC, TiC) como componente principal, cobalto, níquel e molibdênio como aglutinante, e sinterizado em forno a vácuo ou forno de redução de hidrogênio. O metal duro tem boa resistência e tenacidade, resistência ao calor, resistência ao desgaste, resistência à corrosão, alta dureza, etc. — série de excelentes propriedades. Também permanece basicamente inalterado a uma temperatura de 500°C, e ainda tem alta dureza a 1000°C, o que é adequado para o corte de materiais difíceis de usinar, como aço inoxidável e aço resistente ao calor. Metais duros comuns são divididos principalmente em três categorias: tipo YG (carboneto de tungstênio-cobalto), tipo YT (tipo tungstênio-titânio-cobalto), tipo YW (tipo tungstênio-titânio-tântalo (nióbio)), a composição dessas três ligas é diferente, os usos também são muito diferentes. Entre eles, o urânio endurecido tipo YG tem boa tenacidade e condutividade térmica. Um ângulo de inclinação maior pode ser selecionado, o que é adequado para cortar aço inoxidável.
3.2 Seleção de Parâmetros Geométricos para Ferramentas de Corte de Aço Inoxidável
1) Ângulo de inclinação frontal yo:
Em combinação com as características de alta resistência do aço inoxidável, boa tenacidade e cavacos que não são facilmente cortados durante o corte, um ângulo de inclinação frontal maior deve ser selecionado na premissa de garantir que a faca tenha resistência suficiente, o que pode reduzir a deformação plástica do objeto de processamento, também pode reduzir a temperatura de corte e a força de corte, enquanto reduz a produção de camadas endurecidas.
2) Ângulo de folga ao:
Aumentar o ângulo de folga reduzirá o atrito entre a superfície usinada e a face de flanco, mas a capacidade de dissipação de calor e a resistência da aresta de corte também diminuirão. O tamanho do ângulo de folga depende da espessura de corte. Quando a espessura de corte é grande, um ângulo de folga menor deve ser selecionado.
- Ângulo de desvio principal kr, ângulo de desvio secundário k'r:
A diminuição do ângulo de desvio principal kr pode aumentar o comprimento de trabalho da aresta de corte, o que é benéfico para dissipação de calor, mas aumentará a força radial durante o corte, o que é propenso a vibração. O valor de kr é frequentemente tomado como 50° ~ 90°. Se a rigidez da máquina-ferramenta for insuficiente, pode ser aumentado apropriadamente. O ângulo de desvio secundário é frequentemente tomado como k'r=9°~15.
4) Inclinação da lâmina λs:
Para aumentar a resistência da ponta da ferramenta, o ângulo de inclinação da lâmina é geralmente tomado como λs=7°~ -3°.
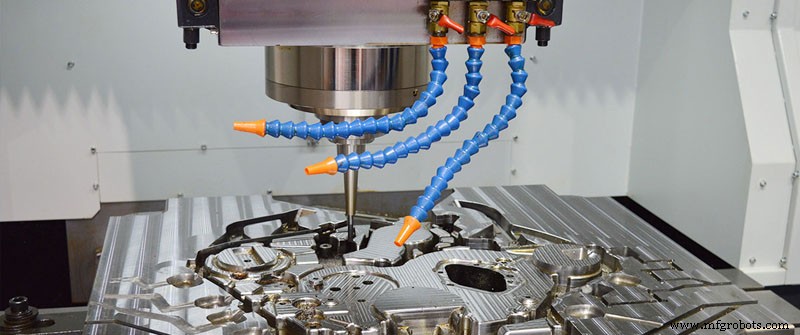
3.3 Seleção de Fluido de Corte e Método de Resfriamento
A usinabilidade do aço inoxidável é ruim, e há requisitos mais altos para o desempenho de resfriamento, lubrificação, penetração e limpeza do fluido de corte. Existem vários tipos de fluidos de corte comumente usados:
1) Emulsão:
um método de resfriamento mais comum, com melhores propriedades de resfriamento, limpeza e lubrificação, e é frequentemente usado para torneamento bruto de aço inoxidável.
2) Óleo Sulfetado:
sulfeto de alto ponto de fusão pode ser formado na superfície do metal durante o corte, e não é fácil de ser destruído em alta temperatura, tem bom efeito lubrificante e tem certo efeito de resfriamento, geralmente usado para furação, alargamento e rosqueamento.
3) Óleo mineral como óleo de motor e óleo de fuso:
Tem bom desempenho de lubrificação, mas resfriamento e permeabilidade ruins, e é adequado para torneamento de precisão externo.
Durante o processo de corte, o bico de fluido de corte deve ser apontado para a área de corte, ou é melhor usar resfriamento de alta pressão, resfriamento por spray e outros métodos de resfriamento.
Em resumo, embora o aço inoxidável tenha má usinabilidade, endurecimento severo, grande força de corte, baixa condutividade térmica, fácil colagem, fácil desgaste de ferramentas e outras deficiências, desde que você encontre um método de processamento adequado, use uma ferramenta adequada, método de corte e quantidade de corte, escolha o refrigerante certo, pense diligentemente no trabalho, o problema de materiais difíceis de usinar como aço inoxidável é resolvido.
Processo de manufatura
- Pegas de Aço Inoxidável: Vantagens, Desvantagens e Insights de Especialistas
- Aço Inoxidável (Stainless Steel) Explicado: Composição, Produção e Impacto Global
- Graus de Aço Inoxidável: Tipos, Propriedades e Usos Comuns
- Soluções Premium em Aço Inoxidável para Corte, Retificação e Acabamento
- Entendendo Quebra, Desgaste e Lascamento de Ferramentas: Causas, Prevenção e Soluções
- Aço Inoxidável vs. Aço Carbono: Qual é Superior para Perfuração?
- Usinagem em Torno CNC Versátil: Do Metal ao Plástico
- Usinagem Convencional vs. Não Convencional: Técnicas, Aplicações e Benefícios
- Por que o Aço Domina a Usinagem CNC de Precisão: Benefícios e Usos
- Dominando a Usinagem de Aço Inoxidável: Técnicas e Melhores Práticas