



Entendendo Quebra, Desgaste e Lascamento de Ferramentas: Causas, Prevenção e Soluções
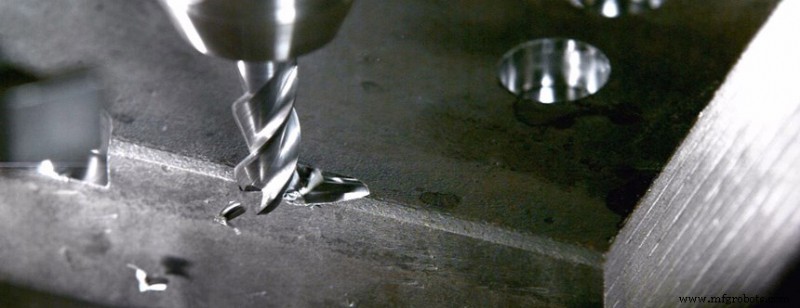
Ferramenta Quebrada
O Desempenho da Quebra de Ferramenta
1) A aresta de corte lascou ligeiramente
Quando a estrutura do material da peça, dureza, e margem são irregulares, o ângulo de ataque é demasiado grande e a resistência da aresta de corte é baixa, o sistema de processo não é suficientemente rígido causando vibração, ou quando o corte é interrompido e a qualidade de retificação é pobre, a aresta de corte tende a lascar. Ou seja, pequenas avalanches, entalhes ou descamação aparecem na área da lâmina. Após isto acontecer, a ferramenta perderá parte da sua capacidade de corte, mas pode continuar a trabalhar. Quando o corte continua, a parte danificada da área da lâmina pode expandir-se rapidamente, resultando em danos maiores.
2) Lascamento da aresta de corte ou ponta
Este tipo de dano ocorre frequentemente sob condições de corte mais severas que aquelas que causam lascamento da aresta de corte, ou é um desenvolvimento adicional de lascamento. O tamanho e alcance do colapso são maiores que os do micro colapso, de modo que a ferramenta perde completamente a capacidade de corte e tem de parar de trabalhar. A ponta quebrada de uma faca é frequentemente chamada de queda de ponta.
3) Lâmina ou ferramenta quebrada
Quando as condições de corte são extremamente más, a quantidade de corte é demasiado grande, há carga de impacto, há microfissuras no material da lâmina ou ferramenta, devido a tensão residual na lâmina devido a soldagem, retificação, e fatores como operação descuidada, a lâmina ou ferramenta pode ser causada a quebrar. Após este tipo de dano ocorrer, a ferramenta não pode mais ser usada, resultando em sucata.
4) A superfície da lâmina descasca
Para materiais frágeis, como metal duro, cerâmicas, PCBN, etc. com alto teor de TiC, há tensões residuais na superfície devido a defeitos ou fissuras potenciais na estrutura da superfície, ou devido a soldagem ou retificação. É fácil descascar quando a superfície da ferramenta não é suficientemente estável ou a superfície da ferramenta é submetida a tensão de contacto alternada. Descasque pode ocorrer na face de ataque, a faca pode ocorrer na face de flanco, o material de descasque é em forma de flocos, e a área de descasque é grande. A ferramenta revestida é mais propensa a descascar. Após a lâmina descascar ligeiramente, pode continuar a trabalhar, e a capacidade de corte será perdida após descasque severo.

5) Deformação plástica da parte de corte
Devido à baixa resistência e baixa dureza do aço e aço rápido, deformação plástica pode ocorrer na parte de corte. Quando o metal duro trabalha sob alta temperatura e tensão compressiva tri-direcional, também produzirá fluxo plástico de superfície, e até causará a aresta de corte ou a ponta da ferramenta a sofrer deformação plástica e causar colapso. Colapso geralmente ocorre quando a quantidade de corte é grande e materiais duros são processados. O módulo de elasticidade do metal duro à base de TiC é menor que o do metal duro à base de WC, então a resistência do primeiro à deformação plástica é acelerada ou falha rapidamente. PCD e PCBN basicamente não sofrem deformação plástica.
6) Fissuração a quente da lâmina
Quando a ferramenta é submetida a carga mecânica alternada e carga térmica, a superfície da parte de corte inevitavelmente produz tensão térmica alternada devido a expansão e contração térmica repetidas, o que causará fadiga e fissuração da lâmina. Por exemplo, quando uma fresa de metal duro realiza fresagem de alta velocidade, os dentes da fresa são constantemente submetidos a impacto periódico e tensão térmica alternada, e fissuras em forma de pente são geradas na face de ataque. Embora algumas ferramentas não tenham cargas alternadas óbvias e tensões alternadas, tensão térmica também será gerada devido à inconsistência da temperatura da superfície e interior. Além disso, há inevitavelmente defeitos no material da ferramenta, então a lâmina também pode rachar. Após a fissura ser formada, a ferramenta pode às vezes continuar a trabalhar por um período de tempo, e às vezes o crescimento rápido da fissura causa a quebra da lâmina ou descasque severo da face da lâmina.
Como Prevenir Quebra de Ferramenta
1) De acordo com as características dos materiais e peças processados, selecione razoavelmente vários tipos e graus de materiais de ferramenta. Na premissa de certo grau de dureza e resistência ao desgaste, o material da ferramenta deve ser garantido para ter a tenacidade necessária.
2) Escolha razoavelmente os parâmetros geométricos da ferramenta. Ao ajustar os ângulos frontal e traseiro, ângulos de desvio principais e auxiliares, ângulos de inclinação da lâmina, etc., para garantir que a aresta de corte e a ponta tenham boa resistência. Retificar um chanfro negativo na aresta de corte é uma medida eficaz para prevenir colapso da ferramenta.
3) Garanta a qualidade de soldagem e retificação, e evite vários defeitos causados por soldagem e retificação impróprias. A ferramenta de corte usada no processo-chave deve ser retificada para melhorar a qualidade da superfície e verificar fissuras.
4) Escolha razoavelmente a quantidade de corte para evitar força de corte excessiva e alta temperatura de corte para prevenir dano da ferramenta.
5) Tanto quanto possível, garanta que o sistema de processo tenha melhor rigidez e reduza vibração.
6) Tome o método de operação correto, tente fazer a ferramenta não suportar ou suportar o mínimo possível a carga súbita.
Desgaste da Ferramenta
As causas do desgaste podem ser divididas em:
1) Desgaste abrasivo
Há frequentemente minúsculas partículas com dureza extremamente alta no material processado, que podem desenhar ranhuras na superfície da ferramenta, que é o desgaste abrasivo. Desgaste abrasivo existe em todos os lados, e a face de ataque é a mais óbvia. Além disso, desgaste abrasivo pode ocorrer em várias velocidades de corte, mas para corte de baixa velocidade, devido à menor temperatura de corte, o desgaste causado por outras razões não é óbvio, então desgaste abrasivo é a principal razão. Além disso, quanto menor a dureza da ferramenta, mais grave o desgaste abrasivo.
2) Desgaste por soldadura a frio
Ao cortar, há muita pressão e forte atrito entre a peça, o corte e as faces frontal e traseira, então soldadura a frio ocorrerá. Devido ao movimento relativo entre os pares de atrito, a soldadura a frio produzirá fissuras e será levada por um lado, resultando em desgaste por soldadura a frio. Desgaste por soldadura a frio é geralmente mais grave em velocidades de corte moderadas. Segundo experiências, metais frágeis são mais fortes que metais plásticos em resistência a soldadura a frio; metais multifásicos são menores que metais unidirecionais; compostos metálicos têm menor tendência a soldadura a frio que substâncias simples; e elementos do grupo B na tabela periódica de elementos químicos têm menor tendência a soldadura a frio com ferro. Soldadura a frio de aço rápido e metal duro é mais grave durante corte de baixa velocidade.
3) Desgaste por difusão
No processo de corte a alta temperatura e contacto entre a peça e a ferramenta, os elementos químicos das duas partes difundem-se mutuamente no estado sólido, mudando a composição e estrutura da ferramenta, tornando a superfície da ferramenta frágil, e aumentando o desgaste da ferramenta. O fenómeno de difusão mantém sempre a difusão contínua de objetos com gradientes de profundidade altos para objetos com gradientes de profundidade baixos.
4) Desgaste oxidativo
Quando a temperatura sobe, a superfície da ferramenta oxida para produzir óxidos mais moles e o desgaste formado pelo atrito dos cavacos é chamado desgaste oxidativo. Por exemplo, a 700℃~800℃, o oxigénio no ar oxidará com o cobalto, carboneto, e carboneto de titânio no metal duro para formar um óxido mais mole; a 1000℃, PCBN reagirá quimicamente com vapor de água.
De Acordo com a Forma de Desgaste, Pode Ser Dividido Em:
1) Dano da face de ataque
Ao cortar materiais plásticos a velocidades mais altas, as partes na face de ataque próximas à força de corte desgastar-se-ão numa forma côncava crescente sob a ação dos cavacos, por isso também é chamado desgaste de cratera. No estágio inicial de desgaste, o ângulo de ataque da ferramenta aumenta, o que melhora as condições de corte e facilita o enrolamento e quebra dos cavacos. Contudo, quando a cavidade crescente aumenta ainda mais, a resistência da aresta de corte é grandemente enfraquecida, o que pode eventualmente causar colapso e dano da aresta de corte. Ao cortar materiais frágeis, ou cortar materiais plásticos com velocidade de corte mais baixa e espessura de corte mais fina, desgaste de cratera geralmente não ocorrerá.
2) Desgaste da ponta da ferramenta
Desgaste da ponta da ferramenta é o desgaste na face de flanco do arco da ponta e face de flanco secundária adjacente, e é a continuação do desgaste na face de flanco da ferramenta. Devido às más condições de dissipação de calor e concentração de tensão, a velocidade de desgaste é mais rápida que o flanco. Às vezes, uma série de pequenas ranhuras com distância igual ao avanço são formadas na face de flanco secundária, que é chamado desgaste de ranhura. Eles são principalmente causados pela camada endurecida e linhas de corte na superfície usinada. Ao cortar materiais difíceis de cortar com alta tendência a endurecimento por trabalho, é mais provável causar desgaste de ranhura. Desgaste da ponta da ferramenta tem o maior impacto na rugosidade superficial e precisão de usinagem da peça.
3) Desgaste do flanco
Ao cortar materiais plásticos com grande espessura de corte, a face de flanco da ferramenta pode não contactar a peça devido à existência de aresta de acumulação. Além disso, geralmente a face de flanco entrará em contacto com a peça, e uma zona de desgaste com ângulo de folga de 0 é formada na face de flanco. Geralmente, no meio do comprimento de trabalho da aresta de corte, o desgaste do flanco é relativamente uniforme, então o grau de desgaste do flanco pode ser medido pela largura VB da zona de desgaste do flanco da aresta de corte. Como vários tipos de ferramentas quase todos têm desgaste do flanco sob diferentes condições de corte, especialmente ao cortar materiais frágeis ou cortar materiais plásticos com menor espessura de corte, o desgaste da ferramenta é principalmente desgaste do flanco, e a medição da largura VB da zona de desgaste é relativamente simples, então VB é geralmente usado para indicar o grau de desgaste da ferramenta. Quanto maior o VB, não só aumentará a força de corte e causará vibração de corte, mas também afetará o desgaste do arco da ponta da ferramenta, afetando assim a precisão de usinagem e a qualidade da superfície usinada.
Lascamento da Ferramenta
Causas e Soluções do Lascamento da Ferramenta
1) Os graus e especificações da lâmina são selecionados inadequadamente, como a espessura da lâmina é demasiado fina ou graus demasiado duros e frágeis são selecionados para desbaste.
Soluções: Aumente a espessura da lâmina ou instale a lâmina verticalmente, e escolha um grau com maior resistência à flexão e tenacidade.
2) Seleção imprópria de parâmetros geométricos da ferramenta (como ângulos frontal e traseiro demasiado grandes, etc.).
Soluções: A ferramenta pode ser redesenhada dos seguintes aspetos.
① Reduza adequadamente os ângulos frontal e traseiro.
② Use ângulo de inclinação da lâmina negativo maior.
③ Reduza o ângulo de entrada.
④ Use chanfro negativo maior ou arco de aresta de corte.
⑤ Afie a aresta de corte de transição para melhorar a ponta da ferramenta.
3) O processo de soldagem da lâmina está incorreto, causando tensão de soldagem excessiva ou fissuras de soldagem.
Soluções:
① Evite usar estrutura de ranhura de lâmina com três lados fechados.
② Selecione corretamente a solda.
③ Evite usar chama oxiacetilénica para aquecer soldagem, e mantenha aquecido após soldagem para eliminar tensão interna.
④ Use estrutura de fixação mecânica tanto quanto possível.
4) Método de retificação impróprio causará tensão de retificação e fissuras de retificação; após retificar a fresa PCBN, a vibração dos dentes é demasiado grande, o que sobrecarregará dentes individuais e causará pancada na faca.
Soluções:
① Use retificação intermitente ou retificação com roda de diamante.
② Escolha roda de retificação mais mole e vista-a frequentemente para manter a roda de retificação afiada.
③ Preste atenção à qualidade de retificação, e controle estritamente a vibração dos dentes da fresa.
5) A seleção da quantidade de corte é irrazoável. Se a quantidade for demasiado grande, a máquina ficará entupida; quando corte intermitente, a velocidade de corte é demasiado alta, a taxa de avanço é demasiado grande, e a margem do bruto é irregular, a profundidade de corte é demasiado pequena; cortar aço de alto manganês para materiais com alta tendência a endurecimento por trabalho, a taxa de avanço é demasiado pequena, etc.
Contramedida: Reselecione a quantidade de corte.
6) Razões estruturais como superfície inferior irregular da ranhura do dispositivo de fixação mecânico ou lâmina excessivamente estendida.
Soluções:
① Apare a superfície inferior da ranhura da faca.
② Organize razoavelmente a posição do bico de fluido de corte.
③ O cabo endurecido adiciona uma junta de metal duro sob a lâmina.
7) Desgaste excessivo da ferramenta.
Soluções: Troque a ferramenta ou a aresta de corte a tempo.
8) O fluxo de fluido de corte é insuficiente ou o método de enchimento está incorreto, o que causa a lâmina a ficar quente e rachar.
Soluções:
① Aumente o fluxo de fluido de corte.
② Organize razoavelmente a posição do bico de fluido de corte.
③ Use métodos de arrefecimento eficazes como arrefecimento por pulverização para melhorar o efeito de arrefecimento.
④ Use * corte para reduzir o impacto na lâmina.
9) A ferramenta está instalada incorretamente, como: a ferramenta de corte está instalada demasiado alta ou demasiado baixa; a fresa de face usa fresagem descendente assimétrica, etc.
Contramedida: Reinstale a ferramenta.
10) A rigidez do sistema de processo é demasiado fraca, resultando em vibração de corte excessiva.
Soluções:
① Aumente o suporte auxiliar da peça para melhorar a rigidez da fixação da peça.
② Reduza o comprimento da saliência da ferramenta.
③ Reduza adequadamente o ângulo de folga da ferramenta.
④ Use outras medidas anti-vibração.
11) Operação descuidada, como: quando a ferramenta corta do meio da peça, a ação é demasiado violenta; a ferramenta não foi retraída, e para imediatamente.
Contramedida: Preste atenção ao método de operação.
Processo de manufatura
- Desgaste de Plásticos: Causas, Mecanismos e Como Projetar para Durabilidade
- Guia Especialista de Solução de Problemas em Fresas de Topo: Prevenção de Desgaste e Quebra
- Superfície de Saída vs. Flanco: Entendendo as Diferenças das Superfícies da Ferramenta de Corte para Usinagem Otimizada
- Ângulo de Saída vs. Ângulo de Folga: Como Moldam o Desempenho da Ferramenta de Corte
- Ferramentas de Corte vs. Rebolos: Entendendo as Suas Diferenças-Chave
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Maximize a Vida Útil da Ferramenta e Aumente a Produtividade: 5 Estratégias Comprovadas
- Entendendo Falhas de Ferramentas de Perfuração: Causas, Prevenção e Estratégias de Reparo
- Prevenindo Puxamento de Rebarba em Operações de Perfuração: Causas e Soluções
- Como Prevenir e Reparar Lascamento de Punção e Matriz: Soluções Comprovadas