



Entendendo a Usinagem EDM: Limitações, Precisão e Fatores-Chave de Influência
Como a usinagem EDM tem muitas vantagens incomparáveis no corte tradicional, seus campos de aplicação estão se expandindo dia a dia, e tem sido amplamente usada em máquinas, aeroespacial, aviação, eletrônica, motores, eletrodomésticos, máquinas de precisão, instrumentos, automóveis, indústria leve, etc. para resolver problemas de usinagem de materiais e peças com formas complexas.
No entanto, o EDM também tem suas limitações. Ao mesmo tempo, como na usinagem tradicional, vários erros da própria máquina, erros de posicionamento e instalação da peça e eletrodos-ferramenta afetarão a precisão do EDM. Além disso, os principais fatores relacionados ao processo EDM são o tamanho e a consistência do intervalo de descarga, e o desgaste e a estabilidade do eletrodo-ferramenta.
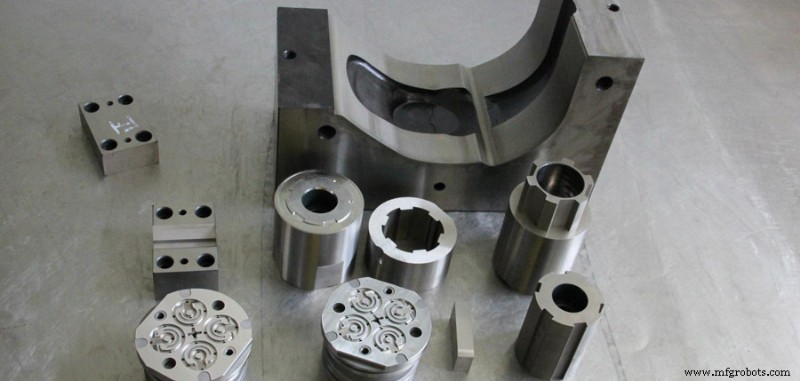
Limitações da Usinagem EDM
1. Só pode ser usado para usinar metal e outros materiais condutivos
Diferente do processamento de corte, materiais isolantes não condutivos como plásticos e cerâmicas podem ser processados.
2. A velocidade de usinagem é geralmente lenta
Portanto, o processo geralmente é organizado para usar corte para remover a maior parte da quantidade, e depois realizar EDM para melhorar a eficiência de produção.
3. Tem perda de eletrodo
Como a usinagem EDM depende de eletricidade e calor para remover o metal, o eletrodo se desgastará, e o desgaste do eletrodo é concentrado principalmente em cantos afiados ou superfícies baixas, o que afeta a precisão de conformação.
4. O raio de canto mínimo é limitado
Geralmente, o raio de canto mínimo que pode ser obtido por EDM é igual ao intervalo de usinagem (geralmente 0,02-0,3 mm). Se o eletrodo estiver desgastado ou processado por uma cabeça móvel plana, o raio de canto deve ser aumentado.
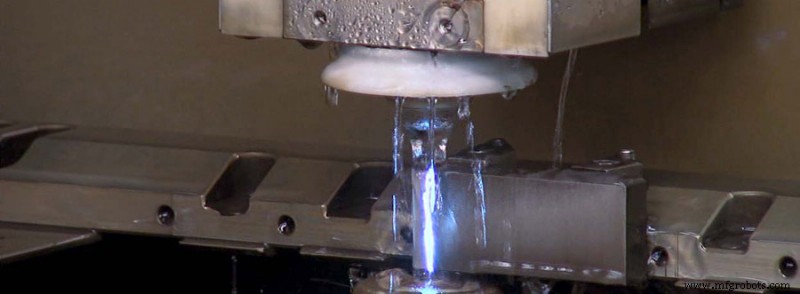
Fatores que Afetam a Precisão do EDM
Na usinagem EDM, o intervalo de descarga pode ser compensado corrigindo o tamanho do eletrodo para obter maior precisão de usinagem. No entanto, o tamanho do intervalo de descarga realmente muda, o que afeta a precisão de usinagem.
1. Rugosidade da Superfície
A rugosidade da superfície usinada por EDM depende da profundidade das covas de descarga elétrica e da uniformidade de sua distribuição. Apenas quando covas de descarga elétrica rasas e uniformemente distribuídas são produzidas na superfície usinada, a superfície usinada pode ter um valor de rugosidade menor. Para controlar a uniformidade das covas de descarga, é necessário adotar tecnologia de controle de pulso de descarga de energia igual, ou seja, detectar a borda de queda da quebra de tensão do intervalo, controlar a largura da corrente de pulso de descarga para ser igual, e usar a mesma energia de pulso para processamento, para que a rugosidade da superfície do processamento seja uniforme.
2. A influência do intervalo de usinagem (folga lateral)
O tamanho e a consistência do intervalo de usinagem afetam diretamente a precisão da usinagem EDM. Apenas compreendendo o valor do intervalo de usinagem e rugosidade da superfície de cada padrão, podemos projetar corretamente o tamanho do eletrodo, determinar a quantidade de encolhimento e determinar a conversão padrão durante o processo de usinagem.
3. A influência da inclinação de usinagem
Na usinagem, independentemente do furo ou cavidade, a parede lateral tem uma inclinação. A razão para a inclinação é que, além da inclinação original da própria parede lateral do eletrodo nos requisitos técnicos ou fabricação, é geralmente causada pelo desgaste desigual do eletrodo, e "descarga secundária" e outros fatores.
(1) A influência do desgaste do eletrodo.
O eletrodo forma um cone devido ao desgaste, e este cone é refletido na peça para formar uma inclinação de usinagem.
(2) A influência do grau de contaminação do fluido de trabalho.
Quanto mais sujo o fluido de trabalho, mais oportunidades para "descarga secundária". Ao mesmo tempo, devido ao mau estado do intervalo, o número de coletas do eletrodo inevitavelmente aumentará. Ambas as condições aumentarão a inclinação de processamento.
(3) A influência da lavagem ou bombeamento de óleo.
A influência da lavagem ou bombeamento de óleo na inclinação de processamento é diferente. Ao processar com lavagem de óleo, os produtos de eletrocorrosão fluem da superfície processada, o que aumenta a chance de "descarga secundária" e aumenta a inclinação de processamento. Quando o bombeamento de óleo é usado para processamento, os produtos de eletrocorrosão são descarregados do tubo de sucção, e fluido de trabalho limpo entra da periferia do eletrodo, então há menos chance de "descarga secundária" na superfície processada, e a inclinação de processamento também é pequena.
(4) A influência da profundidade de usinagem
À medida que a profundidade de processamento aumenta, a inclinação de processamento também aumenta, mas não proporcionalmente. Quando a profundidade de processamento excede um certo valor, o tamanho da boca superior da peça processada não se expandirá mais, ou seja, a inclinação de processamento não aumentará mais. Diferentes objetos de processamento têm diferentes requisitos para inclinação de processamento. No processamento de cavidade, como requer um certo ângulo de saída, a inclinação de processamento não é rigorosa. Para matriz de parede reta, a inclinação de processamento é requerida mais estrita. Desde que as leis que afetam a inclinação de processamento sejam compreendidas, os requisitos predeterminados podem ser alcançados.
4. Razões e leis do arredondamento dos cantos
A perda dos cantos afiados e arestas do eletrodo é mais séria do que a perda da face final e lateral. Portanto, a perda dos cantos do eletrodo causa o arredondamento dos cantos, e é impossível limpar as peças processadas. Além disso, à medida que a profundidade de processamento aumenta, o raio de arredondamento do canto da flauta do eletrodo aumenta. Mas além de uma certa profundidade de processamento, sua tendência de aumento gradualmente diminui, e finalmente permanece em um certo valor máximo.
A razão para os cantos arredondados não é apenas o desgaste do eletrodo, mas também a equidistância do intervalo de descarga. Por causa da equidistância da descarga de canto agudo, o eletrodo convexo afiado inevitavelmente tornará a peça arredondada, a ponta aguda do eletrodo côncavo não tem função de descarga, mas a peça será arredondada devido ao acúmulo de detritos.
Portanto, mesmo que o eletrodo esteja completamente livre de perda, ainda é impossível obter uma limpeza completa devido à equidistância da descarga do intervalo. Se o raio de arredondamento for requerido pequeno, o intervalo de descarga deve ser reduzido.
O meio de trabalho é a condição básica para gerar descarga elétrica, e meio líquido é usado principalmente no momento. Ele forma um canal de descarga de quebra de faísca, produz compressão no canal de descarga, e restaura rapidamente o estado de isolamento do intervalo após a conclusão da descarga, ajuda a ejeção e remoção de produtos de eletrocorrosão, e resfria a ferramenta. Portanto, o meio tem um grande efeito na usinagem EDM.
Processo de manufatura
- Como Área das Placas, Espaçamento e Material Dielétrico Determinam a Capacitância
- Usinagem EDM Explicada: Construção, Princípios e Integração CNC Moderna
- EDM de Penetração vs EDM de Fio: Diferenças-Chave e Aplicações Explicadas
- Usinagem por Descarga Elétrica (EDM): Fundamentos e Principais Usos na Fabricação
- Usinagem CNC: Benefícios e Limitações para Manufatura de Precisão
- Aumente a Precisão e Eficiência da Usinagem CNC: 4 Estratégias Comprovadas
- Entendendo Precisão vs Exatidão na Usinagem CNC: Conceitos-Chave e Tolerância
- Entendendo Rugosidade Superficial: Fatores-Chave e Técnicas Comprovadas de Melhoria
- Máquinas EDM de Penetração (Sinker EDM): Funcionamento, Benefícios e Limitações
- Centros de Usinagem CNC HMC Avançados para Eficiência Superior de Produção