



O Papel Crítico da Folga de Usinagem na Precisão de Usinagem
Com a melhoria contínua dos requisitos de qualidade de produtos usinados, investiu-se muito tempo e energia explorando métodos para melhorar qualidade, mas ignorou-se impacto da folga de usinagem na qualidade durante o processo, acreditando que apenas ter folga não afeta muito a qualidade. Na usinagem real de produtos mecânicos, descobre-se que a folga afeta diretamente a qualidade.
Se folga muito pequena, difícil eliminar erros residuais de forma/posição e defeitos superficiais do processo anterior. Se muito grande, aumenta carga de trabalho, consumo de material, ferramentas e energia. Mais grave: calor gerado cortando grande folga deforma peças, aumenta dificuldade e afeta qualidade. Portanto, necessário controlar estritamente a folga.
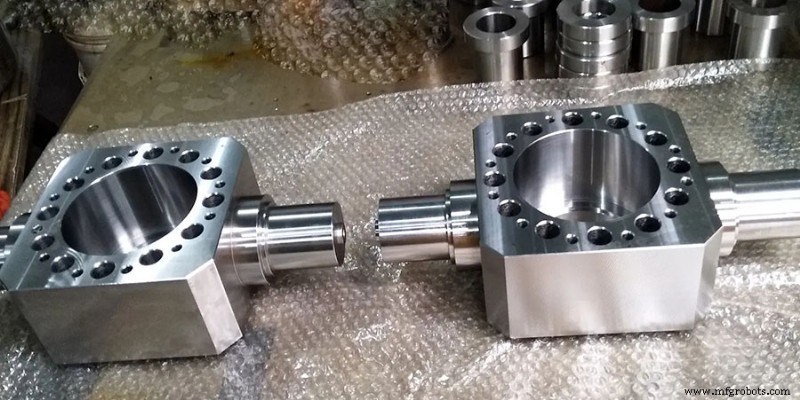
Conceito de Folga de Usinagem
Folga de usinagem = espessura da camada metálica removida da superfície usinada durante usinagem. Divide-se em folga de processo e total. Folga de processo = espessura removida de uma superfície em um processo, depende da diferença entre dimensões de processos adjacentes antes e depois. Folga total = espessura total removida de certa superfície durante todo processo do bruto ao produto final, diferença entre tamanho do bruto e tamanho da peça na mesma superfície. Folga total = soma das folgas de cada processo.
Como há erros inevitáveis na fabricação do bruto e dimensões de cada processo, ambas folgas são valores variáveis, resultando em folga mínima e máxima. Variação da folga de processo (diferença entre máximo e mínimo) = soma das tolerâncias dimensionais do processo anterior e atual. Zona de tolerância de dimensão de processo geralmente especificada na direção de entrada das peças. Para eixos, dimensão básica = dimensão máxima de processo; para furos, mínima.
Influência da Folga na Precisão de Usinagem
1. Influência de Folga Excessiva
Peças geram calor de corte. Parte levada por cavacos e fluido, parte transferida à ferramenta, parte à peça elevando temperatura. Temperatura relacionada à folga. Se folga grande, tempo de desbaste inevitavelmente maior, quantidade de corte aumentada, calor de corte e temperatura aumentam continuamente. Maior dano do aumento de temperatura = deformação da peça, especialmente materiais sensíveis à temperatura (ex: aço inoxidável). Deformação térmica atravessa todo processo, aumentando dificuldade e afetando qualidade.
Exemplo: usinagem de eixos esbeltos como fusos, grau de liberdade na direção do comprimento limitado pelo método um-para-um. Se temperatura muito alta, expansão térmica. Quando extensão bloqueada, peça inevitavelmente dobra sob tensão, trazendo problemas ao processamento posterior. Após aquecimento, peça dobrada. Se continuar usinando, parte saliente usinada até produto final. Após resfriar, peça tem deformação reversa sob tensão, erros de forma/posição afetando qualidade. Expansão no diâmetro, parte aumentada cortada, erro de cilindricidade e dimensional após resfriar. Ao retificar fuso de precisão, deformação térmica causa erro de passo.
2. Influência de Folga Muito Pequena
Folga não deve ser grande nem pequena. Se muito pequena, tolerância geométrica residual e defeitos superficiais do processo anterior não eliminados, afetando qualidade. Para garantir qualidade, folga mínima em cada processo deve atender requisitos básicos do anterior.
Para diferentes peças e processos, valores e formas dos erros diferem. Deve tratar diferentemente ao determinar folga. Ex: eixo esbelto fácil de dobrar, erro linear do geratriz excede tolerância do diâmetro. Folga de processo deve ser apropriadamente ampliada. Para processo com alargador flutuante e outras ferramentas que localizam pela própria superfície usinada, influência de erro de instalação E ignorada, folga reduzida. Para processos de acabamento principalmente para reduzir rugosidade, tamanho da folga só relacionado à rugosidade H.
Seleção Racional de Folga de Usinagem
1. Princípios para Folga de Peças
Seleção relacionada a material, tamanho, grau de precisão e método de usinagem, determinada conforme situação. Princípios:
- (1) Usar folga mínima para encurtar tempo e reduzir custo.
- (2) Reservar folga suficiente, especialmente processo final. Folga deve garantir precisão e rugosidade do desenho.
- (3) Considerar deformação por tratamento térmico, senão sucata.
- (4) Considerar método e equipamento e possível deformação durante usinagem.
- (5) Considerar tamanho das peças. Maior a peça, maior a folga. Com aumento do tamanho, possibilidade de deformação por força de corte e tensão interna também aumenta.
2. Métodos para Determinar Folga
2.1 Método de Estimativa Empírica
Comum na prática. Determina folga baseada em experiência de projetistas ou comparação com peças similares. Ex: folga de haste de leme, pino, eixo intermediário, eixo de popa de navios determinada por experiência de técnicos. Considerando importância e fatores como grande volume e tensão de forjamento grande, reserva 6mm semi-acabamento após desbaste, 3mm acabamento após semi, 1mm retífica após acabamento. Para evitar sucata por folga insuficiente, estimativa empírica geralmente resulta em folga grande. Usado em produção unitária e pequenos lotes.
2.2 Método de Consulta a Tabela com Correção
Baseado em dados acumulados na prática e pesquisa experimental, revisado combinando condições reais. Amplamente usado. Ver Tabela 1 e 2 para folgas de peças de rolamento após desbaste, acabamento e retífica.
2.3 Método de Análise e Cálculo
Analisa e calcula comprehensivamente fatores que afetam folga segundo dados de teste e fórmula. Folga determinada é precisa, econômica e racional, mas precisa acumular dados abrangentes. Não tão simples e intuitivo quanto acima, por isso raramente usado atualmente.
Resumo
Na produção real, métodos de fabricação de muitas peças determinados temporariamente: manga de aço inox fundida por centrifugação soldada após laminação de chapa; tampa de cooler, base de motor, caixa de engrenagens substituídas por peças soldadas. Muitos fatores incertos no processo, erro de forma difícil prever. Três métodos não aplicáveis a tais peças, só podem ser dominados flexivelmente no processo real.
Processo de manufatura
- Usinagem CNC 101: Dominando Precisão, Exatidão e Tolerância
- Aumente a Precisão e Eficiência da Usinagem CNC: 4 Estratégias Comprovadas
- Aumentando a Precisão da Peça: Estratégias Especializadas de Usinagem CNC
- Como Fluidos de Corte Premium Elevam o Desempenho da Usinagem CNC
- Como a Usinagem de Precisão Melhora o Desempenho de Dispositivos Médicos
- Usinagem CNC: Comparando Sistemas de 3, 4 e 5 Eixos para Precisão Ótima
- Usinagem CNC: Dominando Precisão, Exatidão e Tolerância na Fabricação
- Usinagem de Precisão: Técnicas Comprovadas para Alcançar Precisão da Peça
- Usinagem CNC de Precisão: Por que a Exatidão Impulsiona o Sucesso
- Usinagem CNC de Precisão: Indústrias que Exigem Precisão Inigualável