



Minimizando o Runout Radial da Ferramenta no Fresamento CNC: Estratégias Comprovadas para Precisão
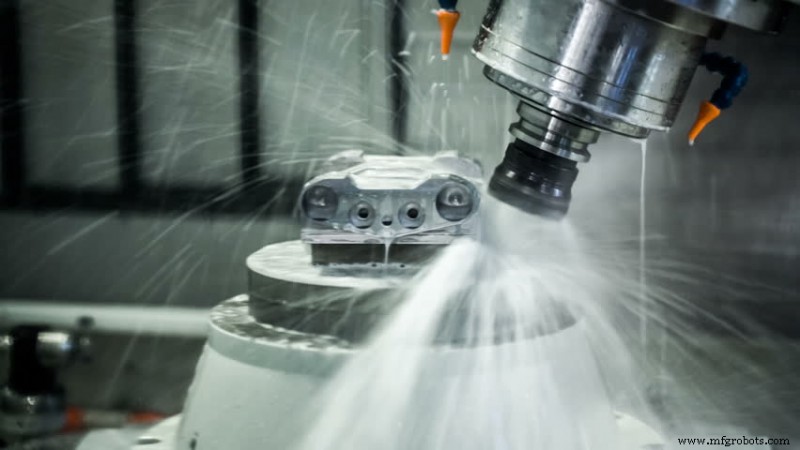
No processo de fresamento CNC, existem muitas razões para erros de usinagem. O erro causado pelo runout radial da ferramenta é um dos fatores importantes, que afeta diretamente o erro mínimo de forma e a geometria da superfície usinada que a máquina-ferramenta pode alcançar sob condições ideais de usinagem. Precisão geométrica. No corte real, o runout radial da ferramenta afeta a precisão de usinagem, rugosidade da superfície, irregularidade do desgaste da ferramenta e as características do processo de corte de ferramentas multi-dentes. Quanto maior o runout radial da ferramenta, mais instável o estado de usinagem da ferramenta, e mais afeta o efeito de usinagem.
Causas Do Runout Radial
Erros de fabricação e fixação da ferramenta e componentes do fuso causam deriva e excentricidade entre o eixo da ferramenta e o eixo de rotação ideal do fuso, bem como a tecnologia de processamento específica e ferramentas, que podem causar o runout radial da fresadora CNC durante o processamento.
1. A Influência Do Runout Radial Do Próprio Fuso
As principais razões para o erro de runout radial do fuso são o erro de coaxialidade de cada journal do fuso, os vários erros do próprio rolamento, e o erro de coaxialidade entre rolamentos. Sua influência na precisão de rotação radial do fuso varia com o modo de usinagem. Esses fatores são formados no processo de fabricação e montagem da máquina-ferramenta, e o operador como máquina-ferramenta é difícil de evitar sua influência.
2. O Impacto Da Inconsistência Entre O Centro Da Ferramenta E O Centro De Rotação Do Fuso
Quando a ferramenta é instalada no fuso, se o centro da ferramenta é inconsistente com o centro de rotação do fuso, a ferramenta inevitavelmente causará runout radial. Os fatores de influência específicos são: o ajuste da ferramenta e do mandril, se o método de carregamento da ferramenta está correto, e a qualidade da própria ferramenta.
3. O Impacto Da Tecnologia De Processamento Específica
O runout radial da ferramenta durante a usinagem é principalmente porque a força de corte radial agrava o runout radial. A força de corte radial é a força componente da força de corte total na direção radial. Causará a flexão e deformação da peça de trabalho e produzirá vibração durante o processamento. É o principal componente que afeta a qualidade da peça de trabalho. É principalmente afetado por fatores como quantidade de corte, material da ferramenta e peça de trabalho, ângulo geométrico da ferramenta, método de lubrificação e método de processamento.
Formas De Reduzir O Runout Radial
O runout radial da ferramenta durante a usinagem é principalmente porque a força de corte radial agrava o runout radial. Portanto, reduzir a força de corte radial é um princípio importante para reduzir o runout radial. Os seguintes métodos podem ser usados para reduzir o runout radial:
1. Use Ferramentas Afiadas
Escolha um ângulo de folga maior da ferramenta para tornar a ferramenta mais afiada, reduzindo a força de corte e vibração. Escolha um ângulo de folga maior da ferramenta para reduzir o atrito entre a face de folga principal da ferramenta e a camada de recuperação elástica da superfície de transição da peça de trabalho, reduzindo assim a vibração. No entanto, o ângulo de folga e o ângulo de folga traseira da ferramenta não podem ser selecionados muito grandes, caso contrário a resistência e a área de dissipação de calor da ferramenta serão insuficientes. Portanto, é necessário escolher diferentes ângulos de folga e ângulos de folga traseira da ferramenta de acordo com a situação específica. O desbaste pode ser menor, mas no acabamento, para consideração de reduzir o runout radial da ferramenta, deve ser maior para tornar a ferramenta mais afiada.
2. Use Ferramentas Fortes
Existem principalmente duas maneiras de aumentar a resistência da ferramenta. Uma é aumentar o diâmetro do porta-ferramenta. Sob a mesma força de corte radial, o diâmetro do porta-ferramenta aumenta em 20%, e o runout radial da ferramenta pode ser reduzido em 50%. A segunda é reduzir o comprimento saliente da ferramenta. Quanto maior o comprimento saliente da ferramenta, maior a deformação da ferramenta durante o processamento. Quando o processamento está em constante mudança, o runout radial da ferramenta continuará a mudar, resultando em uma superfície usinada da peça de trabalho não lisa, também, se o comprimento de extensão da ferramenta for reduzido em 20%, o runout radial da ferramenta também será reduzido em 50%.
3. A Face De Folga Da Ferramenta Deve Ser Lisa
Durante o processamento, a face de folga lisa pode reduzir o atrito dos cavacos na ferramenta, e também pode reduzir a força de corte na ferramenta, reduzindo assim o runout radial da ferramenta.
4. Limpeza Do Furo Cônico Do Fuso E Do Mandril
O furo cônico do fuso e o mandril estão limpos, e não deve haver poeira e detritos gerados durante o processamento da peça de trabalho. Ao selecionar uma ferramenta de usinagem, tente usar uma ferramenta com um comprimento de extensão mais curto para carregar a faca, e a força deve ser razoável e uniforme, nem muito grande nem muito pequena.
5. Escolha Uma Quantidade Razoável De Ferramenta
Se a quantidade de ferramenta de corte for muito pequena, o fenômeno de deslizamento de usinagem ocorrerá, o que causará a mudança contínua do runout radial da ferramenta durante a usinagem. Quando a superfície usinada não é lisa, a força de corte aumentará correspondentemente. Causará grande deformação da ferramenta, aumentará o runout radial da ferramenta durante a usinagem, e também tornará a superfície usinada não lisa.
6. Use Fresamento Contrário No Acabamento
Como a posição da folga entre o parafuso e a porca muda durante o fresamento simultâneo, causará avanço irregular da mesa de trabalho. Como resultado, impacto e vibração afetarão a vida da máquina-ferramenta e da ferramenta e a rugosidade da superfície da peça de trabalho. Ao fresar, a espessura de corte muda de pequena para grande, a carga da ferramenta também muda de pequena para grande, e a ferramenta é mais estável durante o processamento. Observe que isso é usado apenas para acabamento, e o fresamento simultâneo ainda é usado no desbaste. Isso é porque a produtividade do fresamento simultâneo é alta e a vida útil da ferramenta pode ser garantida.
7. Uso Razoável De Fluido De Corte
Uso razoável de fluido de corte, principalmente solução de resfriamento à base de água, tem pouco efeito na força de corte. O óleo de corte cuja função principal é lubrificação pode reduzir significativamente a força de corte. Devido ao seu efeito lubrificante, pode reduzir o atrito entre a face de folga da ferramenta e o cavaco e entre a face de flanco e a superfície de transição da peça de trabalho, reduzindo assim o runout radial da ferramenta.
Conclusão
A prática provou que, desde que a precisão de fabricação e montagem de cada parte da máquina seja garantida, e o processo razoável e ferramentas sejam selecionados, a influência do runout radial da ferramenta na precisão de usinagem da peça de trabalho pode ser minimizada.
Processo de manufatura
- Habilidades Essenciais para Operar Fresadoras CNC
- Dominando a Fresagem CNC: Guia Completo de Operação e Configuração
- Dominando o Fresamento de Cavidades Profundas: Estratégias para Prevenir Deflexão da Ferramenta e Melhorar a Evacuação de Cavacos
- Domine a Precisão do Fresamento CNC: Passos Comprovados para Peças de Precisão
- Evite Quebra de Clipes Plásticos de Porta-Ferramentas CNC: Dicas de Proteção Comprovadas
- Prevenindo Quebra de Ferramentas CNC: Estratégias Comprovadas para Reduzir Falhas
- Reduzindo Custos de Impressão 3D: Estratégias Comprovadas do Design ao Pós-Processamento
- Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução
- Selecionando a Melhor Mini Fresadora CNC para sua Oficina