



Dominando a Fresagem de Rosca de Grande Diâmetro: Métodos e Habilidades Comprovados
Por Que Usar Uma Fresa De Rosca Para Fresar Furos Rosqueados De Grande Diâmetro?
Quando um furo precisa ser rosqueado, rosqueamento tradicional, rosqueamento a frio ou fresagem de rosca podem basicamente ser feitos.
A fresagem de rosca é a primeira escolha se for um furo grande, ou seja, um furo com diâmetro de 1" a 1,5" ou mais, ou um tubo cônico.
Parte da razão é:
Em aplicações de rosqueamento maiores, o custo total de aplicação de um macho pode ser maior que a fresagem de rosca. Por exemplo, machos maiores podem custar $1.000 ou mais.
Se um macho especial for necessário, o custo do macho será maior. Você pode ter furos rosqueados de diâmetro maior, mas não há tamanho de macho padrão.
Embora o custo inicial de fresagem de furo rosqueado seja maior, permite maior produtividade e torna a usinagem mais econômica.
Para furos de 1 polegada de diâmetro ou maiores, fresagem de rosca multi-dentes, que produz todas as roscas de uma vez, é o método mais rápido.
Rosqueamento E Fresagem De Rosca
Rosqueamento é um método comum de produzir roscas internas, mas isso não significa necessariamente que seja o melhor método.
Como a fresagem de rosca usa interpolação helicoidal para cortar roscas em uma máquina CNC com três eixos simultâneos, a ferramenta é menor que o diâmetro do furo sendo usinado. Então, se a fresa de rosca quebrar durante o rosqueamento, ela não fica presa na peça e pode ser facilmente removida. Isso definitivamente reduzirá custos de retrabalho! Se for um macho quebrado, você tem que queimar o macho, e muitas vezes, você tem muito retrabalho, ou sucatear a peça.
Em vez de engatar todos os lados do furo como um macho, você pode usinar mais livremente ao fresar roscas. Isso reduz os requisitos de potência da máquina-ferramenta enquanto aumenta a produtividade.
Esta é uma ferramenta de corte mais livre e, portanto, pode operar em áreas de superfície maiores.
Outra vantagem da fresagem de rosca é que ferramentas padrão podem produzir diâmetros de passo não padrão para atingir o tamanho de rosca desejado antes de operações como tratamento térmico ou galvanoplastia. Isso é alcançado entendendo como o material da peça reage quando processado, como contrair ou expandir por uma quantidade específica, e compensar este movimento ao cortar roscas. Para machos, requer uma fabricação especial com diâmetro de passo não padrão.
A fresagem de rosca tornou-se cada vez mais comum devido às suas vantagens em aplicações apropriadas. Porque reduz o tempo de ciclo e aumenta a vida útil da ferramenta. Também fornece roscas mais limpas e fortes que o rosqueamento.
Essas vantagens são apenas aprimoradas ao fresar furos rosqueados grandes. Por exemplo, nestas aplicações, há mais espaço para evacuação de cavacos e refrigerante suficiente para entrar efetivamente na interface ferramenta/peça.
Resfriamento
Na maioria das aplicações de fresagem de rosca, refrigerante é muito eficaz porque há apenas um ponto de contato entre a ferramenta e a peça e os cavacos não ficam presos.
A fresa de rosca indexável adota resfriamento interno, e a ferramenta integral adota o método de resfriamento por transbordamento.
Fresagem de rosca multi-aresta e ferramentas de fresagem de rosca de furo profundo para fresar diâmetros de furo maiores devem ter uma pressão de resfriamento de 1.000 pressão.
Ao usinar roscas de alumínio com ferramentas de metal duro, micro-resfriamento pode ser usado.
Tipo De Fresa De Rosca
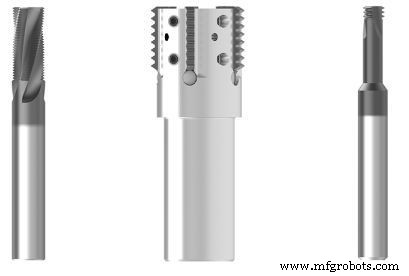
A maioria dos furos rosqueados de grande diâmetro pode ser fresada com insertos indexáveis ou substituíveis.
Se o cliente quiser a flexibilidade de poder usinar vários passos com uma fresa de rosca, então uma fresa de rosca com insertos substituíveis é mais adequada. Se for dedicado a usinagem de passo único, então fresas de rosca de metal duro sólido são mais adequadas.
Para insertos indexáveis ou substituíveis menores, insertos de aresta única, multi-segmentos ou multi-arestas, segmento único estão disponíveis.
À medida que o diâmetro do furo rosqueado que precisa ser fresado aumenta, o espaço permite a aplicação de ferramentas indexáveis multi-pontos. Estas ferramentas podem ser de passo único ou multi-passo. Devido à menor área de contato entre a ferramenta e a peça, os usuários podem fornecer ferramentas de passo único muito mais rápido que ferramentas multi-passo. No entanto, uma ferramenta multi-passo tem menor distância de percurso porque corta várias roscas ao mesmo tempo. Se o comprimento total da sua peça for 12 roscas, você só precisa fazer um círculo e está pronto. Uma ferramenta de passo único, por outro lado, tem que fazer 12 voltas ao redor da peça, mas fresa mais rápido.
Ao usar uma ferramenta multi-passo, em algum ponto a espessura e a profundidade da rosca têm muito contato com a superfície da peça, e a resistência de corte pode sobrecarregar a ferramenta e a máquina.
O tipo de porta-ferramenta também é uma consideração importante ao fresar furos rosqueados de grande diâmetro. Semelhante a qualquer operação de fresamento, minimizar o runout melhora a vida útil da ferramenta e a qualidade da peça, e um porta-fresa de fresamento ou porta-ferramenta hidráulico é recomendado.
Porta-fresas de fresamento são caracterizados por absorção de choque e altas forças de fixação, tornando-os ideais para fresagem de rosca, que gera muita pressão lateral na ferramenta. Ao fresar roscas, porta-ferramentas retráteis experimentam um fenômeno de "curso", onde altos níveis de vibração podem desalojar a ferramenta do porta-ferramenta.
Um fabricante de motores queria fresar uma rosca de 36mm em ferro fundido. O fabricante só usava porta-ferramentas de encolhimento, mas tinha problemas para fresar roscas. Tentou ajustar a velocidade e o avanço primeiro, mas sem sucesso. Após trocar por um porta-fresa de fresamento, o problema foi resolvido.
Porta-ferramentas hidráulicos não são recomendados ao fresar furos rosqueados de grande diâmetro, pois não têm a força e fixação para lidar com as altas forças radiais que ocorrem durante a fresagem de rosca.
Profundidade Do Furo Rosqueado
Furos rosqueados de grande diâmetro não são necessariamente profundos, mas fresas de rosca podem ter cursos longos devido aos dispositivos que são frequentemente necessários para segurar peças grandes e pesadas. Se a razão profundidade-diâmetro do furo rosqueado for muito grande, você pode precisar fazer várias operações.
Em alguns casos, fresagem de rosca de passo grosso requer um desbaste e um acabamento, enquanto rosqueamento de furo profundo requer uma operação em uma profundidade do furo, seguida por outra operação em uma profundidade maior.
Na fresagem de rosca, pressão lateral excessiva pode afetar negativamente a qualidade da rosca. Para compensar isso, avanços mais leves e mais processos são geralmente adotados.
A seleção de uma fresa de rosca adequada depende da forma de rosca desejada e material da peça.
Usinar uma profundidade de 6 vezes o diâmetro do furo rosqueado pode estar além das capacidades da fresagem de rosca. Fresagem de uma rosca tão longa pode causar problemas de deslocamento durante o processo de usinagem, e a fresagem de rosca pode não ser um melhor método de usinagem.
Processo de manufatura
- Dominando Rosqueamento: Insights de Especialistas sobre Rosqueamento com Macho e Fresa de Rosca
- Fresamento Contrário (Up) vs. Fresamento Concorrente (Down): Diferenças Essenciais
- Entendendo a Fresadora: Componentes-Chave e Funcionamento
- Entendendo Máquinas de Fresar: Funções, Aplicações e Benefícios
- Soluções Automatizadas de Torneamento Eficientes para Lotes Pequenos e Grandes
- Fresamento e Usinagem CNC Explicados: Principais Aplicações e Benefícios
- Máquinas e Métodos de Fresagem CNC: Precisão e Automação
- Maximizando Produtividade Combinando Fresamento e Torneamento com Ferramentas de Torre
- Torneamento CNC vs. Fresamento: Diferenças-Chave e Aplicações
- Entendendo Máquinas de Mandrilar e Fresar: Como Funcionam e Suas Aplicações