



Técnica Comprovada Para Maximizar A Precisão De Peças Usinadas CNC
A precisão de usinagem refere-se ao grau em que os parâmetros geométricos reais (tamanho, forma e posição) da peça após a usinagem estão de acordo com os parâmetros geométricos ideais especificados nos desenhos. Quanto maior o grau desta conformidade, maior a precisão de usinagem.
Na usinagem, devido à influência de vários fatores, é na verdade impossível processar cada parâmetro geométrico da peça para ser completamente consistente com o parâmetro geométrico ideal, e sempre haverá alguns desvios. Este desvio é o erro de usinagem.
Hoje apresentaremos a partir dos seguintes três aspectos:
- Métodos de Obtenção De Precisão Dimensional Das Peças
- Métodos para obter precisão de forma
- Como obter precisão de posição
Métodos De Obtenção De Precisão Dimensional Das Peças
(1) Método De Corte De Teste
Ou seja, primeiro tente cortar uma pequena parte da superfície usinada, meça o tamanho obtido pelo corte de teste, ajuste a posição da aresta de corte da ferramenta em relação à peça de acordo com os requisitos de processamento, então tente o corte, e então meça, após dois ou três cortes de teste e medições, quando a máquina for processada Após o tamanho necessário ser atingido, toda a superfície a ser usinada é cortada.
O método de corte de teste é repetido até que a precisão dimensional necessária seja alcançada através de "corte de teste-medição-ajuste-novo corte". Por exemplo, o processamento de furo de caixa por mandrilamento de teste.
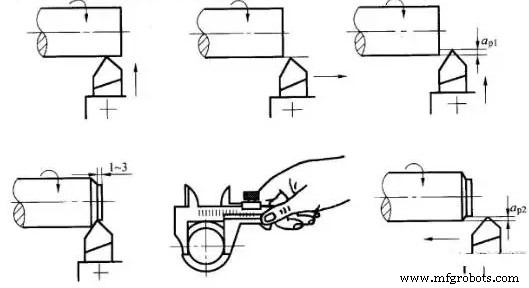
A precisão alcançada pelo método de corte de teste pode ser muito alta, não requer dispositivos complicados, mas este método é demorado (requer múltiplos ajustes, corte de teste, medição, cálculo), baixa eficiência, e depende do nível técnico dos trabalhadores e da precisão dos instrumentos de medição, a qualidade é instável, então é usado apenas para produção de pequenos lotes de peça única.
Como um tipo de método de corte de teste - correspondência, é baseado na peça processada, processando outra peça correspondente, ou um método de combinar duas (ou mais) peças para processamento. Os requisitos para o tamanho final processado no processo de correspondência são baseados nos requisitos de correspondência com as peças processadas.
(2) Método De Ajuste
As posições relativas exatas de máquinas-ferramentas, dispositivos, ferramentas e peças são ajustadas antecipadamente com amostras ou peças padrão para garantir a precisão dimensional da peça. Como o tamanho é ajustado no lugar antecipadamente, durante o processamento, não há necessidade de tentar cortar, o tamanho é obtido automaticamente, e permanece inalterado durante o processamento de um lote de peças, este é o método de ajuste. Por exemplo, ao usar um dispositivo de fresadora, a posição da ferramenta é determinada pelo bloco de ajuste de ferramenta. A essência do método de ajuste é usar o dispositivo de faixa fixa ou o dispositivo de ajuste de ferramenta na máquina-ferramenta ou o porta-ferramenta pré-ajustado para fazer a ferramenta atingir uma certa precisão posicional relativa à máquina-ferramenta ou dispositivo, e então processar um lote de peças.
Alimentar a ferramenta na máquina-ferramenta de acordo com o mostrador e então cortar também é um tipo de método de ajuste. Este método precisa primeiro determinar a escala no mostrador de acordo com o método de corte de teste. Em produção em massa, dispositivos de ajuste de ferramenta como batentes de faixa fixa, amostras e gabaritos são frequentemente usados para ajustar.
O método de ajuste tem melhor precisão de usinagem e estabilidade que o método de corte de teste, e tem maior produtividade. Não requer altos operadores de máquina-ferramenta, mas tem altos requisitos para trabalhadores de ajuste de máquina-ferramenta. É frequentemente usado em produção em lote e em massa.
(3) Método De Dimensionamento
O método de usar o tamanho correspondente da ferramenta para garantir o tamanho da peça a ser usinada é chamado de método de dimensionamento. É processado com uma ferramenta de tamanho padrão, e o tamanho da superfície usinada é determinado pelo tamanho da ferramenta. Ou seja, uma ferramenta com certa precisão dimensional (como um alargador, uma broca de alargamento, uma broca, etc.) é usada para garantir a precisão da peça usinada (como um furo) da peça.
O método de dimensionamento é fácil de operar, tem alta produtividade, e tem precisão de usinagem relativamente estável. Tem quase nada a ver com o nível técnico dos trabalhadores, e tem alta produtividade. É amplamente usado em vários tipos de produção. Como furação, alargamento, etc.
(4) Método De Medição Ativa
No processo de processamento, medir o tamanho de processamento enquanto processa, e comparar os resultados medidos com o tamanho necessário pelo design, ou fazer a máquina-ferramenta continuar a trabalhar, ou parar a máquina-ferramenta, este é o método de medição ativa.
Atualmente, valores na medição ativa podem ser exibidos digitalmente. O método de medição ativa adiciona o dispositivo de medição ao sistema de processo (ou seja, a unidade da máquina-ferramenta, a ferramenta, o dispositivo e a peça), que se torna seu quinto fator.
O método de medição ativa tem qualidade estável e alta produtividade, que é a direção de desenvolvimento.
(5) Método De Controle Automático
Este método é composto por dispositivo de medição, dispositivo de alimentação e sistema de controle. É um sistema de processamento automático composto por medição, dispositivo de alimentação e sistema de controle, e o processo de processamento é completado automaticamente pelo sistema.
Uma série de tarefas como medição de dimensão, ajuste de compensação de ferramenta, corte e parada de máquina-ferramenta são completadas automaticamente para alcançar automaticamente a precisão dimensional necessária. Por exemplo, ao usinar em uma máquina-ferramenta CNC, as peças controlam a sequência de usinagem e precisão de usinagem através de várias instruções do programa.
Métodos Para Obter Precisão De Forma
1) Método De Trajetória
Este método de processamento usa a trajetória do movimento da ponta da ferramenta para formar a forma da superfície usinada. Torneamento comum, fresamento, plaina e retificação pertencem ao método de trajetória da ponta da ferramenta. A precisão de forma obtida com este método depende principalmente da precisão do movimento de conformação.
2) Método De Formação
A forma da superfície usinada é obtida usando a geometria da ferramenta de formação para substituir alguns dos movimentos de formação da máquina-ferramenta. Como torneamento de formação, fresamento de formação, retificação de formação, etc. A precisão de forma obtida pelo método de formação depende principalmente da forma da aresta de corte.
3) Método De Expansão
A forma da superfície usinada é obtida usando a superfície de envelope formada pelo movimento gerador da ferramenta e da peça, como entalhe de engrenagem, modelagem de engrenagem, retificação de engrenagem, knurling, etc. A precisão de forma obtida por este método depende principalmente da precisão da forma da lâmina e da precisão do movimento gerador.
Como Obter Precisão De Posição
Na usinagem, a precisão da posição da superfície usinada em relação a outras superfícies é determinada principalmente pela fixação da peça.
1) Procurar Diretamente O Grampo Formal
Este método é um método de fixação no qual a posição da peça é diretamente localizada na máquina-ferramenta com um indicador de relógio, um disco de risco ou inspeção visual.
2) Marcar A Linha Para Encontrar O Grampo Correto
Este método é primeiro desenhar a linha central, linha de simetria e linha de processamento de cada superfície a ser usinada no bruto de acordo com o desenho da peça, então instalar a peça na máquina-ferramenta, e alinhar a posição de fixação da peça na máquina-ferramenta de acordo com a linha desenhada.
Este método de fixação tem baixa produtividade, baixa precisão, e alto nível técnico dos trabalhadores. É geralmente usado para processar peças complexas e pesadas em produção de pequenos lotes de peça única, ou quando a tolerância dimensional do bruto é grande e não pode ser fixada diretamente com um dispositivo.
3) Fixar Com Um Dispositivo
O dispositivo é especialmente projetado de acordo com os requisitos do processo a ser processado. Os elementos de posicionamento no dispositivo podem ocupar rapidamente a posição correta da peça em relação à máquina-ferramenta e à ferramenta, e a precisão de fixação e posicionamento da peça pode ser garantida sem alinhamento. A precisão de posicionamento é alta, mas precisa projetar e fabricar dispositivos especiais, que são amplamente usados em produção em lote e em massa.
Processo de manufatura
- Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Soluções Avançadas de Usinagem CNC para Cerâmicas
- Aumentando a Precisão da Peça: Estratégias Especializadas de Usinagem CNC
- Top 5 Aplicações de Usinagem CNC de Plástico: Precisão, Velocidade e Qualidade
- Domine a Usinagem CNC: Dicas de Especialistas e Melhores Práticas
- Técnicas Comprovadas para Alcançar Precisão de Peças na Usinagem
- Soluções Eficazes para Desafios Comuns em Centros de Usinagem CNC
- Usinagem de Precisão: Técnicas Comprovadas para Alcançar Precisão da Peça
- Defeitos Comuns na Usinagem CNC e Medidas de Controle Comprovadas