



Corte Oxicombustível Explicado: Processo, Benefícios e Desvantagens
O que é Corte Oxicombustível?
Soldadura oxicombustível e corte oxicombustível são processos que usam gases combustíveis (ou combustíveis líquidos como gasolina) e oxigénio para soldar ou cortar metais. Engenheiros franceses Edmond Fouche e Charles Picard desenvolveram soldadura oxicetilénica em 1903.
Oxigénio puro, em vez de ar, é usado para aumentar temperatura da chama permitindo fusão localizada do material (ex: aço) em ambiente normal.
Chama propano/ar comum queima a ~1980°C, propano/oxigénio a ~2253°C, oxihidrogénio a ~2800°C e acetileno/oxigénio a ~3500°C.
Antes de cortar, maçarico deve pré-aquecer aço a temperatura de ignição no ponto de partida. A ~960°C (dependendo da liga), o aço perde propriedades protetoras contra oxigénio mas permanece sólido.
Oxigénio puro é então dirigido pelo bocal na área aquecida. Este fluxo fino e de alta pressão transforma aço pré-aquecido e desprotegido em aço líquido oxidado por reação exotérmica.
Esta escória tem ponto de fusão mais baixo que aço, então o fluxo de oxigénio pode soprar escória líquida da cavidade sem afetar aço sólido não oxidado. Esta reação exotérmica é contínua e cria corte à medida que maçarico avança. Para manter reação, maçarico mantém aço aquecido durante corte.
Apenas metais cujos óxidos têm ponto de fusão mais baixo que o metal base podem ser cortados com este processo. Caso contrário, assim que metal oxida termina oxidação formando crosta protetora. Apenas aço doce e algumas ligas baixas atendem condições e podem ser cortados eficazmente.
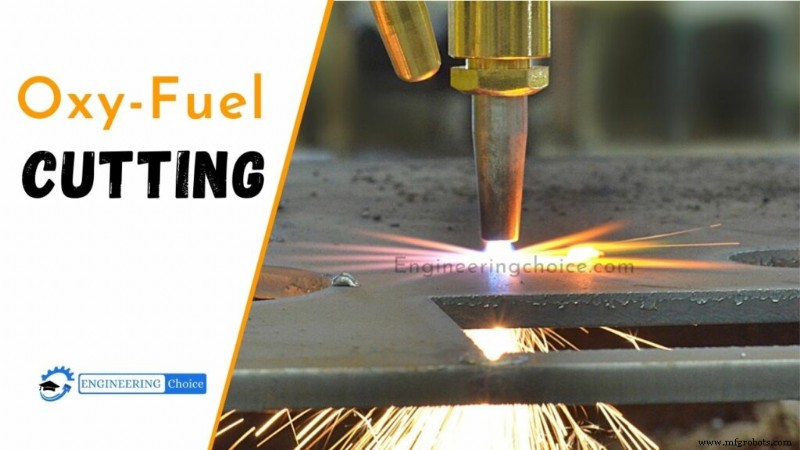
Como Funciona o Processo de Corte Oxicombustível?
Corte oxicombustível é reação química entre oxigénio puro e aço para formar óxido de ferro. Descrita como oxidação rápida e controlada. Chamas de pré-aquecimento elevam superfície ou borda do aço a ~1000°C (cor vermelho brilhante).
Oxigénio puro é então dirigido para área aquecida em fluxo fino de alta pressão. À medida que aço oxida e é soprado para formar cavidade, pré-aquecimento e fluxo de oxigénio movem-se a velocidade constante para formar corte contínuo.
Apenas metais cujos óxidos têm ponto de fusão mais baixo que o metal base podem ser cortados. Caso contrário, metal oxida e termina oxidação formando crosta protetora. Apenas aço baixo carbono e algumas ligas baixas atendem condição e podem ser cortados eficazmente.
Aqui estão os fundamentos de como tudo funciona:
Passo 1: Pré-aquecimento
Antes de começar a cortar aço, deve ser aquecido a temperatura de ignição, ~1000°C. Nesta temperatura, aço reage prontamente com oxigénio. Calor é fornecido por chamas de pré-aquecimento de maçarico oxicombustível. Dentro do maçarico, gás combustível mistura com oxigénio para criar mistura altamente inflamável.
Bocal tem múltiplos orifícios em padrão circular para focar mistura em múltiplos pequenos jatos. Mistura combustível-oxigénio ignita fora do bocal, e chamas de pré-aquecimento formam fora da ponta.
Gases combustíveis comuns incluem acetileno, propano, gás natural e alguns gases mistos. Ajustando proporção combustível-oxigénio, chama é ajustada para produzir maior temperatura possível na menor chama. Isto concentra calor em pequena área na superfície da chapa.
Passo 2: Perfuração (Piercing)
Uma vez que superfície ou borda da chapa atingiu temperatura de ignição, jato de oxigénio puro é ligado para começar perfurar a chapa. Chamado "oxigénio de corte", jato formado por furo único no centro do bocal.
Quando fluxo de oxigénio atinge aço pré-aquecido, processo de oxidação rápida começa. Aqui começa a diversão real. Processo de oxidação é reação exotérmica — liberta mais calor que o necessário para iniciar.
Aço oxidado toma forma de escória fundida, e escória deve sair do caminho para que fluxo de oxigénio "perfure" através da chapa. Dependendo da espessura, pode levar fração de segundo a vários segundos.
Durante este tempo, fluxo de oxigénio empurra mais fundo na chapa, e escória fundida é soprada para fora do furo. Pode resultar em géiser massivo de aço fundido, ou se feito corretamente, pequena poça de escória no topo.
Passo 3: Corte
Uma vez que fluxo de oxigénio atravessou a chapa, maçarico pode mover-se a velocidade constante formando corte contínuo. Escória fundida formada durante esta fase é soprada para fundo da chapa.
Calor libertado pela reação química entre oxigénio e aço pré-aquece chapa logo à frente do corte, mas não confiavelmente suficiente para cortar sem chamas de pré-aquecimento. Então, chamas de pré-aquecimento ficam ligadas durante todo corte, adicionando calor à medida que maçarico avança.
Estes são os fundamentos. Mas há muitos outros fatores que afetam qualidade do bordo de corte, incluindo velocidade, pressão de oxigénio de corte, ajuste de chama de pré-aquecimento, altura de corte, temperatura da chapa, etc.
Características do Oxicombustível Comparado a Plasma
- Material. Oxicombustível usado para corte de aço doce. Apenas metais cujos óxidos têm ponto de fusão mais baixo que metal base podem ser cortados. Apenas aço doce e algumas ligas baixas atendem condições.
- Espessura de parede. Oxicombustível permite cortar paredes mais espessas que plasma. Plasma não corta paredes grossas pelas enormes quantidades de energia necessárias para atingir espessuras similares.
- Ângulo de corte. Oxicombustível permite cortar ângulos mais íngremes até 70° (vs 45° com plasma) pela concentração do feixe de oxigénio.
- Cortes retos. Feixe de plasma tende a desviar quando ângulo demasiado íngreme. Porém, desvio pode ser compensado por automação.
- Custos. Oxicombustível é solução mais económica que corte plasma. Investimento inicial, consumíveis e custos operacionais todos menores que plasma. Porém, velocidades de processamento tipicamente menores abaixo de 20 mm (considerando perfilagem 3D em indústria pesada).
Vantagens e Desvantagens do Corte Oxicombustível
Com aplicações de corte oxicombustível, gás combustível e oxigénio geram chama de corte. Messer Cutting Systems fornece gases incluindo acetileno, MAPP, propano, gás natural, e informação relativa aos requisitos.
Vantagens:
- Qualidade de bordo reto e alta precisão
- Corte de bisel (bevel strip cutting)
- Perfurar aço doce até 101-127 mm (4-5 polegadas) espesso
- Início de borda e corte aço 254-304 mm (10-12 polegadas) espesso
- Com múltiplos maçaricos, produz múltiplas peças, reduzindo tempo e mão de obra
Desvantagens:
- Não corta aço inoxidável em circunstâncias normais
- Velocidades de corte mais lentas comparado a plasma
- Corte de material fino pode empenar
- Difícil produzir furos menores que duas vezes a espessura do aço
Processo de manufatura
- Pegas de Aço Inoxidável: Vantagens, Desvantagens e Insights de Especialistas
- Fracking Explicado: Processo, História e o Debate Sobre Seu Impacto
- Corte Oxi-Combustível Explicado: Processo, Vantagens e Desvantagens
- Isolamento de Poliestireno: Prós, Contras e Considerações-Chave
- Corte a Fio EDM: Prós, Contras e Como Escolher
- Vantagens e Desvantagens de Bombas de Calor: O Que Você Precisa Saber
- Motores Dois Tempos: Aplicações, Vantagens e Desvantagens
- Corte Eletroquímico: Prós e Contras
- Corte Abrasivo: Prós e Contras para Corte de Metal de Precisão
- Prós e Contras do Corte a Jato de Água para Peças Metálicas de 2 Eixos