



Soldadura a Gás de Alumínio Explicada: Técnicas, Dicas e Melhores Práticas
Processos de soldadura oxicetilénica e oxihidrogénio são os mais comumente usados para soldadura a gás de alumínio e ligas. O hidrogénio pode ser combustido com oxigénio usando mesmas pontas que acetileno. No entanto, temperatura é mais baixa e tamanhos de ponta maiores são requeridos.
Quando acetileno e oxigénio são misturados nas proporções corretas e ignitados, a chama resultante atinge temperatura de 3482°C (6300°F). Isto é intenso o suficiente para fundir todos os metais comerciais tão completamente que metais a unir fluem juntos para formar ligação completa de pressão mecânica ou martelamento.
Exceto em material muito fino, metal extra na forma de vareta de arame é geralmente adicionado ao metal fundido para reforçar ligeiramente a costura. Se soldadura for realizada corretamente, a secção onde a ligação é feita será tão forte quanto o metal base.
Metais que podem ser soldados com chama oxicetilénica incluem ferro, aço, ferro fundido, cobre, latão, alumínio, bronze e muitas ligas. A chama oxicetilénica também é usada para corte, cementação e recozimento.
Preparação e Tratamentos de Soldadura
Limpeza do Metal Base Antes da Soldadura
Boas práticas de limpeza são sempre importantes ao soldar alumínio. Nível de limpeza e preparação requerido depende do nível de qualidade desejado nas soldas. Preparação adequada antes da soldadura é importante quando fabricações requerem atender requisitos de qualidade de soldadura de códigos de fabrico como AWS D1.2.
Soldaduras de alta qualidade são muito mais difíceis de alcançar em alumínio que em aço. Alumínio tem potencial muito maior para desenvolver problemas de qualidade como falta de fusão, falta de penetração e porosidade, que o aço.
A película de óxido resistente na superfície do alumínio pode criar problemas de falta de fusão e deve ser controlada. A alta condutividade térmica do alumínio pode criar problemas de falta de penetração. A alta solubilidade de hidrogénio em alumínio fundido pode criar problemas de porosidade e requer que toda humidade e hidrocarbonetos sejam eliminados antes da soldadura.
A espessura da película de óxido no alumínio deve ser controlada e prevenida de hidratar devido à presença de humidade excessiva.
Armazenamento de Metal e Preparação de Junta – O que Fazer e Não Fazer
Armazenamento
- Armazenar todo arame de soldadura e metal base em local seco com flutuação mínima de temperatura.
- Arame de soldadura preferencialmente em sala ou armário seco e aquecido.
- Armazenar metal verticalmente para minimizar condensação de humidade e absorção de contaminação por água entre camadas.
- Trazer todos materiais de adição e metal base para área de soldadura 24 horas antes para atingir temperatura ambiente.
- Manter arame de soldadura coberto sempre.
Preparação da Junta
- Não use métodos que deixem superfície lixada ou manchada. Ex: superfície serrada circular é soldável enquanto serra de fita deixa superfície manchada que pode resultar em falta de fusão e deve ser limada para remover metal manchado antes de soldar. Disco de desbaste grosso é preferível a roda, mas se possível evite qualquer tipo de desbastador.
- Não use lubrificantes no processo de preparação de junta, se possível.
- Não use solventes clorados na área de soldadura pois podem formar gases tóxicos na presença de arcos de soldadura elétrica.
- Não use corte oxicombustível, corte por arco de carbono ou gouging, ou chamas oxicombustível para pré-aquecer.
- Estes processos danificam zona termicamente afetada e promovem crescimento e hidratação da película de óxido na superfície.
- Use corte e gouging por arco de plasma e corte a laser.
- Remover mecanicamente bordos de corte por plasma e laser de ligas séries 2xxx, 6xxx e 7xxx. Bordos fundidos destas ligas conterão trincas de solidificação prejudiciais e condições de ZTA. Remover mínimo 3 mm (1/8 polegada) do bordo de corte. Use métodos de remoção mecânica que cortem e removam aparas.
- Preparar e limpar junta antes da montagem. Desengordurar superfícies com solvente.
- Usar pano limpo como queijo ou toalhas de papel para limpar e secar junta com solvente.
- Não use panos de oficina para limpar juntas e não use ar comprimido para soprar junta.
- Ar comprimido contém humidade e contaminantes de óleo.
- Escovar junta com arame de aço inoxidável apenas após limpeza com solvente. Escovagem antes de limpeza incorpora hidrocarbonetos e outros contaminantes na superfície.
- Escovar com arame de aço inoxidável todo metal que foi atacado quimicamente. Resíduos de ataque devem ser removidos antes de soldar.
- Limpar escovas de arame e ferramentas de corte frequentemente.
Suporte de Soldadura (Weld Backing)
Tiras de apoio temporárias geralmente são feitas de cobre, alumínio anodizado, aço inoxidável ou vários materiais cerâmicos. Usadas para controlar penetração e removidas após soldadura. Cuidado para não fundir material de apoio no banho de fusão.
Tiras de apoio permanentes são sempre feitas da mesma liga que o metal base. Consulte AWS D1.2 para requisitos de remoção. Tipicamente, nenhuma abertura de raiz é usada com material de apoio temporário. Abertura de raiz tipicamente usada com material permanente.
Pré-aquecimento e Temperaturas Inter-passe
Pré-aquecimento pode reduzir efeitos térmicos de tamanho de secção ao soldar metais base de espessuras diferentes. Metais base tratáveis termicamente e 5xxx com mais de 3% Mg não devem ser sujeitos a pré-aquecimento e temperaturas inter-passe acima de 121°C (250°F) por mais de 15 minutos. Consulte AWS D1.2.
Tratamento Térmico Pós-soldadura e Envelhecimento
Quando ligas de alumínio tratáveis termicamente são soldadas, perdem quantidade significativa de propriedades mecânicas na ZTA. Se metal base estiver em têmpera -T4, muita da resistência original pode ser recuperada após soldadura por envelhecimento pós-soldadura.
Se metal base soldado em têmpera -T6 pode ser tratado termicamente em solução e envelhecido após soldadura restaurando à têmpera -T6. Dependendo do metal de adição usado, tratamento térmico e envelhecimento pós-soldadura podem causar problemas.
Se metal de adição não responder a tratamento térmico e envelhecimento da mesma forma que metal base, junta pode exibir propriedades mecânicas abaixo do metal base. Devido a concentrações de tensão na própria solda, isto não é condição desejável.
Portanto, se tratamento térmico e envelhecimento pós-soldadura forem realizados, seleção do metal de adição é crítica. Contacte Hobart e obtenha aconselhamento metalúrgico sobre quais metais de adição são mais adequados para sua aplicação.
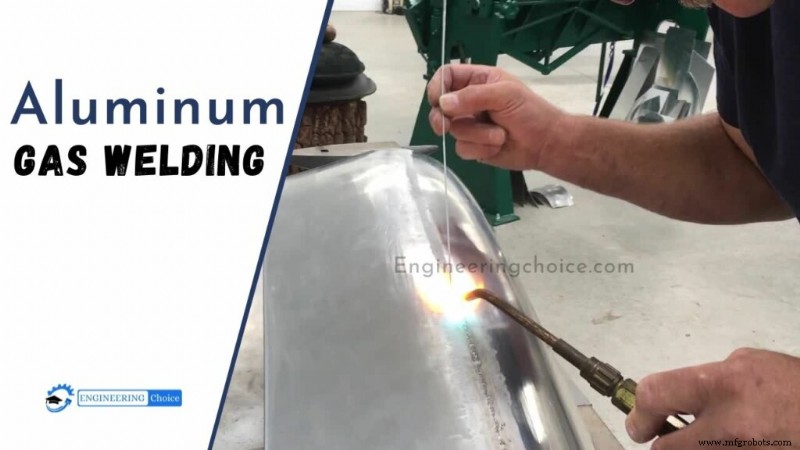
Processo de Soldadura a Gás de Alumínio
Após material ser devidamente preparado, fundentado e pré-aquecido, a chama é passada em pequenos círculos sobre ponto de partida até fundente fundir. Vareta de adição deve ser raspada sobre superfície do bico a intervalos de três ou quatro segundos, permitindo vareta sair da chama cada vez.
O movimento de raspagem indica quando iniciar soldadura sem sobreaquecer alumínio. Metal base deve ser fundido antes de aplicar vareta. Soldadura forehand (avanço) é geralmente considerada melhor para alumínio porque chama pré-aquece área a soldar. Ao soldar alumínio fino há pouca necessidade de movimento da tocha além de avançar.
Para material 4,8 mm (3/16 pol.) ou mais espesso, a tocha deve ter movimento lateral suave. Isto distribui metal de soldadura por toda largura da solda. Suave movimento de vai-e-vem ajudará fundente a remover óxido.
A vareta deve ser periodicamente mergulhada no banho de fusão e retirada com movimento para frente. Este processo de "stripping" fecha o banho, previne porosidade e auxilia fundente a remover película de óxido.
REGRAS DE SOLDADURA
Nota: Procedimento seguinte é para oxicetileno, pela natureza mais técnica e disponibilidade variada de hidrogénio.
Regras são simples. Siga-as ou falhe!
- Abra garrafa de oxigénio totalmente para assentar vedação superior, depois abra apenas acetileno. Ajuste reguladores a pressões iguais, 2 a 5 libras cada, pontas menores precisam pressões menores.
- Escolha ponta de maçarico um tamanho maior que para aço, ex: se escolheria ponta 00 para chapa aço 0,040, suba para ponta 0 para chapa alumínio 0,040.
- Se oleoso, limpe material com solvente, diluente de laca ou álcool. Esfregue com escova inox dos dois lados imediatamente antes de soldar.
- Fundenteie a vareta (ou arame), ou a peça — ou, em casos extremos, ambos. Fundente será pó branco misturado 1/3 com 2/3 água ou álcool.
- Precauções como proteção ocular, ventilação adequada e manter cabeça fora dos fumos, são recomendadas.
- Escolha metal de adição adequado para liga a soldar. Ligas de chapa de aeronaves comumente soldáveis.
Vareta oca preenchida com fundente foi disponibilizada anos atrás, mas além da liga questionável, tinha mau hábito persistente de dividir-se, acumulando bordos da junta sem os unir.
Processo de manufatura
- Soldagem a Frio Explicada: Unindo Metal Sem Calor
- Superando os Desafios da Soldagem de Alumínio
- Soldagem TIG (GTAW) Explicada: Processo, Benefícios e Aplicações
- Dominando a Soldagem de Aço Inoxidável: Guia Completo
- Dominando a Brasagem de Alumínio: Técnicas e Dicas de Especialistas
- Eletrodos de Soldagem: Tipos, Usos e Como Funcionam
- Soldagem a Gás de Alumínio Explicada: Técnicas, Dicas e Segurança
- Metais Ferrosos Explicados: Propriedades, Tipos e Usos
- Domine a Soldagem Robótica: Guia Completo para Qualidade, Eficiência e Economia de Custos
- Soldagem MIG/MAG (GMAW): Guia Completo — Equipamentos, Vantagens, Limitações